Microtúneles: Tecnología sin zanja para la construcción subterránea

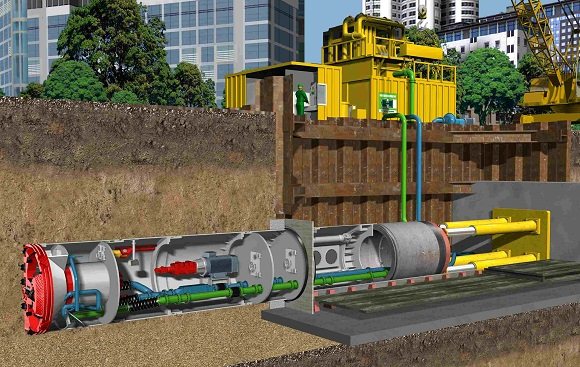
Figura 1. Microtúnel.https://purewater-int.com/services/microtunneling/

La ingeniería civil ha desarrollado tecnologías avanzadas que permiten la instalación y el mantenimiento de infraestructuras subterráneas sin afectar significativamente a la superficie. Una de estas tecnologías, particularmente útil en áreas urbanas y entornos sensibles, es la de los microtúneles.

En este artículo, exploraremos los aspectos principales de los microtúneles, sus ventajas y limitaciones, los distintos tipos de escudos y los métodos de revestimiento, como el uso de dovelas y la hinca de tubería, que aseguran la estabilidad de los túneles.

1. ¿Qué son los microtúneles?

Los microtúneles son un tipo específico de tecnología sin zanja diseñada para instalar tuberías y conductos subterráneos a través de un proceso de perforación y revestimiento controlado, sin requerir excavaciones abiertas en la superficie. Estos túneles de pequeño diámetro suelen utilizarse para instalar colectores, redes de agua y sistemas de alcantarillado. A diferencia de otras técnicas de perforación, los microtúneles ofrecen mayor precisión y estabilidad estructural, ya que se utilizan tuneladoras y sistemas de guiado avanzados.

Ventajas de los microtúneles

  • Impacto mínimo en la superficie: Como no es necesario abrir zanjas, los microtúneles reducen las interrupciones en el tráfico y minimizan los daños en la infraestructura existente.
  • Menor impacto ambiental: Este método evita la remoción de grandes cantidades de tierra y reduce los desechos de la construcción, por lo que es una opción más ecológica.
  • Ideal para áreas de difícil acceso: Al requerir solo pozos de entrada y salida, los microtúneles son ideales para trabajos en áreas urbanas densamente pobladas o bajo infraestructuras ya existentes.

Limitaciones de los microtúneles

  • Costos iniciales elevados: La maquinaria y planificación requerida pueden aumentar los costos, especialmente en terrenos sencillos donde una excavación tradicional sería suficiente.
  • Necesidad de estudios geotécnicos detallados: Para asegurar el éxito del proyecto, es necesario un análisis exhaustivo del tipo de suelo, así como un diseño específico para el trazado y la maquinaria a emplear.

2. Maquinaria y equipos utilizados en la perforación de microtúneles

La construcción de microtúneles requiere diferentes tipos de escudos, que son dispositivos que protegen el frente de excavación y facilitan la extracción de material. El tipo de escudo elegido depende de las características del terreno y de las especificaciones del proyecto.

Tuneladoras de escudo abierto

Los escudos abiertos son los más básicos y se utilizan en terrenos cohesivos y por encima del nivel freático. Su diseño permite que el personal trabaje dentro del escudo y retire el material excavado mediante cintas transportadoras o vagonetas. Sin embargo, su principal limitación es que no pueden prevenir derrumbes, lo que los hace adecuados solo para suelos estables. Existen versiones que utilizan aire presurizado para estabilizar el entorno en algunas condiciones.

Tuneladoras de escudo cerrado

Las tuneladoras de escudo cerrado son las máquinas principales utilizadas en los microtúneles. Estos equipos están diseñados para evitar derrumbes y permiten un control preciso sobre la extracción del material excavado. Existen dos tipos principales de tuneladoras de escudo cerrado:

  • Tuneladora EPB (Earth Pressure Balance): Equilibra la presión en el frente usando el propio material excavado, lo cual es especialmente útil en terrenos arcillosos. Además, utiliza espumas y polímeros para estabilizar el suelo.
  • Tuneladora hidroescudo: Este tipo de tuneladora utiliza lodos para estabilizar el frente de excavación, lo que resulta especialmente útil en suelos arenosos o bajo el nivel freático.

Ambos tipos de escudos permiten extraer el material en seco o húmedo, asegurando una operación segura y eficiente en diversas condiciones geológicas.

Figura 2. Tuneladora EPB. https://www.gypsum.in/microtunneling/

3. Métodos de revestimiento en microtúneles

Un aspecto importante en la construcción de microtúneles es el revestimiento, que garantiza la estabilidad y durabilidad del túnel, especialmente en terrenos inestables. Existen dos métodos principales de revestimiento: el método de dovelas y el método de hinca de tubería.

Revestimiento con dovelas

Este método consiste en el uso de dovelas, secciones de anillo prefabricadas, que se ensamblan en el interior del túnel a medida que avanza la tuneladora. El procedimiento implica montar las dovelas dentro de la máquina y posteriormente inyectar mortero en el trasdós para garantizar la estabilidad del revestimiento y evitar filtraciones. Este método permite construir túneles con radios de curvatura pequeños, adaptándose a trazados complejos y de gran diámetro.

Revestimiento con hinca de tubería

El revestimiento con hinca de tubería es ideal para túneles de menor diámetro y consiste en empujar tramos de tubería prefabricada desde el pozo de ataque hasta el pozo de salida. Este proceso puede incorporar estaciones intermedias para longitudes extensas, y utiliza bentonita como lubricante para reducir la fricción durante la hinca. La principal ventaja de este método es que no requiere que el personal opere dentro de la tuneladora y facilita la alineación precisa gracias al sistema de guiado continuo.

Ambos métodos de revestimiento cumplen la función de asegurar la estabilidad y el sellado del túnel, aunque su selección dependerá de las características específicas del proyecto.

4. Planificación y ejecución de un proyecto de microtúnel

Para llevar a cabo un proyecto de microtúnel, es fundamental una planificación detallada que incluya:

  • Estudios geotécnicos: Analizar el tipo de suelo es esencial para definir el equipo y las técnicas de excavación adecuadas, especialmente en terrenos variables o inestables.
  • Selección de tuneladora y herramientas de corte: La tuneladora debe ser seleccionada en función de las condiciones del suelo, y equipada con herramientas de corte específicas.
  • Diseño del pozo de ataque: Los pozos de entrada y salida deben ser diseñados para facilitar el montaje y operación de la tuneladora.
  • Sistema de guiado: Un sistema de guiado, como un teodolito láser motorizado, asegura que la perforación siga el trazado previsto, evitando desviaciones que podrían afectar la estructura del túnel.

5. Caso de estudio: El colector de Valdemarín

Un ejemplo destacado de aplicación de los microtúneles es el proyecto del colector de Valdemarín, en el que se utilizó una tuneladora EPB con dovelas para construir un colector de aguas en un terreno arenoso y de alta abrasividad. El colector, con un diámetro nominal de 2760 mm, fue diseñado para superar el reto de excavar bajo un nivel freático considerable y con una geometría compleja, incluyendo curvas de pequeño radio. Gracias a la tecnología de microtúnel, fue posible instalar el colector, minimizando el impacto en el entorno urbano y controlando el proceso de excavación en un suelo particularmente desafiante.

Conclusión

Los microtúneles son una solución avanzada para la construcción subterránea, especialmente útil en entornos urbanos densos y ambientalmente sensibles. Con diversas opciones de escudos (abiertos y cerrados) y métodos de revestimiento, como las dovelas y la hinca de tuberías, esta tecnología proporciona flexibilidad y precisión en una amplia gama de condiciones geológicas. La implementación de microtúneles sigue siendo una herramienta clave para el desarrollo de infraestructuras subterráneas sostenibles, ya que minimiza el impacto en la superficie y optimiza el proceso constructivo.

Os dejo algunos vídeos para ilustrar esta técnica constructiva.

Referencias:

FRENCH SOCIETY FOR TRENCHLESS TECHNOLOGY (FSTT). Microtunneling and Horizontal Drilling: Recommendations. John Wiley & Sons, 2010.

YEPES, V. (2014). Maquinaria para sondeos y perforaciones. Apuntes de la Universitat Politècnica de València, Ref. 209. Valencia, 89 pp.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Recomendaciones sobre productos y sistemas para la protección superficial del hormigón

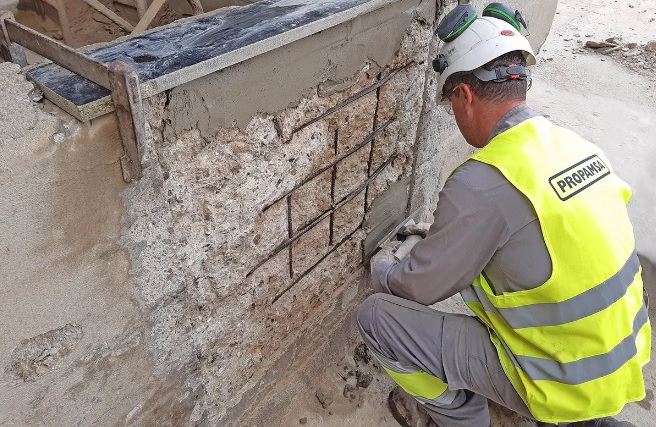
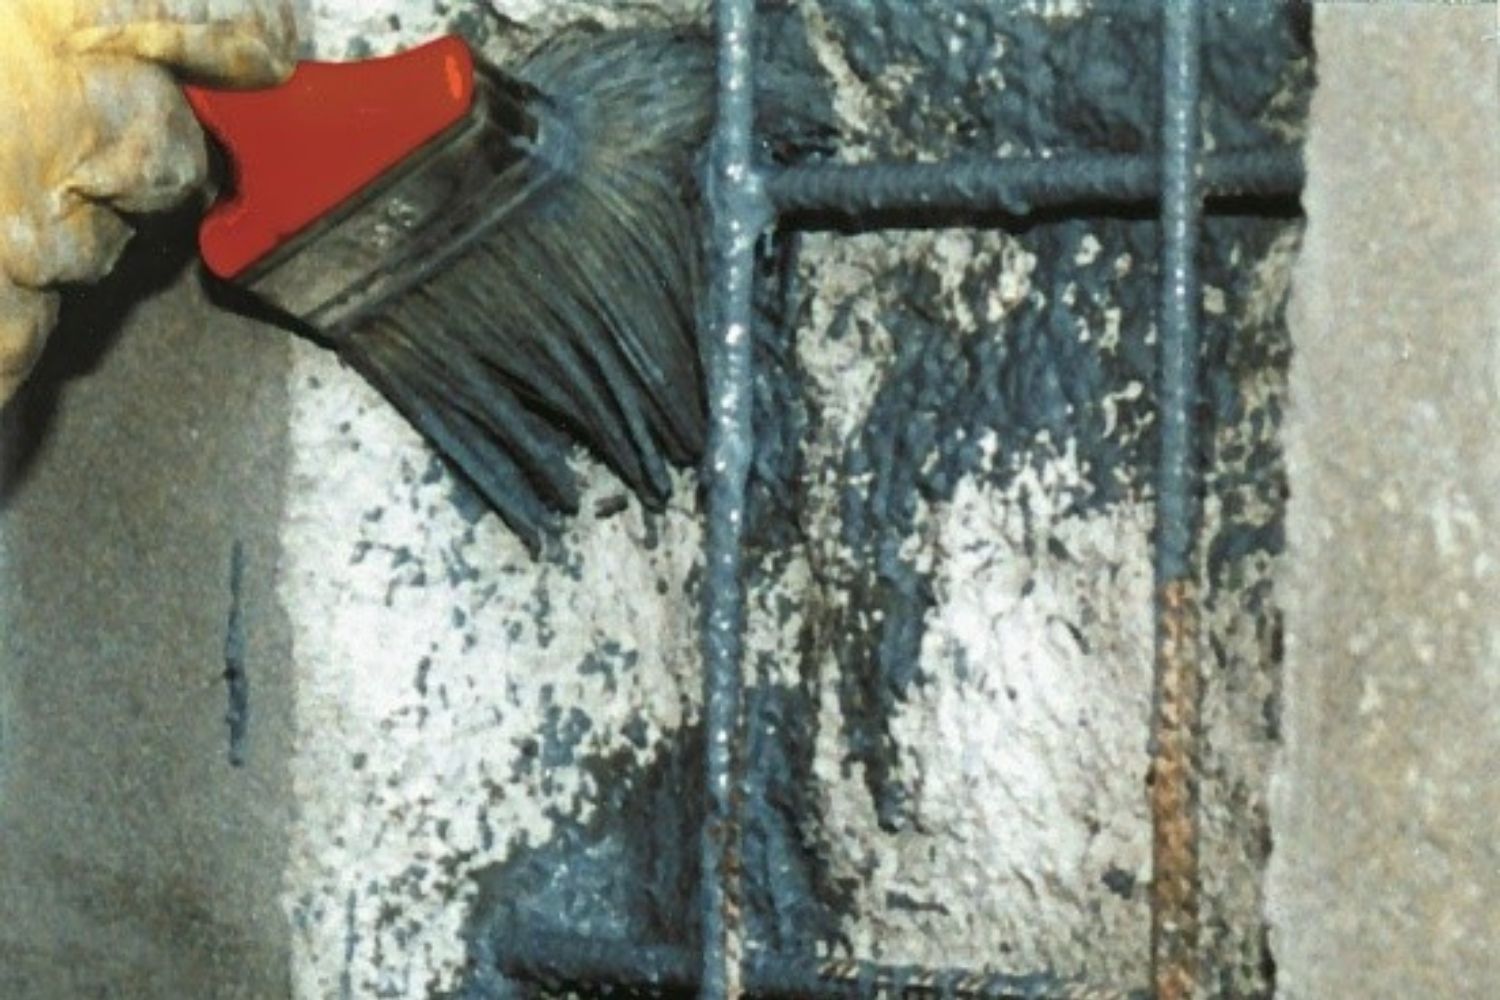
Figura 1. https://www.molins.es/construction-solutions/reparacion-y-proteccion-del-hormigon/

La protección superficial del hormigón no solo responde a una necesidad estética, sino que cumple un papel crucial en la durabilidad y la conservación de las estructuras de hormigón expuestas a condiciones ambientales adversas o a demandas estructurales específicas. Factores como la exposición ambiental y las propiedades deseadas del hormigón influyen en la selección de los productos y sistemas más adecuados para su protección. Estos sistemas se aplican con el objetivo de prevenir la degradación o mejorar ciertas características de la superficie del hormigón. Este artículo describe las principales recomendaciones basadas en la norma UNE 83703:2023 y se centra en productos y sistemas destinados a proteger la superficie del hormigón, incluyendo impregnaciones, revestimientos y otros métodos, según diferentes tipos de agresión ambiental o necesidades de mejora física.

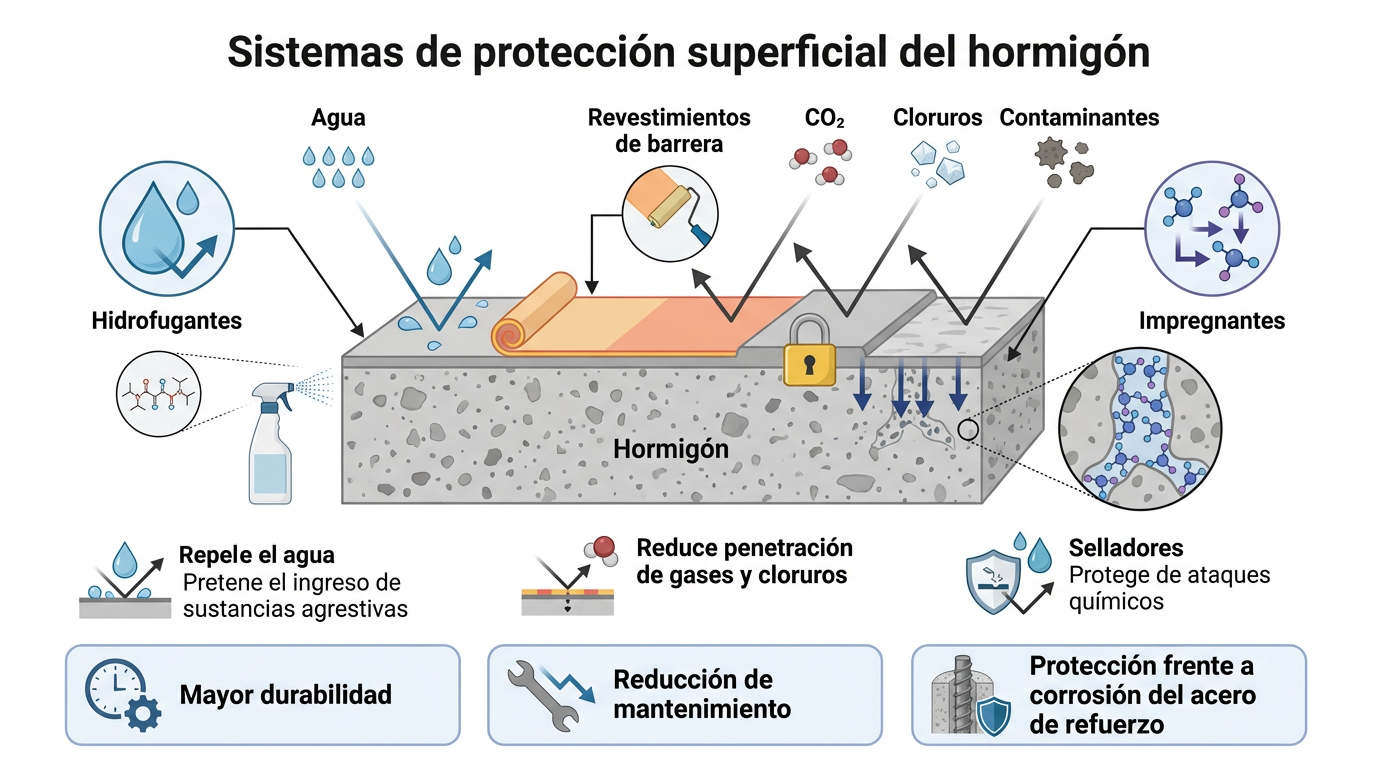
Figura 2. Sistemas de protección superficial del hormigón

1. Productos para la protección superficial del hormigón

Antes de seleccionar un producto o sistema de protección, es fundamental comprender los principios que sustentan los métodos de protección superficial. Los siguientes principios resumen las estrategias empleadas para proteger el hormigón frente a diversos tipos de agresiones: protección contra la penetración, control de la humedad y resistencia a agentes químicos.

Los productos para la protección superficial del hormigón varían según los métodos y tratamientos empleados. Estos productos, que pueden presentarse en forma líquida o plástica, se endurecen o se secan a temperatura ambiente. A continuación, se detallan las principales categorías:

  • Impregnación hidrófoba: consiste en la aplicación de productos líquidos de baja viscosidad que penetran en los poros del hormigón sin formar una película superficial. El objetivo es crear una superficie repelente al agua sin afectar la permeabilidad al vapor. Los productos más utilizados son los oligómeros de siloxanos y las microemulsiones de silanos.
  • Impregnación: su objetivo es rellenar los poros del hormigón y reducir su porosidad superficial. Los productos empleados suelen basarse en aglutinantes similares a los usados en revestimientos y proporcionan una mayor adherencia para aplicaciones posteriores.
  • Revestimientos: forman una película continua sobre la superficie del hormigón para prevenir el deterioro. Pueden tener un espesor de entre 0,1 mm y 5 mm, o incluso más en aplicaciones específicas. Los revestimientos pueden basarse en polímeros en dispersión acuosa, en disolución o en polímeros reactivos que no requieren disolventes. Estos pueden ser de varios tipos, como revestimientos flexibles o rígidos. Según las necesidades, algunos revestimientos pueden incorporar mallas o tejidos que mejoran la resistencia mecánica.

Debe tenerse en cuenta que los revestimientos deben resistir una exposición prolongada a la luz solar, especialmente en exteriores. Los productos acrílicos suelen ser más resistentes a los rayos UV. Además, los revestimientos deben poder repararse. En este sentido, los revestimientos a base de polímeros termoplásticos, como los acrílicos, son fáciles de repintar si presentan algún deterioro.

Figura 3. https://anfapa.com/articulos-tecnicos-morteros-de-reparacion-de-hormigon/1252/principios-y-metodos-para-reparar-y-proteger-estructuras-de-hormigon-deterioradas-une-en-1504

2. Sistemas de protección superficial

Los productos para la protección superficial del hormigón se agrupan en distintos sistemas, cada uno con características particulares. Cada sistema de protección superficial está diseñado para hacer frente a diferentes amenazas o mejorar ciertas características del hormigón. Por ello, es importante elegir el sistema adecuado en función de las condiciones específicas de la estructura y de su entorno. A continuación, se describen los sistemas más comunes:

2.1 Sistemas para impregnación hidrófoba

Estos sistemas protegen el hormigón y lo hacen repelente al agua, al mismo tiempo que permiten que «respire» al dejar pasar el vapor de agua. Son especialmente útiles en ambientes donde se desea mantener el hormigón seco. Los productos empleados deben ser transparentes, no alterar el aspecto del hormigón y garantizar la transpirabilidad. La profundidad de la impregnación y la calidad de los productos utilizados son factores clave para su eficacia a largo plazo.

También debe considerarse la eficiencia de la impregnación, es decir, que alcance una profundidad adecuada para asegurar una protección prolongada. Además, la impregnación debe ser compatible con el hormigón existente, por lo que será necesario evaluar sus propiedades químicas antes de aplicarla.

2.2 Sistemas protectores frente a la carbonatación

La carbonatación del hormigón es un proceso natural que puede afectar a la durabilidad de las estructuras. Los sistemas protectores frente a la carbonatación, basados en polímeros acrílicos o epoxi, crean una barrera que impide la entrada de CO₂ y reduce la absorción de agua. Estos revestimientos deben proporcionar una resistencia a la difusión de CO₂ equivalente a un espesor de aire de al menos 50 m (SD ≥ 50 m).

2.3 Sistemas con capacidad de puenteo de fisuras

Estos sistemas están diseñados para absorber movimientos en fisuras o prevenir la aparición de otras nuevas en el hormigón. Son útiles en estructuras que experimentan movimiento o en zonas sometidas a esfuerzos térmicos o mecánicos. Se pueden clasificar en sistemas con capacidad de puenteo estática (fisuras sin movimiento) o dinámica (fisuras con movimiento cíclico).

2.4 Sistemas resistentes a la agresión química

En ambientes donde el hormigón está expuesto a sustancias químicas agresivas, como ácidos o sulfatos, los sistemas resistentes a la agresión química proporcionan una barrera protectora. Estos revestimientos, que pueden basarse en resinas epoxi o poliuretanos, son fundamentales en estructuras sometidas a ataques químicos intensos, como las de plantas industriales o de instalaciones de tratamiento de aguas.

2.5 Sistemas con capacidad de mejora física

Los sistemas que mejoran las propiedades físicas del hormigón incluyen la aplicación de tratamientos superficiales que aumentan la resistencia a la abrasión, la dureza superficial y la resistencia al impacto. Estos productos, como las capas de rodadura o las impregnaciones endurecedoras, son habituales en pavimentos industriales y en zonas expuestas a un tránsito o un impacto mecánico elevado.

Entre sus aspectos importantes, destaca que las imprimaciones mejoran la adherencia entre el hormigón y el revestimiento, lo que garantiza una protección más duradera. Además, los productos utilizados deben ser compatibles entre sí y con el tipo de hormigón de la estructura.

3. Control catódico y zonas anódicas

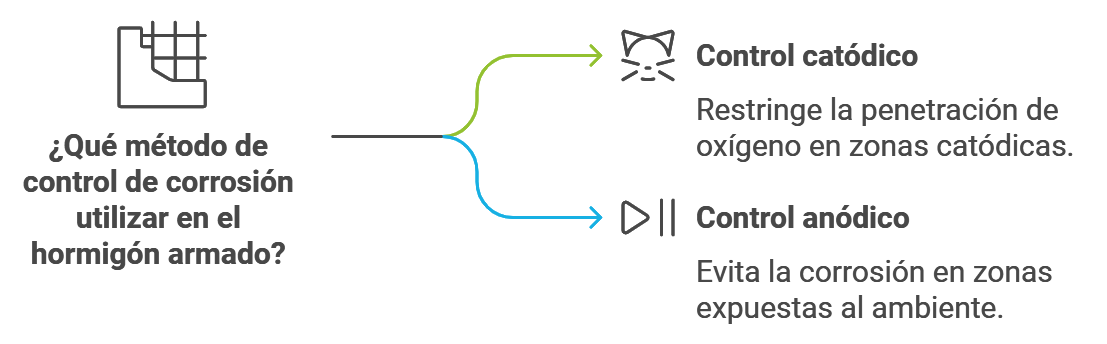
La corrosión del acero de refuerzo es uno de los problemas más comunes y graves que afectan a las estructuras de hormigón armado. La aplicación de sistemas de protección puede incluir el control catódico y el control de zonas anódicas, métodos especializados para prevenir la corrosión.

  • El control catódico se basa en restringir la penetración de oxígeno en las zonas catódicas del hormigón armado. Al limitar la cantidad de oxígeno disponible, se neutralizan los puntos de corrosión y se minimiza el riesgo de deterioro. Los sistemas basados en este principio suelen emplear revestimientos superficiales que impiden la difusión del oxígeno.
  • El control de zonas anódicas busca evitar la corrosión en los puntos donde el acero de refuerzo del hormigón está expuesto al ambiente. Esto se consigue aplicando inhibidores de corrosión directamente sobre el hormigón o mezclándolos con los productos de revestimiento.
Figura 4.  Control catódico y zonas anódicas

4. Preparación del soporte para revestir

La durabilidad y la eficacia de los sistemas de protección dependen en gran medida de las condiciones del soporte de hormigón. Antes de aplicar cualquier producto o sistema, es fundamental garantizar que el soporte cumpla las siguientes condiciones:

  • Limpieza: el soporte debe estar libre de polvo, aceites, sales u otros contaminantes que puedan afectar la adherencia.
  • Porosidad: una porosidad adecuada garantiza la penetración del producto en el hormigón.
  • Secado: el soporte debe estar completamente curado, con al menos 28 días transcurridos desde su fabricación.
  • Resistencia mecánica: el soporte debe tener una resistencia mínima al arrancamiento de 1,5 N/mm² para garantizar la adherencia del sistema protector.

5. Métodos de puesta en obra

La correcta aplicación de los sistemas de protección es crucial para garantizar su eficacia. Los métodos más comunes son los siguientes:

  • Aplicación con brocha o rodillo: método utilizado en pequeñas áreas o en productos de baja viscosidad.
  • Pulverización: método recomendado para grandes superficies o cuando se requiere una aplicación uniforme y rápida.
  • Técnicas específicas: en el caso de membranas gruesas, como los sistemas cementosos, pueden aplicarse con llana o mediante proyección.

6. Control de calidad y mantenimiento

Es fundamental realizar controles de calidad tanto durante como después de la aplicación de los sistemas de protección. Esto incluye verificar las condiciones ambientales, el espesor de las capas aplicadas y la adherencia de los productos. Una vez completada la aplicación, deben realizarse inspecciones periódicas para garantizar que la protección permanezca efectiva. Además de los controles mencionados, se recomienda incluir:

  • Pruebas de adherencia y resistencia: son necesarios ensayos de tracción directa (UNE-EN 1542) y de resistencia a la difusión de gases para asegurar que el sistema cumple con las especificaciones.
  • Mantenimiento periódico: según el tipo de sistema aplicado, es fundamental establecer un programa de inspecciones periódicas para detectar signos de desgaste o deterioro.

Conclusión

La correcta elección y aplicación de los productos y sistemas de protección superficial del hormigón son esenciales para prolongar la vida útil de las estructuras y evitar daños costosos. El uso adecuado de impregnaciones, revestimientos y sistemas especializados puede mitigar los efectos de la carbonatación, la humedad, los ataques químicos y las fisuras, garantizando la durabilidad y la funcionalidad del hormigón en diversas condiciones ambientales. La elección adecuada del sistema, la preparación adecuada del soporte y la aplicación conforme a los estándares son esenciales para asegurar la durabilidad y el rendimiento del hormigón en diversas condiciones ambientales y de uso.

Os dejo algunos vídeos al respecto. Espero que les sean de interés.

También os dejo un folleto de MAPEI por si os interesa.

Pincha aquí para descargar

Referencias:

Fernández Cánovas; M. (1994). Patología y terapéutica del hormigón armado. 3ª edición, Servicio de Publicaciones del Colegio de Ingenieros de Caminos, Canales y Puertos, Madrid.

Pelufo, M.J. (2003). Caracterización del comportamiento mecánico y frente a la corrosión de morteros de reparación del hormigón estructural. Tesis doctoral. Departamento de Ingeniería de la Construcción y Proyectos de Ingeniería Civil, Universidad Politécnica de Valencia.

Curso:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Curso en línea de «Fabricación y puesta en obra del hormigón»

La Universitat Politècnica de València, en colaboración con la empresa Ingeoexpert, ha elaborado un Curso en línea sobre “Fabricación y puesta en obra del hormigón”.

El curso, totalmente en línea, se desarrollará en 6 semanas, con un contenido de 75 horas de dedicación del estudiante. Hay plazas limitadas.

Toda la información la puedes encontrar en esta página: https://ingeoexpert.com/cursos/curso-de-fabricacion-y-puesta-en-obra-del-hormigon/


Acerca de este curso

Este curso ofrece una visión completa sobre la fabricación y la puesta en obra del hormigón. No se requieren conocimientos previos específicos, ya que está diseñado para beneficiar a un amplio espectro de profesionales, tanto con experiencia como sin ella, así como a estudiantes de disciplinas relacionadas con la construcción, tanto en el ámbito universitario como en la formación profesional. El proceso de aprendizaje está estructurado de manera gradual, lo que permite a los participantes profundizar en los aspectos que más les interesen, apoyándose en material complementario y enlaces a recursos en línea, como vídeos y catálogos.

En este curso, adquirirás conocimientos fundamentales sobre la fabricación de hormigones y el uso de maquinaria relacionada, incluyendo centrales de hormigonado, transporte y bombeo de hormigón, cintas transportadoras, gunitado, colocación de hormigón bajo el agua y en condiciones de frío o calor, así como grandes vertidos, compactación por vibrado, hormigón al vacío, curado, juntas de construcción, hormigón precolocado y tipos de hormigón como el de fibra de vidrio, autocompactantes, compactados con rodillo y ligeros.

El enfoque principal del programa es comprender los principios que rigen la fabricación y la puesta en obra del hormigón, tanto prefabricado como ejecutado en obra, prestando atención a sus características más importantes y a los aspectos constructivos relevantes en ingeniería civil y edificación. El curso abarca un amplio espectro y profundiza en los fundamentos de la ingeniería de la construcción, además de destacar la importancia de fomentar el pensamiento crítico de los estudiantes, especialmente en relación con la selección de métodos, técnicas y maquinaria que se deben aplicar en situaciones concretas. Además, este curso trata de llenar el vacío que a menudo deja la bibliografía habitual y está diseñado para que los estudiantes puedan profundizar en los conocimientos adquiridos y adaptarlos a su experiencia previa o a sus objetivos personales y empresariales.

El contenido del curso se organiza en 50 lecciones, cada una de las cuales constituye una secuencia de aprendizaje completa. Además, se ofrece un amplio conjunto de problemas resueltos que complementan la teoría presentada en cada lección. Se estima que se necesitan entre dos y tres horas para completar cada lección, en función del interés del estudiante por profundizar en los temas mediante el material adicional proporcionado.

Al finalizar cada unidad didáctica, el estudiante se enfrenta a una serie de preguntas diseñadas para consolidar los conceptos fundamentales y fomentar la curiosidad sobre aspectos relacionados con el tema tratado. También se han diseñado tres unidades adicionales para reforzar los conocimientos adquiridos a través del desarrollo de casos prácticos, en los que se fomenta el pensamiento crítico y la capacidad para resolver problemas reales. Finalmente, al concluir el curso, se llevará a cabo un conjunto de preguntas tipo test con el objetivo de evaluar el aprovechamiento del estudiante, además de servir como herramienta de aprendizaje.

El curso está diseñado para una dedicación total de 75 horas por parte del estudiante. Se busca mantener un ritmo moderado, con una dedicación semanal de aproximadamente 10 a 15 horas, en función del nivel de profundidad que cada estudiante desee alcanzar. La duración total del curso es de seis semanas de aprendizaje.

Lo que aprenderás

Al finalizar el curso, los objetivos de aprendizaje básicos son los siguientes:

  1. Comprender la utilidad y las limitaciones de la maquinaria empleada en la fabricación del hormigón, tanto prefabricado como elaborado en obra
  2. Evaluar y seleccionar los procedimientos constructivos para la colocación del hormigón, atendiendo a criterios económicos y técnicos
  3. Conocer las buenas prácticas y los aspectos de seguridad implicados en el transporte, vertido, compactación y curado del hormigón
  4. Analizar las características específicas en la fabricación y colocación de hormigones especiales como los autocompactantes, ligeros, con fibras, precolocados, compactados con rodillo y otros.

Programa del curso

  • Lección 1. Fabricación de hormigones
  • Lección 2. Homogeneidad en la fabricación del hormigón
  • Lección 3. Amasado del hormigón
  • Lección 4. Amasadoras de hormigón
  • Lección 5. Centrales de fabricación de hormigón
  • Lección 6. Hormigoneras
  • Lección 7. Cálculo de la temperatura de fabricación del hormigón
  • Lección 8. Almacenamiento de áridos
  • Lección 9. Corrección de humedad de los áridos
  • Lección 10. Transporte del cemento
  • Lección 11. Silos fijos de cemento
  • Lección 12. Cemento para hormigones resistentes a sulfatos en cimentaciones
  • Lección 13. Carretillas manuales o a motor para el transporte del hormigón
  • Lección 14. Hormigonado con cubilote
  • Lección 15. Transporte del hormigón mediante cintas transportadoras
  • Lección 16. Colocación del hormigón mediante bombeo
  • Lección 17. Torres distribuidoras de hormigón
  • Lección 18. Problemas de bombeo de hormigón
  • Lección 19. Hormigón proyectado: gunitado
  • Lección 20. Recomendaciones para el vertido de hormigón
  • Lección 21. Trompas de elefante para la colocación del hormigón
  • Lección 22. Hormigonado con tubería Tremie
  • Lección 23. Técnicas de colocación del hormigón bajo el agua
  • Lección 24. Fabricación y colocación del hormigón en tiempo caluroso
  • Lección 25. Fabricación y colocación del hormigón en tiempo frío
  • Lección 26. Hormigonado en condiciones de viento
  • Lección 27. Vertido y compactación de hormigón en soportes de sección reducida
  • Lección 28. Grandes vertidos de hormigón
  • Lección 29. Razones para compactar el hormigón
  • Lección 30. Compactación manual del hormigón: picado y apisonado
  • Lección 31. Compactación del hormigón por vibrado
  • Lección 32. Vibradores de aguja para compactar el hormigón
  • Lección 33. Vibradores externos para encofrados de hormigón
  • Lección 34. Mesa vibrante de hormigón
  • Lección 35. Compactación del hormigón con regla vibrante
  • Lección 36. Compactación del hormigón por centrifugación
  • Lección 37. Hormigón al vacío
  • Lección 38. Alisadoras rotativas o fratasadoras
  • Lección 39. Revibrado del hormigón
  • Lección 40. Agrietamiento plástico durante el fraguado del hormigón: Nomograma de Menzel
  • Lección 41. Necesidad y fases del curado del hormigón
  • Lección 42. Curado de pavimentos y otras losas de hormigón sobre tierra
  • Lección 43. Curado al vapor del hormigón e índice de madurez
  • Lección 44. Hormigón de limpieza en fondos de excavación
  • Lección 45. Las juntas de construcción en el hormigón
  • Lección 46. Hormigón precolocado: Prepakt y Colcrete
  • Lección 47. Hormigón reforzado con fibra de vidrio
  • Lección 48. Hormigón autocompactante
  • Lección 49. Hormigones compactados con rodillo
  • Lección 50. Hormigones ligeros
  • Supuesto práctico 1.
  • Supuesto práctico 2.
  • Supuesto práctico 3.
  • Batería de preguntas final

Conozca a los profesores

Víctor Yepes Piqueras

Ingeniero de Caminos, Canales y Puertos (1982-1988). Número 1 de promoción (Sobresaliente Matrícula de Honor). Especialista Universitario en Gestión y Control de la Calidad (2000). Doctor Ingeniero de Caminos, Canales y Puertos, Sobresaliente “cum laude”. Catedrático de Universidad en el área de ingeniería de la construcción en la Universitat Politècnica de València y profesor, entre otras, de las asignaturas de Procedimientos de Construcción en los grados de ingeniería civil y de obras públicas. Ha recibido el Premio a la Excelencia Docente por parte del Consejo Social. Su experiencia profesional se ha desarrollado como jefe de obra en Dragados y Construcciones S.A. (1989-1992) y en la Generalitat Valenciana como Director de Área de Infraestructuras e I+D+i (1992-2008). Ha sido Director Académico del Máster Universitario en Ingeniería del Hormigón (2008-2017), obteniendo durante su dirección la acreditación EUR-ACE para el título. Profesor Visitante en la Pontificia Universidad Católica de Chile. Investigador Principal en 6 proyectos de investigación competitivos. Ha publicado más de 175  artículos en revistas indexadas en el JCR. Autor de 10 libros, 22 apuntes docentes y más de 350 comunicaciones a congresos. Ha dirigido 17 tesis doctorales, con 10 más en marcha. Sus líneas de investigación actuales son las siguientes: (1) optimización sostenible multiobjetivo y análisis del ciclo de vida de estructuras de hormigón, (2) toma de decisiones y evaluación multicriterio de la sostenibilidad social de las infraestructuras y (3) innovación y competitividad de empresas constructoras en sus procesos. Ha recibido el Premio a la Excelencia Docente por parte del Consejo Social, así como el Premio a la Trayectoria Excelente en Investigación y el Premio al Impacto Excelente en Investigación, ambos otorgados por la Universitat Politècnica de València.

Lorena Yepes Bellver

Lorena Yepes Bellver es Profesora Asociada en el Departamento de Mecánica de los Medios Continuos y Teoría de las Estructuras de la Universitat Politècnica de València. Es ingeniera civil, máster en ingeniería de caminos, canales y puertos y máster en ingeniería del hormigón. Ha trabajado en los últimos años en empresas constructoras y consultoras de ámbito internacional. Aparte de su dedicación docente e investigadora, actualmente se dedica a la consultoría en materia de ingeniería y formación.

Métodos modernos de construcción mejoran la sostenibilidad de estructuras en entornos costeros agresivos

Un estudio reciente, titulado «Sustainable preventive maintenance of MMC-based concrete building structures in a harsh environment», ha sido publicado en el Journal of Building Engineering, una de las revistas de mayor prestigio en el ámbito de la ingeniería civil. Desarrollado en el marco del proyecto RESILIFE, investiga la sostenibilidad del mantenimiento preventivo de estructuras de hormigón armado en entornos agresivos, como las zonas costeras, donde la corrosión por cloruros representa una amenaza constante.

El trabajo se centra en aplicar métodos modernos de construcción (MMC) para optimizar el impacto ambiental, económico y social de las estructuras a lo largo de su ciclo de vida.

Contexto del estudio

La industria de la construcción es una de las mayores consumidoras de recursos no renovables y genera un impacto significativo en el medio ambiente. En la Unión Europea, el sector es responsable de más del 40 % del consumo energético y del 36 % de las emisiones de CO₂. Ante este escenario, iniciativas como el Green Deal europeo buscan mitigar estos impactos y alcanzar la neutralidad de carbono para 2050. En este contexto, los métodos de construcción sostenibles y eficientes han cobrado gran relevancia. En este contexto, los MMC emergen como una alternativa innovadora que combina materiales convencionales con técnicas constructivas no convencionales, orientadas a mejorar la eficiencia y a reducir el impacto ambiental.

El objetivo de la investigación fue aplicar estos métodos a la construcción de estructuras de hormigón en áreas costeras, específicamente en un edificio residencial público situado frente al mar en Sancti Petri (Cádiz). En el estudio se analizaron diez opciones de diseño para las losas de hormigón armado, considerando factores como la economía, el impacto ambiental y social y los ciclos de mantenimiento preventivo que cada opción requeriría durante la vida útil del edificio, estimada en 50 años.

Metodología y opciones de diseño

El estudio se centró en evaluar la durabilidad y la sostenibilidad de diferentes alternativas de diseño en condiciones adversas, como la exposición constante a cloruros, que aceleran la corrosión del refuerzo de acero del hormigón. Para ello, se evaluaron varias técnicas, entre ellas la adición de humo de sílice al 5 %, el uso de cenizas volantes, el empleo de cemento sulforresistente o el incremento de la capa de recubrimiento del hormigón. También se consideraron medidas como la protección catódica y el uso de inhibidores de corrosión hidrofóbicos, con el fin de minimizar los ciclos de mantenimiento necesarios para preservar la estructura.

Resultados más relevantes

Los resultados indicaron que el empleo de hormigón con un 5 % de humo de sílice fue la opción más sostenible en términos económicos y ambientales, ya que redujo significativamente los ciclos de mantenimiento. Este material mostró una excelente resistencia a la corrosión, por lo que se redujeron las reparaciones necesarias durante los 50 años de vida útil del edificio. Además, la impregnación hidrofóbica resultó eficaz para reducir los impactos sociales, ya que requiere menos intervenciones durante la fase de mantenimiento, lo que disminuye los riesgos laborales y los costes sociales asociados.

El estudio también subraya la importancia de adoptar un enfoque holístico en la evaluación de la sostenibilidad. En lugar de centrarse solo en los aspectos económicos o ambientales, los autores emplearon un método de toma de decisiones multicriterio que integra estos factores con el impacto social. De hecho, la investigación reveló que una opción basada en el uso de cemento sulforresistente logró un aumento del 86 % en su calificación de sostenibilidad en comparación con el diseño de referencia.

Implicaciones y conclusiones

Este trabajo tiene importantes implicaciones para el diseño y el mantenimiento de infraestructuras en entornos expuestos a condiciones agresivas. Los autores sugieren que el enfoque tradicional, que a menudo se centra en minimizar los costes iniciales de construcción, debe reorientarse hacia una estrategia a largo plazo que considere todo el ciclo de vida de la estructura. De este modo, no solo se puede garantizar la viabilidad económica, sino también la reducción del impacto ambiental y social de las construcciones.

Además, el estudio pone de relieve la necesidad de promover políticas y normativas que incentiven el uso de materiales duraderos y de métodos de mantenimiento preventivo, especialmente en zonas costeras, donde los edificios son particularmente vulnerables a la corrosión. El uso de métodos modernos de construcción (MMC) y la evaluación integral del ciclo de vida podrían ser claves para cumplir con los objetivos de sostenibilidad globales y garantizar la durabilidad de las infraestructuras frente a los desafíos ambientales futuros.

Referencia:

SÁNCHEZ-GARRIDO, A.J.; NAVARRO, I.J.; YEPES, V. (2024). Sustainable preventive maintenance of MMC-based concrete building structures in a harsh environment. Journal of Building Engineering, 95:110155. DOI:10.1016/j.jobe.2024.110155

Este artículo está publicado en abierto, por lo que puedes descargar aquí mismo:

Pincha aquí para descargar

Os dejo un podcast en inglés sobre este artículo. Espero que os guste.

Dosificación de los áridos en la fabricación del hormigón

La dosificación de los áridos es un proceso más complejo que la dosificación del cemento, pues debe considerarse el agua contenida en estos componentes. Esta agua puede estar presente en la superficie de los áridos, entre sus partículas e incluso en su interior, como ocurre con los áridos ligeros. Para lograr dosificaciones precisas, es fundamental mantener un conocimiento constante de las cantidades variables de agua. La dosificación de áridos puede realizarse de manera ponderal o volumétrica.

Dosificación por volumen

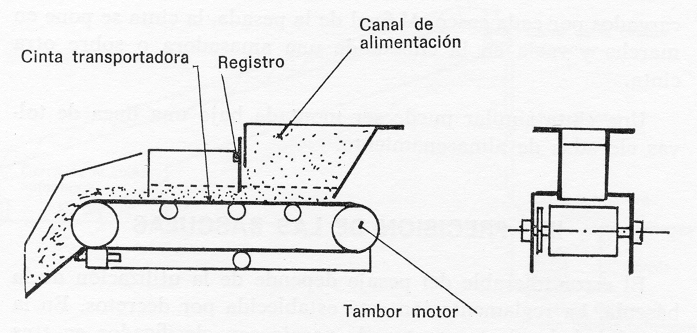
Un dosificador de áridos por volumen consta de una cinta transportadora, ubicada debajo de la tolva de almacenamiento, que se mueve a velocidad constante, y de un registro vertical que regula la altura del material extraído sobre la banda (Figuras 1 y 2). El volumen distribuido es proporcional al tiempo de descarga, el cual se controla mediante temporizadores.

Figura 1. Dosificador volumétrico de áridos

Este procedimiento no se ve afectado por la humedad de los materiales, lo que lo hace especialmente adecuado para áridos ligeros, cuya densidad puede variar significativamente según su contenido de agua. Sin embargo, el peso del material extraído puede verse influido por el grado de compactación del material sobre el dosificador, es decir, por la altura de carga en las tolvas de almacenamiento.

Figura 2. Detalle del dosificador volumétrico de áridos

La dosificación en volumen es más complicada que la en peso. En las instalaciones muy pequeñas, donde se realiza la dosificación directamente en el skip o en un dispositivo similar, los áridos deben verterse hasta alcanzar los niveles de referencia preestablecidos. Este procedimiento repetitivo no solo consume mucho tiempo, sino que también aumenta la probabilidad de errores.

Cuando la alimentación se realiza mediante una cinta transportadora, el control de los volúmenes transportados resulta más sencillo. Conociendo el ancho de la cinta, solo es necesario instalar un gálibo sobre ella, que debe operar a una velocidad constante. Conociendo esta velocidad, se puede determinar el tiempo de funcionamiento necesario para alimentar una amasada. Los dosificadores volumétricos se instalan generalmente justo debajo del silo o de la tolva. El material a dosificar se carga directamente en una pequeña cinta llamada extractora.

Este procedimiento presenta varias ventajas, como un bajo coste, una gran simplicidad, un bajo mantenimiento y un reducido espacio de ocupación. Sin embargo, también presenta inconvenientes, como la imprecisión causada por los esponjamientos variables de las arenas, la irregularidad en los caudales sobre la cinta y las posibles inconsistencias en la caída del material a través de las trampillas. Según los fabricantes, los errores de medida entre las cantidades programadas y las obtenidas son inferiores a ±2 %.

Dosificación por peso

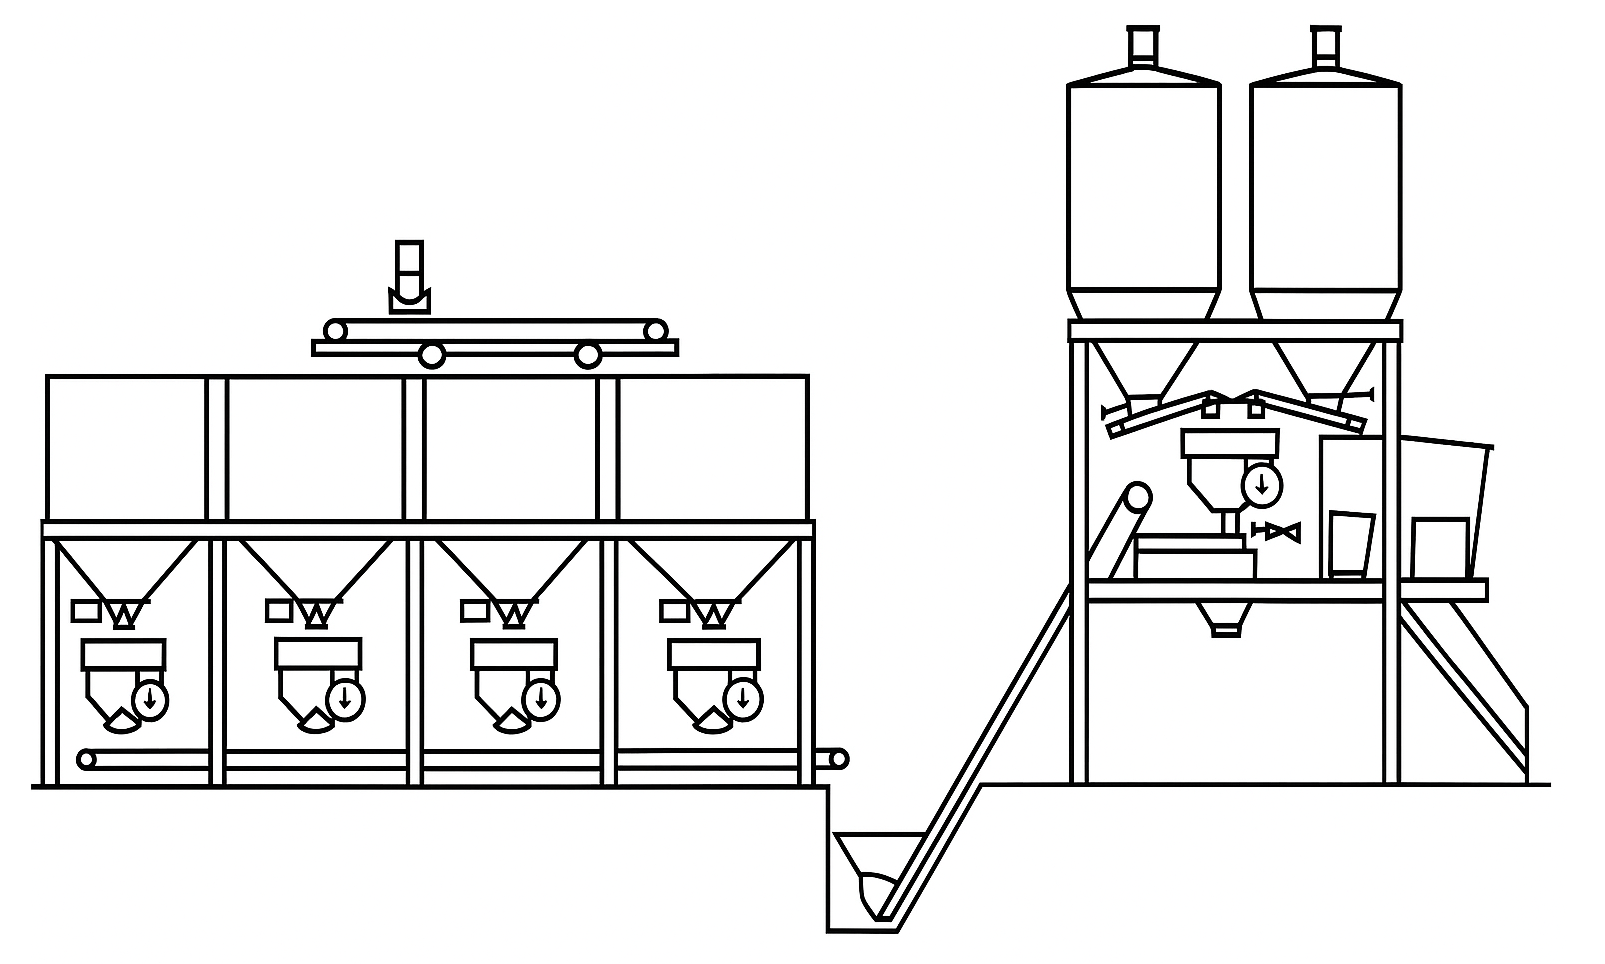
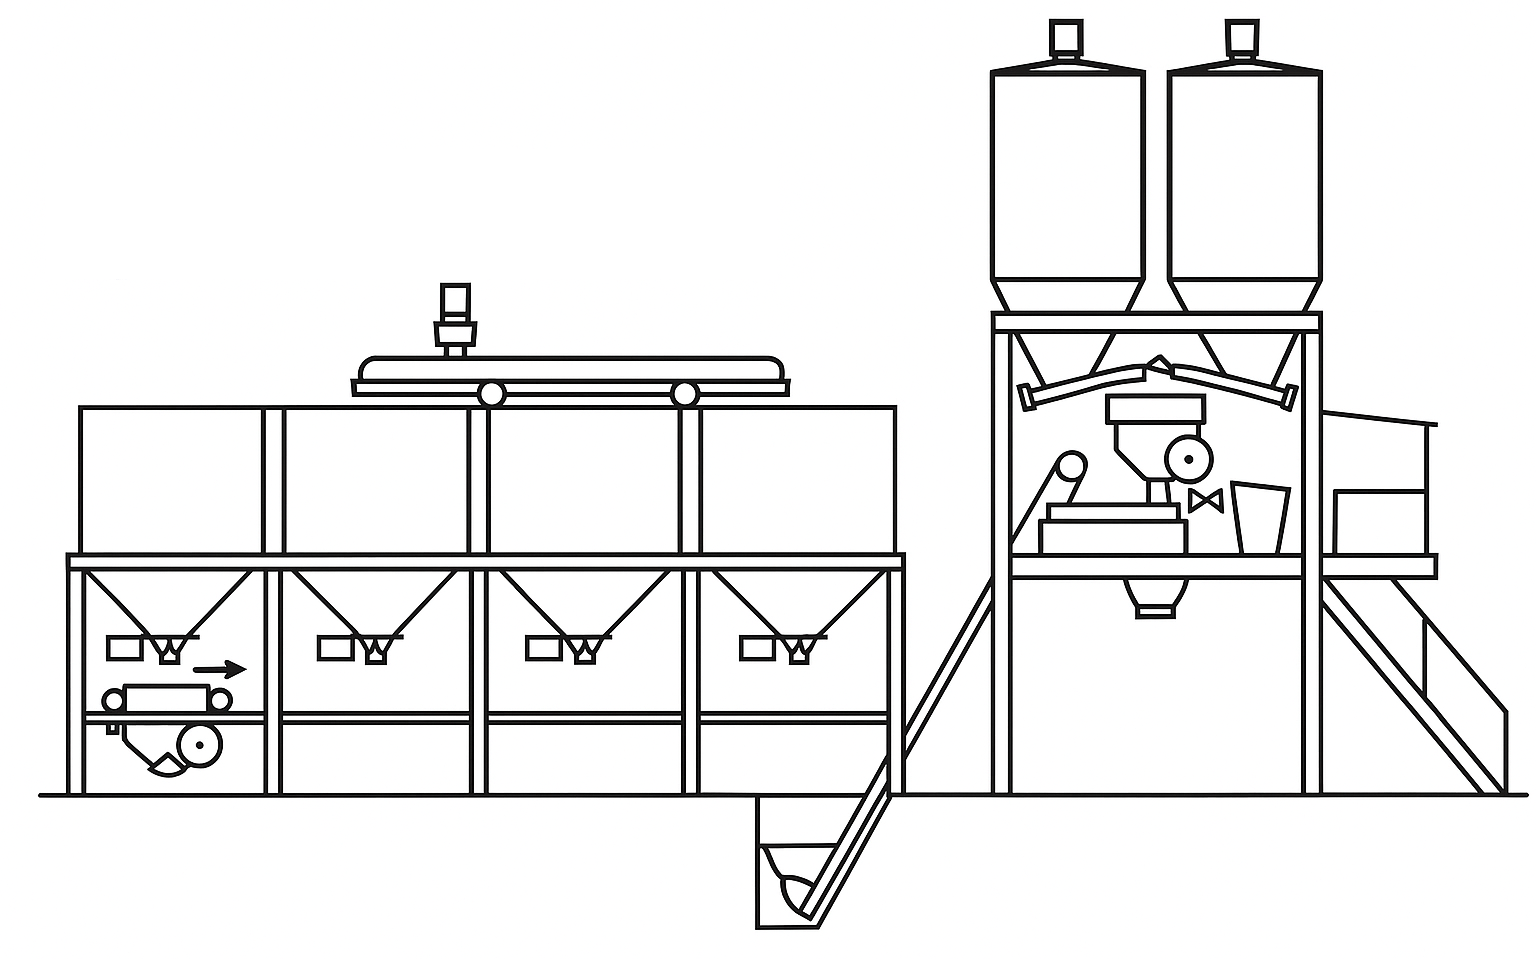
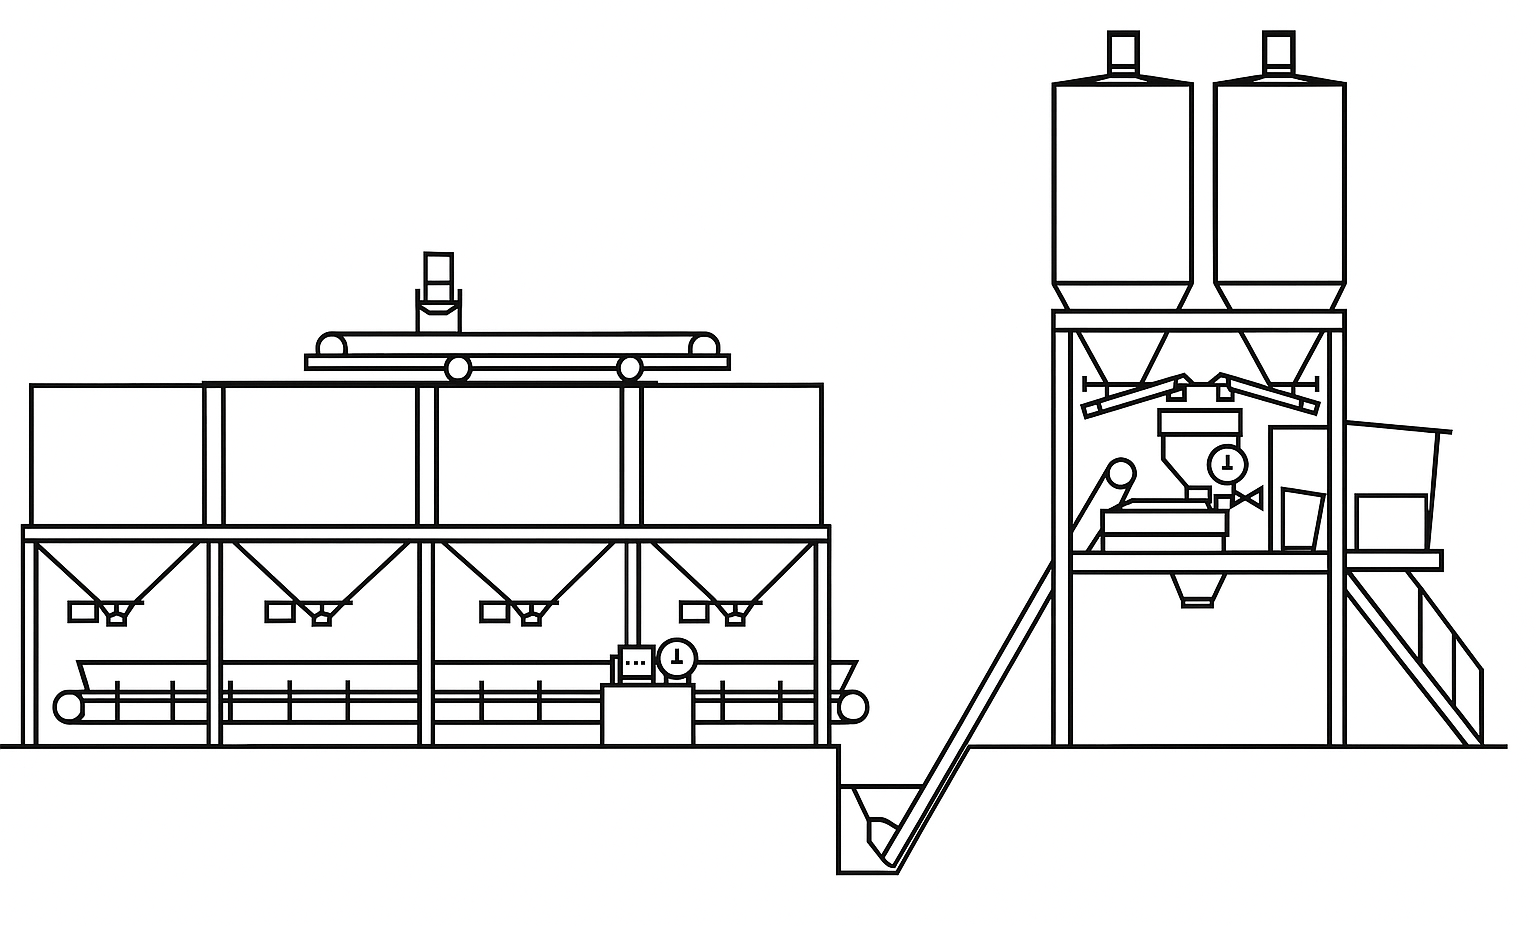
La dosificación ponderal se ha convertido en el método preferido tanto para cementos como para áridos, gracias a su mayor precisión y facilidad de implementación frente a la dosificación volumétrica. Existen varias opciones para realizar este proceso cuando las tolvas están en línea. Se pueden utilizar básculas individuales que alimentan el material mediante una cinta transportadora (Figura 3) o básculas móviles que se trasladan entre diferentes tolvas (Figura 4). Otra alternativa es una báscula con cinta extractora que utiliza una única tolva pesadora, larga y estrecha, que se vacía al activar una cinta transportadora ubicada en el fondo (Figura 5). Para los compartimentos correspondientes, las compuertas de sector son las más comúnmente utilizadas y pueden accionarse de forma manual, eléctrica, neumática o hidráulica. En algunos casos, las compuertas se reemplazan por alimentadores electromagnéticos o por alimentadores de cinta transportadora.

Básculas independientes: Se trata de un pesaje simultáneo, en el que cada componente o árido dispone de su propia báscula y todas ellas descargan el material en una cinta transportadora que lo lleva al skip de la mezcladora. Este método proporciona alta precisión y alta productividad.

Figura 3. Básculas independientes bajo tolvas en línea

Báscula móvil: Se trata de un procedimiento más lento que el de las básculas independientes. La báscula se desplaza de una tolva a la siguiente. Se realiza un pesaje acumulativo o por adición, en el que los componentes se pesan secuencialmente en la misma báscula. Cuando la aguja del dial alcanza la cantidad requerida del primer árido, se cierra su compuerta y se abre la del siguiente, lo que permite ahorrar espacio y reducir los costes de instalación e inversión. Estos sistemas suelen ser menos precisos que las básculas independientes, especialmente cuando se pesa el cemento al final del proceso.

Figura 4. Báscula móvil bajo tolvas en línea

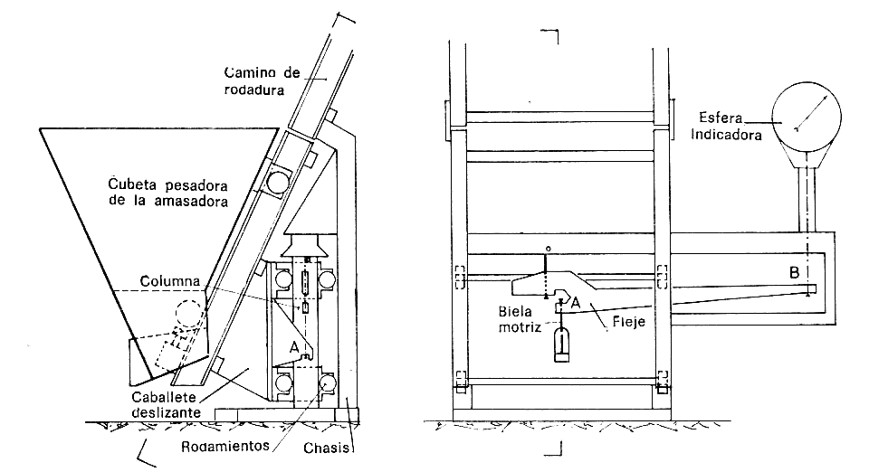
Báscula con cinta pesadora: También existen sistemas de pesaje continuo para áridos, como las cintas pesadoras, que actúan como medidores de caudal. Una cinta pesadora consta de una báscula que mide el peso de un elemento de la cinta (por ejemplo, la reacción de un rodillo), un indicador de esfera y un totalizador, generalmente digital. Este totalizador se acciona mediante un motor cuya tensión de alimentación depende de la velocidad de la cinta y de la carga indicada por el dispositivo de pesaje. Estos sistemas, también conocidos como básculas o rodillos integradores, permiten reducir la altura de las plantas de producción, aunque su precisión varía entre el 0,5 % y el 1 %. Este tipo de báscula permite una dosificación más rápida y es especialmente útil en instalaciones de prefabricados, donde se manejan diversos tipos de áridos, así como en centrales de dosificación para hormigoneras sobre camión.

Figura 5. Báscula con cinta pesadora

Cuando las tolvas verticales descargan sobre una misma báscula, puede haber un sistema de pesaje aditivo, tal como se ha descrito con la báscula móvil y con sistemas de pesaje sustractivo. En este último caso, se llena la báscula y se determina el peso total; luego, se abre y se cierra la compuerta hasta que la aguja marque la diferencia deseada. Este método simplifica la instalación, ya que no requiere una tolva superior ni la dosificación mediante compuertas.

La báscula más aceptada es la de suspensión en cuatro puntos, que evita errores de peso causados por el desequilibrio de la carga en el recipiente. Aunque la báscula romana de cursor es económica y precisa, la balanza de resorte con índice se ha vuelto más común para áridos y cemento, ya que permite realizar múltiples pesadas aditivas y llevar a cabo un control adecuado en vacío, lo cual es especialmente importante en el caso del cemento. Además, algunos fabricantes utilizan básculas medidoras de presión, que miden el peso eléctricamente en lugar de recurrir a básculas mecánicas.

En las instalaciones con skip pesador, los áridos no se descargan en una tolva pesadora fija, sino que se descargan directamente en la cubeta del skip de la mezcladora. Este sistema se emplea principalmente para reducir la altura del equipo de pesaje y eliminar o minimizar la necesidad de una fosa en el muro de almacenamiento. El principal inconveniente es que no se puede comenzar a dosificar los áridos hasta que el skip esté apoyado en la báscula, lo que generalmente afecta al ciclo de la hormigonera y reduce el número de amasadas por hora, disminuyendo así la producción.

Figura 6. Skip pesador de áridos

Os dejo un vídeo ilustrativo sobre este tema.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J.et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

MORILLA, I. (1992). Plantas de fabricación de hormigón y grava-cemento. Monografías de maquinaria. Asociación Española de la Carretera, Madrid.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2024). Estructuras auxiliares en la construcción: Andamios, apeos, entibaciones, encofrados y cimbras. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 408 pp. Ref. 477. ISBN: 978-84-1396-238-2

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Curso:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Dosificación de los aditivos en la fabricación del hormigón

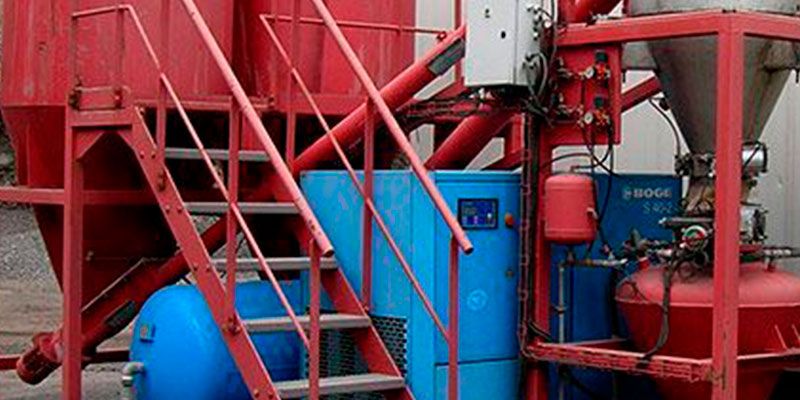
Figura 1. Dosificador de aditivos. https://sotecma.es/dosificadores-aditivos-hormigon/

Los aditivos son sustancias o productos que, incorporados al hormigón antes del amasado (o durante el mismo o en un amasado suplementario), en una proporción no superior al 5 % del peso del cemento, generan la modificación deseada de alguna de sus características, propiedades habituales o comportamiento, ya sea en estado fresco o endurecido. De este modo, los aditivos actúan como componentes auxiliares del hormigón, aunque en determinadas condiciones y para ciertas obras pueden resultar indispensables para resolver problemas específicos.

Los dosificadores de aditivos para hormigón son fundamentales en el proceso, ya que permiten obtener una mezcla homogénea y con propiedades específicas. En muchas plantas de producción de hormigón, la dosificación de aditivos se realiza de forma volumétrica. En ocasiones, incluso se utiliza un pequeño bidón de recuperación como dosificador, independientemente del volumen de la amasadora.

Sin embargo, desde hace años, el uso de aditivos de calidad ha avanzado significativamente. En plantas de mediana capacidad se han implementado pequeñas bombas dosificadoras temporizadas, que permiten resolver la mayoría de los problemas asociados a la dosificación de estos productos. Por otro lado, en plantas de gran capacidad, es necesario y, en muchos casos, imprescindible utilizar básculas para la dosificación de aditivos.

Los dosificadores de aditivos son equipos esenciales en la industria de la construcción, diseñados para añadir con precisión aditivos líquidos o sólidos al hormigón. Su función principal es asegurar la dosificación exacta y una distribución homogénea del aditivo en el hormigón, lo que mejora propiedades como la resistencia, la durabilidad y el tiempo de fraguado. Estos dispositivos permiten un control preciso de la cantidad de aditivo incorporado, lo cual es fundamental para cumplir con las especificaciones técnicas de cada proyecto y garantizar la calidad final del hormigón.

El uso de dosificadores de aditivos optimiza los procesos de construcción, reduce el desperdicio de material y contribuye a la sostenibilidad ambiental al minimizar el uso excesivo de aditivos.

Los dosificadores de aditivos se clasifican principalmente en dos tipos, cada uno con características y aplicaciones específicas que los hacen adecuados para distintas necesidades en la industria del hormigón:

  • Dosificadores volumétricos: estos dispositivos miden el aditivo en función del volumen. Son especialmente útiles para líquidos y destacan por su simplicidad y eficiencia. Los dosificadores volumétricos son ideales para aplicaciones en las que la precisión en la cantidad de aditivo no es crítica, pero se requiere una dosificación constante y controlada. La dosificación volumétrica se realiza, por lo general, mediante la medición del tiempo de funcionamiento de una bomba rotativa de pequeño caudal. También se utilizan dispositivos con bomba aspirante e impelente.
  • Dosificadores por peso: también conocidos como gravimétricos, miden el aditivo según su peso. Ofrecen una precisión superior a la de los volumétricos, lo que los hace indispensables en aplicaciones en las que las proporciones exactas de aditivo resultan cruciales para la calidad del hormigón. Aunque pueden ser más complejos y costosos, su precisión y fiabilidad justifican la inversión en muchos proyectos.

Antes de incorporarlos al hormigón en proceso de fabricación, los aditivos deben disolverse, mezclarse y homogeneizarse en una parte del agua de amasado mediante un sistema de premezcla eficaz. Esta mezcla debe cumplir los siguientes requisitos:

  • Corresponder a una cantidad suficiente para cubrir al menos un día de producción de hormigón.
  • Realizarse con una cantidad adecuada de agua, como mínimo la décima parte y, preferiblemente, la quinta parte del agua total necesaria para la elaboración del hormigón.
  • Inyectarse en el resto del agua de amasado durante su introducción en la amasadora, asegurando que la inyección comience al menos un segundo después del inicio del flujo de agua y termine un segundo antes de su cierre, manteniendo un caudal constante durante todo el proceso.

En el caso de los aditivos líquidos, si su cantidad total supera los 3 l/m³ de hormigón, su contenido de agua debe considerarse al calcular la relación agua/cemento. Por otra parte, el agua utilizada para disolver el aditivo se considerará parte del agua total necesaria para la composición del hormigón.

Algunos aditivos, especialmente aquellos que se suministran en forma sólida (por ejemplo, en polvo o escamas), aunque pueden ser homogéneos en el saco que los contiene, no lo son en la dosis individual. Por ello, para estos productos, es recomendable prepararlos diluyendo en agua y homogeneizando todo el contenido del saco, siguiendo el método descrito anteriormente. Si no es económicamente viable preparar una cantidad tan grande para un solo uso, es preferible optar por aditivos presentados en pequeños saquitos dosificados.

Algunos aditivos no son compatibles entre sí y, si se añaden juntos en la dosificadora o en la tubería de agua, pueden reaccionar entre sí, lo que anula su efecto. En algunos casos, puede ser necesario añadir un aditivo en la dosificadora del agua, otro en la arena y uno o más en la mezcladora.

En el caso de los hormigones ligeros, los aditivos, previamente diluidos adecuadamente, deben mezclarse con la segunda parte del agua de amasado durante el prehumedecimiento en la mezcladora. No se deben introducir los aditivos junto con los áridos en la mezcladora, ya que parte de ellos podría ser absorbida de forma incontrolada por los áridos, lo que comprometería la eficacia de los aditivos.

Os dejo algunos vídeos sobre los aditivos, por si os resultan de interés.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J.et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

MORILLA, I. (1992). Plantas de fabricación de hormigón y grava-cemento. Monografías de maquinaria. Asociación Española de la Carretera, Madrid.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2024). Estructuras auxiliares en la construcción: Andamios, apeos, entibaciones, encofrados y cimbras. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 408 pp. Ref. 477. ISBN: 978-84-1396-238-2

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Transporte de hormigón mediante blondín

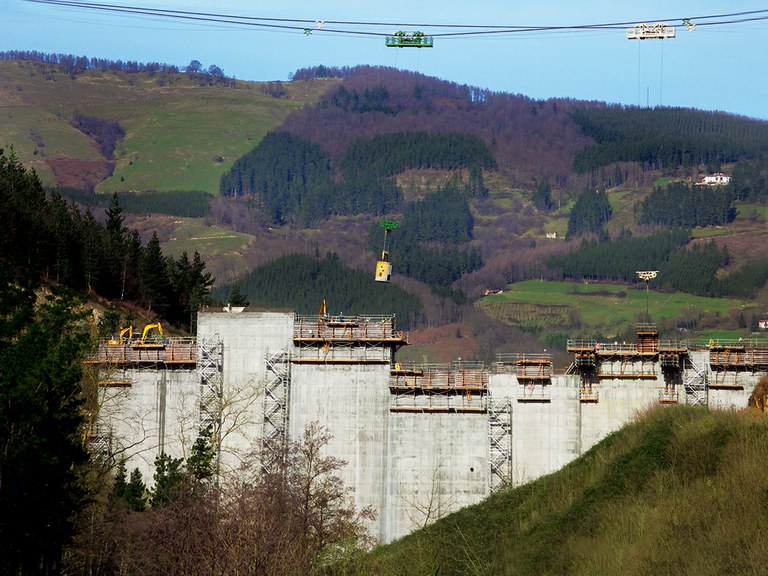
Figura 1. Uso del blondín en la presa Ibiur, Baliarrain, España. http://www.ulmaconstruction.es

Los blondines son instalaciones fijas que se utilizan en la construcción de presas y, en ocasiones, de puentes. Se extienden a lo largo de la cerrada y conectan una ladera con otra, con un alcance de hasta 1500 m. La velocidad de desplazamiento del carretón oscila entre 5 y 10 m/s, mientras que la elevación del cazo se realiza a una velocidad de entre 3 y 5 m/s. Para mover el carretón se emplea un cabrestante y, para elevar y descender el gancho, se utiliza otro. En presas de 100 m de altura, ubicadas en valles en forma de «V», se pueden lograr entre 12 y 20 ciclos por hora.

El cubilote o cazo para el hormigón se suspende de un carro que se desplaza a lo largo de un cable. Estas estructuras se ubican por encima de la cota máxima de la presa y pueden transportar cazos con capacidades de entre 3 y 9 m³ de hormigón. Cuando un solo blondín no es suficiente para cubrir todas las áreas o alcanzar las tasas de producción requeridas, se emplean varios, algunos de los cuales pueden ser fijos, es decir, con ambas torres en posiciones permanentes. En las zonas donde el blondín no tiene alcance, se pueden utilizar grúas como complemento. El control de los blondines se realiza mediante radio o circuito cerrado de televisión, nunca por control visual directo ni señales acústicas. El tipo de hormigón que suelen transportar es hormigón compactado con rodillo (HCR).

El blondín recoge el hormigón directamente de la planta o desde la descarga de camiones o silobuses, lo eleva y lo transporta hasta la vertical del bloque en proceso de hormigonado. Una vez en posición, desciende y descarga el hormigón a través de una apertura hidráulica en su parte inferior. En un artículo anterior se describió el funcionamiento del cable-grúa o blondín.

Figura 2. Estructura de blondín. Movimiento traslacional de la cuba

Es importante seguir las siguientes recomendaciones para operar el blondín de forma segura y eficiente: no llenar el cubilote en exceso para evitar derrames por balanceo; ajustar la carga al peso máximo que el blondín puede transportar; evitar mover cargas sobre los trabajadores; coordinar adecuadamente las operaciones de carga, transporte y descarga; ejecutar la descarga del cubilote con precisión; controlar el balanceo del cubilote con cuerdas de control. También se debe revisar el estado de los cables y poleas antes de iniciar el trabajo cada día, así como realizar un buen mantenimiento de los equipos. Al accionar la palanca de descarga, el cubilote subirá bruscamente debido a la pérdida de peso, por lo que se debe tener en cuenta que esto puede afectar a los raíles que sostienen los cables del blondín.

Os dejo un vídeo de cómo se utiliza el blondín en el transporte y colocación del hormigón.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J.et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

MORILLA, I. (1992). Plantas de fabricación de hormigón y grava-cemento. Monografías de maquinaria. Asociación Española de la Carretera, Madrid.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2024). Estructuras auxiliares en la construcción: Andamios, apeos, entibaciones, encofrados y cimbras. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 408 pp. Ref. 477. ISBN: 978-84-1396-238-2

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Dosificación del agua en la fabricación del hormigón

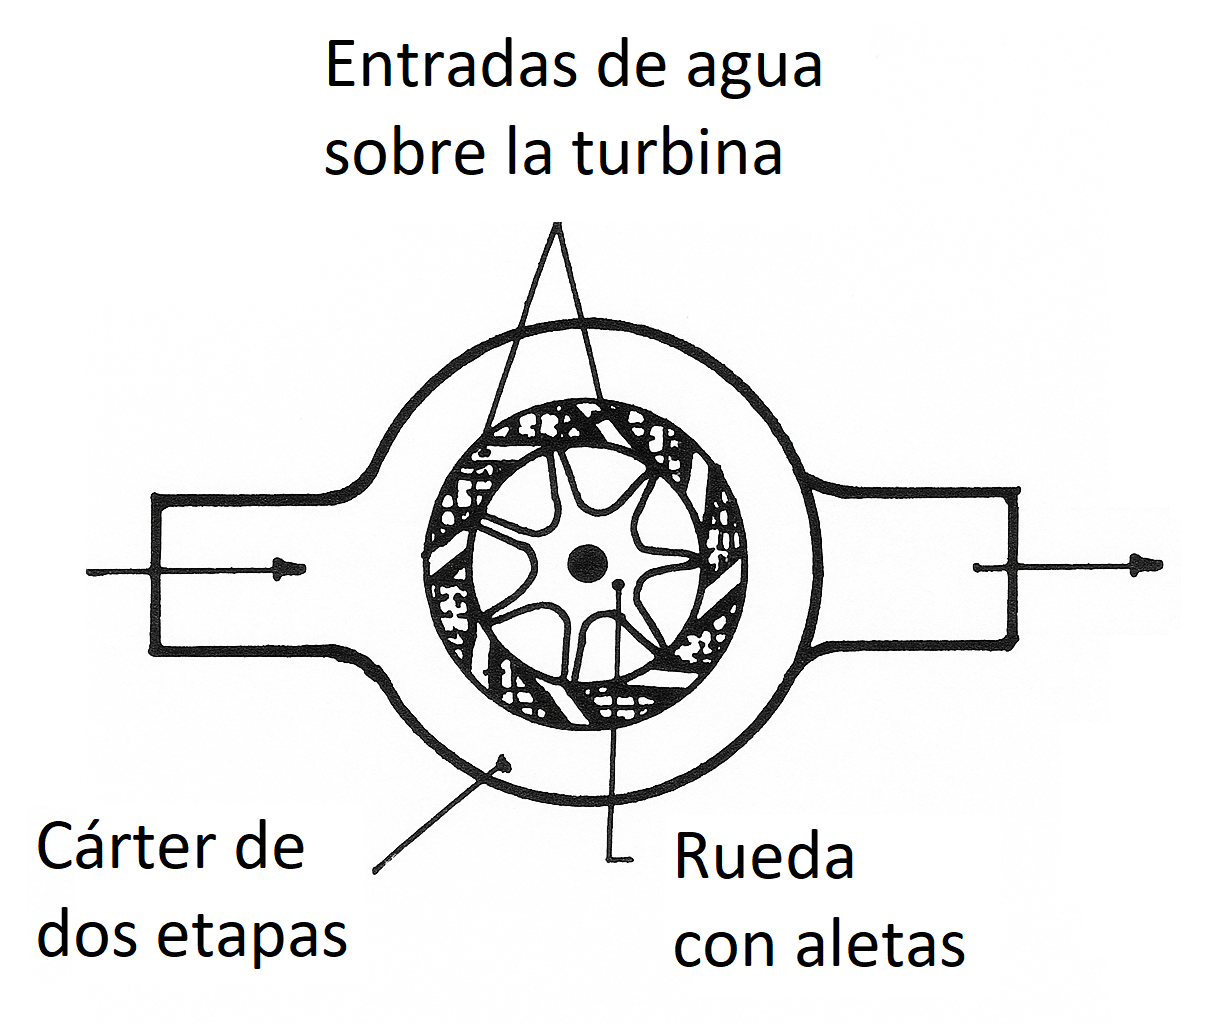
Figura 1. Controlador de agua de turbina de velocidad

Para mantener la uniformidad en la medición del agua para la mezcla total, es necesario garantizar el peso exacto del agua añadida y controlar las fuentes adicionales de agua, como el agua utilizada para lavar la mezcladora, el hielo y el agua libre presente en los áridos. Una de las tolerancias especificadas para la precisión en la medición del agua de mezclado es de ±3 %.

El agua es el ingrediente más sencillo de dosificar, ya que su caudal es predecible y no plantea dificultades de manejo. La dosificación del agua necesaria para amasar hormigón puede realizarse por peso o por volumen. Ambos sistemas pueden utilizarse en obras y talleres de fabricación, pero las técnicas ponderales son más precisas. Por otro lado, la dosificación volumétrica puede no ser del todo precisa debido a las características inherentes de los dispositivos utilizados y a posibles desajustes en su calibración. Además, los caudales pueden verse afectados por el uso de aguas ricas en cal, que pueden provocar incrustaciones, o por el uso de aguas muy calientes, que pueden generar vapor.

En la dosificación por peso, las básculas que se utilizan para medir el agua consisten en un recipiente que se apoya sobre los brazos de una báscula similar a la empleada para el cemento. Estas básculas suelen estar equipadas con un cabezal de lectura y mecanismos de automatización que regulan la alimentación a través de una válvula y la descarga, que se realiza mediante otra válvula o un grifo de esfera. Algunas básculas cuentan con cubas y un sistema de descarga mediante aire comprimido que acelera la llegada del agua a la amasadora y reduce los ciclos de fabricación del hormigón. Otras integran dispositivos de llegada de agua con dos velocidades: una rápida, que permite obtener entre el 90 y el 95 % de la cantidad deseada en el menor tiempo posible, y otra lenta, que finaliza la dosificación con gran precisión. Cabe destacar que las básculas de agua se utilizan exclusivamente en centrales de hormigón que cuentan con sistemas de corrección de la humedad de la arena y automatismos que permiten gestionar diversas recetas.

Los contadores de agua, ya sean mecánicos o eléctricos, son los dispositivos de dosificación de agua más habituales en las obras debido a su bajo coste. Se coloca una rejilla delante del medidor para evitar daños causados por partículas sólidas. Algunos contadores pueden instalarse en posición vertical, pero la mayoría debe instalarse en posición horizontal. Deben protegerse contra las heladas y las ondas de presión (golpe de ariete) en las líneas de agua. Estos contadores deben poder funcionar con agua salada y permitir el paso de agua caliente. No obstante, los contadores de agua fría, por lo general, no se pueden usar con agua caliente, pero los de agua caliente sí pueden usarse con agua fría, con cierta pérdida de exactitud.

El método más sencillo consiste en instalar un contador de agua convencional junto con una válvula manual antes de la entrada de agua a la mezcladora. La lectura del contador debe realizarse desde el punto cero tras cada amasado. Si se utilizan contadores con preajuste, es posible suministrar automáticamente una cantidad de agua programada mediante una electroválvula, cuya apertura puede activarse con un botón pulsador o con un impulso proveniente de un automatismo general. La lectura de los medidores es inferior a la real con flujos muy bajos, ligeramente superior con flujos altos y ligeramente inferior con caudales cercanos al máximo.

Los contadores de agua se clasifican en dos tipos:

  • Contadores de paletas: en este tipo, el chorro de agua hace girar una rueda de paletas (Figura 1) y el giro se transmite, a través de engranajes desmultiplicadores, a la aguja del contador.
  • Contadores de hélice: en este caso, el chorro de agua hace girar una hélice.

Estos contadores pueden operar con presiones entre 20 y 60 kPa y funcionar a una temperatura máxima de 85 °C. Además, tienen una precisión del 1 % respecto al peso requerido. Los contadores de agua se clasifican en tres tipos:

  • Manuales: en estos contadores, al abrir una llave de 1/4 de vuelta, se permite el paso del agua hasta alcanzar la cantidad deseada, momento en el que se cierra la llave. La aguja del contador vuelve a cero mediante un botón o una pequeña palanca.
  • Semiautomáticos: en este tipo, se preselecciona la cantidad de agua a dosificar mediante el movimiento de un botón moleteado. El agua fluye al abrir una electroválvula al presionar un botón o pulsador ubicado en el panel de la cabina de amasado. La aguja móvil se desplaza hasta coincidir con el cero; en ese momento, se cierra un contacto y se desexcita la electroválvula, deteniendo el paso del agua. Para la siguiente dosificación, es necesario volver a seleccionar la cantidad de agua deseada.
  • Automáticos: este tipo de contador funciona de manera similar al semiautomático, con la diferencia de que la aguja parte de cero. Al seleccionar la cantidad previamente definida mediante una aguja desplegable fija, se desexcita la electroválvula. La aguja móvil regresa automáticamente a cero y queda preparada para un nuevo ciclo.

El mecanismo de funcionamiento de los dispositivos de medición del agua debe garantizar que no haya fugas ni goteos cuando la válvula esté cerrada. Los tanques de agua de los camiones hormigonera y otras mezcladoras portátiles deben estar diseñados de manera que el indicador registre con precisión la cantidad de agua descargada, independientemente de la inclinación de la mezcladora.

Os dejo un vídeo que explica la importancia de dosificar correctamente el agua en la fabricación del hormigón.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J.et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

MORILLA, I. (1992). Plantas de fabricación de hormigón y grava-cemento. Monografías de maquinaria. Asociación Española de la Carretera, Madrid.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2024). Estructuras auxiliares en la construcción: Andamios, apeos, entibaciones, encofrados y cimbras. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 408 pp. Ref. 477. ISBN: 978-84-1396-238-2

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Fabricación y puesta en obra de hormigones pesados

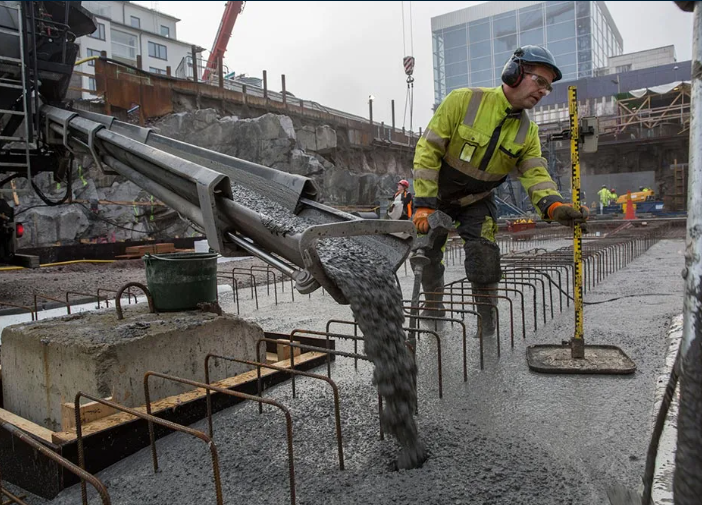
Figura 1. Colocación de hormigón de alta densidad. https://www.lkabminerals.com/product-application/high-density-concrete/

El hormigón pesado se elabora con áridos de densidad superior a 3,0 kg/dm³, lo que permite que su peso específico supere los 2,8 kg/dm³. Esta elevada densidad proporciona un peso considerable en un volumen reducido, lo que lo convierte en un material altamente eficaz para la protección contra radiaciones. Su principal característica es ofrecer un mayor peso en el mismo volumen, lo que lo hace adecuado para diversas aplicaciones, como contrapesos en estructuras y en áreas que requieren protección frente a radiaciones.

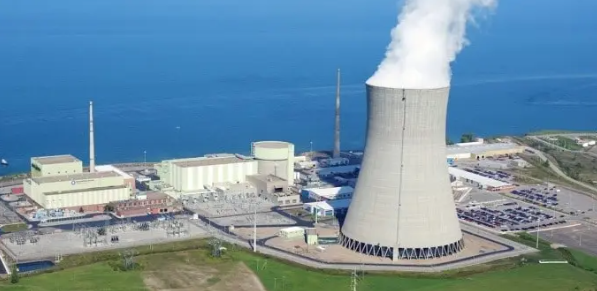
El uso principal del hormigón pesado ha sido como escudo protector contra las radiaciones generadas por la energía nuclear. La capacidad de este material para bloquear la radiación depende del tipo de emisión. En el caso de las ondas de corta longitud, como los rayos X y los rayos gamma, es necesario interponer un elemento de la mayor densidad posible. En este contexto, los hormigones pesados, independientemente de su tipo, ofrecen una solución económica, ya que permiten reducir el espesor de la pantalla de protección.

Por otro lado, para protegerse de partículas atómicas, como los neutrones, es fundamental que la pantalla contenga una gran cantidad de átomos de hidrógeno. Esta condición se cumple adecuadamente tanto en los hormigones pesados elaborados con áridos de minerales de hierro hidratado, que poseen un elevado contenido de agua de cristalización, como en los preparados con la mayor cantidad posible de agua. Además, estos hormigones se utilizan en los cimientos de estructuras de gran esbeltez para evitar el pandeo y como base de almacenamiento de materiales de gran peso.

Figura 2. Uso de hormigones de alta densidad en planta nuclear. https://theconstructor.org/concrete/high-density-concrete-radiation-shielding-applications/16720/#google_vignette

Composición del hormigón de alta densidad

El hormigón de alta densidad se elabora utilizando áridos pesados que incluyen minerales de hierro, como la magnetita y la limonita, así como rocas de cantera, como la barita, virutas de acero y materiales sintéticos como los ferrofosforosos. También se pueden obtener a partir de fragmentos de barras de acero redondo, de recortes de planchas de acero o de granalla. Su peso específico es similar al del hierro, oscilando entre 7,5 y 7,8 kg/dm³. Estos materiales deben cumplir, en términos generales, con las mismas condiciones que las establecidas para los áridos convencionales. Sin embargo, es importante tener en cuenta que los áridos provenientes de minerales de hierro son altamente fracturables debido a su estructura interna, lo que los hace susceptibles de cambios en sus características durante su uso en obra, especialmente en cuanto a la granulometría y el contenido de finos. Por otro lado, los áridos obtenidos a partir de desechos metálicos presentan una heterogeneidad principalmente relacionada con el estado de su superficie, que debe mostrar cierto grado de oxidación incipiente para mejorar la adherencia.

Dosificación y proceso de fabricación

Estos áridos suelen ser más costosos y requieren tratamientos específicos tanto en su dosificación como en su aplicación en obra. Además, tienden a segregarse en la pasta de cemento, por lo que es necesario emplear un tamaño de grano más fino que el habitual. No obstante, las granulometrías de los áridos pueden mantenerse dentro de los estándares convencionales. La arena no necesita ser especial, siempre que cumpla con los requisitos de peso unitario; debe ser limpia, angular, bien graduada y estar libre de limo, arcilla o materiales orgánicos. Para mezclas especiales, como los hormigones con árido grueso reducido, es posible especificar la gravedad específica o el módulo de finura.

A diferencia de los hormigones convencionales, los hormigones de alta densidad se distinguen principalmente por la densidad de los áridos empleados y por la precisión requerida en su dosificación, fabricación, transporte y colocación en obra. Su bombeo en zonas de difícil acceso y su proceso de aplicación son similares a los del hormigón convencional y requieren vibrado, tratamiento y curado de manera equivalente.

Consideraciones en la colocación y vertido

Una mejor composición del hormigón se traduce en una mayor homogeneidad, compacidad y densidad, así como en una menor probabilidad de formación de poros. Esto permite alcanzar espesores y pesos reducidos. Generalmente, se emplean dosificaciones de cemento de aproximadamente 350 kg/m³. Para evitar segregaciones, se recomienda utilizar una relación agua/cemento de entre 0,35 y 0,40, así como incorporar superplastificantes que faciliten la obtención de hormigones más dóciles.

Es importante tener en cuenta que los áridos pesados no siempre presentan una granulometría adecuada. En tales casos, se pueden añadir correctores de diferentes densidades. Al mezclar áridos de distintas características, conviene expresar la granulometría y el módulo de finura en porcentajes del volumen absoluto.

La forma de los granos de ciertos áridos puede comprometer la trabajabilidad del hormigón, especialmente cuando se utilizan discos y perdigones de acero. En estas situaciones, incrementar la dosificación de cemento, añadir minerales o incorporar aire ocluido puede mejorar la trabajabilidad del hormigón, aunque esto podría conllevar una reducción de su densidad. No obstante, esta disminución de la densidad tiene la ventaja de que los hormigones más dóciles tienden a ser más compactos, lo que les confiere una mayor capacidad de protección.

El equipo utilizado para mezclar hormigones convencionales también se empleará para fabricar hormigón pesado, por lo que se debe tener especial cuidado para evitar sobrecargar los equipos. Al verter el hormigón y realizar su colocación, se debe prestar atención a la disposición adecuada de los travesaños y apuntalamientos necesarios para garantizar que los encofrados resistan los empujes del hormigón fresco. En el caso del hormigón de alta densidad, estos empujes serán mayores.

La combinación de áridos de acero y magnetita puede dar lugar a fenómenos magnéticos que afectan negativamente a la adherencia de los áridos a la pasta de cemento. Para mitigar este inconveniente, se recomienda amasar primero el árido grueso de acero con una proporción de cemento y agua. Una vez realizada esta mezcla, se debe añadir la magnetita junto con el resto del cemento y el agua.

El amasado de hormigones con áridos pesados no siempre es la mejor opción; el método más eficaz consiste en colocar los áridos directamente en los moldes y luego inyectar la pasta o el mortero de cemento. Este enfoque previene la segregación, un fenómeno especialmente problemático cuando se emplean áridos de acero.

Para la fabricación de hormigones pesados, se recomienda utilizar hormigoneras de eje vertical, ya que garantizan una mezcla más eficiente. Por el contrario, las hormigoneras basculantes generan grandes esfuerzos en el eje. El tiempo de amasado es similar al de los hormigones convencionales, y es fundamental realizar la descarga del hormigón con sumo cuidado para evitar la segregación.

El hormigón de alta densidad es muy propenso a segregarse durante su colocación, lo que no solo disminuye su resistencia, sino que también provoca variaciones en su densidad que pueden afectar gravemente su manipulación. El procedimiento habitual para los hormigones convencionales también se aplica a los hormigones de alta densidad, siempre que no incluyan piezas de acero como árido grueso. Este método, conocido coloquialmente como «vertido con cubilote», consiste en mezclar áridos, cemento y agua antes de verter la mezcla en los moldes.

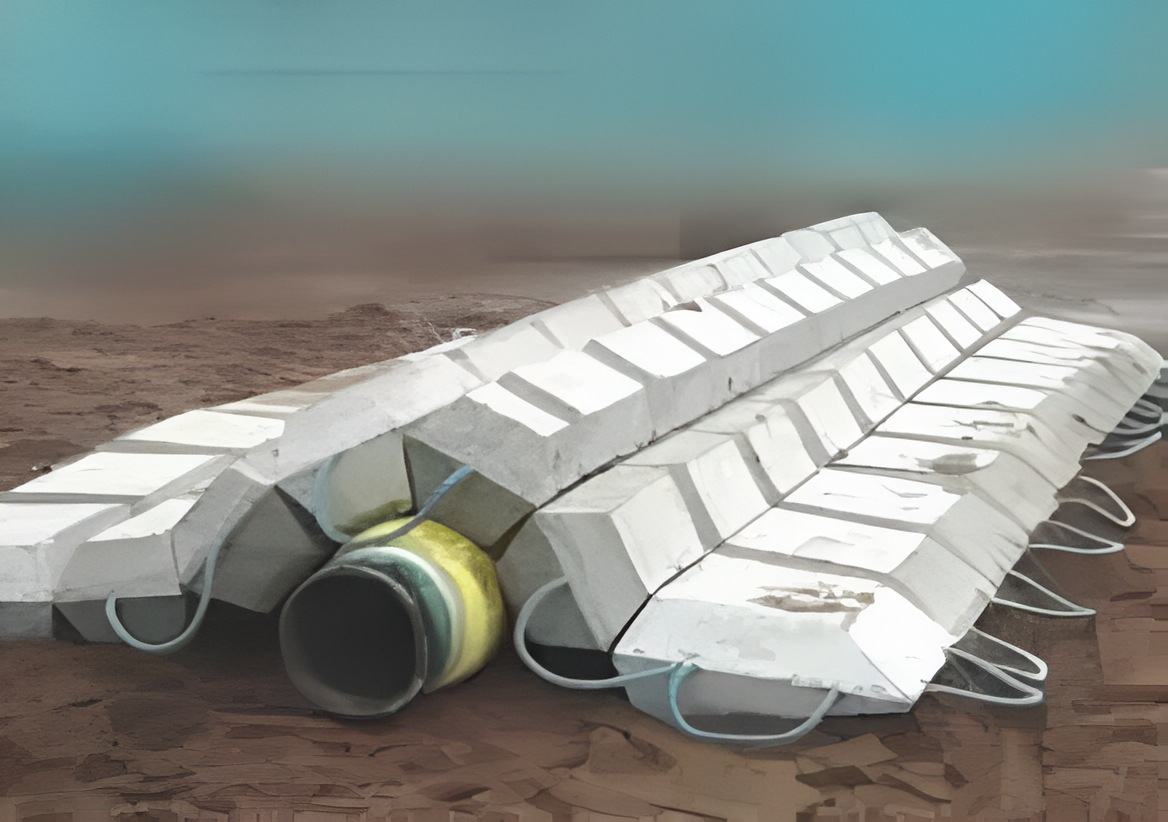
Figura 3. Tuberías submarinas recubiertas de hormigón de alta densidad. https://theconstructor.org/concrete/high-density-concrete-radiation-shielding-applications/16720/

Es importante considerar que el hormigón de alta densidad presenta un peso específico superior, lo que implica que, para un mismo volumen, su peso es mayor. Por esta razón, es fundamental tomar precauciones para evitar sobrecargar grúas, camiones grúa u otros equipos utilizados en el vertido del cubilote. Asimismo, es necesario prevenir sobrecargas en las hormigoneras para evitar la segregación de los áridos durante el amasado. Además, el hormigón fresco genera cargas y empujes significativos sobre los encofrados, por lo que estos deben diseñarse adecuadamente para soportarlos.

El espesor de las capas no debe exceder los 25 cm. Otro aspecto importante a tener en cuenta es el vibrado, que debe ser enérgico y de corta duración, utilizando frecuencias cercanas a 20 000 ciclos por minuto, ya que el tamaño máximo del árido suele no superar los 25 mm. En este método, la vibración durante la colocación resulta beneficiosa, pero debe aplicarse con moderación para no comprometer la integridad del hormigón.

El método de hormigonado con áridos precolocados es especialmente adecuado cuando los áridos son de acero o de hierro. Este procedimiento consiste en colocar primero el árido grueso en el encofrado y luego rellenar los espacios intersticiales con una mezcla de mortero de cemento, arena y agua. Este método presenta varias ventajas frente a los métodos convencionales. En primer lugar, minimiza la segregación del árido grueso, especialmente cuando se utilizan trozos de acero. En segundo lugar, facilita la colocación de hormigón con densidad y composición uniformes en formas confinadas y alrededor de elementos embebidos. En tercer lugar, permite lograr una mayor densidad y homogeneidad con materiales similares. Además, permite el uso de combinaciones de materiales diferentes, como el árido grueso. Finalmente, asegura una distribución uniforme del árido pesado en el escudo protector, evitando la formación de grandes vacíos de aire. Sin embargo, también existen desventajas: hay pocas empresas especializadas en este procedimiento, terminar la superficie superior de grandes áreas de hormigón resulta más complicado y costoso y, en general, el hormigón obtenido mediante este método tiende a ser más caro que el producido con técnicas convencionales.

El hormigón pesado puede bombearse, aunque las distancias alcanzadas suelen ser menores que las de los hormigones tradicionales, siempre que se utilice el mismo equipo. Aunque los áridos gruesos suelen provenir de mineral triturado, que presenta formas irregulares y angulosas que dificultan el bombeo, cada vez más profesionales afirman que es posible bombear hormigón de alta densidad en casi cualquier circunstancia. Durante el proceso de hormigonado, se recomienda supervisar la homogeneidad del hormigón aplicado para detectar posibles huecos. Esta verificación puede realizarse con una fuente de radiación gamma de potencia adecuada.

Las resistencias mecánicas de estos hormigones no son motivo de preocupación, dado el considerable espesor de sus paredes, impuesto por razones de protección. Sin embargo, un aspecto preocupante es la fisuración, que debe evitarse incluso a temperaturas de 300 °C, ya que muchas de las protecciones están expuestas a altas temperaturas. Es importante destacar que cuando el hormigón se somete a temperaturas de 300 a 400 °C durante períodos prolongados, su resistencia a la compresión puede reducirse entre un 20 % y un 50 %. Además, a 400 °C, el hormigón se deshidrata, lo que reduce su capacidad de protección.

En ocasiones, se puede colocar una capa de varios centímetros de mortero entre los encofrados y, posteriormente, cubrirla con una capa de árido pesado, que se introduce mediante vibrado o apisonado. Este método exige una ejecución cuidadosa y controlada, pero resulta ideal para hormigones de muy alta densidad, especialmente aquellos elaborados con áridos de acero, ya que evita la necesidad de pasar todo el árido por la amasadora.

He grabado un vídeo para explicar este hormigón.

Os dejo algunos vídeos sobre este tipo de hormigón.

Os dejo también este texto relacionado, que espero que os interese.

Pincha aquí para descargar

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J.et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

MORILLA, I. (1992). Plantas de fabricación de hormigón y grava-cemento. Monografías de maquinaria. Asociación Española de la Carretera, Madrid.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2024). Estructuras auxiliares en la construcción: Andamios, apeos, entibaciones, encofrados y cimbras. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 408 pp. Ref. 477. ISBN: 978-84-1396-238-2

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 450 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
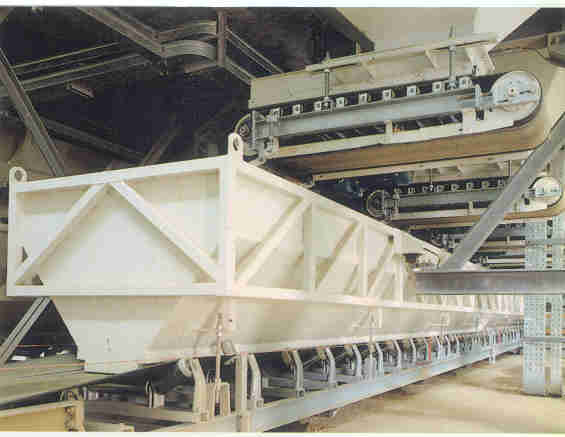
Hormigones sin finos

Figura 1. Hormigón sin finos. https://allanblock.com/

Una forma de obtener hormigón ligero, independientemente del tipo de árido utilizado, ya sea grueso o mediano, es reemplazar los áridos finos por aire, lo que da lugar al llamado hormigón sin finos. Para lograrlo, es fundamental que los áridos tengan un tamaño uniforme y estén recubiertos con una capa delgada de pasta de cemento. Esta pasta tiene la función exclusiva de envolver los granos de árido y unirlos entre sí, generando una conexión puntual.

El hormigón fino se utiliza principalmente para el drenaje y como material de relleno estructural, ya que favorece el flujo de agua y proporciona la resistencia necesaria. Esta tecnología, que se remonta a la antigüedad en la construcción, es especialmente eficaz para construir muros de contención, pues evita la acumulación de presión de agua detrás de ellos. Además, su ligereza y estabilidad lo convierten en una opción atractiva para diversas aplicaciones. En comparación con otros métodos de drenaje, como las tuberías perforadas, el hormigón fino resulta significativamente más eficaz.

Se recomienda que los áridos utilizados en este tipo de hormigón tengan un tamaño entre 10 y 20 mm, priorizando que la diferencia entre el tamaño máximo y el mínimo sea lo menor posible. Además, se ha demostrado que las combinaciones de tamaños, como 10 y 7 mm o 20 y 14 mm, ofrecen un buen rendimiento. La cantidad de cemento debe ser suficiente para cubrir y adherir las partículas, formando capas de aproximadamente 1,4 mm de espesor. Aunque esta proporción puede variar, suele mantenerse alrededor de 1 parte de cemento por cada 6 a 8 partes de árido, en volumen. Un exceso de cemento genera finos y reduce la porosidad, lo que perjudica el resultado final.

Figura 2. Pavimento drenante. https://ehormigonimpreso.com/hormigon-drenante/

La resistencia a compresión de estos hormigones depende tanto del tipo de cemento como de la relación agua/cemento. Los estudios de laboratorio indican que las mejores resistencias se obtienen con una relación agua/cemento de 0,40 a 0,45. Con relaciones más bajas, la pasta se vuelve demasiado rígida, lo que puede impedir que envuelva correctamente las partículas y provocar su deslizamiento. Si los áridos son porosos, lo cual es bastante común, es recomendable saturarlos antes de mezclarlos. En cuanto a datos específicos, una relación árido/cemento de 1:8, una relación agua/cemento de 0,4 y una densidad de 1,85 g/cm³ generan un hormigón con una resistencia a la compresión aproximada de 7,5 MPa.

Su fabricación es similar a la del hormigón tradicional, pero presenta entre un 20 % y un 25 % de huecos en su estructura. Esto se debe a que sus áridos tienen un tamaño entre 4 y 12 mm, lo que les confiere una alta permeabilidad. Gracias a la presencia de poros abiertos, el agua puede fluir a través de él, lo que le confiere excelentes propiedades drenantes. Dependiendo de su aplicación, será necesario ajustar su porosidad o su espesor.

Para la elaboración, protección y curado del hormigón sin finos, se recomienda utilizar una mezcladora en lugar de mezclar a mano. Lo más adecuado es mezclar primero el agua con el cemento para formar una pasta homogénea y, luego, agregar el árido. Una vez colocado, el hormigón debe compactarse de inmediato, ya que se seca rápidamente debido a su estructura porosa. Además, es crucial protegerlo del secado excesivo y asegurar un curado adecuado durante al menos siete días.

Su estructura de hormigón sin finos lo convierte en un material ideal para capas y pisos que requieren drenaje. En particular, es adecuado para pavimentar estacionamientos de vehículos, donde permite un drenaje libre en zonas de tráfico ligero, en carreteras con baja circulación, en pistas de tenis y en capas de drenaje de proyectos de ingeniería civil.

El hormigón sin finos presenta varias ventajas y desventajas que deben considerarse. Entre sus ventajas, destaca su eficacia como método de drenaje, especialmente en estructuras hidráulicas y drenaje subterráneo, sin afectar a las funciones superficiales. Su baja densidad y bajo coste, debido a su bajo contenido de cemento y a la ausencia de áridos preparados, lo hacen atractivo para la construcción. Además, su estructura porosa proporciona una baja conductividad térmica y un efecto aislante, cualidades útiles en la construcción de muros exteriores. Su menor peso en comparación con el hormigón tradicional contribuye a reducir los costes de construcción, mientras que la segregación es mínima y la contracción por secado es menor. También se puede compactar sin necesidad de vibración mecánica, utilizando simplemente el método de varillaje. Sin embargo, entre sus desventajas se encuentra su menor resistencia, debido a la gran cantidad de huecos, lo que limita su uso como hormigón armado, especialmente por la corrosión de las armaduras expuestas al ambiente. Además, la consistencia del hormigón es difícil de medir y producir pequeñas cantidades resulta complicado. Finalmente, verter hormigón sin finos junto a un muro de hormigón tradicional resulta más difícil, ya que la tierra puede penetrar en los huecos del hormigón.

Os dejo algunos vídeos que, espero, os sean de interés.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J.et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

MORILLA, I. (1992). Plantas de fabricación de hormigón y grava-cemento. Monografías de maquinaria. Asociación Española de la Carretera, Madrid.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2024). Estructuras auxiliares en la construcción: Andamios, apeos, entibaciones, encofrados y cimbras. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 408 pp. Ref. 477. ISBN: 978-84-1396-238-2

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.