Diseñar mejor para construir con menos CO₂: optimización conjunta de cerchas mixtas y forjados

¿Y si la estructura de un edificio pudiera consumir menos materiales y emitir menos CO₂ sin perder resistencia? Una investigación internacional, publicada en Smart and Sustainable Built Environment y realizada por la Universitat Politècnica de València y por investigadores brasileños, estudia cómo lograrlo mediante el diseño coordinado de cerchas tubulares de acero y hormigón y de forjados mixtos. La propuesta no se limita a elegir perfiles más ligeros: optimiza conjuntamente la geometría de la estructura, las propiedades de los materiales y la armadura del forjado. En los casos analizados, esta estrategia reduce hasta un 24 % las emisiones de CO₂ asociadas a los materiales, frente a soluciones de referencia con cerchas de acero homogéneo y forjados convencionales de catálogo.

El problema: optimizar la estructura como un conjunto

El diseño de una estructura no consiste en dimensionar cada elemento de forma aislada. Las decisiones sobre una cercha condicionan el comportamiento y las necesidades del forjado que soporta; del mismo modo, modificar el canto o la armadura del forjado puede alterar el equilibrio entre la resistencia, el consumo de materiales y el coste del conjunto.

Sin embargo, buena parte de los trabajos previos sobre optimización estructural habían estudiado por separado las cerchas mixtas y los forjados. La investigación de Elcio Cassimiro Alves, Moacir Kripka y Víctor Yepes aborda precisamente esa separación. Su objetivo es desarrollar una metodología que permita optimizar de forma coordinada una cercha tubular mixta de acero y hormigón, así como el forjado de chapa colaborante que descansa sobre ella.

La solución estudiada tiene una configuración concreta: una cercha tipo Warren, formada por barras tubulares de sección circular, cuyo cordón superior incorpora hormigón en su interior. El forjado está compuesto por una losa de hormigón apoyada sobre una chapa de acero perfilada que actúa como encofrado y participa en el comportamiento resistente.

La palabra híbrida tiene aquí un significado específico. No se refiere a combinar acero y hormigón —algo propio de cualquier solución mixta—, sino a utilizar distintas calidades de acero en los cordones superior e inferior y en las barras del alma. Así, cada grupo de elementos puede disponer de un material adaptado a las solicitaciones que debe resistir.

Una optimización que conecta cercha, materiales y forjado

La principal aportación del trabajo es reunir en un mismo procedimiento variables que habitualmente se estudian por separado. En la cercha se consideran la geometría, el número de paneles, la altura, los perfiles tubulares, las calidades de acero de los distintos grupos de barras y la resistencia del hormigón de relleno del cordón superior.

El forjado también forma parte del proceso de optimización. El modelo contempla la geometría, el espesor de la losa, las características de la chapa colaborante, la resistencia del hormigón y la armadura incorporada. Esta última variable es de especial interés: añadir acero de refuerzo puede aumentar la resistencia a la flexión positiva y permitir reducir el espesor de la losa.

El planteamiento persigue algo más que encontrar una cercha ligera. Busca una combinación coherente de elementos y materiales que cumpla con las exigencias estructurales y, al mismo tiempo, reduzca las emisiones asociadas a su fabricación. Para ello, el estudio analiza el impacto ambiental, el coste de la construcción y la capacidad portante del forjado.
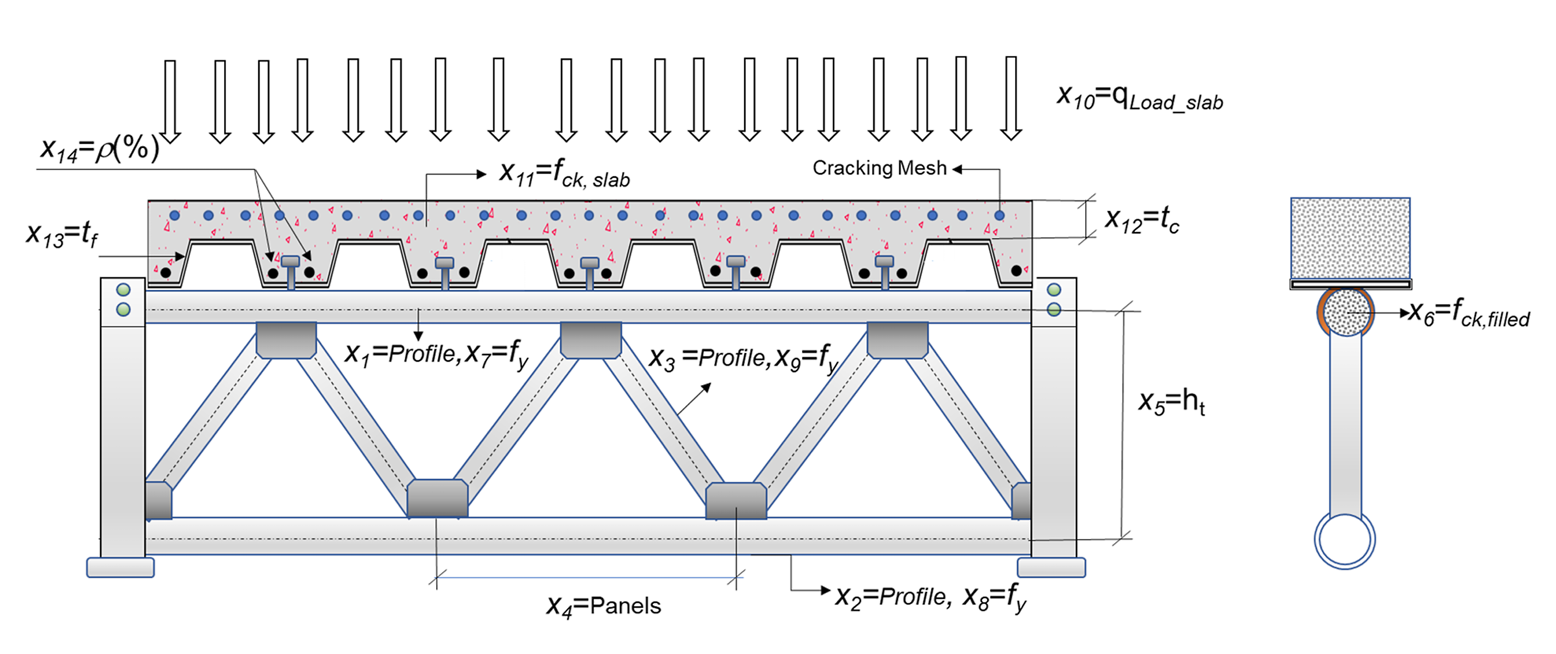
Variables de diseño consideradas en la optimización

Cómo se ha realizado el estudio

La investigación se desarrolló en dos etapas. En la primera, los autores buscaron minimizar las emisiones de CO₂ mediante un algoritmo de optimización denominado Particle Swarm Optimization (PSO), o algoritmo de enjambre de partículas. Se trata de una técnica inspirada en el comportamiento colectivo de grupos de individuos: cada solución ensayada modifica su búsqueda teniendo en cuenta su propia experiencia y la información obtenida por otras soluciones.

El procedimiento se aplicó a cinco luces: 8, 12, 16, 20 y 24 metros. Para cada una se compararon cuatro alternativas: cerchas homogéneas o híbridas, combinadas con forjados de catálogo u optimizados. Así fue posible estudiar por separado el efecto de asignar distintas calidades de acero a cada parte de la cercha y el de ajustar el diseño del forjado.

En la segunda etapa se utilizó una extensión del método, conocida como Multi-Objective Particle Swarm Optimization (MOPSO). En vez de buscar una única solución con las menores emisiones, el algoritmo exploró el equilibrio entre tres objetivos: reducir las emisiones de CO₂, reducir el coste de construcción y aumentar la capacidad portante del forjado. El resultado es un conjunto de alternativas eficientes, denominado frente de Pareto, en el que mejorar uno de los objetivos puede requerir renunciar parcialmente a otro.

Las soluciones se sometieron a comprobaciones estructurales en los estados límite últimos y de servicio. También se evaluaron las fases de construcción del forjado: antes del endurecimiento del hormigón, la chapa debe soportar por sí sola las cargas correspondientes; una vez fraguado el hormigón, la losa y la chapa trabajan conjuntamente. Para calcular las emisiones se consideró el impacto de los materiales desde su fabricación hasta su salida de fábrica (cradle-to-gate). No se incluyeron el transporte, la ejecución de la obra, el mantenimiento, el uso ni el fin de vida del edificio.

Qué resultados se han obtenido

El resultado ambiental más destacado se obtiene al combinar una cercha híbrida con un forjado optimizado. Frente a la solución de referencia —cercha homogénea y forjado de catálogo—, esta combinación redujo las emisiones de CO₂ en más de un 20 % en todas las luces estudiadas. El ahorro máximo alcanzó el 24 % en la estructura de 8 metros.

La optimización del forjado ayuda a explicar parte de esa reducción. La configuración obtenida incorpora dos barras de 6,3 milímetros de diámetro en cada nervio. Con esta armadura adicional, el canto total del forjado pasa de 140 a 110 milímetros y el espesor de la chapa de acero se reduce de 1,25 a 0,80 milímetros. La armadura aumenta la resistencia a la flexión de la losa una vez endurecido el hormigón y permite utilizar una chapa más delgada, siempre que esta siga cumpliendo las comprobaciones necesarias durante la fase de construcción.

La elección de materiales también influye en el resultado. En el 80 % de los casos optimizados, el hormigón de relleno del cordón superior alcanzó resistencias iguales o superiores a 40 MPa, con una concentración de soluciones entre 40 y 70 MPa. En las cerchas híbridas se seleccionaron diferentes resistencias de acero para los cordones y las diagonales. El uso de materiales de mayor resistencia puede parecer, a primera vista, una opción más costosa y con una mayor huella de carbono por unidad de material. Sin embargo, si permite reducir las dimensiones de los perfiles y la cantidad total empleada, el balance global puede resultar favorable.
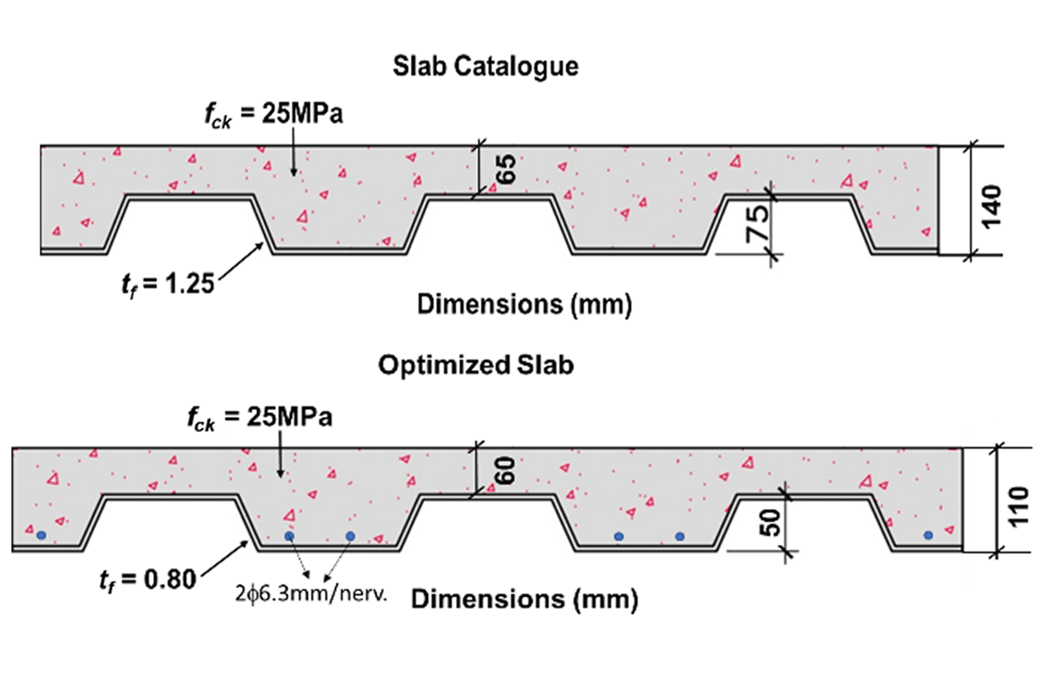
Comparativa de las losas de catálogo y la óptima

Los resultados también muestran que no todos los componentes tienen el mismo peso ambiental. En las luces cortas, los materiales del forjado dominan las emisiones. En las estructuras de 24 metros con forjado optimizado, el acero de la cercha pasa a representar entre el 37 % y el 38 % del total. Esto indica que las estrategias de reducción de emisiones deben adaptarse a la dimensión y configuración de cada estructura: reducir el espesor de la chapa puede tener un efecto destacado en una luz corta, mientras que en luces mayores resulta más relevante optimizar los perfiles de la cercha.

La segunda etapa del estudio permite valorar cuánto cuesta aumentar la capacidad de resistencia. Para cargas habituales de entre 2 y 5 kN/m², las soluciones MOPSO alcanzaron capacidades portantes del forjado de hasta 2,5 veces la correspondiente a la solución de referencia de 2 kN/m² para la misma luz. Ese incremento puede implicar aumentos de hasta el 25 % en las emisiones y del 52 % en el coste de construcción. La mejora de prestaciones, por tanto, no es gratuita: el proyectista debe seleccionar la alternativa que responda a las cargas reales del edificio, evitando sobredimensionar el sistema.

Otro resultado interesante es la relación entre el coste y las emisiones. Para las configuraciones analizadas, ambos indicadores presentaron una correlación lineal muy elevada, con un coeficiente de determinación (R²) de 0,9895. Los autores estimaron que cada kilogramo de CO₂ reducido se asociaba, en promedio, a una disminución de unos 4,25 reales brasileños en el coste. La cifra depende de los precios y de los factores de emisión empleados en el estudio; no debe extrapolarse directamente a otros mercados.

¿Qué utilidad puede tener para un proyecto real?

La metodología ofrece una herramienta de apoyo para el predimensionamiento de estructuras de edificación con luces medias. El equipo técnico introduce datos como la luz y la separación entre cerchas, las cargas previstas, los perfiles tubulares disponibles, las calidades admisibles de acero y hormigón, las alternativas de forjado, así como los precios y los factores de emisión de los materiales.

Con esa información, el programa CompFloor realiza el análisis estructural y ejecuta los procesos de optimización. El algoritmo PSO identifica alternativas de bajas emisiones, mientras que MOPSO genera distintas combinaciones de coste, impacto ambiental y capacidad portante. El proyectista puede comparar esas opciones y seleccionar las que mejor se ajusten a las necesidades de la obra.

Su interés práctico radica en que permite evaluar decisiones que suelen tomarse por separado. Por ejemplo, estudiar si compensa emplear un acero de mayor resistencia en determinadas barras, aumentar la armadura del forjado para reducir el espesor de la chapa o modificar la geometría de la cercha para disminuir los esfuerzos y las dimensiones de los perfiles.

El ahorro no depende necesariamente de utilizar menos material en cada componente, sino de distribuirlo donde aporta mayor rendimiento estructural.

Ahora bien, los resultados deben interpretarse teniendo en cuenta las condiciones del estudio. El análisis se limita a cerchas Warren con perfiles tubulares circulares y luces de entre 8 y 24 metros. Además, emplea materiales, precios, factores de emisión y criterios normativos brasileños. El modelo estructural idealiza las barras como elementos sometidos a esfuerzos axiales y considera los nudos articulados; no desarrolla explícitamente la resistencia y la flexibilidad de las uniones, las excentricidades, las soldaduras ni los posibles modos de fallo local en los nudos tubulares.

La aplicación a proyectos en España requeriría adaptar los datos de partida y las comprobaciones a los Eurocódigos y sus anejos nacionales, así como a los productos disponibles, los precios y los factores de emisión locales. También sería necesario completar el diseño con el cálculo detallado de las uniones, la revisión de la constructibilidad y las verificaciones específicas del proyecto. La herramienta proporciona alternativas preliminares; no sustituye el trabajo de cálculo ni el de validación del equipo redactor.

Diseñar el sistema completo para reducir su impacto

La investigación aporta una idea útil para la ingeniería estructural: las decisiones de diseño tienen mayor potencial cuando se estudian de forma coordinada. Optimizar una cercha sin considerar el forjado que soporta puede dejar fuera oportunidades de ahorro; hacer lo contrario puede conducir a soluciones que no aprovechen las posibilidades del conjunto.

Los resultados muestran que combinar materiales con distintas prestaciones, ajustar la geometría de los elementos y optimizar la armadura del forjado permiten reducir las emisiones asociadas a los materiales sin renunciar a la seguridad estructural. También ponen de relieve que no existe una solución óptima para todos los proyectos: la alternativa más adecuada depende de la luz, de las cargas, del coste de los materiales y de las prioridades ambientales.

El siguiente paso será trasladar este tipo de metodologías a configuraciones estructurales más diversas y a evaluaciones ambientales que incorporen otras fases del ciclo de vida. Mientras tanto, el trabajo ofrece una base para avanzar hacia estructuras en las que la sostenibilidad, el coste y las prestaciones de resistencia se consideren conjuntamente desde las primeras decisiones de diseño.

Referencia:

ALVES, É.C.; KRIPKA, M.; YEPES, V.  (2026). Sustainable Multi-Objective Topology Optimization of Composite Hybrid Tubular Trusses. Smart and Sustainable Built Environment DOI:10.1108/SASBE-06-2026-0534

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
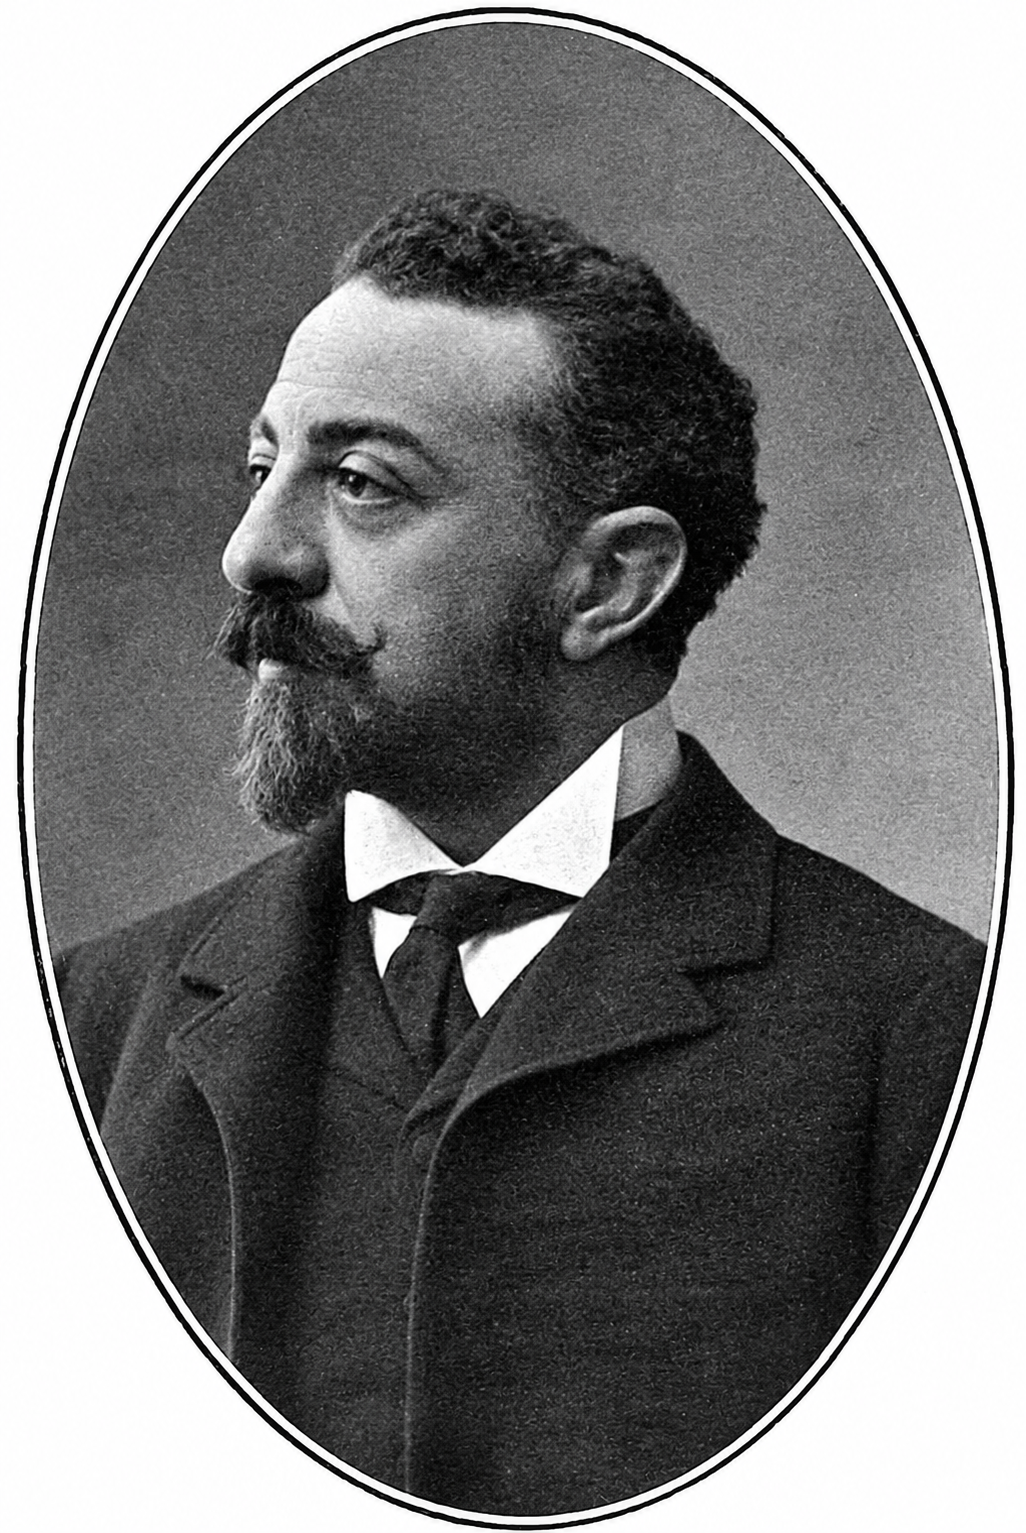
Puentes de fábrica y hormigón armado. Eugenio Ribera

José Eugenio Ribera Dutaste (Lisboa, 1864 – Madrid, 1936) fue uno de los primeros investigadores del hormigón armado en España. Su vida ya explica gran parte de su forma de pensar. De joven, tuvo que marchar con su familia a Portugal por las ideas liberales de su padre, y allí conoció de cerca la ingeniería ferroviaria que desarrollaban algunos de los mejores técnicos de la época. De vuelta en España, fundó una empresa constructora, la Compañía de Construcciones Hidráulicas y Civiles, y fue profesor y, más tarde, director de la Escuela de Caminos de Madrid. Mientras tanto, viajó por Europa, América y África para ver de primera mano los avances en estructuras y publicó 93 artículos en la Revista de Obras Públicas. Esa combinación de aula, obra y empresa late en el prólogo de Puentes de fábrica y hormigón armado (1925), donde escribe tras 37 años de ejercicio profesional y más de quinientos tramos o arcos de puentes en los que intervino, y confiesa que se siente casi obligado a publicar su experiencia, con sus errores incluidos, porque los que «conjugan el verbo hacer» están expuestos a ellos.

Ribera escribe, además, en un momento de crisis. La Primera Guerra Mundial había encarecido los materiales y la mano de obra, y, en su opinión, obligaba a construir con menos material y con menos obreros de oficio, apoyándose en el hormigón, con o sin armaduras. No es una idea improvisada: desde el principio de su carrera le preocupaban las estructuras metálicas, que requerían tratamientos anticorrosivos, y esa inquietud le llevó a investigar a fondo el hormigón armado. También desarrolló un sistema propio en el que la parte metálica de la construcción hacía de armazón y de encofrado a la vez. Su crítica a la literatura técnica de la época va en la misma línea. Los libros que conoce se recrean en los grandes puentes extranjeros, casi todos de sillería, sin justificar su coste ni discutir los errores evitables, mientras ignoran los puentes modestos y las obras económicas, que son las que los ingenieros construirán de verdad. No es casualidad que este primer tomo se dedique a las generalidades, a los muros y a las pequeñas obras.

De ahí se desprende su idea más valiosa: el ingeniero no es un «sacerdote científico», sino un gerente culto y razonado de las obras públicas, y el técnico equilibrado debe ser, ante todo, un economista. Para Ribera la construcción es arte más que ciencia. El proyecto nace del buen gusto y, sobre todo, del buen sentido de quien concibe las disposiciones, y la mecánica interviene a posteriori para comprobar la estabilidad y la resistencia. Por eso advierte a sus alumnos, tentados de deslumbrarse con los ejemplos gigantescos y los problemas de cálculo, y poco sensibles al coste, de que es más útil acertar con la solución más barata, aunque sea a fuerza de tanteos, que resolver el problema con «sublimes cálculos». Lo dice con humildad, sin pretensiones de literato y con la aspiración de que la mayoría de sus lectores lo entienda. Un siglo después, esa mezcla de pragmatismo, conciencia del gasto público y confianza en el criterio del proyectista sigue interpelando a quienes diseñan infraestructuras con presupuestos ajustados y exigencias de sostenibilidad.

Aquí os transcribo íntegramente el prólogo de este libro de 1925, tal y como lo escribió su autor. Creo que vale la pena leerlo, aunque tenga 101 años de historia a sus espaldas.

«PUENTES DE FÁBRICA Y HORMIGÓN ARMADO

MI PROPÓSITO Y MI PROGRAMA

En 37 años de intensa y accidentada vida profesional, he intervenido como Ingeniero o constructor en más de quinientos tramos o arcos de puentes de todos los tipos y sistemas, de piedra, de hierro, pero sobre todo, de hormigón armado [1].

Así es que como Profesor de Puentes de fábrica y de hormigón armado de nuestra Escuela, me considero casi obligado a publicar el fruto de mi experiencia, no exenta de los yerros, a que están únicamente expuestos los que conjugamos el verbo hacer.

Pero sobre todo hay un hecho que me decide a poner en orden mis apuntes.

La guerra europea, con su enorme encarecimiento de los materiales y de la mano de obra, ha modificado profundamente los procedimientos constructivos.

No sólo deben reducirse al límite las cantidades de materiales, sino prescindir en lo posible de los obreros de oficio, construyendo las obras con peones y medios mecánicos.

El hormigón, con o sin armaduras, se impone por lo tanto en la mayor parte de las obras públicas.

Los libros que conozco enumeran prolijamente, los puentes más grandiosos del extranjero, de sillería casi todos, pero se abstienen de justificar el gasto enorme que hoy ocasionarían; detallan las dificultades vencidas, pero no critican las que pudieran evitarse.

En cambio apenas si se ocupan de los puentes y pontones modestos con tipos económicos, ni de las obras de hormigón, que son las que principalmente tendrán ahora que utilizar los Ingenieros.

Considero por último conveniente imprimir carácter práctico a la enseñanza de la Construcción de puentes.

Tienen los alumnos de las Escuelas, cierta tendencia a alucinarse con los ejemplos gigantescos y con la resolución de problemas mecánicos; en cambio, como se les habla poco de pesetas, se preocupan menos del coste de las obras.

Son deficiencias de nuestra enseñanza profesional, que pueden ser peligrosas y debemos atenuarlas, si no corregirlas.

Para ello, hay que inculcar a los jóvenes Ingenieros, que nuestra profesión no es un Sacerdocio científico, sino una Gerencia culta y razonada de las Obras públicas; que el técnico equilibrado debe ser, ante todo un economista; que por lo tanto es más útil acertar, aunque sea a fuerza de tanteos, con la disposición más barata de una obra, que resolver el problema con soluciones monumentales y sublimes cálculos; es preciso convencerles por último que la construcción es Arte, más que Ciencia; que en ella interviene no sólo el buen gusto del que proyecta, sino y sobre todo el buen sentido con que concibe las disposiciones; que la Mecánica sólo interviene, a posteriori, para comprobar estabilidades y resistencias, con la aproximación que consienta la exactitud de las hipótesis admitidas, en cuya elección es preciso también poner a contribución el instinto constructivo.

Estos son los puntos de vista que considero esenciales, y que han de presidir en la redacción de mi libro, en el que si bien recordaré someramente lo que se ha hecho hasta ahora, me extenderé con detalle sobre lo que debe hacerse en lo sucesivo.

Al estudiar lo que se ha hecho, hemos de ver que los Ingenieros españoles se han distinguido muy especialmente en la construcción de puentes, en los que no persiguieron el lucimiento personal, sino la parquedad en el gasto.

Es para mí una gran satisfacción el poder presentar como ejemplo de casi todos los tipos de cimientos y de puentes, muchas obras españolas, bien concebidas y económicamente realizadas.

Quizá parezca inmodestia que incluya entre estas las que yo dirigí, pero como no disimularé sus imperfecciones, tampoco tengo por qué ocultar las que juzgue acertadas, que son la resultante de mi vida de trabajo.

Mi programa es el siguiente:

En este primer tomo, recordaré primero los Materiales que se emplean en esta clase de obras, y haré una somera Reseña histórica de los puentes de fábrica y hormigón armado construídos en todos los países.

Detallaré después en la 2.ª y 3.ª parte del mismo Tomo, los tipos de muros y pequeñas obras que aunque son las más frecuentes, no suelen estudiarse con el cuidado que merecen.

Los tres Tomos siguientes, que estoy preparando, se dedicarán respectivamente al estudio de los Cimientos, Proyectos y Construcción de los puentes de fábrica y hormigón armado.

Como este trabajo está destinado a la enseñanza y a los constructores, procuraré darle carácter esencialmente práctico.

Quizá muchos compañeros lo tachen de vulgar, pero no lo escribo para los Ingenieros sabios, ni pretendo lucirme con mi escasa ciencia y erudición, ni presumo de literato.—Unicamente aspiro a que me entiendan fácilmente la mayoría de mis lectores.

Madrid, Enero de 1925.

El Autor.

[1] Entre los de hierro citaré el de Rivadesella, de 300 metros de largo sobre palizadas y pilotes de rosca; el viaducto de Pino, sobre el Duero, con un arco de 120 m. de luz; el puente colgado de Amposta, de 135 m. de luz, siendo estos dos últimos los puentes de mayor luz de España».

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
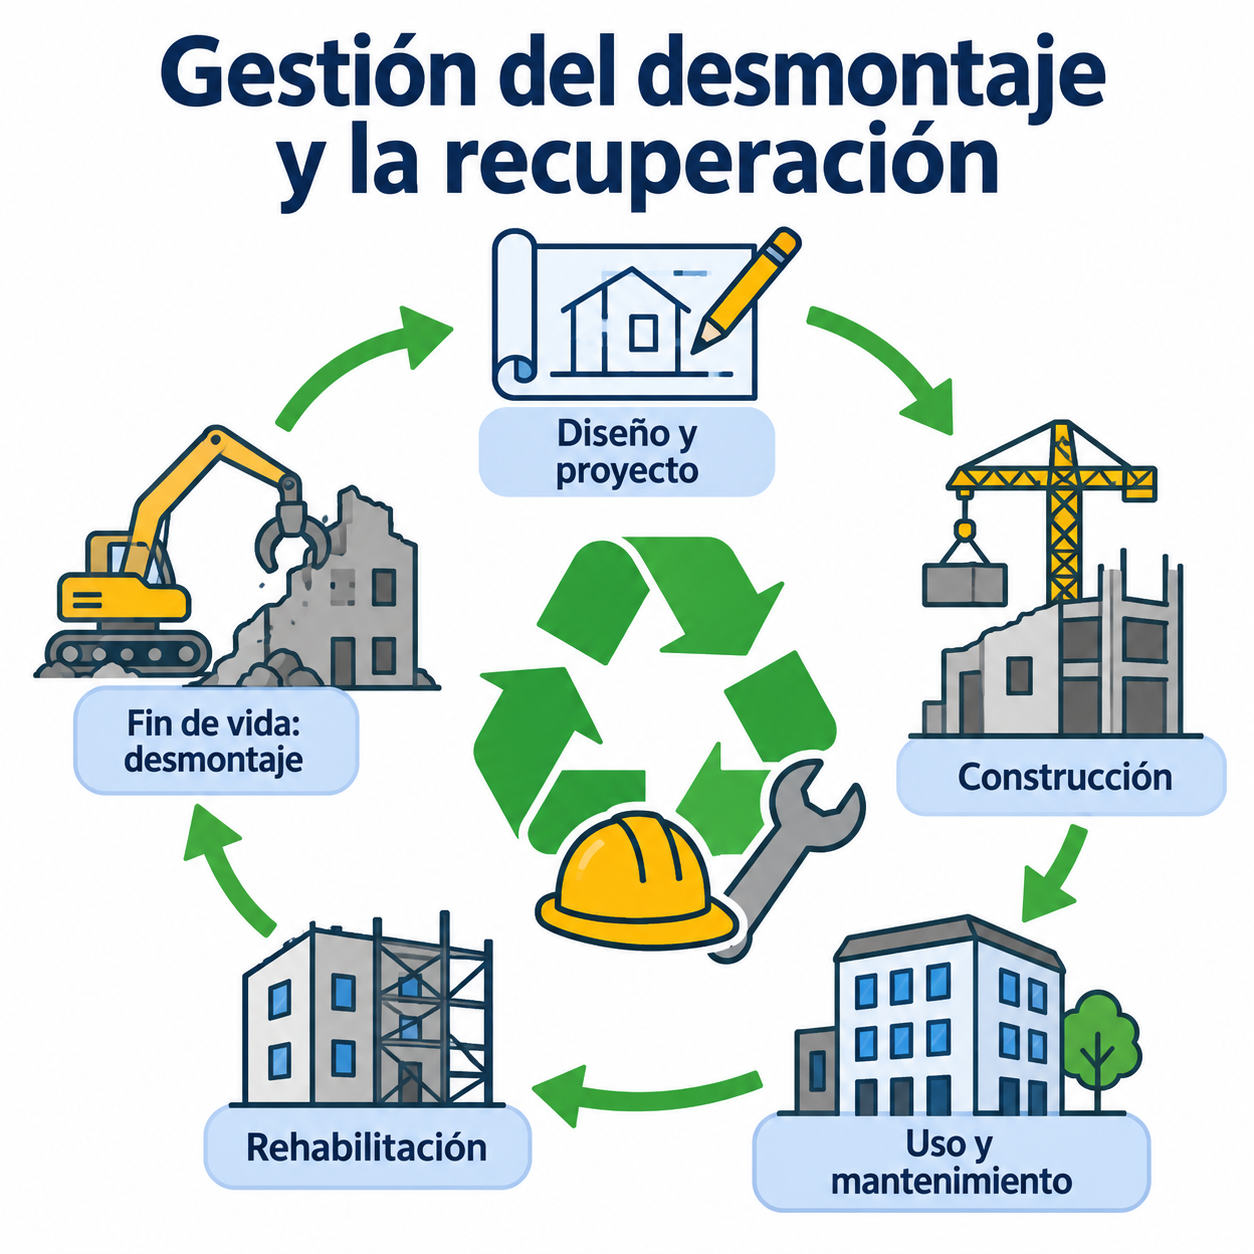
Documentación y gestión para adaptar y desmontar un edificio

La adaptabilidad y el desmontaje de los edificios requieren una planificación continua que abarque todas las etapas de su ciclo de vida. Para ello, es necesario disponer de documentación técnica actualizada, conservar las soluciones reversibles, facilitar el acceso a los componentes y formar a los agentes implicados, garantizando así su mantenimiento, recuperación y reutilización futura.

La adaptabilidad y el desmontaje requieren conservar información técnica suficiente para que las decisiones adoptadas durante el proyecto puedan ejecutarse años después. La documentación debe mantenerse actualizada y transferirse entre los agentes que participan en la construcción, el uso, el mantenimiento, la rehabilitación y el desmontaje.

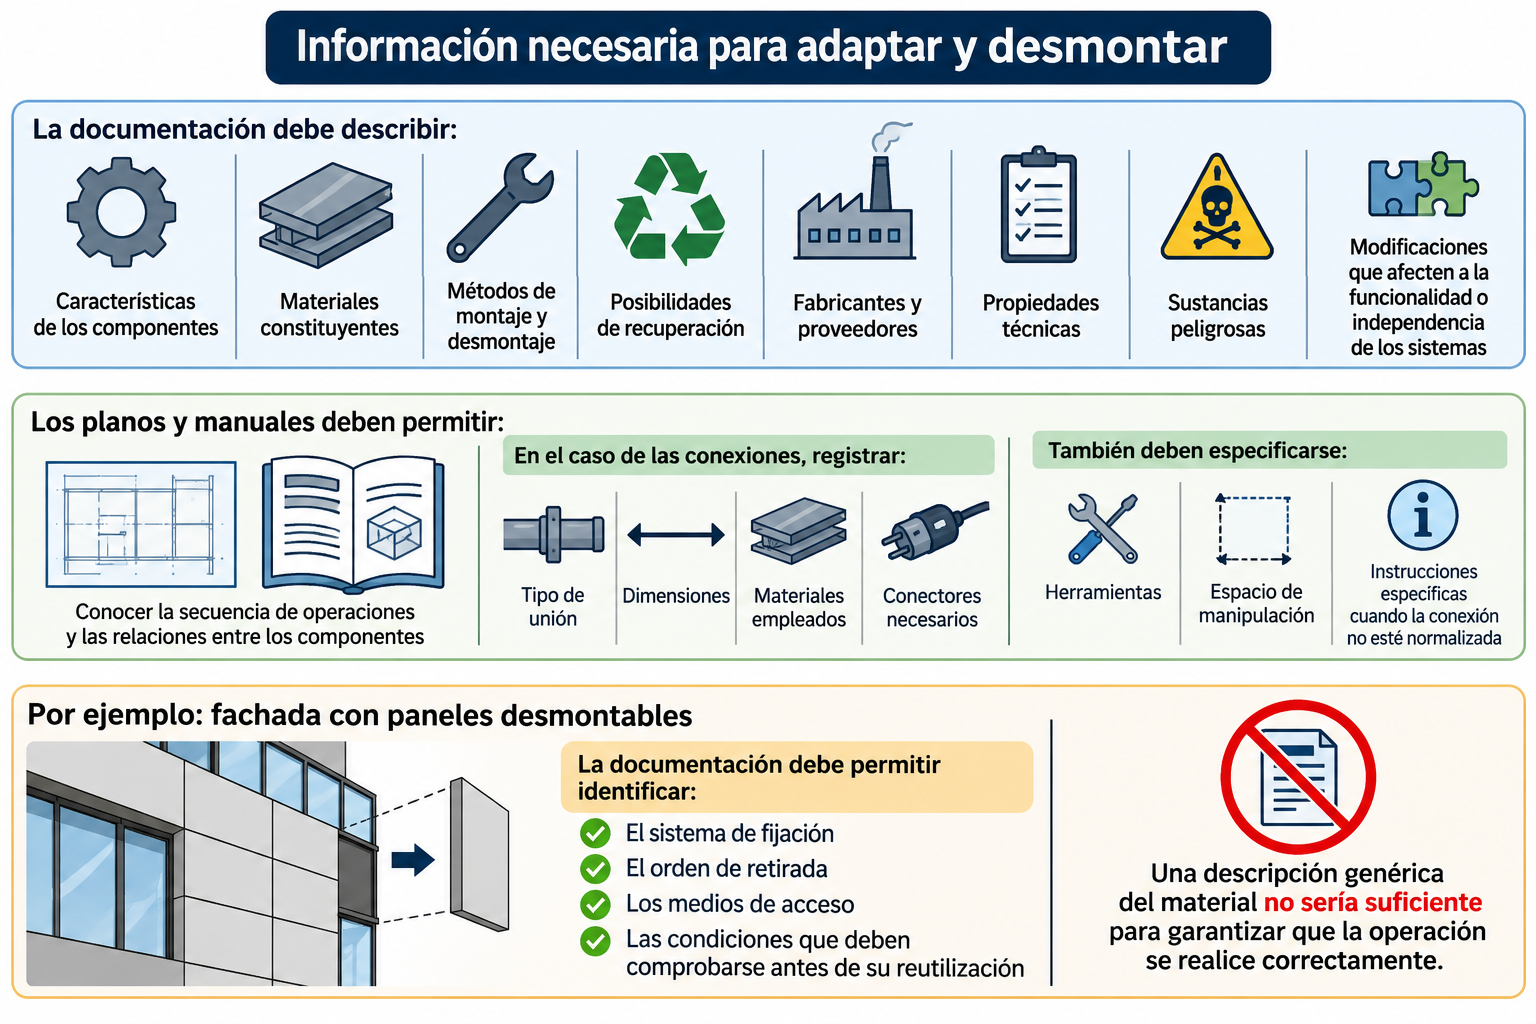
1. Información necesaria para adaptar y desmontar

La documentación debe describir las características de los componentes, los materiales constituyentes, los métodos de montaje y desmontaje, así como las posibilidades de recuperación. También debe identificar los fabricantes y proveedores, las propiedades técnicas, las sustancias peligrosas y las modificaciones que afecten a la funcionalidad o a la independencia de los sistemas.

Los planos y manuales deben permitir conocer la secuencia de operaciones y las relaciones entre los componentes. En el caso de las conexiones, conviene registrar el tipo de unión, sus dimensiones, los materiales empleados y los conectores necesarios. También deben especificarse las herramientas, el espacio de manipulación y las instrucciones específicas cuando la conexión no esté normalizada.

Por ejemplo, si una fachada incorpora paneles desmontables, la documentación debe permitir identificar el sistema de fijación, el orden de retirada, los medios de acceso y las condiciones que deben comprobarse antes de su reutilización. Una descripción genérica del material no sería suficiente para garantizar que la operación se realice correctamente.

La identificación de fabricantes y proveedores permite consultar información adicional sobre las características de los productos y sus posibilidades de recuperación. También deben registrarse los materiales potencialmente peligrosos y las precauciones de manipulación asociadas a ellos.

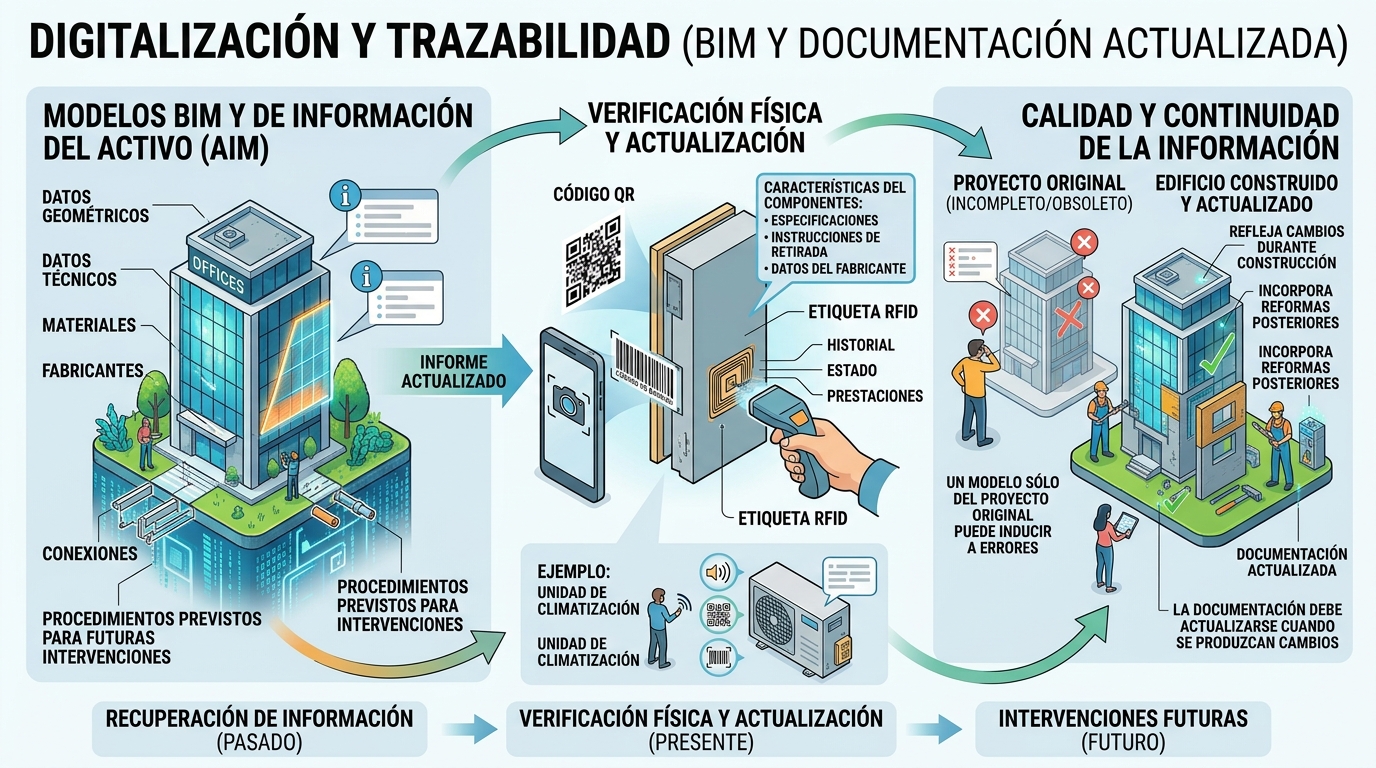
2. Digitalización y trazabilidad

Los modelos BIM (Building Information Modelling) y los modelos de información del activo pueden reunir datos geométricos y técnicos de los componentes del edificio. Si se mantienen actualizados, permiten consultar las características de los materiales, los fabricantes, las conexiones y los procedimientos previstos para las intervenciones futuras.

Los códigos de barras, los códigos QR y las etiquetas de identificación por radiofrecuencia (RFID) pueden vincular un componente físico con su documentación. Por ejemplo, un código asociado a una unidad de climatización puede facilitar el acceso a sus especificaciones, instrucciones de retirada y datos del fabricante.

La utilidad de estas herramientas depende de la calidad y la continuidad de la información. Un modelo que representa únicamente el proyecto original puede inducir a errores si durante la construcción se sustituyeron productos o si reformas posteriores alteraron las conexiones. La documentación debe reflejar el edificio construido y actualizarse cuando se produzcan cambios.

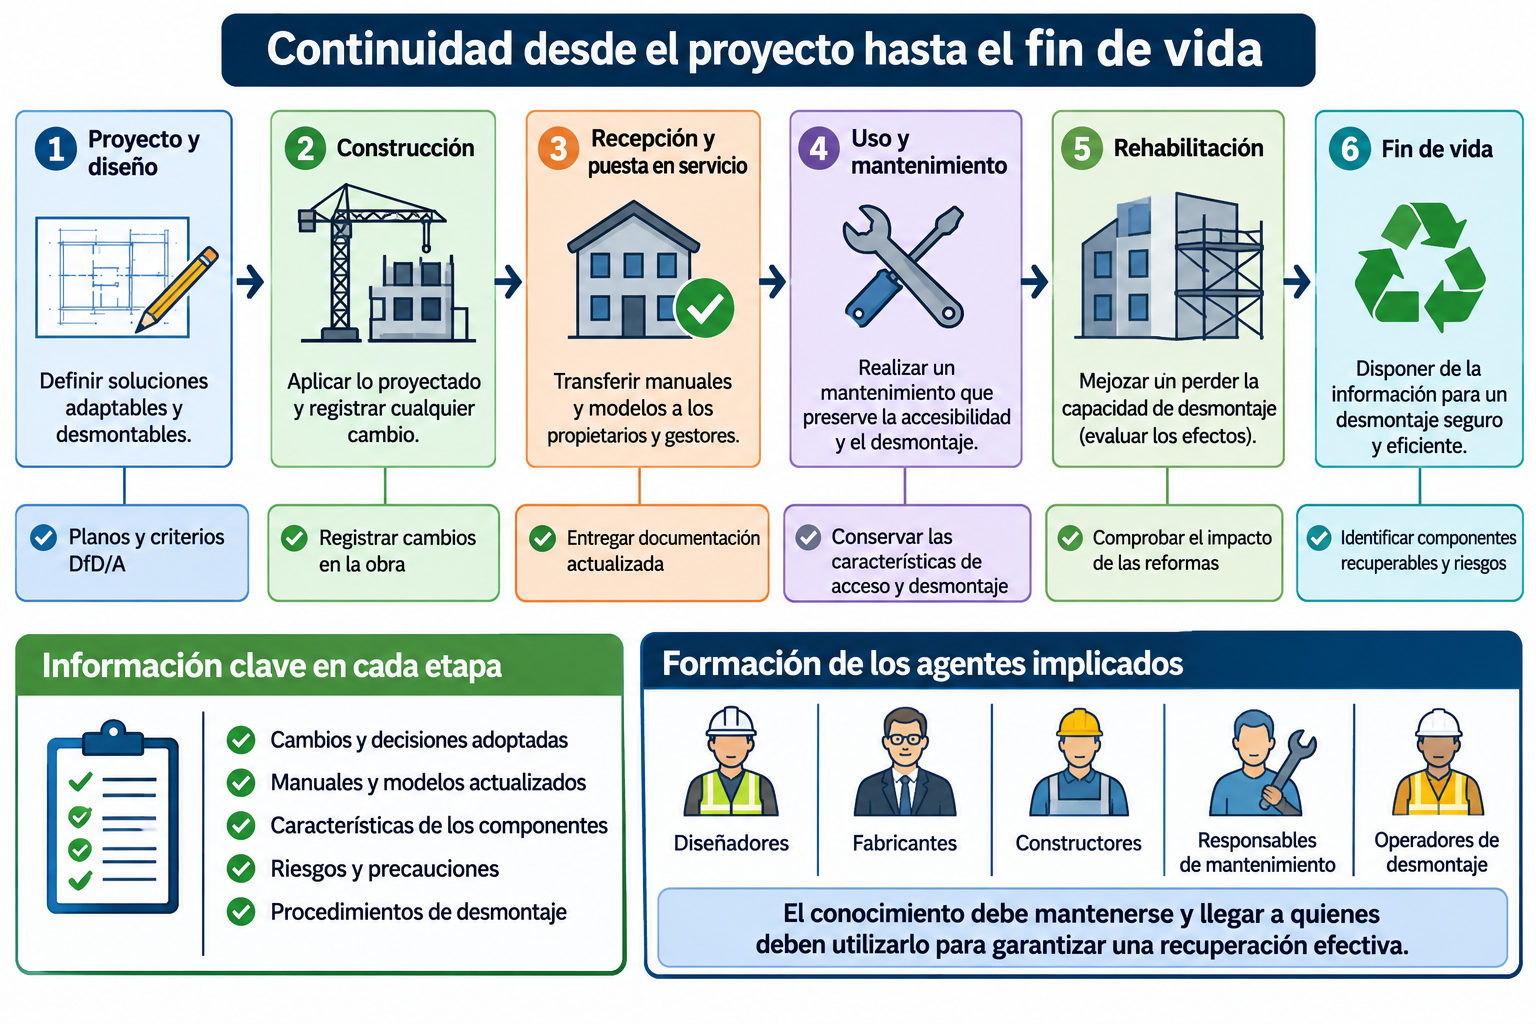
3. Continuidad desde el proyecto hasta el fin de vida

Durante la construcción pueden sustituirse componentes o modificarse detalles del proyecto. Estas decisiones deben revisarse para comprobar que no se pierden las características de adaptabilidad y desmontaje. Si una solución reversible se sustituye por una conexión permanente, la documentación debe registrar el cambio y sus efectos en futuras intervenciones.

En la recepción y puesta en servicio, los manuales y modelos deben transferirse a los propietarios y a los responsables de la gestión del edificio. Durante el uso, las operaciones de mantenimiento deben preservar las características que permiten acceder a los componentes y retirarlos sin causar daños innecesarios.

La rehabilitación puede mejorar las condiciones de DfD/A si introduce conexiones reversibles, separa sistemas o facilita el acceso a las instalaciones. También puede perjudicarlas si cubre uniones accesibles, fija permanentemente elementos antes desmontables o incorpora materiales que dificultan su recuperación. Por ello, cada reforma debe comprobar sus efectos sobre la configuración existente y actualizar la información correspondiente.

Al final de la vida útil, los datos acumulados deben estar disponibles para los equipos de desmontaje. La información permite identificar componentes recuperables, identificar riesgos, seleccionar medios de manipulación y determinar los procedimientos más adecuados para separar materiales.

La formación de los agentes implicados completa este proceso. Diseñadores, fabricantes, constructores, responsables de mantenimiento y operadores de desmontaje necesitan comprender las soluciones adoptadas y los procedimientos previstos. La capacidad de recuperación depende de que el conocimiento se conserve y llegue a quienes deben utilizarlo.

La capacidad de adaptar, desmontar y recuperar los componentes de un edificio no depende únicamente de las decisiones tomadas durante el diseño, sino también de cómo se ejecutan, se mantienen y se documentan a lo largo de su vida útil. Conservar la información técnica, respetar las soluciones reversibles y coordinar a todos los agentes implicados permite prolongar la utilidad de los materiales, reducir residuos y avanzar hacia un modelo constructivo más flexible, eficiente y circular.

Referencia:

Asociación Española de Normalización (UNE). (2023). UNE-ISO 20887:2023. Sostenibilidad en edificios y obras de ingeniería civil. Diseño para el desmontaje y la adaptabilidad. Principios, requisitos y directrices. UNE.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Celebración de un hito en investigación: índice H=50 según la Web of Science

Hoy, 5 de noviembre de 2026, acabo de conseguir un hito personal en la investigación. He alcanzado el índice H=50, según la Web of Science. Es cierto que algunos investigadores no consideran este indicador relevante, pero en muchos otros casos sí. Por curiosidad he indagado en Scopus y allí H=51, mientras que en Google Académico H=70. Como se puede ver, en cada repositorio o base de datos los indicadores varían.

De todos estos datos, lo que más aprecio es mi crecimiento personal. En 2019, este indicador se situaba en 21 y, hace apenas tres años, alcanzó 40. No obstante, no atribuyo este logro únicamente a mí mismo. La fortuna me ha acompañado al permitirme rodearme de un equipo de investigación excepcional, altamente motivado. Gracias a este equipo, he tenido la oportunidad de supervisar la dirección de 22 tesis doctorales y, en la actualidad, superviso otras 8 (dos de las cuales están a punto de ser defendidas). En mi opinión, la clave reside en rodearse de personas que superen mis propias capacidades. Esto es lo que verdaderamente creo.

Asimismo, este indicador se refuerza con otros que, creo, también son interesantes. Estoy incluido en la base de datos “World’s Top 2% Scientists”, elaborada por Stanford University y Elsevier (basada en los indicadores de citación de Scopus), en el subcampo de Building & Construction.

El trabajo continuo y la pasión por el trabajo se unen en mi caso, junto con un magnífico equipo, para alcanzar méritos en el arduo y nunca fácil camino de la investigación. En 2023 obtuve dos de los premios que se otorgan en nuestra universidad: el Premio al Impacto Excelente en Investigación y el Premio a la Trayectoria Excelente en Investigación. Aquí entran investigadores de gran calado en diversas ramas de la ingeniería (química, industrial, agronómica, etc.), lo cual resulta extremadamente difícil. Ese mismo año me otorgaron el Premio Excelencia Docente 2023 del Consejo Social de la Universitat Politècnica de València.

En febrero de ese mismo año, recibí la noticia de que me encontraba entre los tres principales investigadores españoles de alto impacto en el campo de la ingeniería civil, compartiendo este honor con dos destacadas figuras de nuestro país: Íñigo Losada y Enrique Castillo. Este logro es especialmente significativo para alguien como yo, con una trayectoria académica relativamente breve. Obtuve la cátedra hace apenas nueve años, con solo tres sexenios de investigación, tras haber dedicado más de dos décadas a trabajar en empresas constructoras y en la administración pública. Además, es un honor representar a la Universitat Politècnica de València en este selecto grupo de investigadores, en el que la Universidad de Cantabria y la Universitat Politècnica de Catalunya ocupan la mayoría de los puestos destacados.

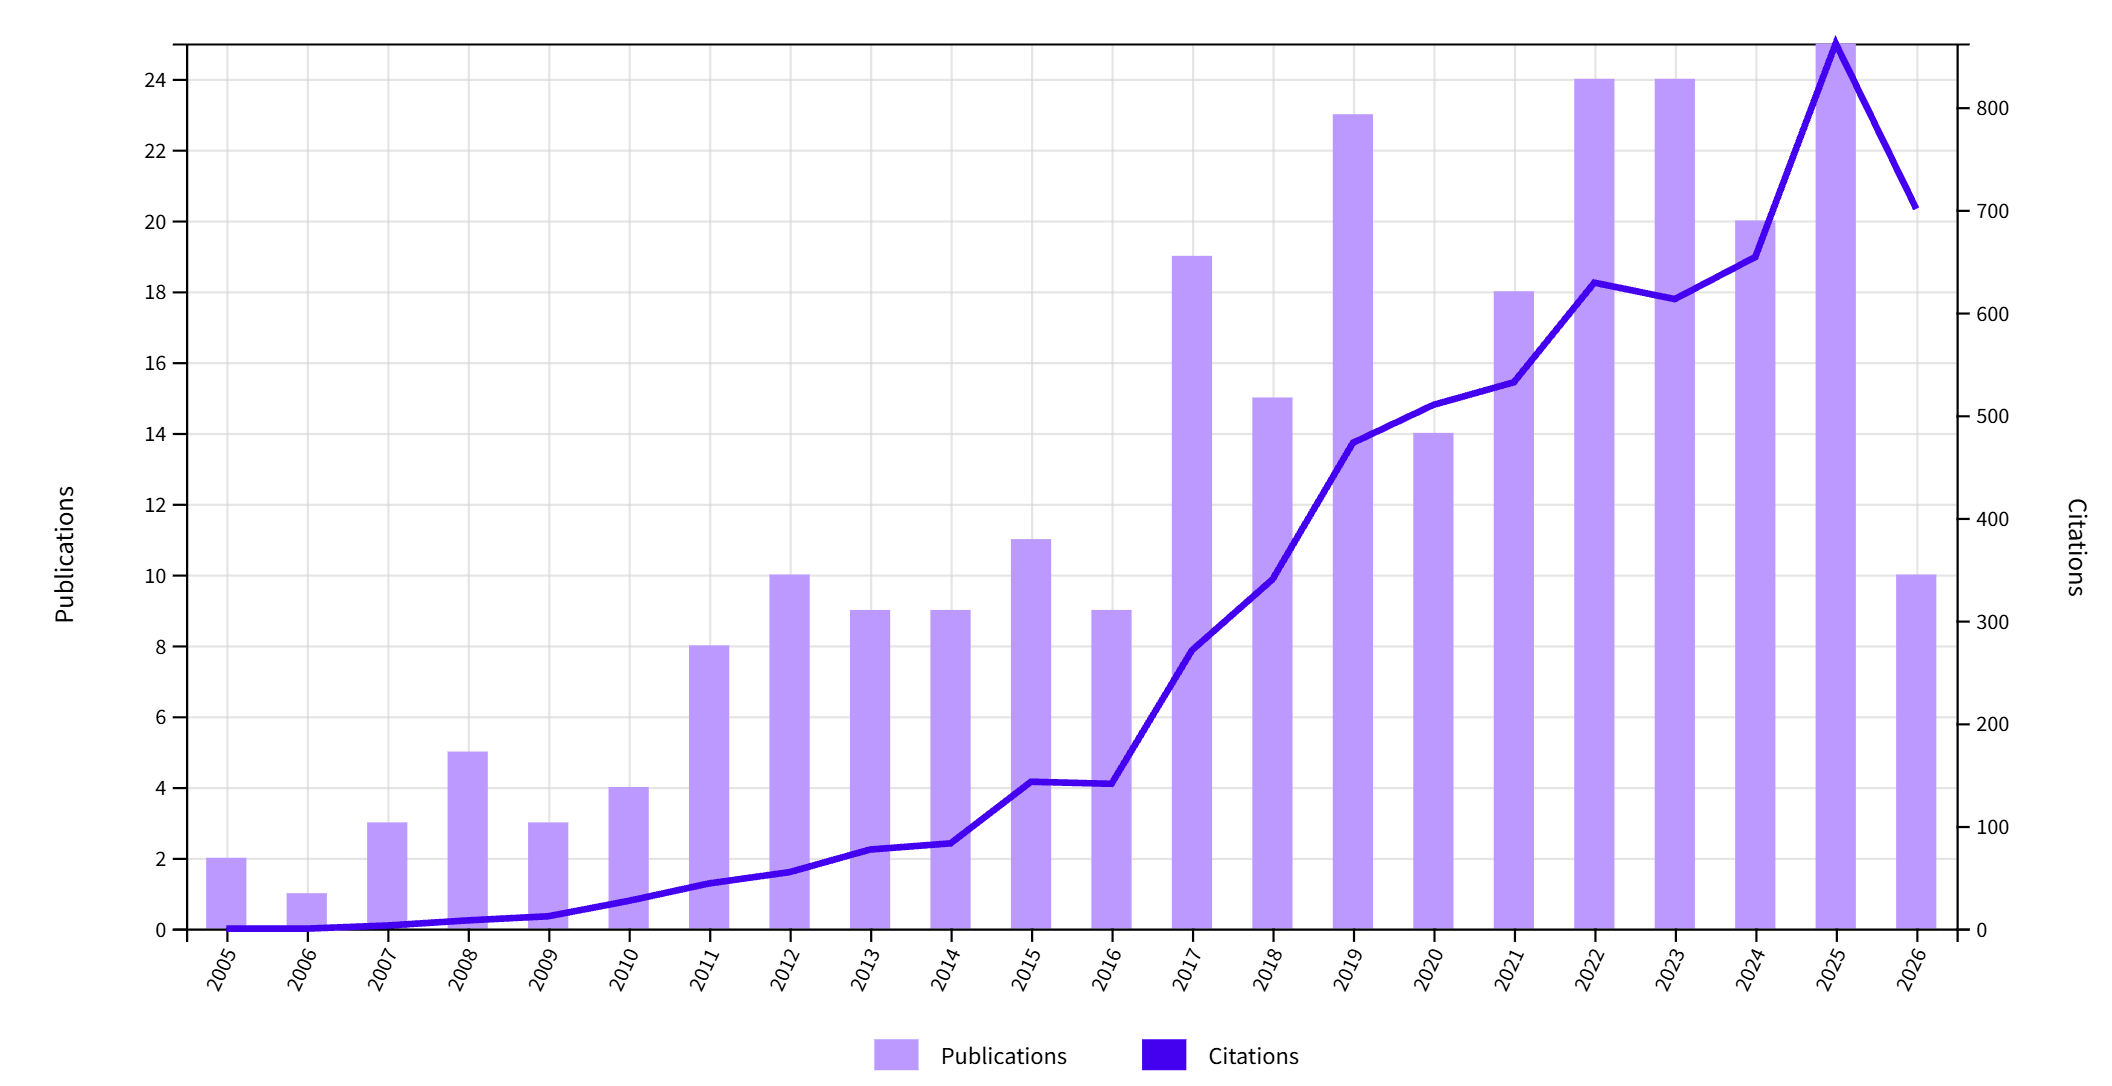
A continuación, os presento algunos datos de la Web of Science sobre la producción científica. A la fecha, tengo publicados más de 220 artículos indexados en JCR. No obstante, la WoS indica que tengo 268 publicaciones, la primera en 2005. Han citado mis trabajos un total de 3461 artículos, de los cuales 3212 si no contamos las autocitas, y el total de citas ha sido de 6181, con una media de 23,24 por artículo.

En la figura siguiente se puede ver la trayectoria tanto de los artículos publicados como de las citas. Faltan por incluir artículos publicados este año que aún no están en la WoS. Además, 10 de estos artículos tienen más de 100 citas.

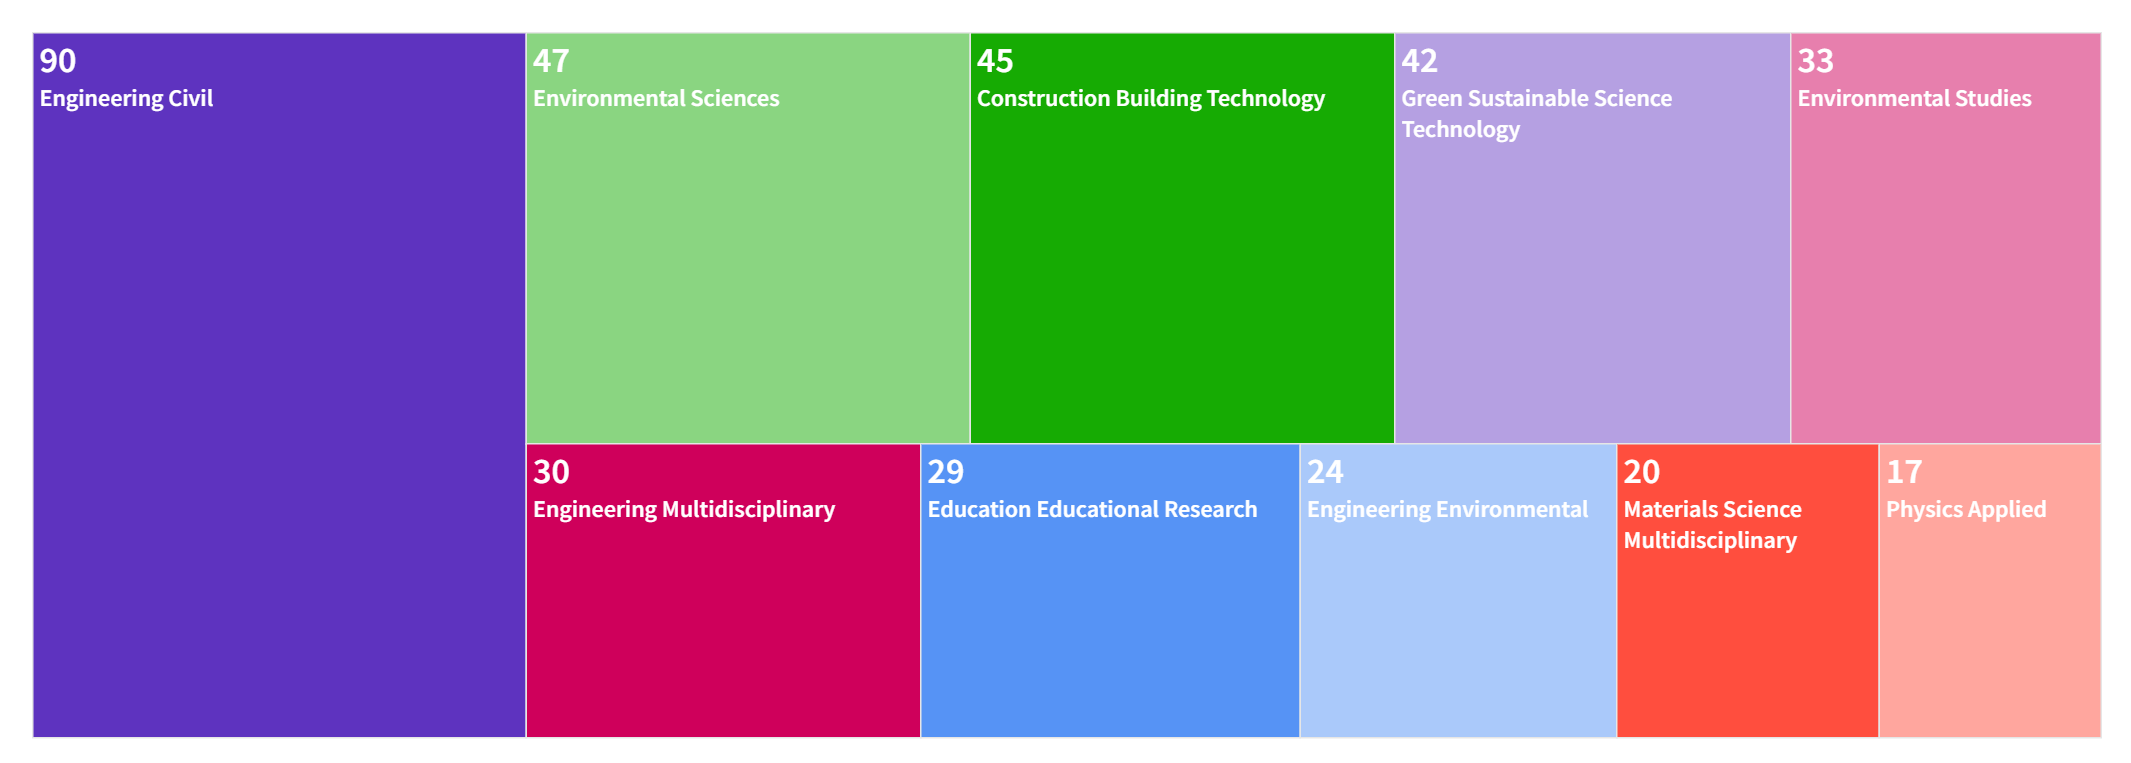
Por otra parte, si analizamos los campos de los artículos publicados, es en el área de ingeniería civil y en el de ciencias ambientales donde he publicado más artículos.

No quisiera terminar esta entrada sin reiterar mi más profundo agradecimiento a mi equipo de investigación y a la colaboración internacional que hemos mantenido con otros países como Brasil, Chile, Ecuador, Perú, Estados Unidos, Suecia, China o Georgia, entre muchos otros. La colaboración con otros profesores de distintos ámbitos y geografías enriquece enormemente nuestro trabajo.

Del desmontaje a la recuperación: cómo dar una segunda vida a los materiales de construcción

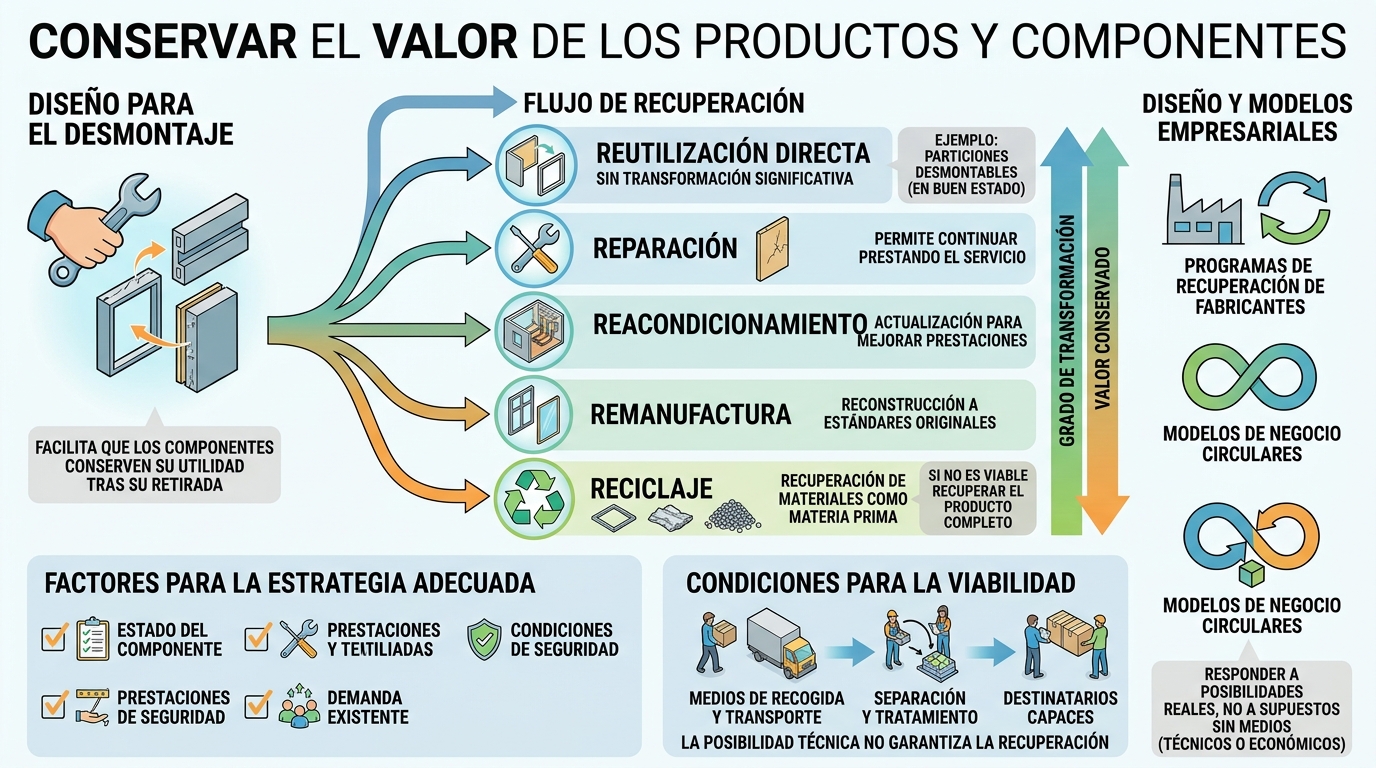
Diseñar un edificio pensando en su desmontaje implica mucho más que prever cómo retirar sus elementos al final de su vida útil. Supone tomar decisiones desde el proyecto para facilitar la conservación del valor de los productos y componentes, prolongar su vida útil mediante un mantenimiento adecuado y garantizar que su retirada se realice de forma segura.

Estas cuestiones están estrechamente relacionadas: un componente difícil de mantener, reparar o desmontar tendrá menos probabilidades de seguir siendo útil y de volver a incorporarse a otros usos. El diseño para el desmontaje requiere, por ello, una visión que integre el ciclo de vida de los edificios y considere tanto las posibilidades técnicas de recuperación como las condiciones reales en las que se llevarán a cabo las operaciones.

1. Conservar el valor de los productos y componentes

Diseñar para el desmontaje facilita que los componentes del edificio conserven su utilidad tras su retirada. La recuperación puede seguir distintas vías: reutilización directa, reparación, reacondicionamiento, remanufactura o reciclaje. Estas opciones difieren en el grado de transformación requerido y en la cantidad de valor que conservan.

Si las particiones desmontables de una oficina están en buen estado y sus dimensiones son compatibles con otro espacio, pueden reutilizarse sin necesidad de convertirlas en materia prima. Si necesitan una reparación, esta les permitirá continuar prestando el servicio. Si ya no resulta viable recuperar el producto completo, puede estudiarse la separación de sus materiales para su reciclaje.

La estrategia adecuada depende del estado del componente, de sus prestaciones, de las condiciones de seguridad y de la demanda existente. La posibilidad técnica de reutilizar o reciclar no garantiza que la recuperación se lleve a cabo. También deben existir medios de recogida, separación, transporte y tratamiento, así como destinatarios capaces de utilizar los materiales recuperados.

Por esta razón, el diseño debe considerar los modelos empresariales que permitan mantener los productos en circulación, incluidos los programas de recuperación de fabricantes, cuando existan. Las decisiones deben responder a posibilidades reales de aprovechamiento y no a supuestos de recuperación que carezcan de medios técnicos o económicos.

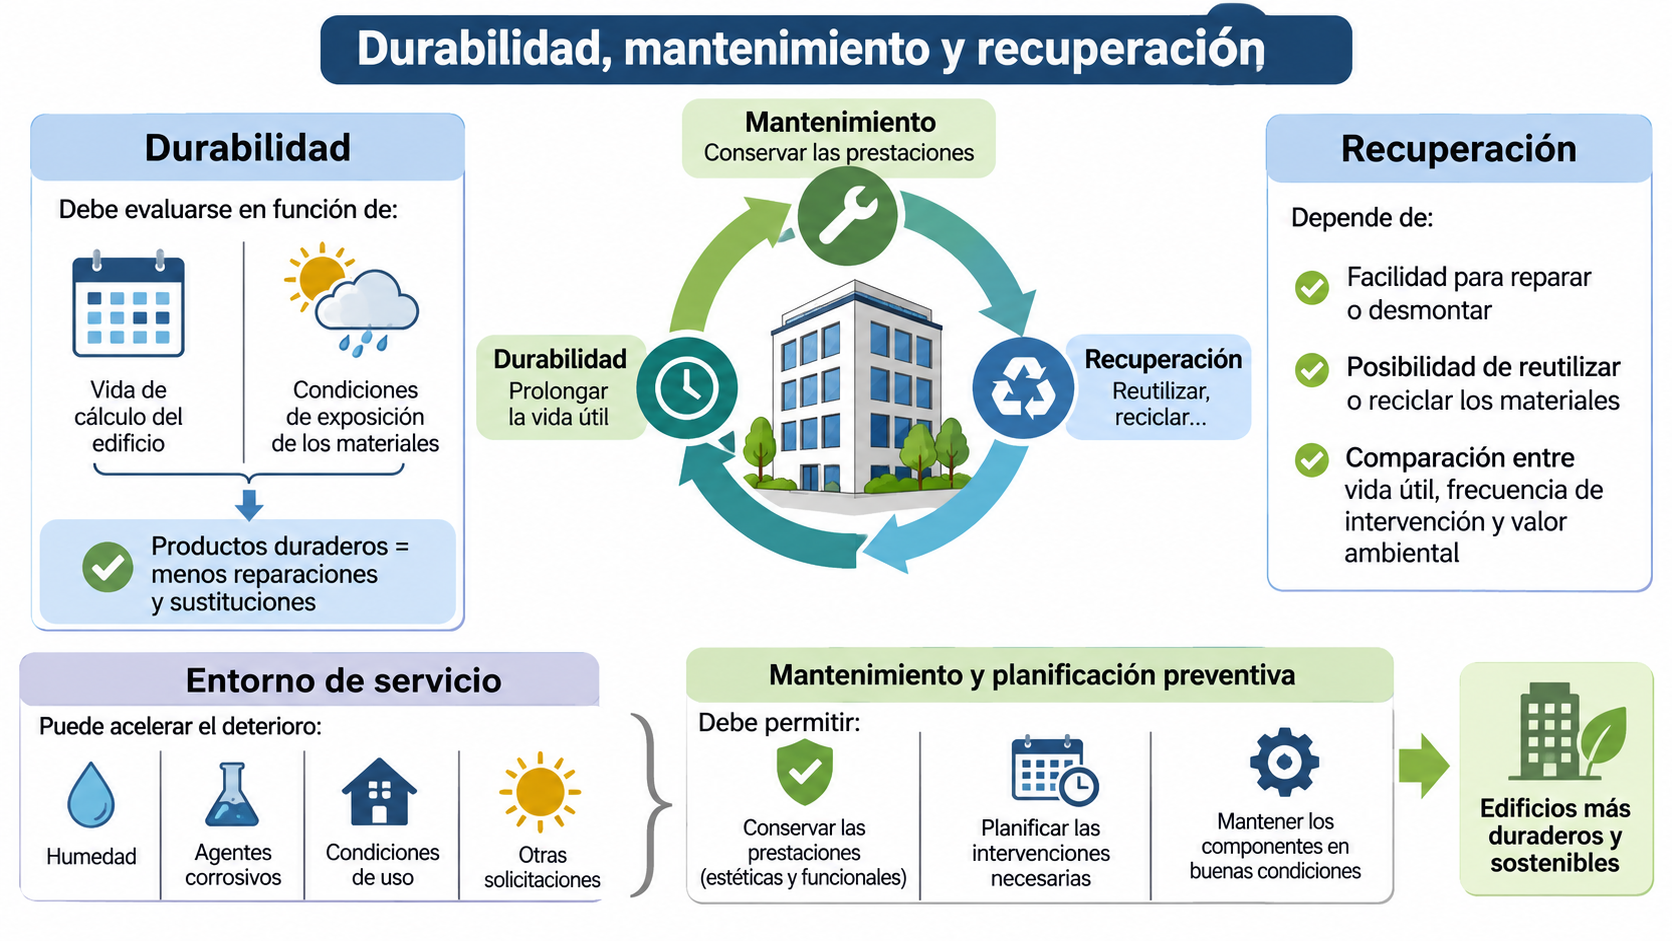
2. Durabilidad, mantenimiento y recuperación

La durabilidad debe evaluarse en relación con la vida de cálculo del edificio y con las condiciones a las que estarán expuestos los materiales. La selección de productos duraderos puede reducir la frecuencia de reparaciones y sustituciones. Sin embargo, la durabilidad no debe analizarse de forma aislada.

Un componente de larga duración puede resultar difícil de reparar o recuperar si está permanentemente unido a otros elementos. Por el contrario, determinados componentes de vida útil más corta pueden presentar un comportamiento ambiental adecuado cuando se sustituyen con facilidad y sus materiales pueden recuperarse. La comparación debe considerar las cargas ambientales a lo largo del ciclo de vida, la frecuencia de intervención y las posibilidades reales de recuperación.

El entorno de servicio también condiciona el deterioro. La humedad, la exposición a agentes corrosivos, las condiciones de uso y otras solicitaciones pueden afectar a los materiales y a las conexiones. Los requisitos de mantenimiento deben permitir conservar las prestaciones estéticas y funcionales, y la planificación preventiva debe considerar las operaciones necesarias para mantener los componentes en condiciones adecuadas.

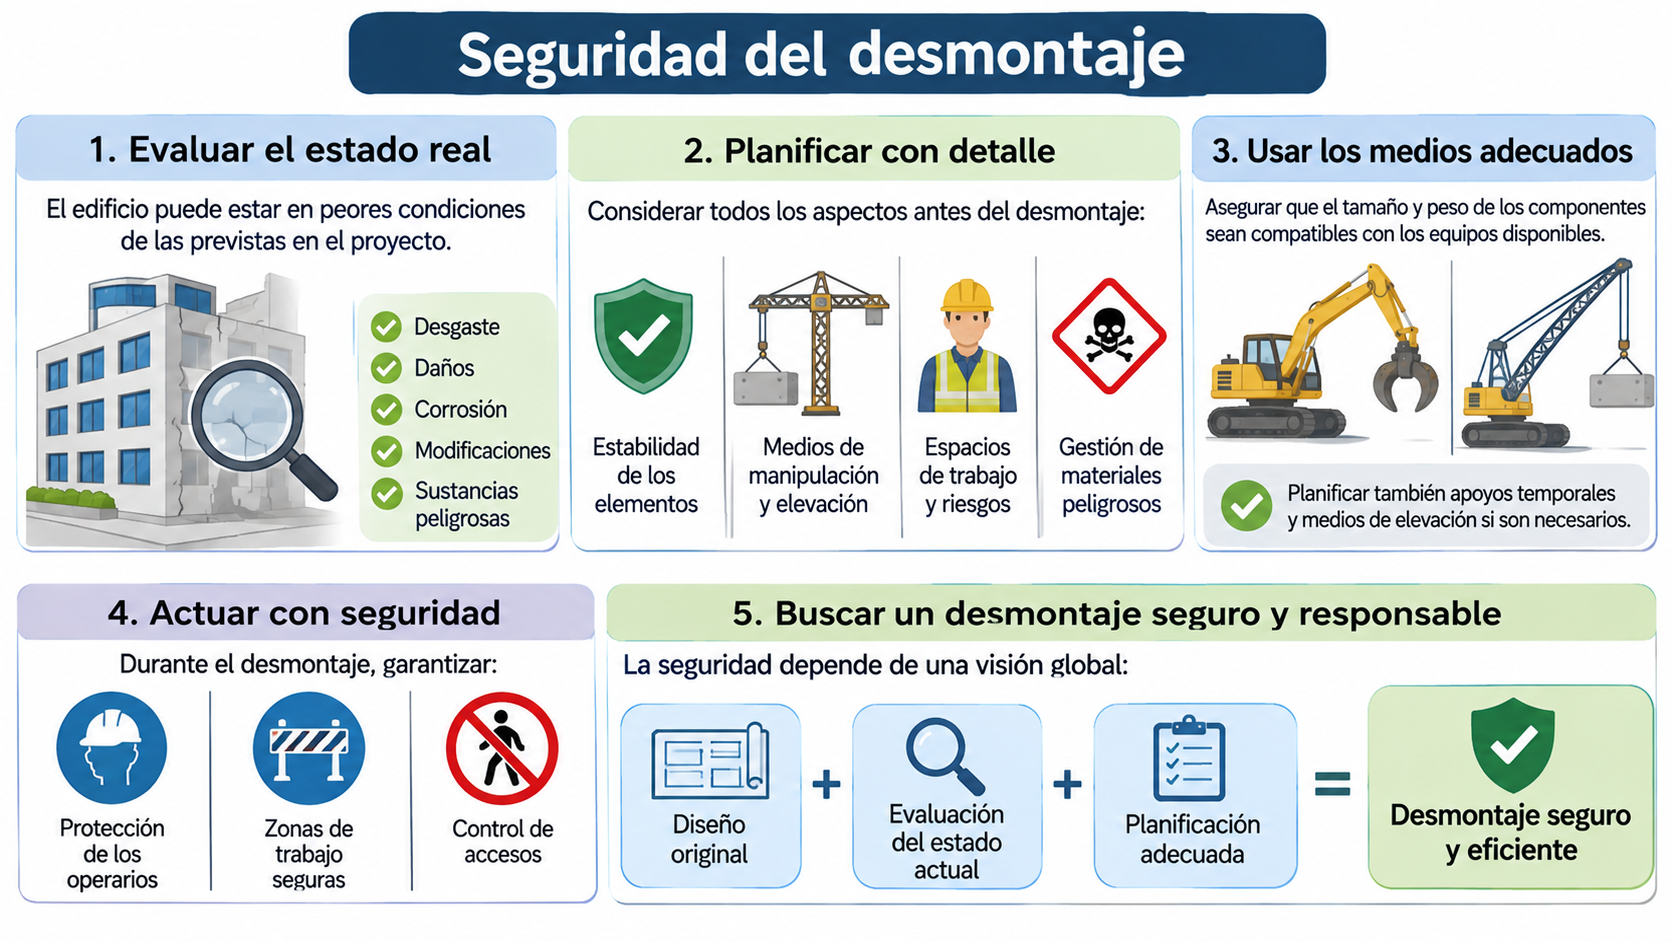
3. Seguridad del desmontaje

Las condiciones del edificio al final de su vida útil pueden diferir de las previstas durante el proyecto. El desgaste, los daños, la corrosión, las modificaciones posteriores y la presencia de sustancias peligrosas pueden alterar los procedimientos necesarios para retirar sus componentes.

Antes de desmontar un edificio o una parte de él, debe comprobarse su estado real. Los planos originales proporcionan información, pero pueden no reflejar todas las intervenciones realizadas a lo largo de décadas de uso. Por ejemplo, un cerramiento que figura como no estructural en los documentos puede haber sufrido modificaciones o haber incorporado instalaciones que deben identificarse antes de su retirada.

La planificación debe considerar la estabilidad de los elementos durante la operación, los medios de manipulación, los espacios de trabajo y los riesgos para los operarios. También debe contemplar la identificación y la gestión de materiales peligrosos, con medidas específicas de manipulación cuando sea necesario.

El tamaño y el peso de los componentes deben ser compatibles con los equipos disponibles para su retirada, transporte y eventual montaje en otra ubicación. Cuando una operación requiere apoyos temporales o medios de elevación, estas necesidades deben identificarse antes de iniciar los trabajos. La seguridad depende tanto del diseño original como de la evaluación de las condiciones existentes y de la planificación de las operaciones.

Diseñar para el desmontaje supone pensar en los edificios no como estructuras destinadas a permanecer sin cambios hasta su demolición, sino como sistemas cuyos componentes pueden conservar su utilidad, transformarse o incorporarse a nuevos usos. Para ello, no basta con elegir materiales recuperables: hay que facilitar su mantenimiento, prever conexiones desmontables, conocer las condiciones reales del edificio y planificar operaciones seguras. El reto consiste en trasladar estas decisiones al proyecto desde el inicio, teniendo en cuenta las posibilidades técnicas y económicas que habrá cuando llegue el momento de intervenir. Así, el desmontaje deja de ser una acción final y pasa a formar parte de una estrategia de diseño orientada a reducir los residuos y conservar los recursos.

Referencia:

Asociación Española de Normalización (UNE). (2023). UNE-ISO 20887:2023. Sostenibilidad en edificios y obras de ingeniería civil. Diseño para el desmontaje y la adaptabilidad. Principios, requisitos y directrices. UNE.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
El Máster de Ingeniería de Caminos al descubierto: La Orden CIN/309/2009

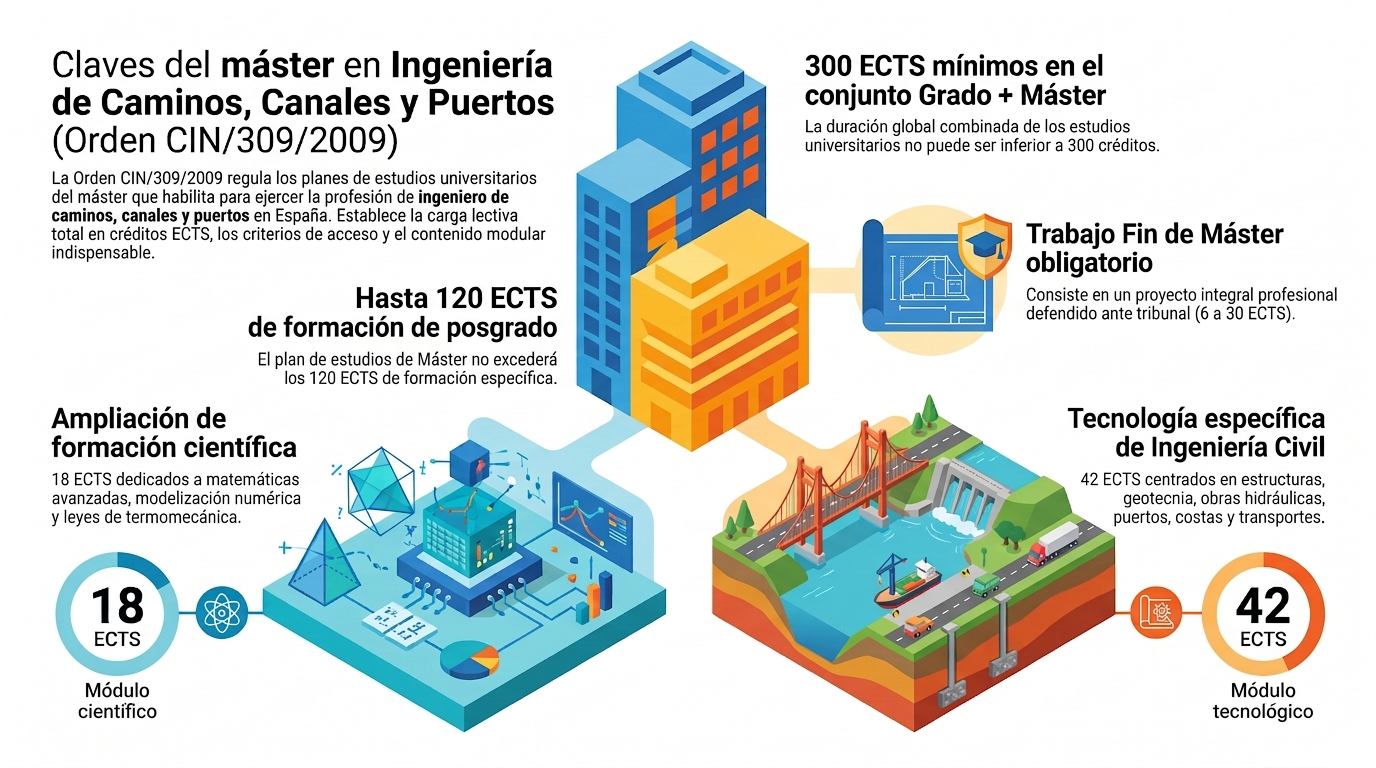
La Orden CIN/309/2009, de 9 de febrero (publicada en el Boletín Oficial del Estado núm. 42 del 18 de febrero de 2009), establece las disposiciones y requisitos a los que deben ajustarse los planes de estudio universitarios en España para la verificación de los títulos oficiales de Máster que habiliten para el ejercicio de la profesión regulada de Ingeniería de Caminos, Canales y Puertos.

Esta norma regula los criterios relativos a la denominación del título, las condiciones de acceso de los estudiantes, los objetivos profesionales, tanto en forma de competencias transversales como de competencias técnicas, y la estructuración del plan de estudios.

Entre los aspectos clave destacan:

  • Duración académica: La formación total integrada entre el grado y el máster no podrá ser inferior a 300 créditos europeos (ECTS). La formación de posgrado de Máster no excederá de 120 créditos ECTS.
  • Módulos obligatorios: El plan de estudios debe estructurarse, como mínimo, en tres bloques fundamentales: ampliación de formación científica (18 ECTS), tecnología específica (42 ECTS) y trabajo fin de máster (entre 6 y 30 ECTS).
  • Acceso: Está garantizado para titulados de grado que habiliten para la profesión de Ingeniero Técnico de Obras Públicas, o bien mediante la superación de módulos específicos o de complementos de formación en otros títulos de Grado.

1. Marco legal y ámbito de aplicación

La regulación parte de la disposición adicional novena del Real Decreto 1393/2007, de 29 de octubre, que encarga al Ministerio de Ciencia e Innovación la determinación de los requisitos de los planes de estudio conducentes a títulos oficiales de grado y máster que habiliten para el ejercicio de profesiones reguladas.

Antecedentes y trámites

  • Acuerdo de Consejo de Ministros (26 de diciembre de 2008): Publicado en el BOE el 29 de enero de 2009, establece las condiciones generales de adscripción de los planes de estudio para la profesión de Ingeniero de Caminos, Canales y Puertos.
  • Consultas e informes: En la elaboración de la Orden Ministerial han sido escuchados los colegios y asociaciones profesionales interesados, y se ha contado además con el informe previo del Consejo de Universidades y con la información de la Comisión Delegada del Gobierno para Asuntos Económicos (29 de enero de 2009).
  • Habilitación y entrada en vigor: Se autoriza a la Dirección General de Universidades a dictar las resoluciones necesarias para el desarrollo de la norma. La Orden entró en vigor al día siguiente de su publicación en el BOE.

2. Requisitos de denominación del título

Con el fin de evitar confusiones sobre los efectos profesionales de la titulación, la norma establece que:

  1. La denominación del título debe facilitar explícitamente la identificación de la profesión regulada para la que habilita y no inducir a error.
  2. El Consejo de Universidades no verificará ningún plan de estudios cuya denominación incluya una referencia expresa a la profesión de Ingeniero de Caminos, Canales y Puertos si no cumple estrictamente las condiciones del Acuerdo del Consejo de Ministros y de la propia Orden.
  3. Se prohíbe el uso de la denominación «Máster en Ingeniería de Caminos, Canales y Puertos» para cualquier título que no se adecúe íntegramente a lo establecido en dicha normativa.

3. Condiciones de acceso al máster

El acceso a las enseñanzas del máster habilitante está configurado en función de las competencias de origen del estudiante:

  • Acceso directo principal (Apartado 4.2.1): Poseer las competencias descritas en el apartado 3 de la Orden Ministerial correspondiente a los títulos de Grado que habilitan para la profesión de Ingeniero Técnico de Obras Públicas (de acuerdo con la formación descrita en el apartado 5 de dicha orden).
  • Acceso vía módulos curriculares (Apartado 4.2.2): Estudiantes cuyo título de Grado acredite haber cursado el módulo de formación básica y el módulo común a la rama, e incluyan al menos 48 créditos ECTS de los ofertados en los bloques del módulo de tecnología específica del título de Grado habilitante para Ingeniero Técnico de Obras Públicas (aunque no cubran un bloque completo).
  • Acceso desde otros grados (Apartado 4.2.3): Poseedores de cualquier otro título de Grado, debiendo cursar, en este caso, los complementos de formación previa que determine la universidad.

Todas estas modalidades se aplican sin perjuicio de lo dispuesto en el artículo 17.2 y en la disposición adicional cuarta del Real Decreto 1393/2007.

4. Planificación de las enseñanzas y estructura del plan de estudios

Los títulos de Máster se organizan de modo que la carga lectiva conjunta de Grado y Posgrado sea, como mínimo, de 300 ECTS. Por su parte, la carga docente específica del curso de Máster no podrá superar los 120 créditos ECTS.

El plan de estudios debe incorporar, como mínimo, la asignación de créditos y competencias agrupadas en los siguientes módulos:

Módulo Créditos ECTS Resumen de competencias a adquirir
Ampliación de formación científica 18 Planteamiento, formulación, programación y resolución informática de problemas matemáticos avanzados mediante modelos analíticos y numéricos. Dominio de las leyes de la termomecánica de los medios continuos (aplicadas a la mecánica de fluidos, la mecánica de materiales y la teoría de estructuras).
Tecnología específica 42 Dominio avanzado de geotecnia y mecánica de suelos y rocas, análisis e integridad estructural, obras hidráulicas y recursos hídricos, depuración de aguas y residuos, ingeniería marítima y costera, planificación del transporte, ordenación del territorio y urbanismo, y gestión integral de infraestructuras civiles.
Trabajo Fin de Máster 6 a 30 Realización, presentación y defensa individual de un proyecto integral original de Ingeniería de Caminos, Canales y Puertos, de carácter profesional, ante un tribunal universitario.

Suplemento europeo al título

Se especifica que la totalidad de la formación de posgrado realizada por el alumno debe constar expresamente en el suplemento europeo al título.

5. Competencias generales y objetivos del máster

Para obtener la titulación, los estudiantes deben adquirir las siguientes competencias y conocimientos específicos:

  • Capacitación técnico-científica y metodológica: Para el reciclaje continuo de conocimientos y el desarrollo de funciones profesionales de asesoría, análisis, diseño, cálculo, proyecto, planificación, dirección, gestión, construcción, mantenimiento, conservación y explotación en ingeniería civil.
  • Comprensión ambiental y sostenibilidad: Identificación de condicionantes técnicos, legales y de propiedad en obras públicas; selección de alternativas óptimas que aseguren un desarrollo sostenible y respetuoso con el medio ambiente, mediante la aplicación de tecnologías tradicionales e innovadoras.
  • Ingeniería de transportes e infraestructuras: Capacidad para planificar, proyectar, inspeccionar y dirigir infraestructuras de transporte terrestre (carreteras, ferrocarriles, puentes, túneles, vías urbanas), marítimo (obras e instalaciones portuarias) y aeroportuario (diseño, conservación y explotación de sus elementos).
  • Gestión de recursos hídricos y medio ambiente: Planificación y gestión del ciclo integral del agua, captaciones superficiales y subterráneas (presas, conducciones, bombeos), tratamientos de potabilización y desalación, depuración y tratamiento de residuos urbanos, industriales y peligrosos.
  • Geotecnia y estructuras: Proyecto, ejecución e inspección de cimentaciones, excavaciones, obras subterráneas (túneles, aparcamientos) y estructuras de obra civil (edificaciones y puentes), con capacidad para evaluar la integridad estructural y responder al comportamiento de suelos y rocas.
  • Ingeniería marítima y costera: Comprensión de los fenómenos océano-atmósfera-costa, defensa de costas, ordenación del litoral e impacto de las infraestructuras marítimas.
  • Ordenación del territorio y gestión empresarial: Elaboración de planes territoriales y urbanísticos desde la sostenibilidad; aplicación de técnicas de gestión empresarial, de legislación laboral y de I+D+i en el marco de la ingeniería civil.
  • Conocimiento institucional e histórico: Dominio de la legislación profesional, conocimiento de la historia de la ingeniería civil y capacidad para la valoración económica y social de las obras públicas.

BOE-A-2009-2738

Referencia:

Ministerio de Ciencia e Innovación. (2009, 18 de febrero). Orden CIN/309/2009, de 9 de febrero, por la que se establecen los requisitos para la verificación de los títulos universitarios oficiales que habiliten para el ejercicio de la profesión de Ingeniero de Caminos, Canales y Puertos. Boletín Oficial del Estado, (42), 17178–17182

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
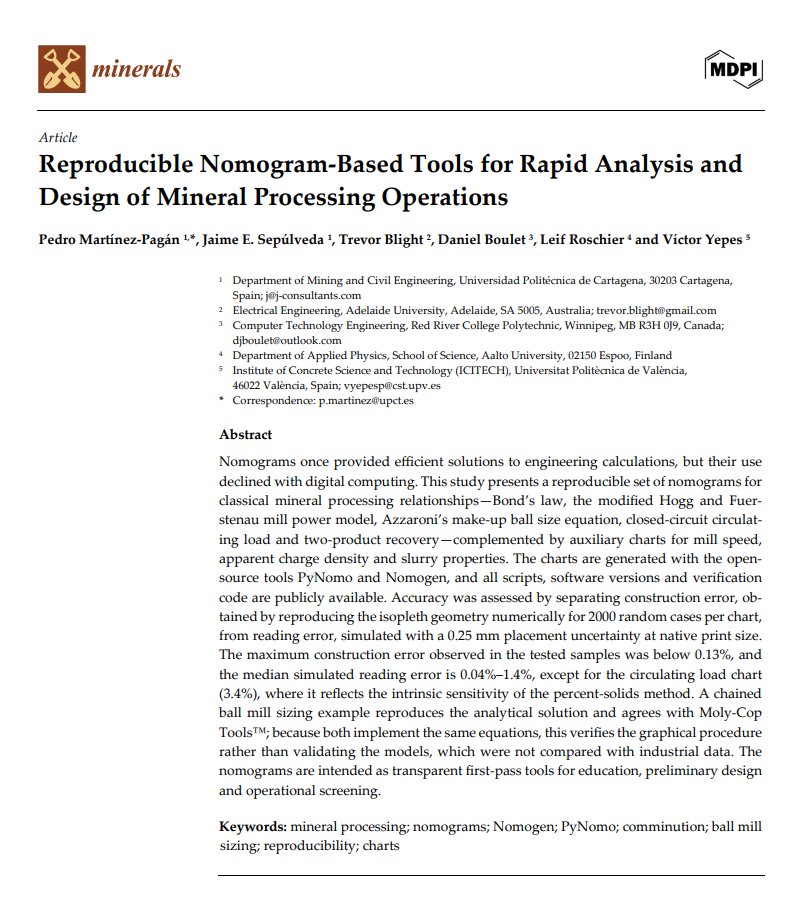
Nomogramas reproducibles para el análisis y diseño rápido de operaciones de procesamiento de minerales

El artículo que presentamos a continuación contiene una colección reproducible de nomogramas orientados al análisis y al diseño preliminar de operaciones de procesamiento de minerales.

El trabajo recupera una herramienta gráfica clásica de la ingeniería, pero la reconstruye mediante procedimientos computacionales modernos y de código abierto.

El objetivo no es desarrollar nuevos modelos de procesamiento mineral, sino proporcionar una representación gráfica, transparente y verificable de relaciones matemáticas ya consolidadas.

El artículo, al estar publicado en abierto, se puede descargar en este enlace: https://www.mdpi.com/2075-163X/16/11/1126

Objetivo y planteamiento

Partimos de la premisa de que los nomogramas pueden seguir siendo útiles para resolver rápidamente relaciones cerradas y, especialmente, para visualizar la dependencia entre las variables de un problema. Su aplicación actual se plantea como complemento de las hojas de cálculo y de los simuladores de procesos, no como sustituto de estas herramientas. La principal ventaja buscada es disponer de instrumentos portátiles y transparentes que permitan realizar cálculos de primera aproximación, explorar escenarios y analizar visualmente la sensibilidad de los resultados.

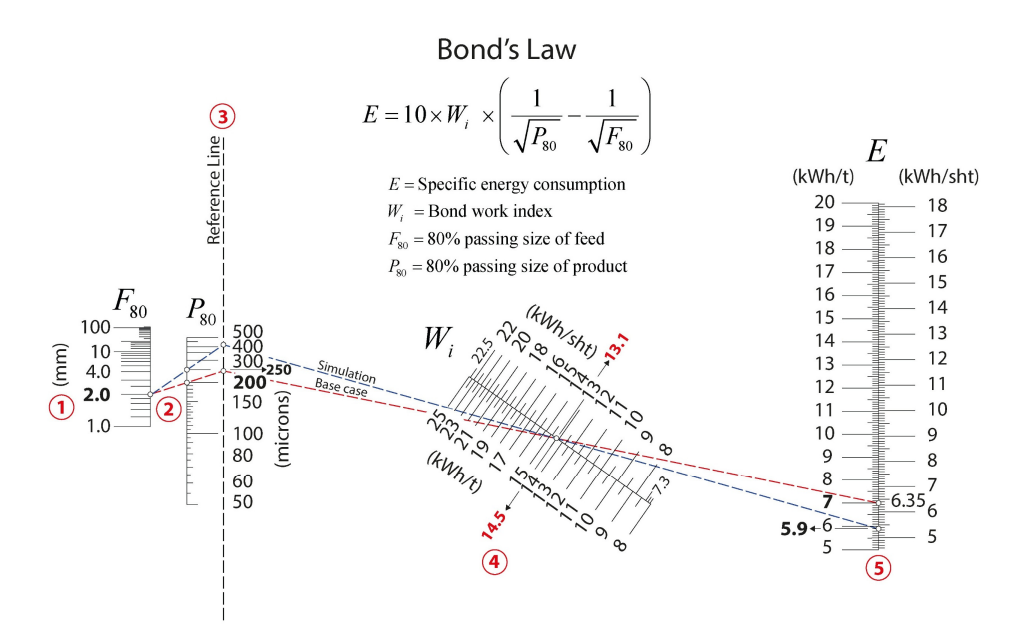
La contribución central del trabajo consiste en desarrollar una serie coherente de nomogramas para problemas representativos del procesamiento de minerales. Se incluyen herramientas para estimar el consumo energético de molienda mediante la ley de Bond, la potencia de los molinos mediante el modelo modificado de Hogg y Fuerstenau, el tamaño de las bolas de reposición según Azzaroni, la carga circulante en circuitos cerrados y la recuperación en un sistema de dos productos. A estas herramientas se añaden gráficos auxiliares relacionados con la velocidad del molino, la densidad aparente de la carga y diversas propiedades de las pulpas.

Construcción reproducible de los nomogramas

Una característica fundamental del trabajo es que los gráficos no se construyen manualmente, sino mediante procedimientos computacionales reproducibles. Los autores emplean PyNomo y Nomogen y, para cada relación matemática, seleccionan la estrategia de construcción más adecuada. PyNomo permite trabajar con diferentes formas nomográficas estándar, mientras que Nomogen genera numéricamente las escalas de relación que no pueden transformarse de forma sencilla en esas representaciones convencionales.

El procedimiento parte de las relaciones matemáticas que rigen cada problema y las transforma en estructuras gráficas compuestas por escalas y líneas de referencia. Para algunas aplicaciones se utilizan formas nomográficas estándar; para otras, como la recuperación de dos productos y determinadas relaciones entre las propiedades de las pulpas, se emplea la generación numérica de escalas. El artículo documenta las dimensiones de los gráficos, los tipos de construcción empleados y los scripts correspondientes.

La reproducibilidad es una parte explícita de la metodología. Los autores ponen a disposición los scripts, las versiones de las herramientas utilizadas y el código empleado para verificar los resultados. De este modo, los nomogramas pueden reconstruirse y comprobarse de forma independiente, lo cual resulta especialmente relevante cuando la herramienta gráfica se utiliza para representar un modelo matemático.

Evaluación de la precisión

La evaluación distingue dos fuentes de error: el error de construcción, asociado a la representación gráfica de la relación matemática, y el error de lectura, asociado al uso práctico del nomograma.

Para estudiar el primero se reprodujeron numéricamente las líneas de cálculo de cada gráfico mediante 2000 casos aleatorios por nomograma. Los errores de construcción observados fueron inferiores al 0,13 % en los gráficos evaluados mediante generación numérica y se situaron en niveles despreciables, cercanos al redondeo, en los construidos con PyNomo.

El segundo análisis simuló una incertidumbre de posicionamiento de 0,25 mm durante la lectura. Los resultados muestran que el error depende notablemente del nomograma y de la sensibilidad de la relación representada. Para la mayoría de las herramientas, la mediana del error se mantiene aproximadamente entre el 0,04 % y el 1,4 %. El caso más desfavorable es el nomograma de carga circulante, con una mediana cercana al 3,4 % y un percentil 95 cercano al 19 %.

La diferencia entre ambos tipos de error es relevante. La construcción computacional de los gráficos introduce errores muy pequeños, mientras que la lectura manual es la principal fuente de imprecisión. Además, esta imprecisión no es uniforme: depende de la geometría del nomograma y de la sensibilidad matemática de la relación representada. Los autores señalan que, con los tamaños de impresión recomendados, la mayoría de los gráficos puede leerse con una precisión aproximada del 1 %.

Aplicación al dimensionamiento de un molino de bolas

El trabajo incluye un ejemplo de aplicación para el dimensionamiento de un molino de bolas en circuito cerrado con clasificación. El caso considera una alimentación de 1200 t/h, una reducción del tamaño característico de las partículas de 7000 a 180 μm, un índice de trabajo de Bond de 12 kWh/t y condiciones específicas de velocidad, carga de bolas, relación longitud/diámetro y concentración de sólidos.

La aplicación encadenada de los nomogramas permite obtener la energía específica de molienda, la potencia neta requerida y la densidad aparente de la carga, y así determinar las dimensiones del molino. La lectura gráfica proporciona una energía específica de aproximadamente 7,5 kWh/t, frente a 7,51 kWh/t obtenida mediante el cálculo analítico, y una potencia neta de unos 9 MW. La aplicación sucesiva de las herramientas da como resultado un diámetro aproximado de 23,3 pies.

Los resultados se comparan posteriormente con los de Moly-Cop Tools. La comparación muestra una concordancia muy elevada, pero los autores destacan una precisión metodológica importante: ambas herramientas utilizan las mismas relaciones matemáticas y los mismos coeficientes. Por ello, la comparación demuestra que el procedimiento gráfico reproduce correctamente los cálculos de referencia, pero no constituye una validación independiente de los modelos frente a datos industriales.

Sensibilidad y propagación del error

El ejemplo de dimensionamiento también permite estudiar cómo se propagan los errores de lectura. En particular, la relación entre el diámetro del molino y la potencia hace que pequeñas desviaciones en el diámetro puedan producir variaciones considerablemente mayores en la potencia calculada. Los autores muestran que una lectura de 24,0 pies, en lugar de 23,3 pies, incrementaría la potencia seleccionada en aproximadamente un 11 %.

Este resultado muestra que la utilidad de un nomograma no puede evaluarse únicamente a partir de su error gráfico. La sensibilidad de la propia relación matemática condiciona la precisión final. Algo similar ocurre con el cálculo de la carga circulante, cuya formulación es particularmente sensible a determinadas combinaciones de porcentajes de sólidos.

El estudio también pone de manifiesto que la incertidumbre asociada al modelo puede superar ampliamente al error introducido por el nomograma. En el caso del modelo de potencia de Hogg y Fuerstenau, los autores identificaron diferencias del 12–15 % entre dos calibraciones empleadas en distintas versiones. Esa diferencia es sustancialmente mayor que los errores de lectura observados en la evaluación gráfica.

Alcance y limitaciones

Los nomogramas propuestos están destinados principalmente a cálculos de primera aproximación, análisis preliminar, exploración de escenarios, evaluación operativa y formación. No pretenden sustituir a los simuladores de procesos ni a las herramientas de cálculo de mayor precisión utilizadas en el diseño detallado.

Además, el hecho de que una combinación de parámetros esté representada dentro del intervalo de una escala no garantiza que sea físicamente admisible ni que se encuentre dentro del dominio de calibración del modelo. El usuario debe comprobar estas condiciones de forma independiente. El artículo señala también que aún no se ha realizado una evaluación experimental con estudiantes o profesionales que permita comparar el tiempo y la tasa de error con respecto a las calculadoras o las hojas de cálculo.

Conclusión

La principal aportación del trabajo no radica en la creación de nuevos modelos de procesamiento de minerales, sino en la transformación reproducible de modelos existentes en herramientas gráficas verificables. Los resultados muestran que es posible obtener nomogramas con errores de construcción muy reducidos y una precisión de lectura adecuada para cálculos preliminares, aunque esta precisión depende de la sensibilidad de cada relación.

El estudio sitúa así a los nomogramas como una herramienta complementaria entre la formulación matemática y el cálculo computacional. Su interés radica en combinar rapidez, portabilidad y representación visual de las relaciones entre variables con una metodología moderna de generación y verificación. Al mismo tiempo, el trabajo delimita claramente sus aplicaciones: los nomogramas permiten reproducir y explorar modelos existentes, pero no eliminan las incertidumbres inherentes a dichos modelos ni sustituyen su validación mediante datos experimentales o industriales.

Referencia:

MARTÍNEZ-PAGÁN, P.; SEPÚLVEDA, J.E.; BLIGHT, T.; BOULET, D.; ROSCHIER, L.; YEPES, V. (2026). Reproducible nomogram-based tools for rapid analysis and design of mineral processing operations. Minerals, 16(11):1126. DOI:10.3390/min16111126

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

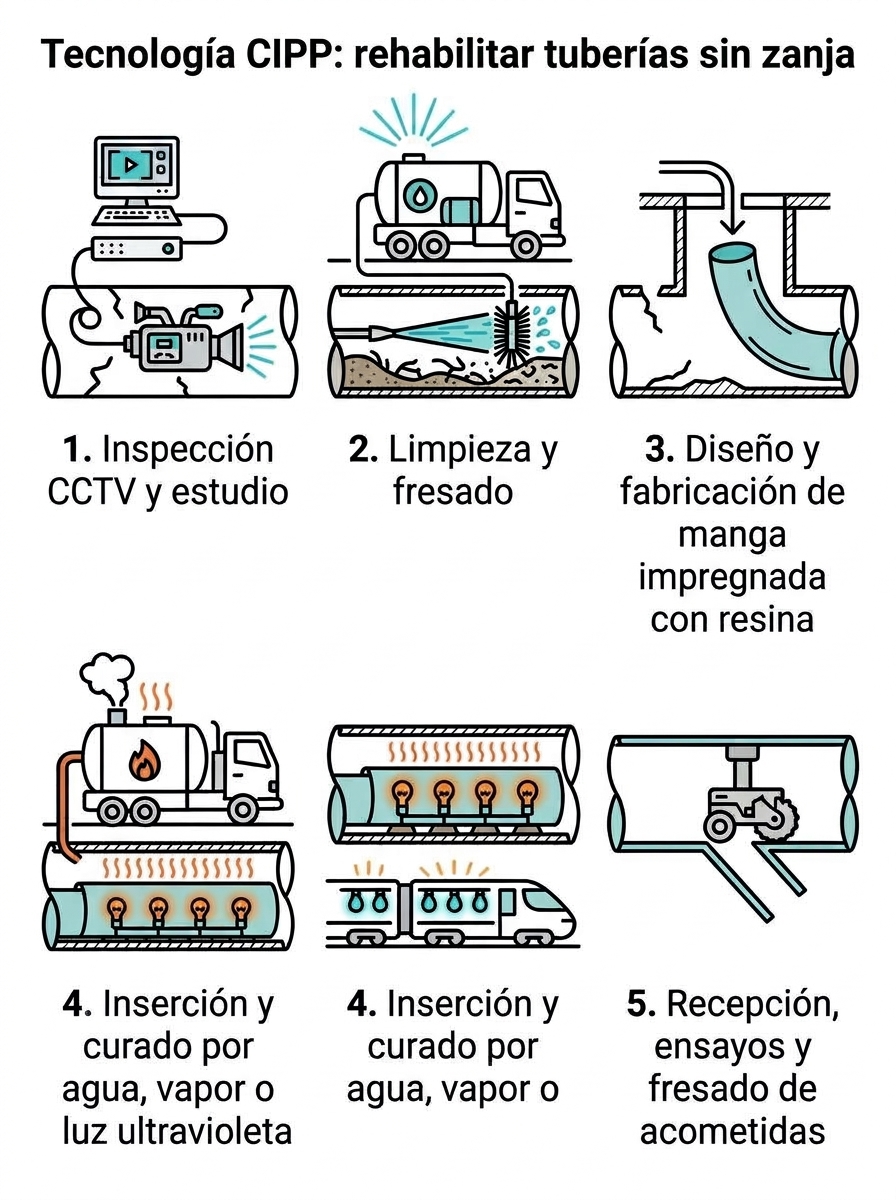
Rehabilitación de tuberías mediante manga continua CIPP

1. Introducción: concepto y finalidad de la rehabilitación CIPP

Las redes de tuberías existentes están sometidas a procesos de deterioro que pueden afectar tanto su capacidad funcional como su comportamiento estructural. Cuando una conducción alcanza un estado que requiere intervención, la sustitución mediante la apertura de zanja no es necesariamente la única alternativa. Las tecnologías sin zanja permiten construir, reemplazar o reparar conducciones, reduciendo la excavación y, con ello, la afectación a la superficie. Entre las técnicas de renovación sin zanja se encuentran el pipe bursting, el entubado simple, el entubado ajustado y la manga continua (CIPP).

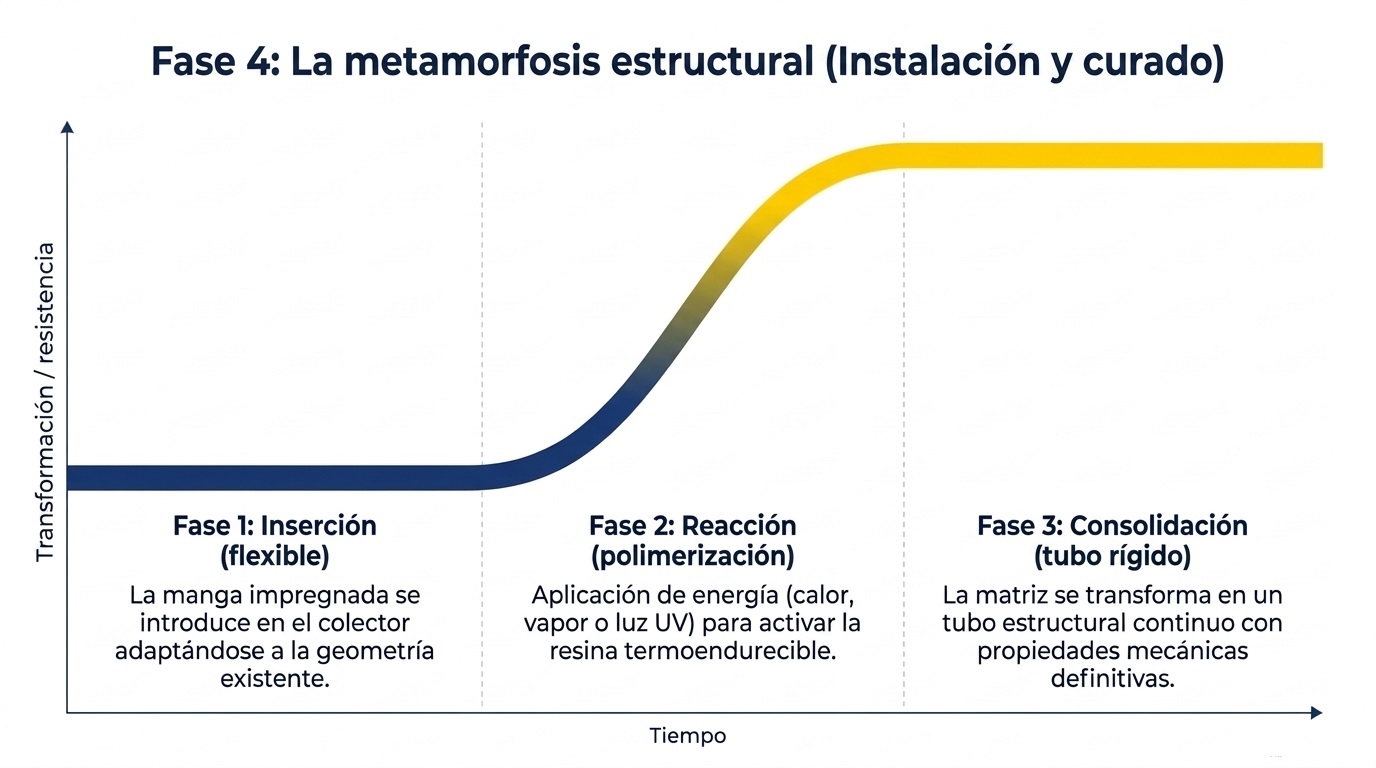
CIPP corresponde a Cured-in-Place Pipe, una técnica que permite crear una nueva tubería dentro de la conducción existente. El procedimiento parte de una manga flexible, constituida por una matriz fibrosa impregnada con una resina termoendurecible. La manga se introduce en la tubería que se pretende rehabilitar y, posteriormente, se somete a un proceso de curado. La polimerización de la resina transforma el conjunto en un tubo estructural continuo adaptado al interior de la conducción existente.

La característica que define al sistema es, por tanto, que la nueva conducción se fabrica in situ. No se introduce un tubo rígido convencional, sino un material flexible que adquiere sus propiedades finales durante el proceso de instalación y curado. Esto permite rehabilitar conducciones manteniendo una ocupación superficial reducida y evitando la excavación de una zanja longitudinal.

La elección de CIPP no debe entenderse únicamente como una decisión relacionada con el método constructivo. La rehabilitación exige estudiar previamente el estado de la conducción, sus condiciones geométricas, las cargas que actúan sobre ella, el terreno y las condiciones hidráulicas. La rehabilitación debe planificarse, pasando de una respuesta basada exclusivamente en la reparación de averías a una gestión preventiva de la infraestructura.

Las ventajas asociadas a la técnica abarcan diferentes dimensiones. Desde el punto de vista urbano, la ausencia de excavación continua reduce la ocupación de la vía pública y disminuye las interferencias con el tráfico. Desde el punto de vista funcional, el tubo continuo mejora la estanqueidad y elimina las juntas propias de la conducción original, reduciendo problemas relacionados con infiltraciones, raíces y uniones deterioradas. También se indica una mejora hidráulica asociada al coeficiente de rugosidad y una elevada resistencia frente a la abrasión y diferentes tipos de efluentes.

2. Estudio de la conducción y diseño de la rehabilitación

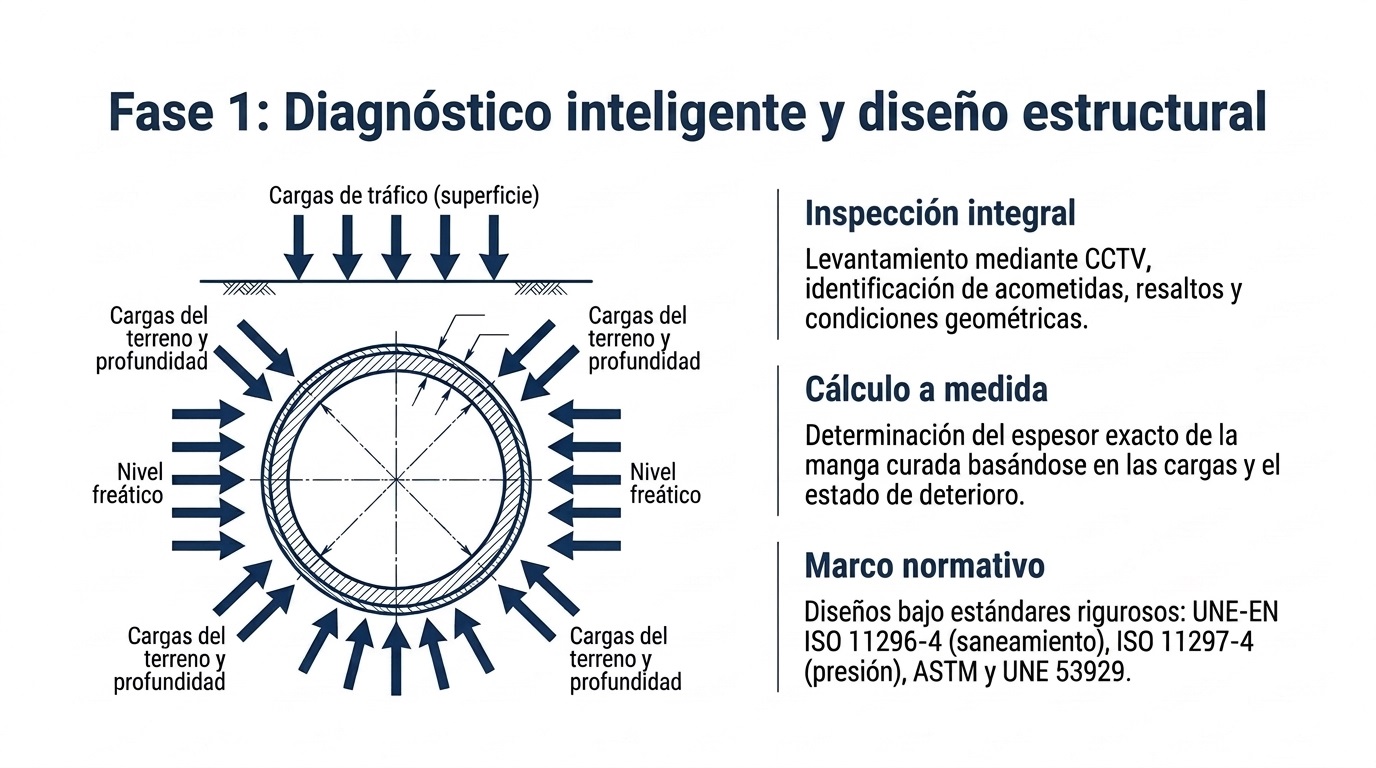
Una rehabilitación CIPP comienza antes de introducir la manga. El conocimiento preciso de la conducción existente condiciona todas las fases posteriores. Por ello, el procedimiento contempla una inspección inicial completa del colector, acompañada de su limpieza, y un reconocimiento de la obra realizado por personal cualificado. Se realizan mediciones in situ del tramo que debe rehabilitarse, se identifican los pozos de registro y se determina la profundidad del colector respecto de la solera. También se estudian los accesos y las necesidades de by-pass.

La inspección mediante CCTV constituye una herramienta relevante en esta fase. Su combinación con el reconocimiento de la obra y el diseño permite contar con una visión integral del tramo. El objetivo no consiste únicamente en conocer la longitud y el diámetro de la tubería. Es necesario identificar las condiciones que pueden afectar la instalación de la manga, como resaltos, acometidas, obstáculos o características geométricas particulares.

El diseño de la manga se realiza de forma individual para cada instalación. Uno de los parámetros que debe determinarse es el espesor necesario del tubo curado. El cálculo considera las condiciones particulares de la conducción y los siguientes factores: profundidad, tipo de terreno, nivel freático, cargas de tráfico y cargas vivas. La situación estructural del colector también incide en el diseño, y en la documentación se distinguen diferentes estados de deterioro.

El diseño condiciona, además, la planificación de la ejecución. La pendiente, la longitud y los diámetros de los tramos, los resaltos, las acometidas, la necesidad de by-pass, el transporte y las características de la resina inciden en la determinación del número de instalaciones. Por ello, una conducción de gran longitud no necesariamente debe rehabilitarse mediante una única manga. El tramo puede dividirse en varias instalaciones, seleccionando los puntos de acceso y las longitudes de cada manga según las condiciones reales de la obra.

La documentación recoge diversas normas de referencia para el diseño, el control y la instalación de sistemas CIPP. Entre ellas figuran la UNE-EN ISO 11296-4:2018 para redes de alcantarillado y saneamiento sin presión y la UNE-EN ISO 11297-4:2018 para redes con presión. También se citan la ISO/DIS 11298-4:2018, la ASTM F1216-16 y la ASTM F2019-17. En España, la UNE 53929 establece criterios relativos al diseño, cálculo e instalación de conducciones de abastecimiento y de alcantarillado rehabilitadas mediante tubos continuos curados in situ.

La normativa, por tanto, no aparece como una fase independiente del proceso, sino como una referencia que condiciona el diseño y los controles posteriores. La geometría de la conducción, las condiciones del terreno, las solicitaciones y el estado existente deben traducirse en una solución de manga con características definidas antes de comenzar la instalación.


3. Preparación de la conducción y fabricación de la manga

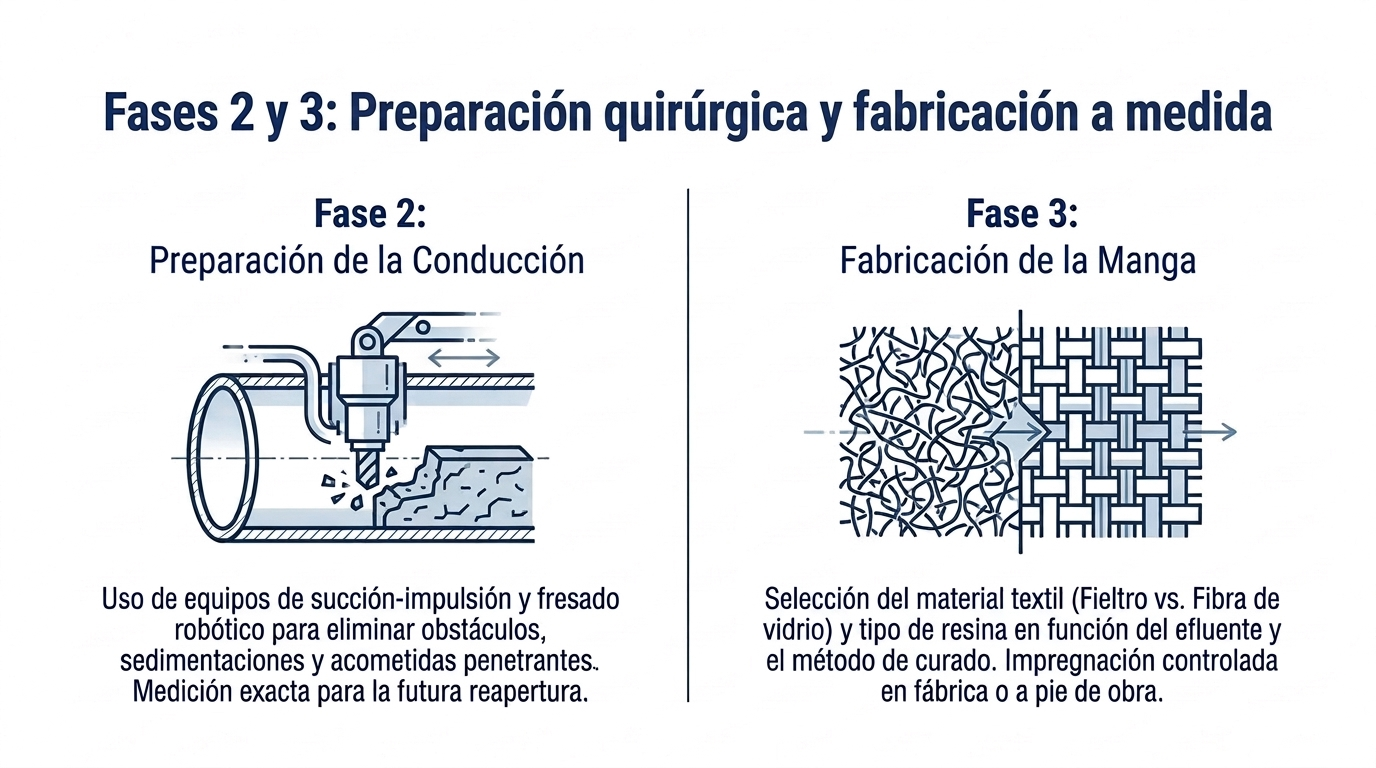
Una vez definida la solución, la conducción debe prepararse para recibir la manga. La limpieza constituye una operación previa indispensable, ya que la superficie interior debe quedar libre de materiales que puedan interferir con la instalación o con la adaptación de la manga a la conducción existente. El procedimiento contempla el uso de equipos de succión-impulsión y la realización de trabajos específicos para eliminar obstáculos.

Entre las actuaciones preparatorias se encuentran el fresado de obstáculos, las incrustaciones, las sedimentaciones y las acometidas penetrantes. También se localizan y se miden las acometidas existentes. Esta información será necesaria posteriormente para restablecer las conexiones una vez completado el curado. La preparación no se limita, por tanto, a limpiar la tubería: busca dejarla en condiciones adecuadas para que la manga pueda introducirse, posicionarse y curarse correctamente.

La manga se fabrica de acuerdo con las especificaciones definidas durante el diseño. Se distinguen fundamentalmente dos familias de textiles: el fieltro y la fibra de vidrio. La elección está relacionada con la solución prevista y con el procedimiento de curado que se utilizará posteriormente. También pueden emplearse diferentes tipos de resina en función del efluente que circulará por la conducción rehabilitada.

La impregnación con resina puede realizarse en las instalaciones de fabricación o en la propia obra. El resultado es una manga flexible, lista para su instalación en la conducción. En esta fase resulta especialmente relevante la correspondencia entre las especificaciones de fabricación y el diseño realizado para el tramo concreto. El material de la manga, su espesor y la resina deben cumplir con las condiciones previstas para la conducción rehabilitada.

La planificación previa adquiere especial relevancia cuando existen diferentes instalaciones en una misma obra. La longitud de cada manga, los puntos de acceso, las acometidas, el sistema de by-pass, los medios de transporte y las condiciones de trabajo deben coordinarse antes de iniciar la instalación. El objetivo es limitar los riesgos y asegurar que las operaciones de introducción y curado se desarrollen según el diseño previsto.

4. Instalación y curado de la manga

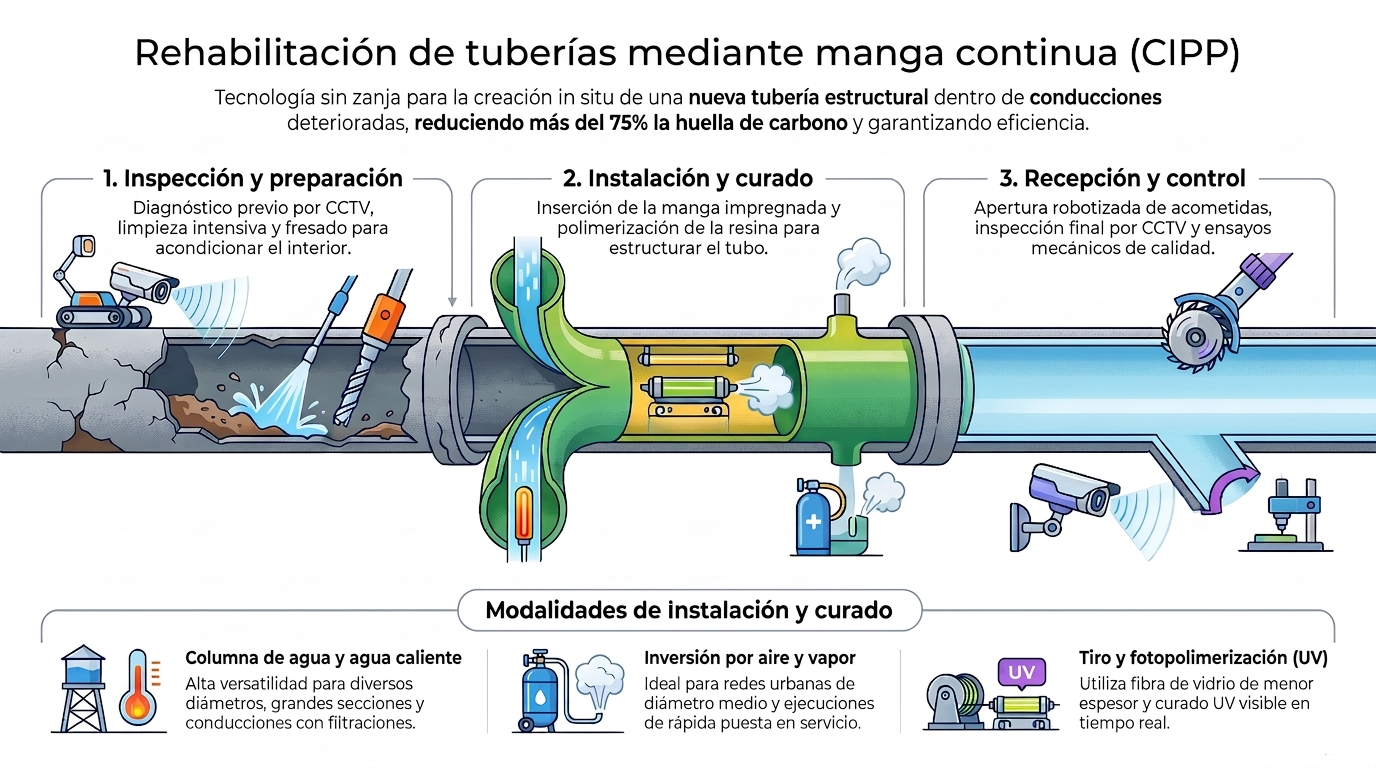
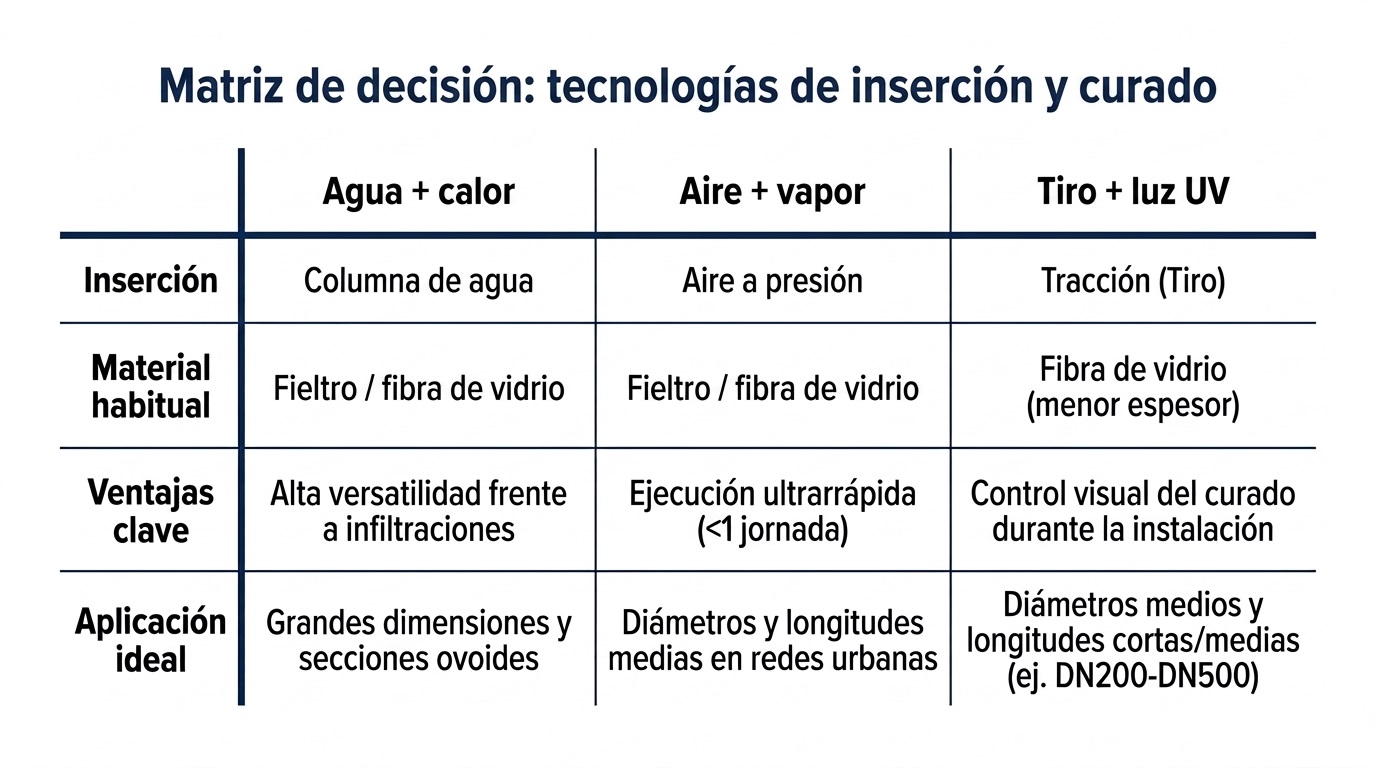
La fase de instalación constituye el núcleo del proceso CIPP. Comprende dos operaciones relacionadas: la introducción de la manga en la conducción existente y la polimerización de la resina. Existen tres posibilidades de inserción: mediante columna de agua, mediante aire a presión o mediante tiro. Para el curado se contemplan el calentamiento del agua, el vapor de agua y la luz ultravioleta.

4.1. Inversión mediante columna de agua y calentamiento con agua

En este procedimiento, la manga se introduce mediante una columna de agua y, posteriormente, se utiliza agua sobrecalentada para proporcionar las condiciones necesarias para el curado de la resina. El sistema presenta una elevada versatilidad y puede emplearse en diferentes secciones, diámetros y longitudes. El material se relaciona especialmente con conducciones que presentan problemas de infiltración.

La versatilidad de este procedimiento permite abordar configuraciones geométricas diversas. Los casos incluidos en la documentación muestran su aplicación tanto en conducciones circulares como en secciones ovoidales, así como en rehabilitaciones a gran escala. En una intervención sobre una conducción de sección ovoide de 2100 × 1400 mm, por ejemplo, se realizaron dos instalaciones desde un único pozo de ataque y fue necesario disponer de un by-pass mediante un tanque de tormentas.

4.2. Inversión mediante aire y curado con vapor

Otra configuración utiliza aire a presión para invertir la manga y vapor de agua para el curado. ES especialmente adecuada para longitudes y diámetros medios, habituales en las redes urbanas. El tiempo de ejecución puede ser inferior a una jornada de trabajo, lo que contribuye a reducir las molestias para el entorno. Esta modalidad permite utilizar mangas de fieltro o de fibra de vidrio.

La aplicación de esta tecnología se observa en ejemplos de rehabilitación de redes de saneamiento. En dichos casos se emplean mangas de fieltro o de fibra, con resina de poliéster en la mayoría de las aplicaciones, y el diseño es estructural. La profundidad de las conducciones recogidas en los ejemplos oscila entre 1,5 y 8,5 m.

4.3. Inserción por tiro y fotopolimerización

La tercera alternativa consiste en introducir la manga mediante tiro y curarla con luz ultravioleta. El procedimiento está orientado a diámetros medios y longitudes cortas y presenta tiempos de instalación reducidos. Una particularidad del sistema es que permite visualizar el curado durante la instalación.

En esta modalidad se utilizan mangas de fibra de vidrio. El menor espesor de este material facilita el curado mediante el haz de radiación ultravioleta. Un ejemplo de rehabilitación de 2000 m en conducciones de DN200 a DN500, con profundidades entre 1,5 y 3 m, en el que se empleó una manga de fibra y resina de poliéster mediante inserción por tiro y fotopolimerización.

La existencia de estas tres modalidades demuestra que CIPP no constituye un procedimiento de ejecución único. La solución debe seleccionarse según las características de la conducción, la longitud y el diámetro del tramo, el material de la manga, la resina y las condiciones particulares de la obra. La fase de diseño y planificación permite determinar qué sistema es compatible con cada actuación.

5. Recepción, prestaciones y aplicación a grandes diámetros

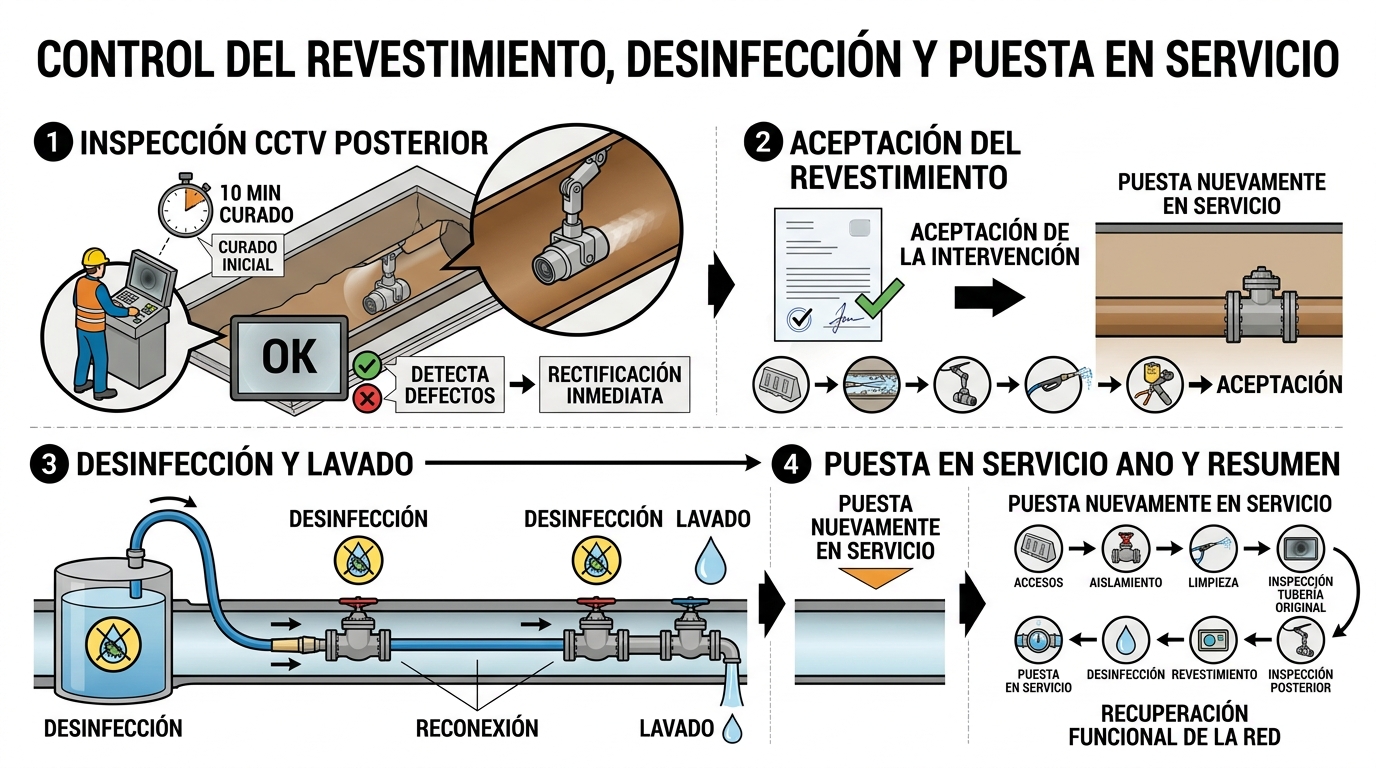
El proceso no termina con el curado. La recepción permite comprobar que la rehabilitación se ha ejecutado correctamente y que la nueva conducción cumple las condiciones previstas. Una de las operaciones consiste en reabrir las acometidas mediante un robot fresador. Posteriormente, se realiza una inspección mediante CCTV para verificar el estado del interior de la manga instalada. También se realizan pruebas de estanqueidad y, cuando corresponde, de presión.

El control incluye ensayos mecánicos conforme a la norma UNE-EN ISO 11296-4:2018, realizados por un laboratorio independiente. De este modo, la recepción combina inspección visual, comprobaciones hidráulicas y controles mecánicos. La finalidad es verificar tanto la continuidad y la funcionalidad del tubo como las propiedades asociadas al diseño especificado para la rehabilitación.

Los casos incluidos en la documentación permiten relacionar las diferentes fases del procedimiento con situaciones reales de rehabilitación. En una conducción de abastecimiento de 670 m de longitud, con una profundidad de 5 m y una presión de trabajo de 9 bar, se emplearon un textil de fieltro de polietileno y fibra de vidrio, una resina apta para conducciones de agua potable y un sistema de columna de agua. La conducción presentaba un deterioro generalizado y numerosas averías en un tramo urbano con edificaciones próximas a la servidumbre del colector.

En otro caso se rehabilitaron 600 m de conducción con un diámetro de 1000 mm y una profundidad de 4 m. El problema existente era la filtración en las juntas, y la solución consistió en un diseño estructural mediante manga de fieltro y resina de poliéster, instalada mediante columna de agua.

Los grandes diámetros incrementan las exigencias de planificación. En una conducción circular de 1600 mm de diámetro y 317 m de longitud, la problemática se centraba en las filtraciones, los vertidos al río y las dificultades de acceso. La solución contempló un diseño conforme a la UNE 53929, con un espesor de 28 mm y dos instalaciones desde un único pozo de ataque. Previamente se había dispuesto un by-pass para permitir las labores de limpieza e inspección del colector.

Otro caso corresponde a una conducción de sección circular de 1200 mm y 530 m de longitud, afectada por ovalización, filtraciones, ubicación desfavorable y por el fin de su vida útil. El diseño conforme a la UNE 53929 condujo a espesores de 28-30 mm y a seis instalaciones desde tres puntos de ataque. Al tratarse de un colector de aguas pluviales, no fue necesario instalar un by-pass. La longitud total se rehabilitó en cinco semanas, considerando aproximadamente una semana por cada manga instalada por completo.

Estos ejemplos permiten entender una característica relevante del CIPP: la solución no se define únicamente por el diámetro de la tubería. El estado de deterioro, la geometría, la longitud, la profundidad, el régimen hidráulico, los accesos y las condiciones del entorno intervienen simultáneamente. Por ello, la rehabilitación requiere una planificación específica para cada tramo.

6. Conclusiones: de la reparación puntual a la gestión planificada de la red

La manga continua CIPP permite rehabilitar una conducción existente, generando en su interior un tubo continuo mediante la instalación y el curado de una manga impregnada con resina. El proceso integra inspección, diseño, preparación, fabricación, instalación y recepción. Cada fase condiciona la siguiente, de modo que la calidad de la solución final depende de que el conjunto del procedimiento se haya definido y ejecutado de forma coherente.

Las prestaciones incluyen estanqueidad, características estructurales, mejora hidráulica, rapidez de instalación y una solución duradera. La técnica puede emplearse tanto en redes sin presión como en redes presurizadas, siempre que el diseño se adapte a las condiciones de servicio. La ausencia de juntas en el tubo rehabilitado permite abordar problemas de infiltración y otros defectos asociados a las uniones de la conducción existente.

La reducción de la excavación también modifica el impacto de la obra. Existe una menor ocupación de la vía pública, menos molestias para el entorno y una huella de carbono inferior a la de los sistemas tradicionales. La documentación cifra esta reducción, como mínimo, en un 75 %. También se señala una menor necesidad de mantenimiento y una mayor eficiencia económica de la solución.

Sin embargo, la principal enseñanza técnica del procedimiento no se limita a las características de la manga. La rehabilitación CIPP debe integrarse en una estrategia de gestión de activos. Se plantea un cambio de un modelo reactivo, basado en actuar cuando se produce una avería, a un modelo preventivo, basado en inspeccionar, diagnosticar, priorizar, rehabilitar, verificar y volver a evaluar.

Para el ingeniero, CIPP debe entenderse como una solución técnica que comienza mucho antes de la instalación física de la manga. La decisión sobre qué tramo rehabilitar, cómo diseñarlo, qué espesor requiere, qué material utilizar, qué procedimiento de inserción y curado seleccionar, cómo organizar los accesos y cómo verificar el resultado forma parte de un único proceso de ingeniería. La rehabilitación deja de ser una actuación aislada sobre una tubería deteriorada y pasa a integrarse en la gestión planificada del ciclo de vida de la infraestructura.

En esta conversación puedes escuchar las ideas más interesantes sobre este sistema.

Os dejo algunos vídeos sobre esta técnica.

Referencia:

Patón Sanz, R. M. (2026). Rehabilitación de tuberías con manga continua: Sistema CIPP. Material docente del XII Curso de Postgrado Especialista en Tecnologías Sin Zanja.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Diseñar para desmontar: claves de una construcción reversible y sostenible

¿Y si los edificios se diseñaran no solo para construirse, sino también para desmontarse? Pensar en el final de la vida útil de un edificio desde la fase de diseño permite recuperar componentes, reducir los residuos y aprovechar mejor los materiales.

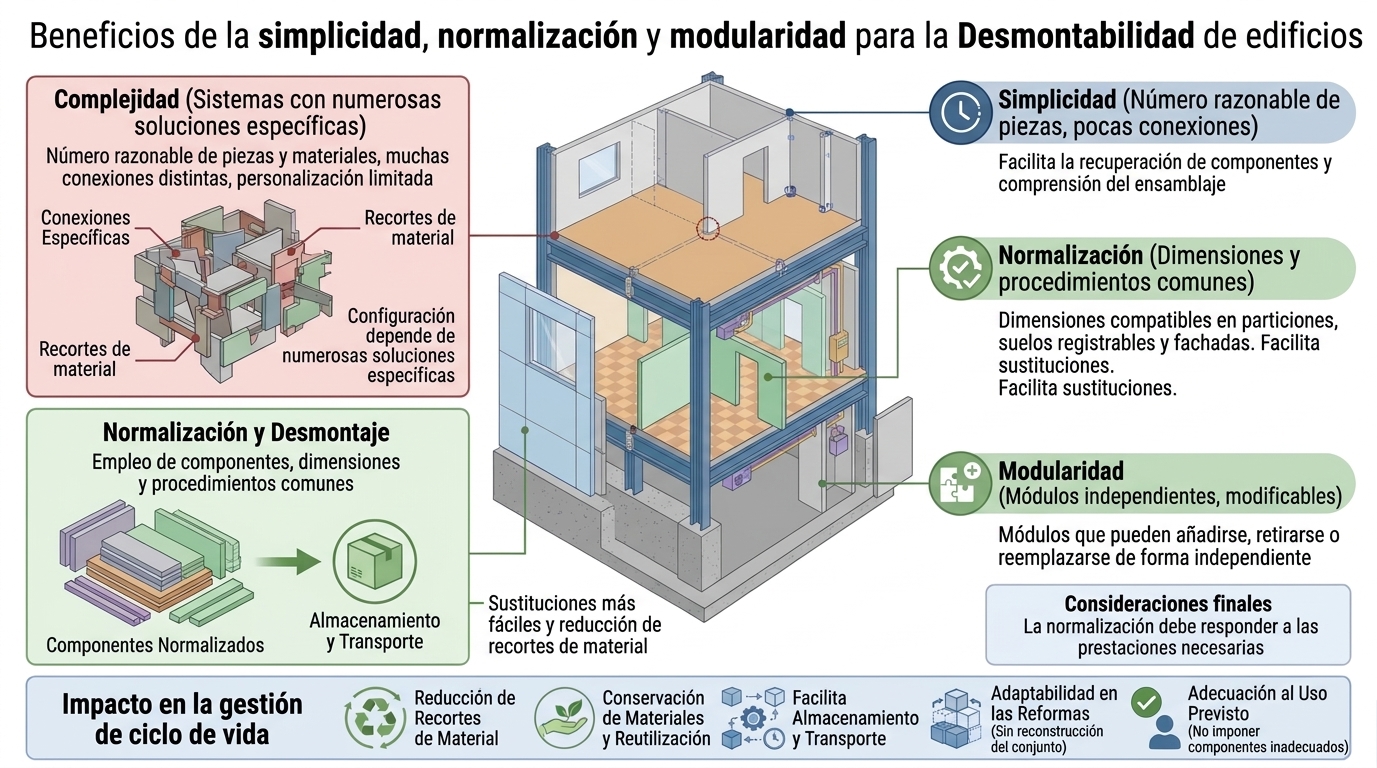
Para conseguirlo, es necesario facilitar el acceso a cada elemento, permitir su separación sin dañar las piezas adyacentes y elegir soluciones constructivas que favorezcan su reutilización. La accesibilidad, la independencia de los sistemas, las conexiones reversibles y la simplicidad del diseño son algunas de las claves para construir edificios más adaptables y sostenibles.

El desmontaje busca retirar componentes y materiales sin destruirlos innecesariamente. Para lograrlo, el edificio debe diseñarse de modo que sus elementos puedan localizarse, alcanzarse, separarse y manipularse mediante medios adecuados. La facilidad de acceso, la independencia, las conexiones reversibles, la reducción de tratamientos innecesarios, la simplicidad, la normalización y la seguridad constituyen los principios principales.

Facilidad de acceso a componentes y servicios

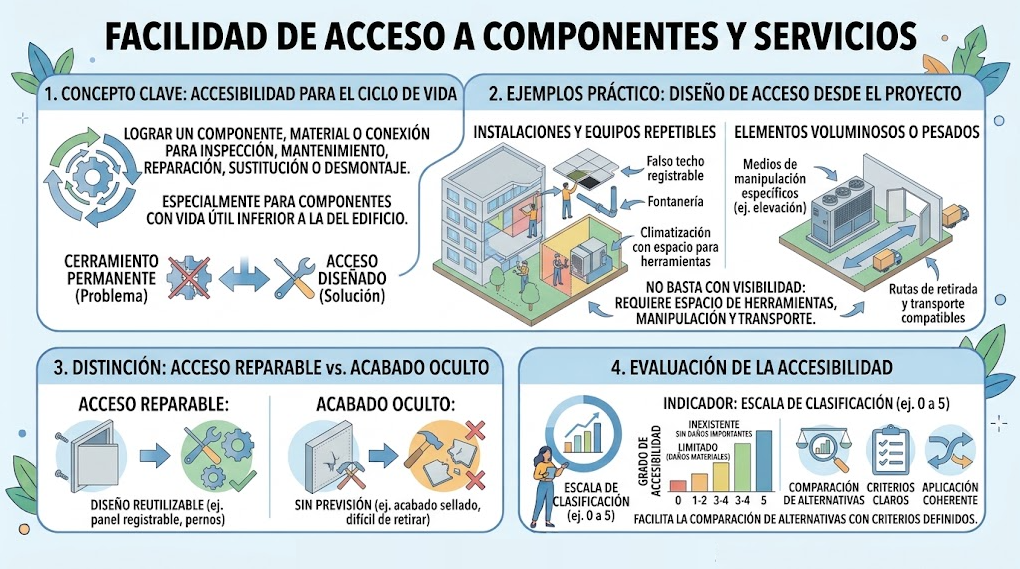
La facilidad de acceso significa que un componente, material o conexión puede alcanzarse para realizar operaciones de inspección, mantenimiento, reparación, sustitución o desmontaje, con daños mínimos en los elementos adyacentes.

Este principio resulta especialmente relevante para los componentes cuya vida útil prevista es inferior a la del edificio. Las instalaciones eléctricas, los equipos de climatización y determinados elementos de fontanería pueden requerir intervenciones repetidas. Si se colocan detrás de cerramientos permanentes o quedan ocultos bajo acabados difíciles de retirar, cada operación puede generar residuos y aumentar el tiempo de trabajo.

En un edificio, los falsos techos registrables, los patinillos accesibles y los suelos técnicos pueden facilitar el mantenimiento de las instalaciones. La accesibilidad debe diseñarse desde el proyecto, porque no basta con que un componente sea visible: también debe haber espacio para utilizar herramientas, desconectar las conexiones, retirar la pieza y transportarla.

Los componentes pesados o voluminosos pueden requerir puntos de elevación, soportes temporales o medios de manipulación específicos. Sus dimensiones deben ser compatibles con las rutas de retirada y las posibilidades de transporte. Una solución accesible en el lugar de instalación puede resultar difícil de desmontar si no hay suficiente espacio para extraerla del edificio.

La accesibilidad puede evaluarse mediante una escala de clasificación. Un ejemplo de escala de 0 a 5 distingue entre una accesibilidad inexistente sin daños importantes, accesos limitados que provocan daños en los materiales cercanos y una accesibilidad completa que permite trabajar sin causar daños y con intervenciones mínimas. Para comparar alternativas, cada nivel debe definirse con criterios claros y aplicarse de forma coherente.

Independencia y separación de los sistemas

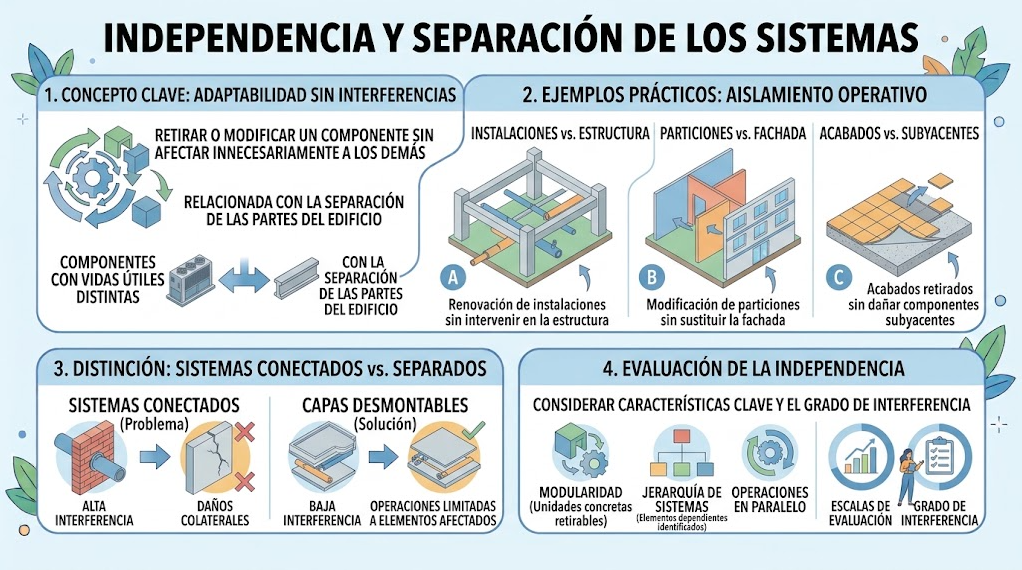
La independencia permite retirar, actualizar o modificar un componente, módulo o sistema sin afectar innecesariamente a los demás. Está relacionada con la separación de las partes del edificio que tienen funciones y vidas útiles distintas.

En un edificio de oficinas, por ejemplo, las instalaciones deberían poder renovarse sin intervenir en los elementos estructurales. Las particiones interiores deberían poder modificarse sin requerir la sustitución de la fachada, y los acabados deberían retirarse sin dañar los componentes subyacentes cuando estos deban conservarse.

La separación entre la estructura, la envolvente, las instalaciones y la distribución interior favorece esta independencia. Si las distintas capas se conectan de modo que puedan desmontarse por separado, las operaciones de mantenimiento y renovación pueden limitarse a los elementos afectados.

La independencia también se relaciona con la modularidad, la jerarquía de los sistemas y la posibilidad de realizar operaciones en paralelo. Un sistema modular permite retirar o sustituir unidades concretas; una organización jerárquica facilita identificar qué elementos dependen de otros. La evaluación puede realizarse mediante escalas que consideren estas características y el grado de interferencia entre los componentes.

Conexiones reversibles

Las conexiones reversibles permiten separar componentes sin destruir ni las piezas que los unen ni los elementos conectados. Siempre que se cumplan las exigencias técnicas, pueden preferirse frente a soluciones permanentes que dificulten el desmontaje.

En las particiones interiores de un edificio, los tornillos y otros sistemas de fijación desmontables pueden facilitar la retirada y la posterior recolocación de los paneles. En otros componentes, como ciertos elementos de fachada, pueden emplearse conexiones mecánicas reversibles si cumplen con los requisitos de resistencia, estanqueidad, durabilidad y seguridad.

La selección de una conexión no puede basarse exclusivamente en la facilidad de retirada. Debe cumplir con las prestaciones exigidas durante el servicio y mantener un comportamiento adecuado ante las acciones previstas. Cuando una unión permanente sea necesaria para garantizar la seguridad o la funcionalidad, el diseño deberá prever cómo gestionar sus consecuencias al final de su vida útil.

También conviene limitar la variedad innecesaria de fijaciones y herramientas. Un edificio que utiliza numerosas conexiones diferentes puede requerir más tiempo para el desmontaje y aumentar el riesgo de errores. La normalización de las uniones facilita la identificación de los procedimientos y permite aprovechar la experiencia adquirida con sistemas similares.

Evitar tratamientos y acabados innecesarios

Los revestimientos, pinturas, sellantes y otros tratamientos pueden dificultar la separación de materiales o impedir que un componente se reutilice en condiciones adecuadas. El diseño debe evitar los tratamientos que no aporten una función necesaria y valorar sus efectos sobre la recuperación futura.

Por ejemplo, un acabado que une permanentemente dos materiales puede impedir su separación y obligar a desechar ambos cuando solo uno necesita ser sustituido. Una solución que permite retirar el acabado sin dañar el soporte puede conservar la utilidad de este último.

Esta consideración no justifica eliminar las protecciones necesarias. Los tratamientos contra el fuego, la corrosión, la humedad u otros agentes deben mantenerse cuando sean necesarios para la seguridad y la durabilidad. El criterio consiste en evitar capas y productos que dificulten la recuperación sin aportar una prestación justificada.

Simplicidad y normalización

La simplicidad favorece la comprensión de los ensamblajes, reduce la complejidad de las operaciones y puede facilitar la recuperación de los componentes. Los sistemas con un número razonable de piezas y materiales, pocas conexiones distintas y una personalización limitada suelen ser más fáciles de desmontar que aquellos cuya configuración depende de numerosas soluciones específicas.

La normalización permite emplear componentes, dimensiones y procedimientos comunes. En un edificio, el uso de dimensiones compatibles en particiones, pavimentos registrables y determinados sistemas de fachada puede facilitar las sustituciones y reducir los recortes de material. También puede simplificar el almacenamiento y el transporte de los componentes recuperados.

La modularidad complementa esta estrategia. Si los elementos se organizan en módulos que pueden añadirse, retirarse o reemplazarse de forma independiente, las modificaciones pueden realizarse sin necesidad de reconstruir el conjunto. La normalización, sin embargo, debe responder a las prestaciones necesarias y no imponer componentes inadecuados para el uso previsto.

Diseñar para el desmontaje implica cambiar la forma de concebir los edificios: cada componente debe entenderse no solo por la función que cumple durante su uso, sino también por las posibilidades de reparación, sustitución y recuperación que ofrece. Incorporar estos principios desde la fase de proyecto facilita el mantenimiento, reduce la generación de residuos y favorece la reutilización de materiales y elementos constructivos. Así, el desmontaje deja de ser una operación prevista únicamente al final de la vida útil del edificio y se convierte en una oportunidad para construir de forma más eficiente, adaptable y responsable con los recursos.

Referencia:

Asociación Española de Normalización (UNE). (2023). UNE-ISO 20887:2023. Sostenibilidad en edificios y obras de ingeniería civil. Diseño para el desmontaje y la adaptabilidad. Principios, requisitos y directrices. UNE.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Rehabilitación de conducciones mediante Spray Lining

1. Introducción

El Spray Lining es una técnica de rehabilitación de conducciones existentes que permite recuperar las condiciones de servicio de una tubería mediante la formación de un nuevo revestimiento en su interior. Se integra en las tecnologías sin zanja y está especialmente orientado a redes de abastecimiento y a otras conducciones sometidas a presión. Su desarrollo comenzó a finales de la década de 1970 y principios de la década de 1980, y la evolución de los procedimientos ha permitido mejorar aspectos relacionados con la facilidad de aplicación, la durabilidad y la capacidad estructural del revestimiento. El material también se utiliza en conducciones destinadas al transporte de agua potable.

La finalidad de la intervención puede estar relacionada con distintos procesos de deterioro de la conducción original. Entre ellos se encuentran las grietas, las fugas, la corrosión y la presencia de poros. La rehabilitación mediante revestimiento permite intervenir en el interior de la conducción, manteniendo la tubería existente como parte del sistema rehabilitado. Por ello, antes de seleccionar y dimensionar la solución, es necesario conocer las condiciones reales de la tubería y determinar qué función estructural continuará desempeñando tras la intervención.

El procedimiento no consiste únicamente en proyectar un material sobre la pared interior. La intervención comprende una sucesión de operaciones que comienza con la apertura de accesos y el aislamiento de la conducción, continúa con su limpieza e inspección, prosigue con la aplicación controlada del revestimiento y termina con la inspección, desinfección, reconexión y puesta en servicio. Cada una de estas fases condiciona a la siguiente, por lo que la calidad final depende tanto del revestimiento como de la correcta preparación y del control de la conducción existente.

2. Clasificación de las soluciones y evaluación del estado de la conducción

La clasificación de una solución de rehabilitación debe relacionarse con la capacidad resistente que aporta el nuevo sistema y con la función que conserva la tubería original. La documentación distingue entre dos conceptos fundamentales: las soluciones independientes o estructurales y las soluciones interactivas o semiestructurales. En una solución independiente o estructural, la manga es capaz de resistir por sí sola, sin fallar, todas las cargas internas aplicables durante su vida de diseño. En una solución interactiva o semiestructural, el revestimiento no posee por sí mismo la capacidad de soportar todas las cargas previstas y requiere la colaboración de la tubería original.

Esta distinción guarda una relación directa con el estado de deterioro de la conducción. La evaluación previa debe considerar el material y la antigüedad de la tubería, su estado físico, las incrustaciones, los orificios, el espesor de la pared, las juntas y las grietas. También deben analizarse la ovalidad, las cargas externas y el nivel freático. A ello se añaden las condiciones del terreno, incluyendo el peso, el tipo y la granulometría del relleno, así como la presión interna de trabajo. La finalidad es determinar qué solicitaciones inciden en la conducción rehabilitada y qué capacidad resistente puede seguir aportando la tubería original.

Se puede diferenciar entre deterioro parcial y deterioro total. En el deterioro parcial, la tubería original conserva capacidad suficiente para soportar el terreno y las sobrecargas durante la vida útil prevista de la tubería rehabilitada. En el deterioro total, la conducción original ha perdido su resistencia estructural y no puede soportar las acciones externas del terreno y las sobrecargas, o se prevé que alcance esa condición durante la vida prevista de la rehabilitación. Esta clasificación permite determinar el papel que puede desempeñar la tubería existente en el sistema rehabilitado.

La documentación relaciona estas categorías con distintos criterios normativos. Para el diseño de sistemas a presión, se indica el uso de la norma ASTM F1216-16, que diferencia entre tubería parcialmente deteriorada y totalmente deteriorada. También se citan las normas alemanas DWA-A 143-2:2015 y francesa ASTEE 3R2014, que consideran tres estados de la tubería. Los estados I y II de estas últimas corresponden al concepto de «parcialmente deteriorada» según ASTM, mientras que el estado III equivale al concepto de «totalmente deteriorada».

Para una conducción a presión parcialmente deteriorada, el diseño debe evaluar las cargas hidrostáticas externas y las cargas asociadas a la presión interna que actúan en expansión a través de los orificios. Entre los factores que intervienen se encuentran el nivel freático, el módulo de elasticidad a largo plazo del revestimiento, la relación entre el tamaño del orificio y el diámetro de la conducción, así como las resistencias a la flexión y a la tracción a largo plazo. El comportamiento del sistema se analiza, por tanto, teniendo en cuenta la interacción entre el revestimiento y la tubería existente.

La situación cambia cuando la conducción se considera totalmente deteriorada. En este caso, el diseño debe contemplar todas las cargas externas, incluidas las producidas por el nivel freático, el peso del terreno y las sobrecargas del suelo, como las asociadas al tráfico o a estructuras situadas sobre la conducción. También deben considerarse todas las cargas derivadas de la presión interna. El revestimiento debe dimensionarse considerando este escenario de solicitación, dado que la tubería original ya no aporta la resistencia estructural necesaria.

El sistema Spray Lining se clasifica como un sistema semiestructural de clase III. Esto significa que su concepción corresponde a una solución en la que la tubería existente continúa formando parte del comportamiento resistente del conjunto. Se aplica en redes a presión, incluidas las de agua potable, los sistemas de bombeo y las redes industriales. Asimismo, el sistema puede aumentar la capacidad de la tubería y resolver diversos problemas habituales en las redes de agua potable.

3. Preparación, acceso, aislamiento y limpieza de la conducción

La ejecución del Spray Lining comienza con la creación de los accesos necesarios para intervenir en la tubería existente. El procedimiento contempla la excavación de accesos y el corte de la conducción original. La ubicación del acceso se selecciona en un punto que facilite la intervención, pudiendo situarse en elementos como válvulas, tes, hidrantes o codos. La cata puede tener dimensiones de referencia de 2,0 × 1,0 m, con una profundidad acorde con la posición de la tubería. También indica que los codos con un ángulo superior a 22,5° deben retirarse.

La apertura de estos accesos permite disponer de los puntos necesarios para introducir los equipos y realizar las operaciones posteriores durante la conducción. Su posición está directamente relacionada con la geometría de la tubería y la configuración de los elementos existentes. Por ello, la fase inicial no debe entenderse como una actuación independiente, sino como la preparación física que permite ejecutar las operaciones de aislamiento, limpieza, inspección y revestimiento.

Una vez disponibles los accesos, la conducción debe quedar aislada antes de iniciar las operaciones interiores. El aislamiento permite trabajar en la tubería en las condiciones requeridas por el procedimiento y preparar su superficie para la aplicación del revestimiento. La secuencia del sistema sitúa esta operación inmediatamente antes de la limpieza, seguida de una inspección de la conducción.

La limpieza tiene como finalidad eliminar las incrustaciones acumuladas en el interior de la tubería. La documentación contempla tres posibilidades principales: equipos de agua a alta presión, sistemas mecánicos y sistemas combinados. En los sistemas mecánicos se identifica el uso de equipos de tipo rack-feed. La elección del sistema de limpieza forma parte de la preparación necesaria para lograr las condiciones adecuadas de la superficie interior antes de aplicar el revestimiento.

La limpieza adquiere especial relevancia porque el revestimiento se aplica directamente sobre la superficie interior existente. Por ello, las incrustaciones y otros elementos presentes en la pared deben eliminarse antes de continuar con la intervención. Tras esta operación se realiza una inspección de la tubería, incluida en la secuencia del procedimiento, que permite comprobar las condiciones de partida antes de ejecutar el revestimiento.

4. Aplicación del revestimiento mediante Spray Lining

Con la tubería preparada se inicia propiamente la operación de revestimiento interior. El procedimiento comienza con el posicionamiento del equipo y la introducción de una manguera en el interior de la conducción hasta alcanzar la cata de salida. Una vez situada la manguera, se realiza el acoplamiento del mezclador y del cabezal rociador, que constituye el elemento encargado de proyectar el material sobre la superficie interior de la tubería.

El cabezal se desplaza posteriormente a lo largo del interior de la conducción hacia la cata de entrada. Este desplazamiento se realiza mediante una torre de revestimiento que permite controlar la velocidad de avance. Mientras el cabezal se desplaza, se proyecta poliurea sobre la superficie interior. El control de la velocidad forma parte del procedimiento, ya que el revestimiento debe alcanzar el espesor de diseño previsto para la solución.

Existen distintos valores de referencia de espesores de diseño para diferentes diámetros y clases. Para la clase I, el espesor indicado es de 1,2 mm para los diámetros comprendidos entre 100 y 610 mm incluidos en la tabla. Para la clase IV, el espesor aumenta con el diámetro: 3,5 mm para diámetros de 100, 150, 200 y 250 mm; 4,5 mm para 300 mm; 5,0 mm para 350 mm; 5,75 mm para 400 mm; 7,25 mm para 500 mm; 8,0 mm para 560 mm y 8,5 mm para 610 mm.

Estos valores muestran que el espesor del revestimiento forma parte de la concepción técnica del sistema y no constituye una magnitud independiente ni del diámetro ni de la clase considerada. El procedimiento de proyección debe permitir alcanzar el espesor previsto de forma controlada, por lo que el movimiento del cabezal se realiza a una velocidad regulada.

Una vez finalizada la proyección, se inicia el curado de la poliurea. A una temperatura de secado y curado de 20 °C, el tiempo mínimo indicado para alcanzar el gel es de un minuto, y el correspondiente a la formación de la película, de tres minutos. A los diez minutos, se contempla la posibilidad de realizar la inspección mediante CCTV, mientras que el curado total se sitúa en sesenta minutos y el tiempo de servicio, en noventa minutos.

Los tiempos de curado permiten organizar las operaciones posteriores. No debe confundirse el momento en que se dispone de una película formada con el curado total con el tiempo establecido para la puesta en servicio. Se deben diferenciar expresamente estos estados y fijar noventa minutos como tiempo de servicio bajo las condiciones de temperatura indicadas. El resumen del sistema confirma que los tramos revestidos pueden ponerse en servicio una vez transcurridos 90 minutos.

5. Control del revestimiento, desinfección y puesta en servicio

La inspección posterior constituye una fase de control de calidad del revestimiento ejecutado. Se recomienda realizar una inspección mediante CCTV una vez transcurridos 10 minutos desde el curado inicial de la resina. El objetivo es comprobar el estado y la calidad del revestimiento y detectar posibles problemas. Una ventaja de realizar esta comprobación en la fase temprana indicada por el procedimiento es que los defectos identificados pueden rectificarse en ese momento.

La inspección debe entenderse como la comprobación del resultado de las operaciones anteriores. Hasta este punto se han producido varias transformaciones sucesivas: se ha aislado la conducción, se han eliminado las incrustaciones, se ha inspeccionado la tubería original, se ha proyectado el revestimiento y se ha iniciado su curado. La inspección mediante CCTV permite comprobar visualmente el estado final del revestimiento antes de aceptar la intervención y avanzar hacia las operaciones de puesta en servicio.

Una vez que el revestimiento ha sido aceptado, comienza la fase final del procedimiento. La conducción se desinfecta y se lava antes de su reconexión. Después de completar estas operaciones, la tubería puede ser reconectada y puesta nuevamente en servicio. El procedimiento, por tanto, no termina con la proyección ni con el curado del revestimiento, sino con la recuperación de las condiciones necesarias para que la conducción vuelva a formar parte de la red.

La secuencia completa puede resumirse en una cadena de ocho operaciones: apertura de accesos, aislamiento de la tubería, limpieza, inspección de la tubería, revestimiento, inspección posterior, desinfección y puesta en servicio. Esta secuencia ordena el proceso desde la preparación física para la conducción hasta la recuperación funcional. Cada etapa tiene una finalidad concreta y prepara las condiciones para la siguiente.
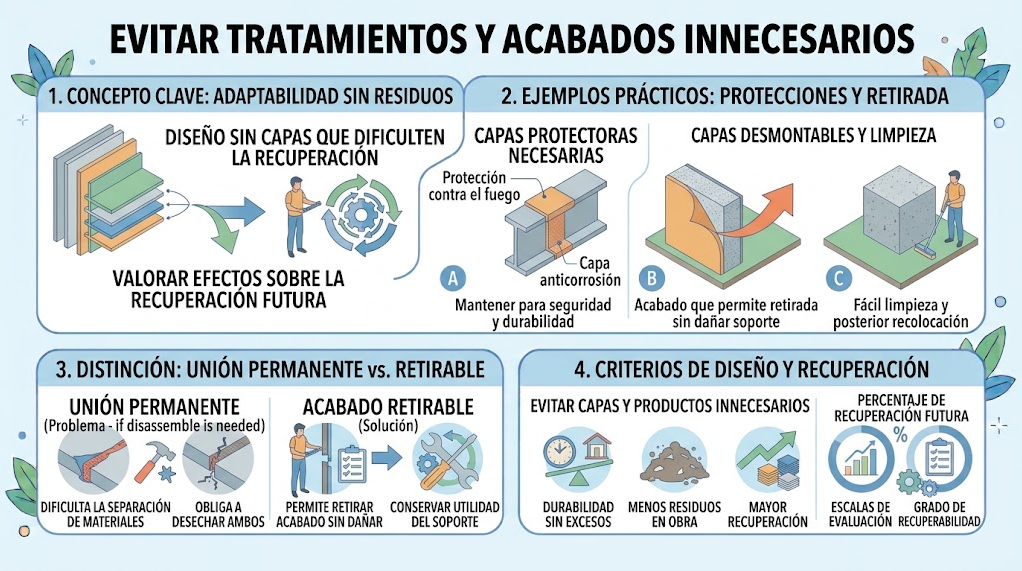
6. Conclusiones

El Spray Lining es una técnica de rehabilitación sin zanja que permite intervenir en conducciones existentes mediante la formación de un revestimiento interior. Su aplicación exige conocer previamente el estado de la tubería, sus condiciones geométricas y las solicitaciones que soporta. La clasificación entre soluciones estructurales y semiestructurales permite determinar si el nuevo sistema debe asumir por sí mismo las cargas consideradas o si requiere la colaboración de la conducción existente como elemento resistente.

La clasificación del estado de la tubería como parcialmente o totalmente deteriorada condiciona el análisis de las acciones que deberá soportar el sistema rehabilitado. En el primer caso, se considera que la conducción original mantiene la capacidad de soportar el terreno y las sobrecargas; en el segundo, esa capacidad estructural se ha perdido o se prevé que se pierda durante la vida útil prevista. Para las conducciones a presión, el análisis incorpora tanto las acciones externas como las derivadas de la presión interna, con distintos factores de diseño según el estado de deterioro.

La ejecución de una solución semiestructural de clase III requiere una preparación cuidadosa de la conducción, que comienza con los accesos y el aislamiento y continúa con la limpieza para eliminar las incrustaciones. Posteriormente se introduce el equipo de proyección, se desplaza el cabezal a velocidad controlada y se aplica la poliurea sobre la superficie interior hasta alcanzar el espesor previsto.

El control posterior completa el proceso. La inspección mediante CCTV permite comprobar el revestimiento y detectar posibles problemas, que pueden rectificarse en la fase indicada por el procedimiento. Una vez aceptado el resultado, la conducción se desinfecta, se lava y se reconecta. Bajo las condiciones de curado indicadas en la documentación, el tiempo de servicio establecido es de 90 minutos. De este modo, la técnica combina la rehabilitación del interior de la conducción con una secuencia controlada de preparación, aplicación, curado, inspección y recuperación del servicio.

Os dejo algunos vídeos que explican esta técnica.

Referencia:

Álvarez de Miguel, A. (2026). Rehabilitación de conducciones mediante Spray Lining [Material docente del módulo M3-7, XI edición del Curso Especialista en Tecnologías sin Zanja].

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.