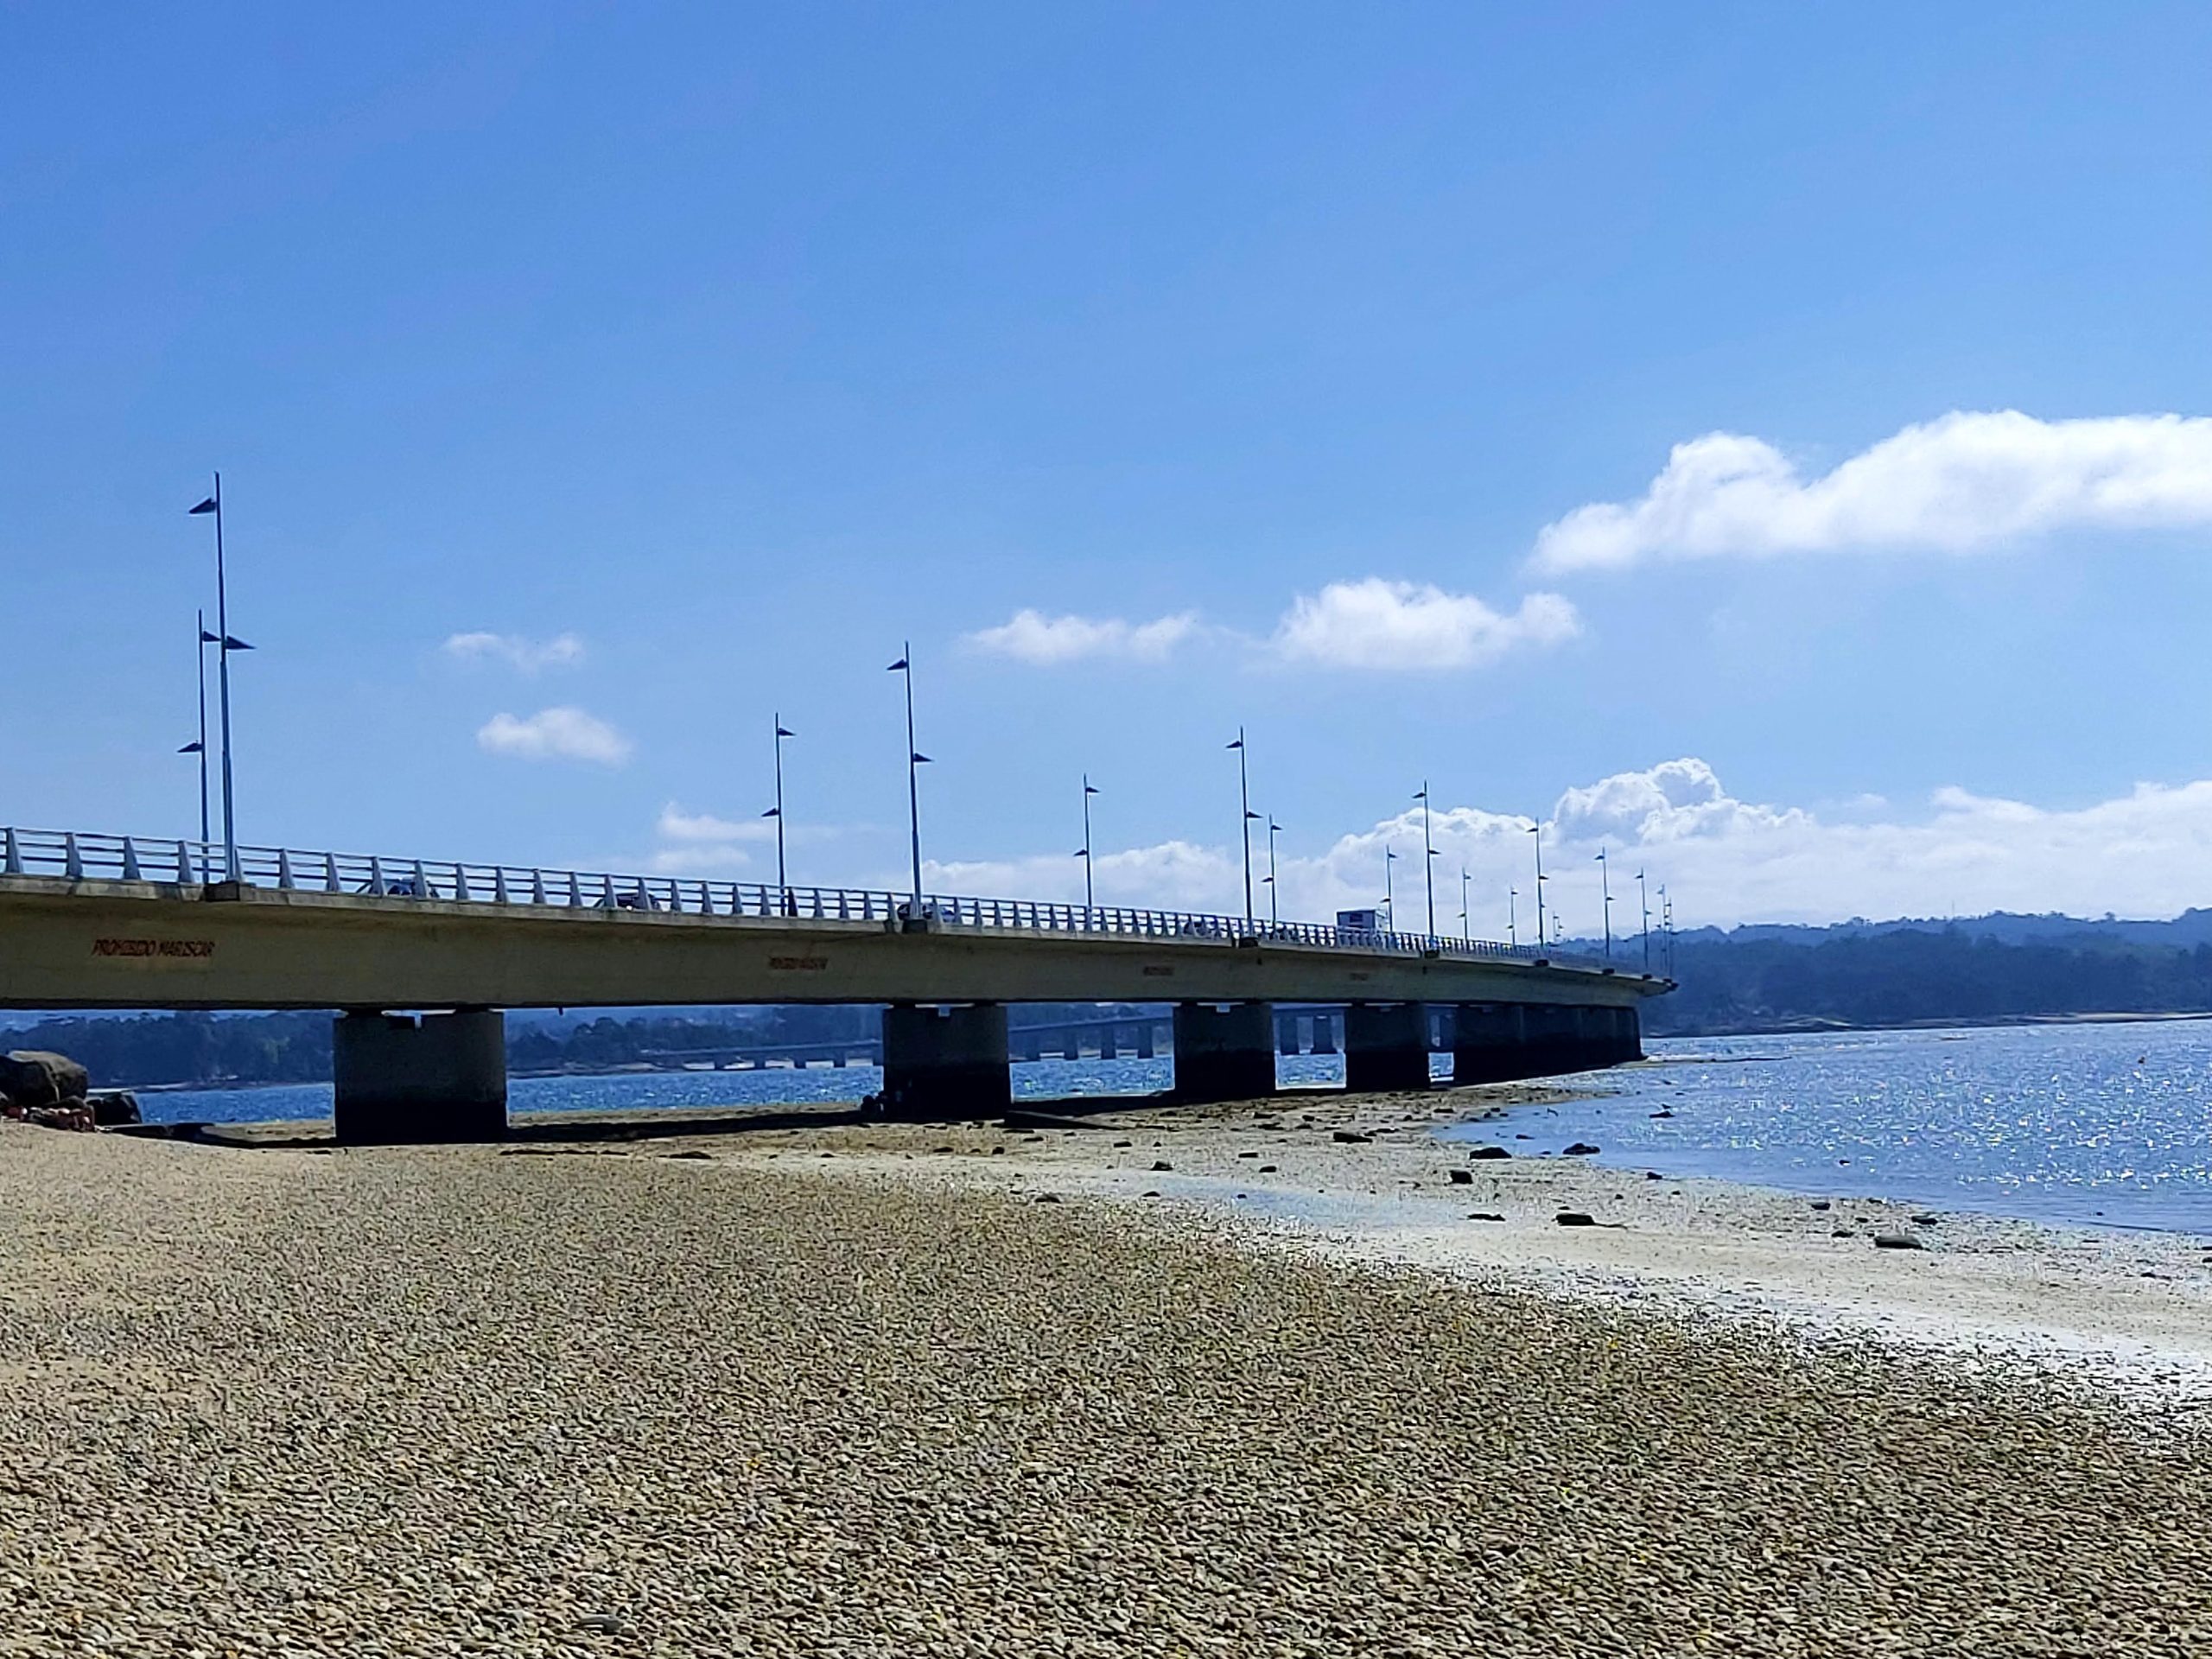
Procedimientos constructivos para pasos superiores pretensados in situ.

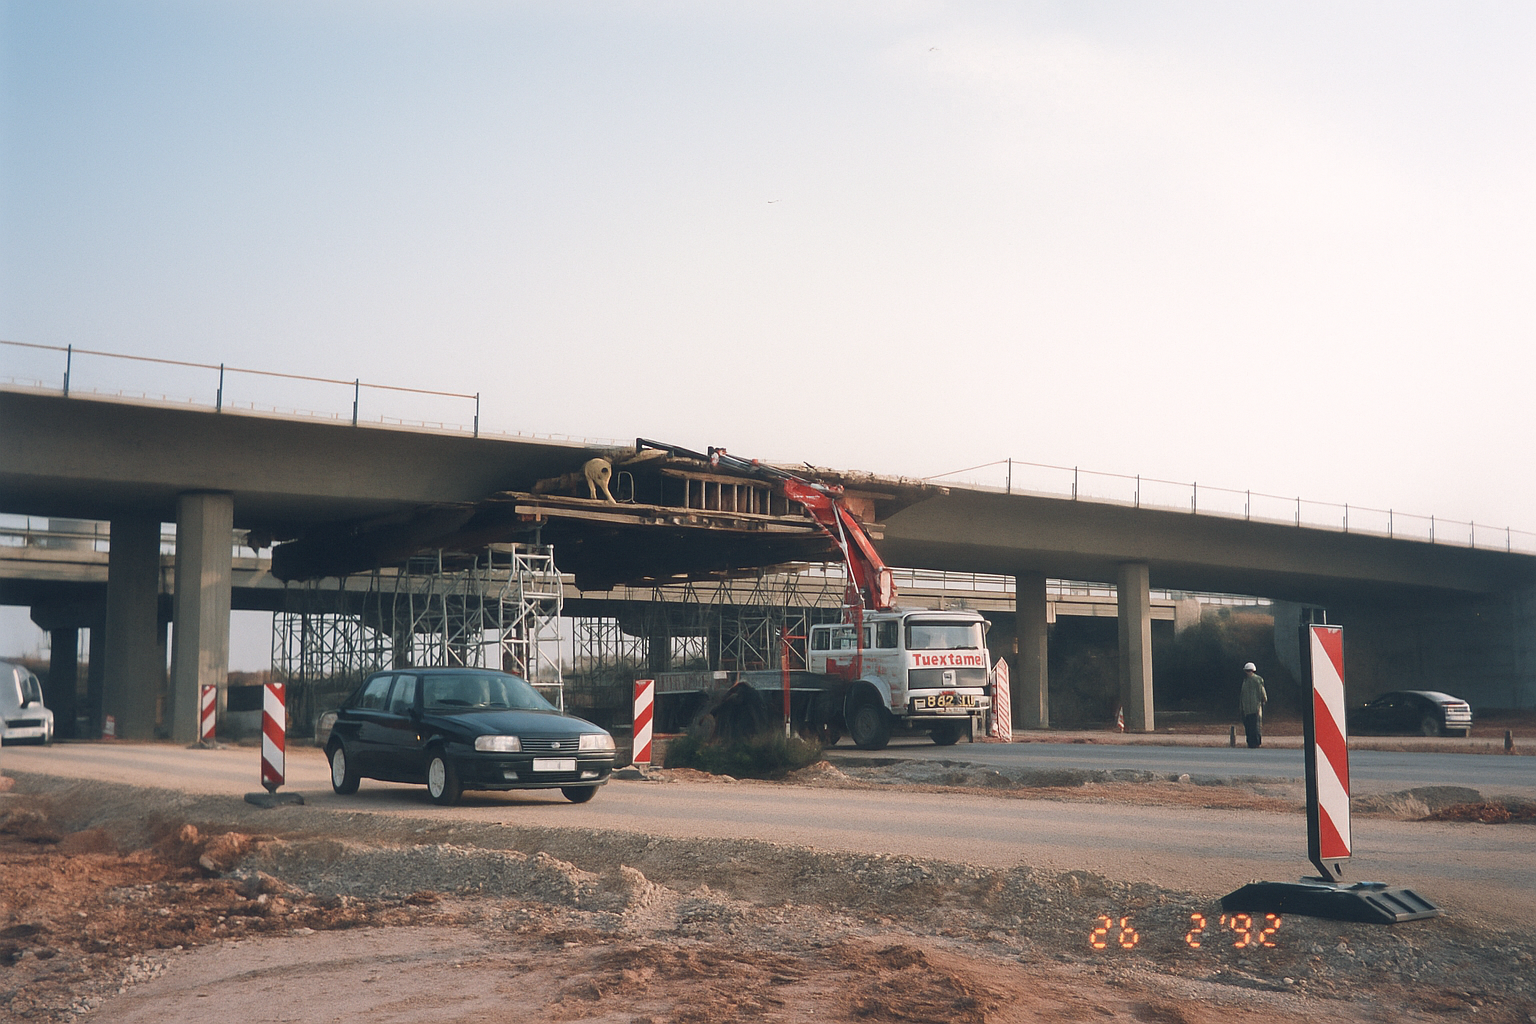
Figura 1. Desencofrado en paso superior. Pista de Silla (Valencia). Imagen: V. Yepes

1. Introducción a los pasos superiores pretensados.

Los pasos superiores pretensados construidos in situ constituyen una de las soluciones estructurales más extendidas y fiables para el desarrollo de obras lineales, como carreteras y ferrocarriles, en España. Su prevalencia se debe a una combinación de eficiencia estructural, robustez y notable capacidad de adaptación a las geometrías de cruce requeridas por la infraestructura moderna.

Estas estructuras se definen por una serie de características geométricas fundamentales que optimizan su comportamiento y coste.

  • Relación canto/luz: La esbeltez del tablero es un indicador clave de su eficiencia. Esta relación se obtiene dividiendo el canto entre la distancia entre apoyos (luz). Por lo general, esta proporción es de aproximadamente 1/25, aunque puede llegar a un límite práctico de 1/30 cuando existen restricciones severas de gálibo vertical. Superar este umbral conduce a diseños que requieren un pretensado excesivo, lo que invalida la eficiencia del concepto estructural y obliga a replantear el diseño por completo.
  • Configuraciones de vanos: La disposición de los vanos se adapta al obstáculo que hay que salvar, lo que da lugar a configuraciones estandarizadas por la práctica. En autovías, las configuraciones más comunes responden a una lógica funcional:
    • Dos vanos (por ejemplo, 30-30 m): configuración ideal para autovías de doble calzada, ya que se aprovecha la mediana central para ubicar una pila de apoyo.
    • Tres vanos (por ejemplo, 20-36-20 m): trazado común para salvar obstáculos más anchos cuando no es factible o deseable una pila central.
    • Cuatro vanos (por ejemplo, 12-18-18-12 m): solución para cruces amplios que requieren una distribución de apoyos más regular.
    • Cuando el cruce es esviado (no es perpendicular), las luces aumentan para mantener los gálibos, lo que puede llevar a configuraciones como 14-20-20-14 m. En las líneas de alta velocidad (AVE), son habituales los puentes de tres vanos con luces de 12-17-12 m.
  • Tipos de estribos: Los estribos, apoyos extremos del puente, pueden ser abiertos o cerrados. Se desaconseja rigurosamente el uso de estribos flotantes en tableros hiperestáticos (continuos sobre múltiples apoyos) debido al elevado riesgo de asientos diferenciales en el terraplén, fenómeno para el que estas estructuras no están preparadas y que comprometería gravemente su integridad.

La preferencia por las soluciones construidas in situ frente a las prefabricadas se debe principalmente a su mejor comportamiento frente a impactos accidentales de vehículos que exceden el gálibo permitido. Su capacidad para redistribuir cargas imprevistas les confiere una resiliencia intrínseca, fundamental para garantizar la seguridad a largo plazo de la infraestructura.

El éxito de estas estructuras depende de una ejecución meticulosa en cada fase. A continuación, se detallará el proceso constructivo, comenzando por los cimientos de la obra: la ejecución de los alzados.

2. Construcción de cimentaciones y alzados (pilas y estribos).

Los alzados del puente (pilas y estribos) representan entre el 30 % y el 50 % del coste total de la estructura y constituyen un componente crítico. Su correcta ejecución, desde la cimentación hasta la coronación, es la garantía fundamental de la estabilidad global y de la transmisión adecuada de las cargas al terreno.

El proceso comienza con la construcción de las cimentaciones, siguiendo una secuencia rigurosa:

  1. Excavación y verificación geotécnica: Se excava el terreno hasta la cota de cimentación definida en el proyecto. En este punto, es fundamental comprobar que el terreno de apoyo real posee las características de resistencia contempladas en el cálculo. Si el estrato esperado no se encuentra a la cota prevista, se debe profundizar la excavación hasta dar con él y rellenar el excedente de profundidad con hormigón pobre. Si el terreno adecuado no aparece, hay que detenerse y reconsiderar el diseño de la cimentación. Una práctica constructiva recomendable consiste en realizar una sobreexcavación de unos 5 cm para que el hormigón, que podría contaminarse con material de las paredes, quede fuera del recubrimiento estructural.
  2. Hormigón de limpieza y armaduras de zapata: Sobre el terreno verificado, se vierte una capa de hormigón de limpieza de entre 10 y 15 cm de espesor. Su función es crear una superficie de trabajo nivelada y limpia, esencial para el montaje correcto de las armaduras pasivas de la zapata. A continuación, se colocan las mallas inferior y superior de armadura, separadas entre sí por barras denominadas «pates», que garantizan la geometría y permiten el tránsito de los operarios sin deformar la armadura.
Figura 2. Cimbra porticada. Imagen: V. Yepes

Una vez completada la cimentación, se procede a la ejecución de los soportes, como en el caso de un estribo abierto:

  • Montaje de armaduras y encofrados: Se coloca la armadura pasiva del soporte, que suele llegar premontada desde el taller. A continuación, se instalan los encofrados, que suelen ser metálicos en el caso de los paramentos no vistos. Estos se aploman y se arriostran con puntales inclinados para garantizar su estabilidad frente a la presión hidrostática del hormigón fresco.
  • Hormigonado de soportes: El hormigonado se realiza con un cubilote y una manguera que desciende hasta el fondo del encofrado para evitar la segregación del hormigón al caer desde gran altura. Se utiliza hormigón tipo HA-25 y se vibra en capas de unos 30 cm para asegurar una compactación homogénea.
  • Desencofrado: El encofrado se retira normalmente a las 24 horas. El acabado superficial de estos paramentos no vistos suele ser de calidad básica, ya que quedarán cubiertos por el relleno de tierras.

Una vez ejecutados los soportes, se procede al relleno de tierras en la parte trasera del estribo. Esta operación requiere una compactación rigurosa para evitar desprendimientos futuros bajo las cargas de tráfico. Es fundamental coordinar esta tarea con la construcción del cargadero, es decir, la viga de coronación que une los soportes. En la práctica, la coordinación entre los equipos de movimiento de tierras y los de estructuras suele ser un punto conflictivo, pero es imprescindible compactar el relleno antes de hormigonar el cargadero para poder acceder con la maquinaria de compactación.

En paralelo, se construyen las pilas intermedias. Un ejemplo común son las pilas circulares, que se ejecutan con encofrados metálicos semicirculares que se ensamblan para formar los diámetros más frecuentes: 1,00 m o 1,20 m.

Una vez finalizados los alzados, la obra está preparada para la siguiente fase crucial: el montaje de la estructura auxiliar que soportará el tablero.

3. Sistemas de cimbrado y encofrado del tablero.

La ejecución del tablero in situ requiere un sistema de soporte temporal robusto y preciso. Este sistema está compuesto por dos elementos funcionalmente distintos: la cimbra, que es la estructura de apoyo global que transmite las cargas al terreno, y el encofrado, que es el molde en contacto directo con el hormigón y que le confiere su geometría final. A continuación, se analizan las dos metodologías principales empleadas.

3.1 Método 1: cimbra tubular con encofrado de madera.

Este es el sistema más tradicional y versátil. La cimbra tubular (tipo PAL) está formada por torres de perfiles huecos de planta cuadrada o triangular que cubren toda la superficie inferior del tablero. Su montaje, realizado por una cuadrilla de cinco personas, suele durar una semana.

La seguridad y estabilidad de este sistema dependen de varios factores críticos:

  • Estabilidad y arriostramiento: Para evitar el colapso «en castillo de naipes», es imprescindible escalonar los terraplenes laterales de los vanos extremos y conectar las torres entre sí mediante barras de arriostramiento longitudinales y transversales.
  • Cimentación y apoyo: La cimbra requiere un terreno con una tensión admisible mínima de 0,10 MPa. Para cumplir este requisito, suele mejorarse el terreno con una capa de grava-cemento y se reparten las cargas de las torres mediante tableros de madera longitudinales o zapatas individuales bajo cada pie.
  • Drenaje: Una gestión deficiente de las aguas torrenciales puede erosionar el terreno de apoyo y provocar el desplome de la cimbra, por lo que el control de estas aguas es un aspecto fundamental de la seguridad.
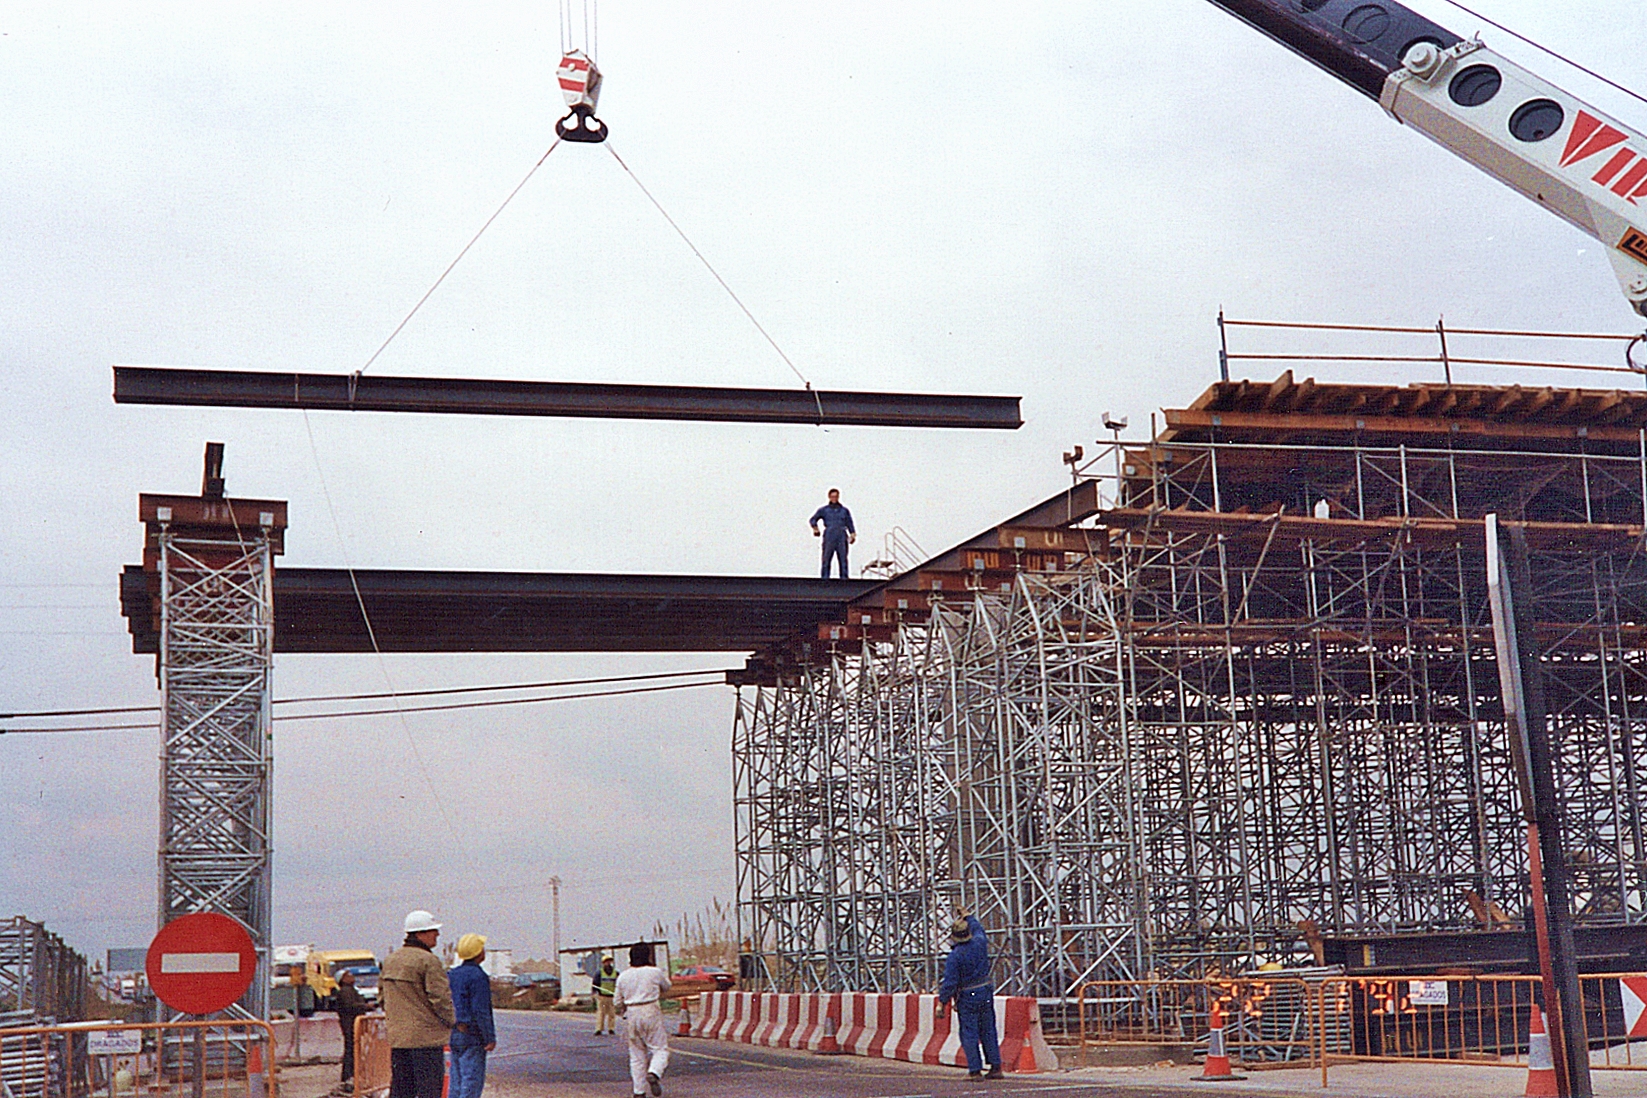
Figura 3. Cimbra con torres modulares. Imagen: V. Yepes

Sobre la cimbra tubular se monta el encofrado de madera, cuyo  montaje puede llevar de una a tres semanas:

  • Nivelación y ajuste fino: En la parte superior de cada torre hay husillos de nivelación que permiten ajustar la cota del encofrado con precisión milimétrica. Un aspecto notable de estos diseños es la omisión deliberada de la contraflecha (curvatura ascendente). Esto es posible porque la flecha descendente debida al peso propio y la contraflecha ascendente generada por el pretensado tienen magnitudes similares y se anulan mutuamente, lo que caracteriza un diseño de pretensado eficiente.
  • Componentes del encofrado: El sistema está compuesto por largueros (vigas longitudinales apoyadas en los husillos), costillas (elementos transversales que dan forma a la sección) y el forro de tabla, que es la superficie en contacto directo con el hormigón.
  • Elementos específicos: Se deben ejecutar encofrados particulares para elementos como los dados de apoyo sobre los neoprenos y los cajetines de los anclajes del sistema de pretensado.

3.2. Método 2: cimbra industrial con encofrado metálico.

Este sistema es una alternativa más moderna y rápida. Consiste en torres de carga metálicas de alta capacidad, separadas aproximadamente cada 12 metros, sobre las cuales se apoyan vigas en celosía que sostienen los paneles de encofrado metálicos.
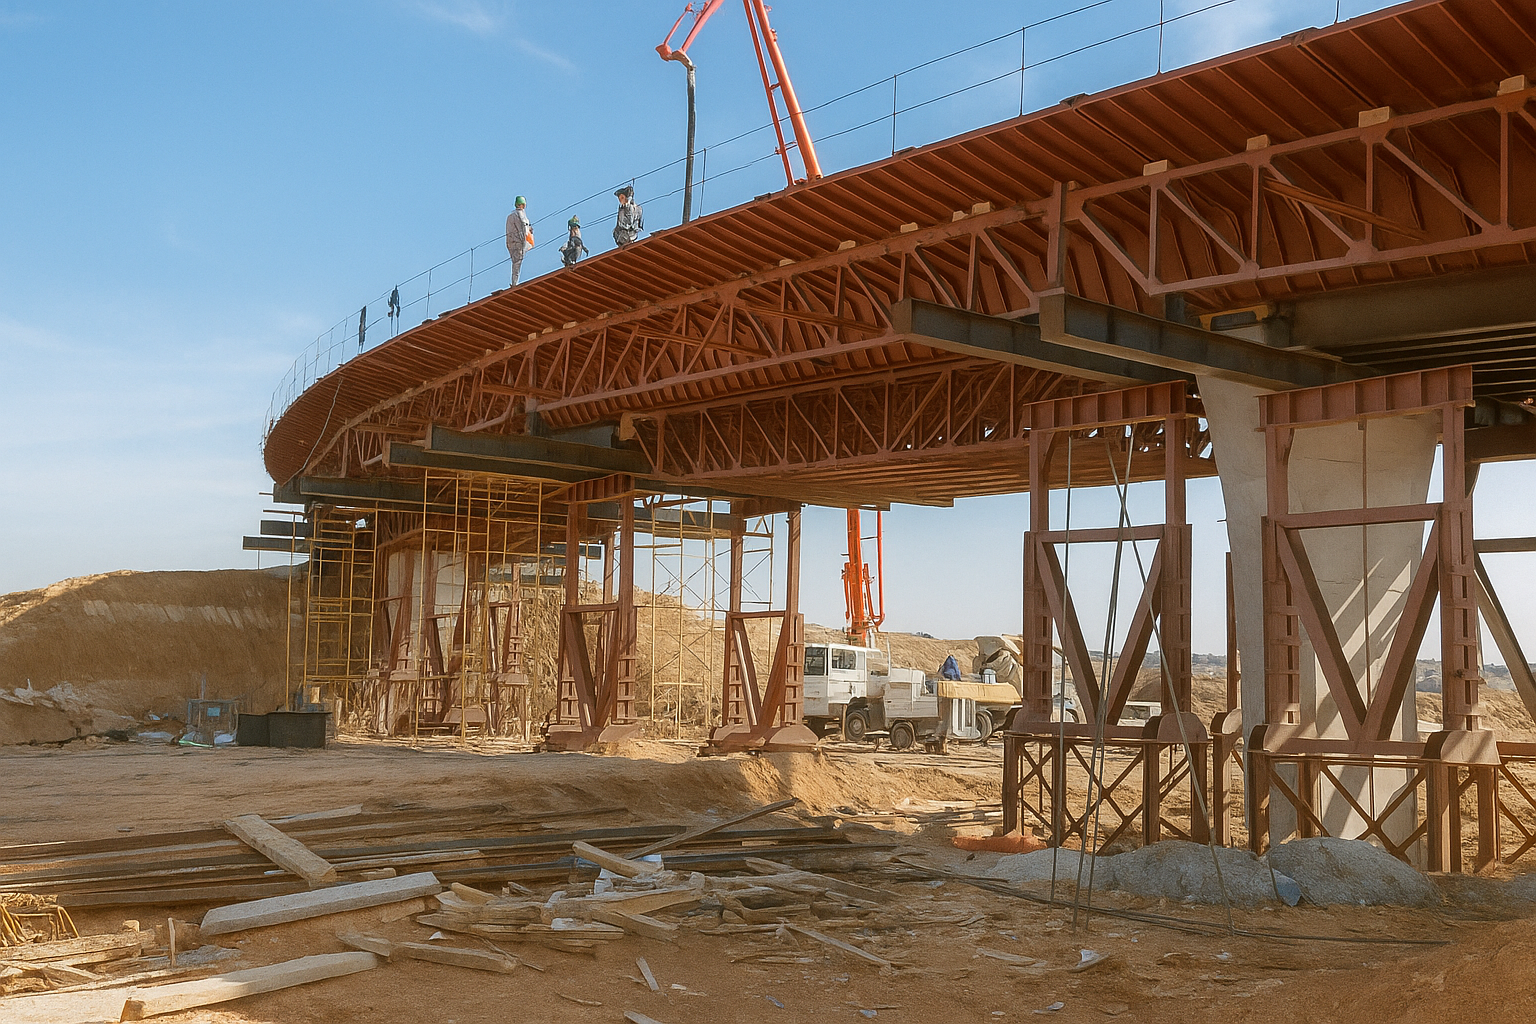
Figura 4. Cimbra porticada. Imagen: V. Yepes

Las particularidades de este sistema frente al método tradicional son:

  • Cimentación: Cada pareja de torres puede soportar cargas de hasta 250 toneladas, por lo que es necesario construir zapatas de hormigón armado de unos 40 cm de espesor. Si el terreno no es adecuado, puede ser necesario realizar pilotajes en estas cimentaciones temporales.
  • Ventajas: Su principal ventaja es la rapidez de montaje, ya que permite alcanzar ciclos de hormigonado de un tablero al mes. Además, su diseño diáfano permite mantener el paso de los vehículos por debajo de la estructura durante la construcción.
  • Calidad de acabado: El acabado superficial que deja el encofrado metálico suele ser de peor calidad estética que el de la madera. Para mejorarlo, se pueden aplicar tratamientos al hormigón para dejar el árido visto.
  • Descimbrado: A diferencia del sistema tubular, el descimbrado se realiza mediante gatos de tornillo situados en la base de las torres, que permiten descender toda la estructura de forma controlada.

Una vez completado el montaje de la cimbra y el encofrado, la estructura está lista para recibir el esqueleto de acero que le conferirá su resistencia.

4. Colocación de armaduras pasivas y activas.

Esta fase consiste en montar el entramado de acero que reforzará el hormigón. Existen dos tipos de armaduras con funciones diferentes: las pasivas, que absorben esfuerzos locales y controlan la fisuración, y las activas, que conforman el sistema de pretensado que proporciona la capacidad portante principal del puente.

Las armaduras pasivas presentan una cuantía que oscila entre 50 y 70 kg/m² de tablero, mientras que las armaduras activas tienen una cuantía menor, que varía entre 12 y 25 kg/m.
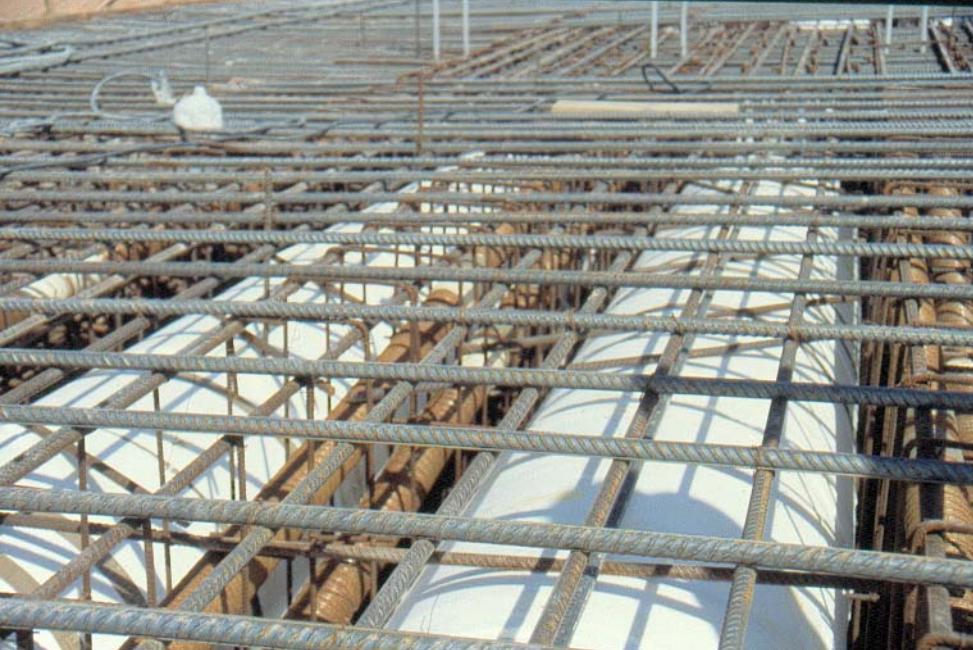
Figura 5. Aligeramientos de poliestireno entre armaduras pasivas.

El proceso de montaje se desarrolla de la siguiente manera:

  1. Montaje de armaduras pasivas: Las barras de acero llegan a la obra cortadas y dobladas desde el taller. El montaje comienza con las armaduras transversales («barcas») y las barras maestras longitudinales, con las que se construye un armazón base estable. Una zona que requiere especial atención es el diafragma de estribos (riostra de estribos), una viga transversal integrada diseñada para distribuir las inmensas fuerzas concentradas de los anclajes del pretensado (de hasta 4548 toneladas) en el cuerpo del tablero. El armado en esta zona debe ser extremadamente denso; un armado deficiente podría provocar la rotura del hormigón durante el pretensado. No se trata de una preocupación teórica. En España se han producido accidentes mortales debido a un armado inadecuado en las zonas de anclaje. Por este motivo, considero que la revisión de este detalle específico del armado es uno de los puntos de control más críticos de todo el proceso constructivo.
  2. Colocación de aligeramientos de poliestireno (porexpan): Para optimizar la sección, se emplean bloques de poliestireno como aligeramientos internos. Su función estructural consiste en mejorar la relación inercia/área, al reducir el peso propio y aumentar la eficiencia del pretensado. Estos bloques tienden a flotar en el hormigón fresco. Para evitarlo, se sujetan con barras de acero superiores y transversales. Aun así, la fuerza ascensional es tan elevada que obliga a hormigonar el tablero en tongadas.
  3. Instalación de armaduras activas (pretensado):
    • Trazado de las vainas: Se colocan las vainas (tubos metálicos corrugados) que alojarán los cables. Su trazado se realiza siguiendo la ley de momentos flectores: se colocan en la parte superior del tablero, sobre los apoyos, y en la parte inferior, en el centro de los vanos, con una tolerancia de colocación de solo 1 cm. Es crucial garantizar un espacio horizontal mínimo de 5 a 6 cm entre las vainas, especialmente en vanos y sobre pilas. Si las vainas quedan alineadas verticalmente, las fuerzas radiales del pretensado pueden generar tracciones que rompan el hormigón entre ellas.
    • Tubos de purga: En los puntos más altos del trazado (generalmente, sobre las pilas) se instalan tubos de purga. Estos tubos son fundamentales para permitir la salida del aire durante la inyección posterior de mortero, lo que garantiza la protección completa del acero y la durabilidad del puente.
    • Enfilado de torones: El día antes del hormigonado, los torones de acero se enfilan en las vainas mediante una enfiladora mecánica, dejando un metro de cable sobrante en cada extremo para el anclaje del gato de tesado.
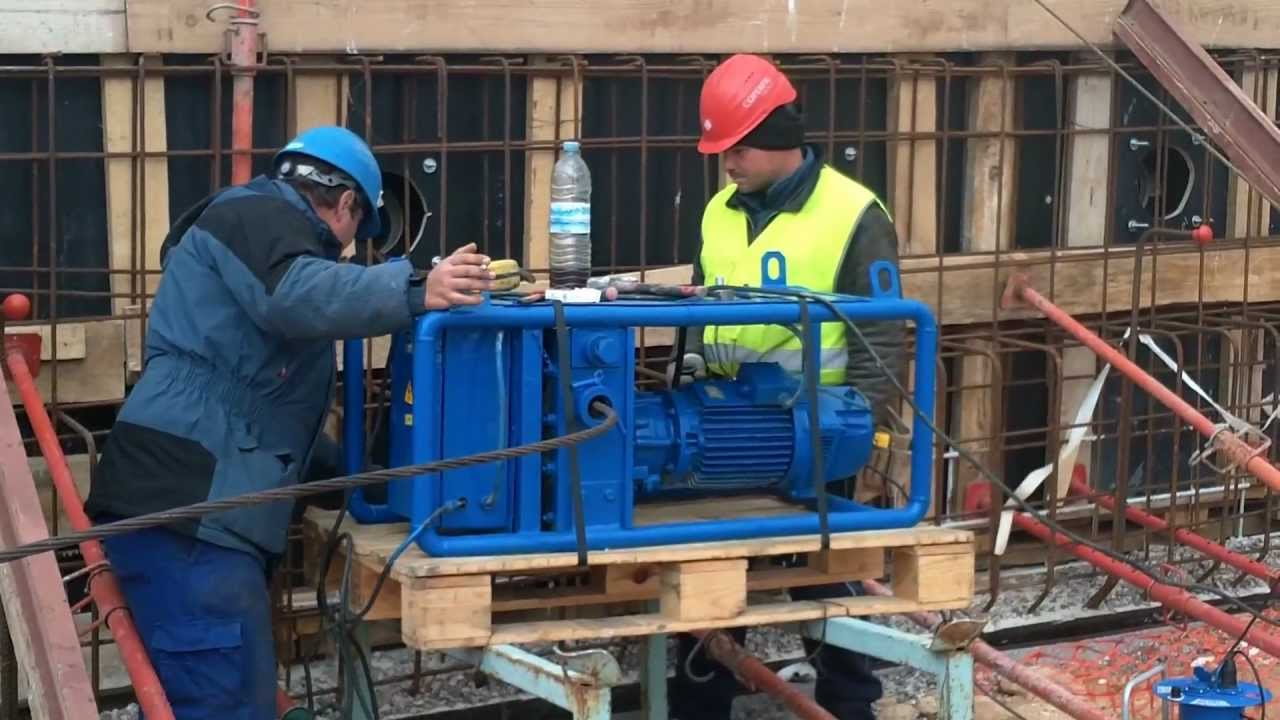
Figura 6. Enfilando cables de pretensado. Youtube.

Tras el meticuloso ensamblaje e inspección de las armaduras, se alcanza el punto de no retorno: el vertido monolítico que dará al puente su forma definitiva.

5. Hormigonado del tablero.

El hormigonado del tablero es una de las fases más críticas y logísticamente complejas. Debe ejecutarse de forma continua, de principio a fin y sin juntas de construcción, para garantizar la integridad monolítica de la estructura.

Una planificación logística adecuada es fundamental para garantizar un hormigonado ininterrumpido:

  • Volumen y suministro: Se manejan volúmenes de entre 300 y 700 m³, normalmente de hormigón HP-35. Para evitar paradas, la estrategia habitual consiste en contratar el suministro de dos plantas diferentes, de modo que una pueda cubrir a la otra en caso de avería.
  • Equipos: Es indispensable contar con una bomba de hormigón de repuesto en la obra para sustituir de inmediato la principal en caso de fallo.
  • Condiciones ambientales: La operación se pospone ante riesgo de heladas o si las temperaturas superan los 40 °C. No obstante, una vez iniciado, el hormigonado debe continuar incluso si comienza a llover.
Figura 7. Hormigonado del tablero. https://economis.com.ar/puente-san-francisco-en-andresito-se-avanzo-con-el-hormigonado-del-tablero/

El proceso de ejecución en obra se realiza con un estricto control de calidad:

  • Técnica de vertido en tongadas: Para evitar la flotación de los aligeramientos de poliestireno, el hormigonado se realiza en tres capas o tongadas sucesivas: primero la losa inferior, luego las almas y, por último, la losa superior. Es fundamental que el vibrador penetre en la capa anterior para asegurar un vínculo monolítico y evitar juntas frías entre vertidos.
  • Control de calidad del hormigón: Se comprueba la consistencia del hormigón con el cono de Abrams y se toman muestras cilíndricas (aproximadamente seis por cada tercio de las cubas) para realizar ensayos de rotura en el laboratorio y confirmar que la resistencia alcanza los valores requeridos a los 7 y 28 días.

La cuadrilla de trabajo se guía por «tochos», barras con marcas de cota establecidas según la topografía, para garantizar que la superficie final del tablero tenga la geometría exacta definida en los planos.

Cuando el hormigón alcanza la resistencia necesaria, se somete la estructura a su primera prueba de carga real: el pretensado.

6. Operaciones de pretensado del tablero.
Figura 8. Tesado de los cables.

El tesado de los cables es la operación estructuralmente más crítica, ya que somete al puente a una de sus situaciones de carga más exigentes: la combinación del pretensado máximo con únicamente el peso propio de la estructura.

Para llevar a cabo el tesado, deben cumplirse unos requisitos previos:

  • Resistencia del hormigón: El hormigón debe alcanzar una resistencia mínima especificada de 27,5 MPa para el hormigón HP-35. Este valor, que suele alcanzarse a los siete días, es necesario para que el hormigón soporte las altas cargas concentradas en los anclajes y para limitar las pérdidas de pretensado a largo plazo.
  • Equipo de tesado: El equipo consta de un gato de pretensado, una centralita hidráulica y un grupo electrógeno.

El procedimiento de tesado de cada tendón, que dura aproximadamente 45 minutos, sigue una secuencia metódica:

  1. Secuencia: El tesado sigue un orden definido en los planos, generalmente desde los tendones centrales hacia los extremos para mantener la simetría de las cargas.
  2. Preparación: Se enfilan los bloques de anclaje («quesos») y se colocan las cuñas cónicas que los bloquearán.
  3. Aplicación de carga y control dual: Se aplica la presión hidráulica al gato de forma gradual. La correcta aplicación de la fuerza se verifica mediante un doble control: se mide la presión en el manómetro y, simultáneamente, el alargamiento real del cable.
  4. Criterio de aceptación: El tesado se considera correcto si la desviación media entre el alargamiento real y el teórico es inferior al 5 %. Si la discrepancia es mayor, el primer paso es reevaluar el alargamiento teórico utilizando el módulo de elasticidad real del acero, obtenido de los ensayos de control de calidad, ya que esta es una causa frecuente de disparidad.

Tras tesar desde un extremo, se repite la operación desde el otro; el alargamiento total es la suma de ambos. Una vez aprobado el tesado, se cortan los sobrantes de los torones y se puede proceder al descimbrado.

Para garantizar la durabilidad a largo plazo de la armadura activa, es imprescindible realizar la siguiente operación: la inyección de las vainas.

7. Inyección de vainas.

La inyección consiste en rellenar los conductos (vainas) que alojan los cables de pretensado con un mortero específico. Cumple dos funciones fundamentales:

  1. Protección contra la corrosión: El mortero aísla las armaduras activas del ambiente exterior, lo que previene su oxidación.
  2. Adherencia: La inyección crea un vínculo mecánico sólido entre la armadura activa y el hormigón circundante.

El procedimiento se realiza de la siguiente manera:

  • Equipo y mezcla: Se utiliza una amasadora y una bomba de inyección. Está prohibido amasar a mano.
  • Proceso de relleno: El mortero se inyecta a presión (aproximadamente 0,50 N/mm²) desde un extremo de la vaina.
  • Purga de aire: A medida que el mortero avanza, se abren los tubos de purga en los puntos más altos para expulsar el aire atrapado. No se cierran hasta que por el tubo emane un «chorro sólido de inyección». Este paso es absolutamente crítico. Una inyección deficiente con aire ocluido «puede dar lugar, en un plazo de 10 a 20 años, a la corrosión de las armaduras activas y al desplome del puente».

Una vez asegurada la integridad estructural interna, se procede a las fases de acabado exterior y de superestructura.

8. Acabados y superestructura.

Esta fase incluye todos los trabajos destinados a la finalización estética y funcional del puente, desde el tratamiento de las superficies de hormigón hasta la instalación de los elementos de circulación.

La calidad de los acabados del hormigón visto depende directamente del tipo de encofrado utilizado:

  • Encofrado de madera: Proporciona un acabado de alta calidad que deja marcada la veta de la tabla y es ideal para entornos urbanos. Para mantener esta calidad, suele limitarse el número de usos. Si se busca la máxima calidad, suele exigirse madera de primera puesta.
  • Encofrado metálico: Puede dejar acabados de menor calidad, con marcas visibles en las juntas y manchas si no se toman precauciones.

Desde el punto de vista estético, la esbeltez del puente (con una relación luz/canto de 27,5, por ejemplo) es uno de sus principales atributos. Para preservar la elegancia visual que aporta la esbeltez del tablero, debe evitarse el uso de parapetos de hormigón macizo. Estos añaden un volumen visual que contradice la eficiencia estructural del diseño. Las barandillas metálicas abiertas son la opción más apropiada para mantener la estética deseada.

Finalmente, se ejecutan los elementos de la superestructura.

  • Aceras: Se forman mediante un bordillo, una solera de hormigón in situ y una imposta lateral. Es fundamental que dispongan de armaduras de conexión con el tablero que resistan los impactos de los vehículos sin desprenderse.
  • Otros elementos: La construcción se completa con la colocación del firme (pavimento asfáltico) y de las juntas de calzada en los estribos.

Una vez terminada la superestructura, el puente está listo para su validación final mediante la prueba de carga.

9. Prueba de carga.

La prueba de carga es la fase final y obligatoria para todos los puentes con una luz superior a 12 metros en España. Su objetivo es verificar experimentalmente el comportamiento real de la estructura y comprobar que este se corresponde con las previsiones del cálculo antes de su puesta en servicio.

Figura 9. Prueba de carga. https://www.laensa.com/prueba-carga-se40/

La prueba se diseña y ejecuta siguiendo estas pautas:

  • Objetivo y configuración: El propósito es someter al puente a un tren de cargas que genere esfuerzos cercanos al 70 % de los del tren de cargas del proyecto. Por ejemplo, para un puente cuyo tren de cargas de proyecto suma 348 toneladas, una prueba típica podría emplear ocho camiones de 30 toneladas cada uno, que sumarían 240 toneladas..
  • Estados de carga: Los camiones se disponen en distintas configuraciones diseñadas para provocar el máximo efecto en las secciones críticas: por ejemplo, en el centro de un vano para generar el máximo momento flector positivo o sobre las pilas para generar el máximo momento flector negativo.

Durante la prueba, se aplica un estricto criterio de aceptación:

  • Medición de deformaciones: Los desplazamientos verticales (flechas) del tablero se miden con gran precisión mediante pértigas y relojes comparadores.
  • Resultados típicos: La experiencia demuestra que las flechas medidas suelen representar aproximadamente el 85 % de las teóricas calculadas.
  • Ciclo de carga y descarga: Se mide la posición en vacío, con carga instantánea, con carga estabilizada y tras la descarga. Para que la prueba se considere satisfactoria, la recuperación de la flecha tras la descarga debe superar el 90 % de la deformación total medida.

La superación de la prueba de carga no es un mero trámite final, sino la validación final de un proceso riguroso. Representa la confirmación de que la intención del diseño se ha traducido meticulosamente en la realidad física mediante una ejecución disciplinada en cada etapa previa. El resultado se documenta en un acta oficial y el paso superior queda listo para entrar en servicio.

Referencias:

YEPES-BELLVER, L. (2025). Multi-criteria optimization for sustainable designof post-tensioned concrete slab bridges using metamodels. Doctoral Thesis, Construction Engineering Department, Universitat Politècnica de València.

YEPES, V. (2024). Estructuras auxiliares en la construcción: Andamios, apeos, entibaciones, encofrados y cimbras. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 408 pp. Ref. 477. ISBN: 978-84-1396-238-2

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2022). Gestión de costes y producción de maquinaria de construcción. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 243 pp. Ref. 442. ISBN: 978-84-1396-046-3

YEPES, V. (2021). Procedimientos de construcción para la compactación y mejora del terreno. Colección Manual de Referencia, 1ª edición. Editorial Universitat Politècnica de València, 426 pp. Ref. 428. ISBN: 978-84-9048-603-0.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Curso de estructuras auxiliares en la construcción: andamios, apeos, entibaciones, encofrados y cimbras.

Curso de Procedimientos de Construcción de cimentaciones y estructuras de contención en obra civil y edificación.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Plan de puntos críticos de control de calidad en la construcción de puentes postesados

1. Introducción y objeto del plan.

Los pasos superiores de hormigón pretensado ejecutados in situ son elementos estructurales fundamentales en la construcción de obras lineales, como carreteras y ferrocarriles. Su correcta ejecución es fundamental para garantizar la durabilidad de la infraestructura y, lo que es más importante, la seguridad de los usuarios. Este Plan de Calidad se ha desarrollado como un instrumento de control riguroso, centrado en la identificación sistemática de los puntos críticos de control (PCC), los riesgos inherentes a cada fase y los procedimientos de verificación necesarios para mitigarlos. Basado en las mejores prácticas del sector, su objetivo es servir de guía técnica y procedimental para la dirección de obra y el contratista, garantizando el cumplimiento estricto de las especificaciones del proyecto y la consecución de los más altos estándares de calidad.

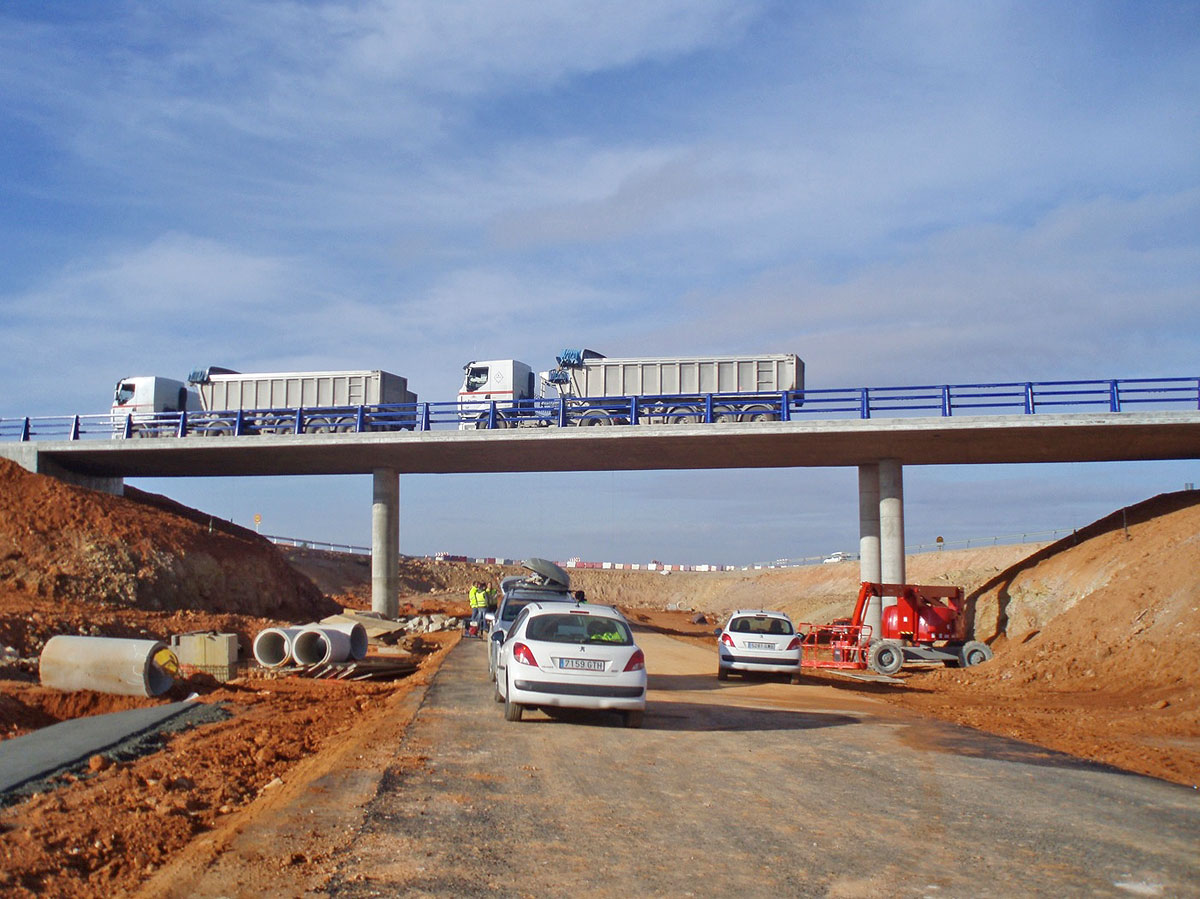
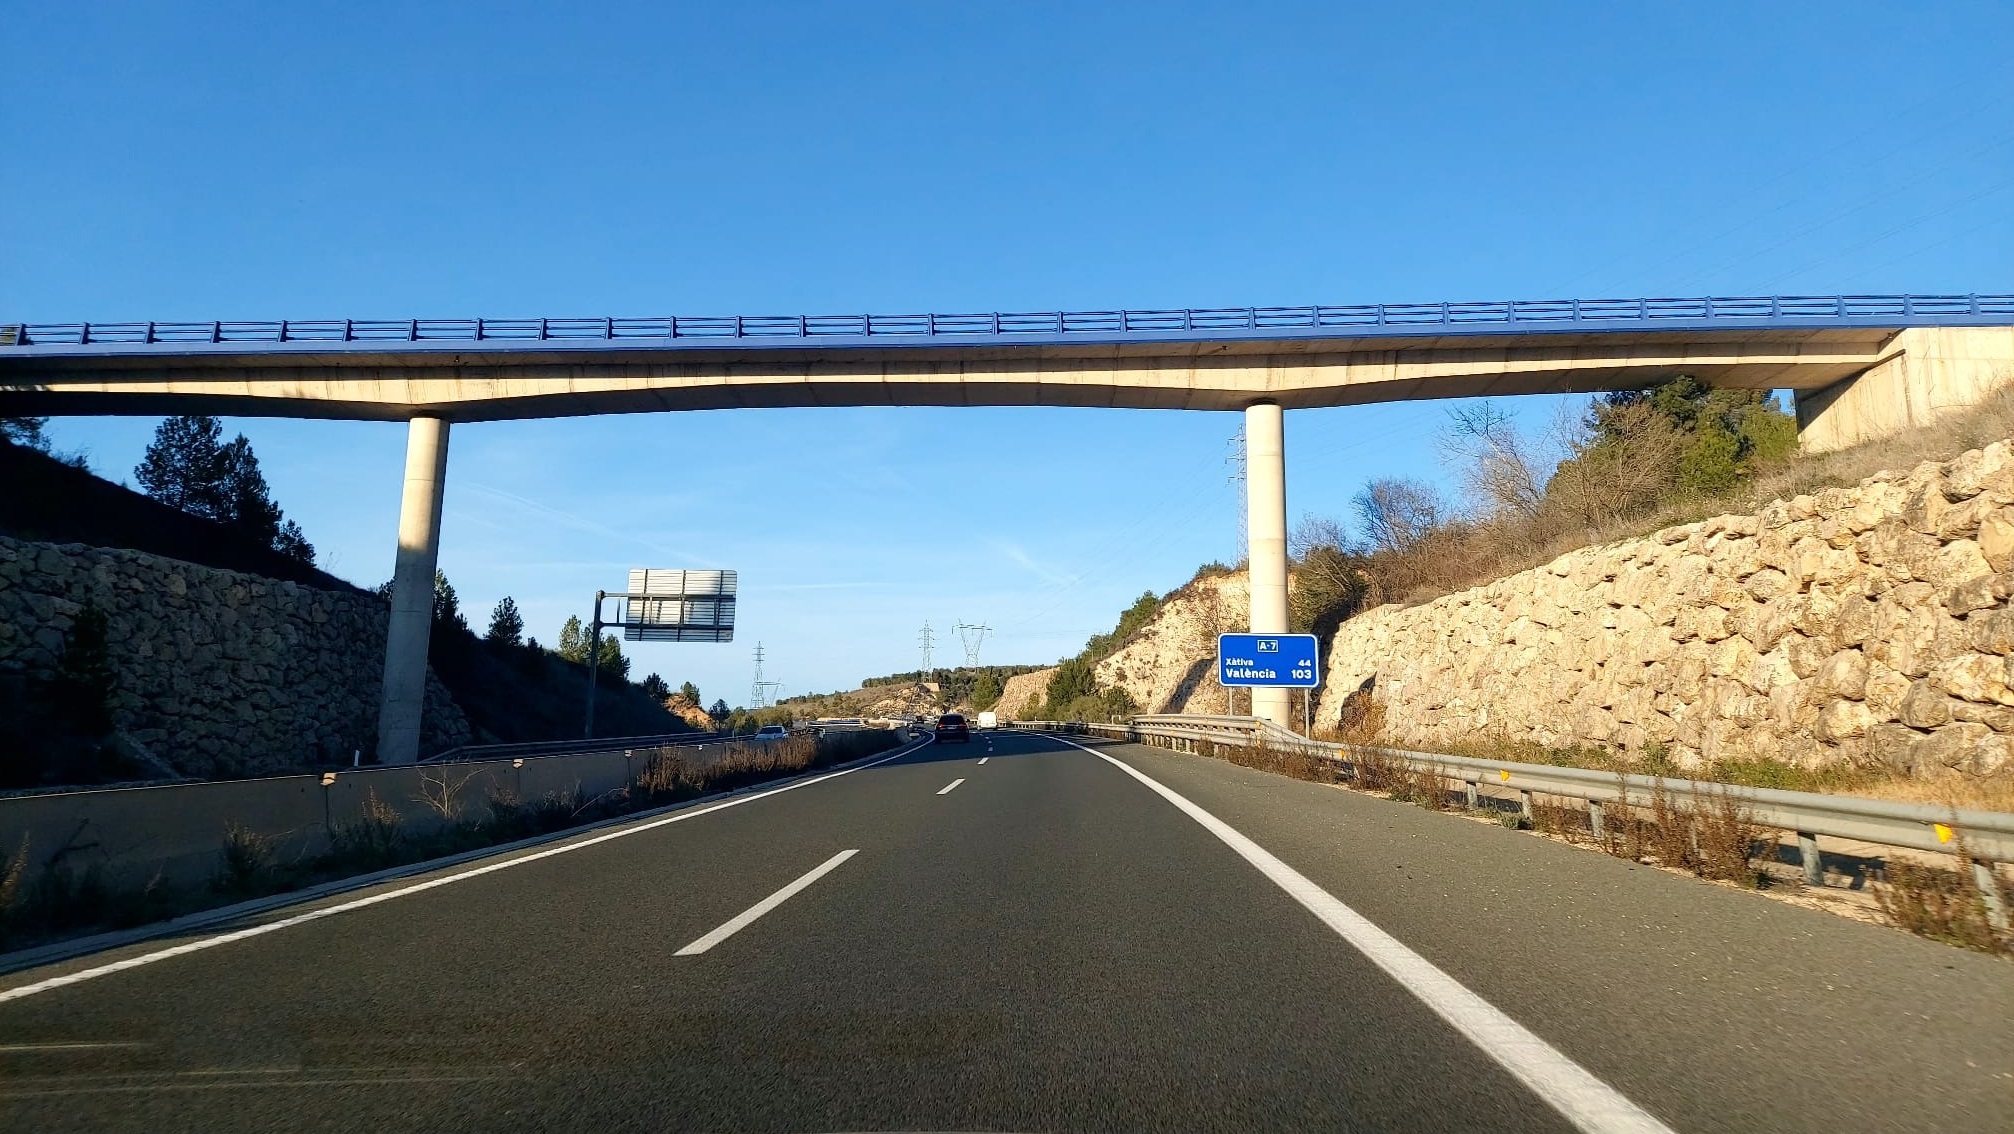
Figura 1.  Paso superior en la autovía A-7, en Cocentaina (Alicante). Imagen: Lorena Yepes-Bellver

Este documento abarca las fases clave en la construcción de este tipo de estructuras y cubre el proceso constructivo de manera integral. En concreto, el plan abarca:

  • La ejecución de las cimentaciones y alzados (pilas y estribos).
  • El montaje, nivelación y aseguramiento de cimbras y encofrados.
  • La correcta colocación de armaduras pasivas, activas y elementos aligerantes.
  • La planificación y ejecución del hormigonado del tablero.
  • La operación de tesado del pretensado.
  • La inyección de vainas para la protección de la armadura activa.
  • Los controles de acabados y la ejecución de la prueba de carga final.

El proceso constructivo comienza con la ejecución de los alzados, una fase fundamental que sienta las bases para la estabilidad y el correcto comportamiento de toda la estructura.

2. Control de calidad en la construcción de alzados (pilas y estribos).

La construcción de los alzados, que incluye las pilas y los estribos, es una fase de gran importancia. Al representar entre el 30 % y el 50 % del coste total del puente, su correcta ejecución, y en particular la de sus cimentaciones, es la base sobre la que se sustenta la estabilidad de toda la estructura. Las estadísticas del sector son claras: aproximadamente un tercio de los fallos estructurales se deben a cimentaciones deficientes, por lo que esta etapa es un punto de control de máxima prioridad.

Figura 2. Cimentación provisional para las torres de una cimbra porticada. Imagen: V. Yepes

2.1 Verificación geotécnica y cota de cimentación.

El principal riesgo de una verificación incorrecta del terreno de cimentación es la aparición de asientos diferenciales. Un terreno con características resistentes inferiores a las previstas en el proyecto puede provocar movimientos incompatibles con la naturaleza hiperestática de la estructura, lo que conlleva una redistribución de esfuerzos no prevista y, en casos graves, fallos estructurales.

Los procedimientos de verificación y control para este punto crítico son los siguientes:

  1. Revisión documental: antes de iniciar la excavación, es obligatoria la revisión exhaustiva del anexo geotécnico y del anexo de cálculo del proyecto. El equipo de obra debe familiarizarse con los sondeos y las recomendaciones de cimentación.
  2. Inspección visual y verificación in situ: una vez alcanzada la cota final de excavación, se debe realizar una comprobación visual para confirmar que el estrato de apoyo se corresponde con el terreno esperado según los sondeos.
  3. Protocolo de actuación ante discrepancias: si el terreno esperado no se encuentra en la cota prevista, el procedimiento estándar consiste en profundizar la excavación hasta localizarlo y, posteriormente, rellenar el sobreexceso con hormigón pobre. Si tras una profundización razonable no se localiza el estrato, se deberá detener el proceso, plantear un nuevo sondeo y revisar el diseño de la cimentación.
  4. Control de cimentaciones profundas: en el caso de cimentaciones por pilotes, se debe verificar el estadillo de excavación y comprobar que el empotramiento de la punta en el estrato resistente cumple con lo especificado en el proyecto.

2.2 Colocación de armaduras y encofrados de soportes

Una ejecución deficiente en esta fase introduce múltiples riesgos: recubrimientos de hormigón insuficientes que exponen las armaduras a la corrosión, longitudes de empalme de las esperas inadecuadas que impiden la transmisión correcta de esfuerzos y comprometen la capacidad estructural, y una estabilidad deficiente del encofrado que puede provocar su deformación o colapso bajo la presión del hormigón fresco.

Procedimiento de verificación Criterio de aceptación/rechazo
Medición de recubrimientos: Verificar la correcta colocación de separadores para garantizar la distancia entre la armadura y el encofrado. El recubrimiento debe cumplir estrictamente con las especificaciones del plano. Se debe colocar un número de separadores suficiente para evitar el hundimiento de la malla superior al ser pisada, utilizando pates o soportes equivalentes de hormigón a razón de, al menos, 1 ud/m².
Comprobación de empalmes: Medir la longitud de solape de las esperas de los soportes. La longitud debe ser igual o superior a la especificada en el proyecto para garantizar la correcta transmisión de esfuerzos.
Apeo y estabilidad del encofrado: Inspeccionar el sistema de apuntalamiento del encofrado de los soportes, incluyendo los puntales inclinados. El encofrado debe estar perfectamente aplomado y arriostrado para asegurar su estabilidad y planeidad durante el hormigonado.

2.3 Hormigonado de soportes y curado

El principal riesgo durante el hormigonado de elementos esbeltos y verticales, como los soportes, es la segregación del hormigón. Verter el hormigón desde una altura excesiva hace que los áridos gruesos se separen de la pasta de cemento, por lo que el elemento resultante no es homogéneo y tiene una resistencia local inferior a la prevista.

Para controlar este riesgo, es obligatorio utilizar un embudo metálico y una manguera que descienda hasta el fondo del encofrado. El vertido debe realizarse en capas de aproximadamente 30 cm de espesor, vibrando cada una de ellas para garantizar una compactación adecuada y una distribución homogénea de los componentes del hormigón.

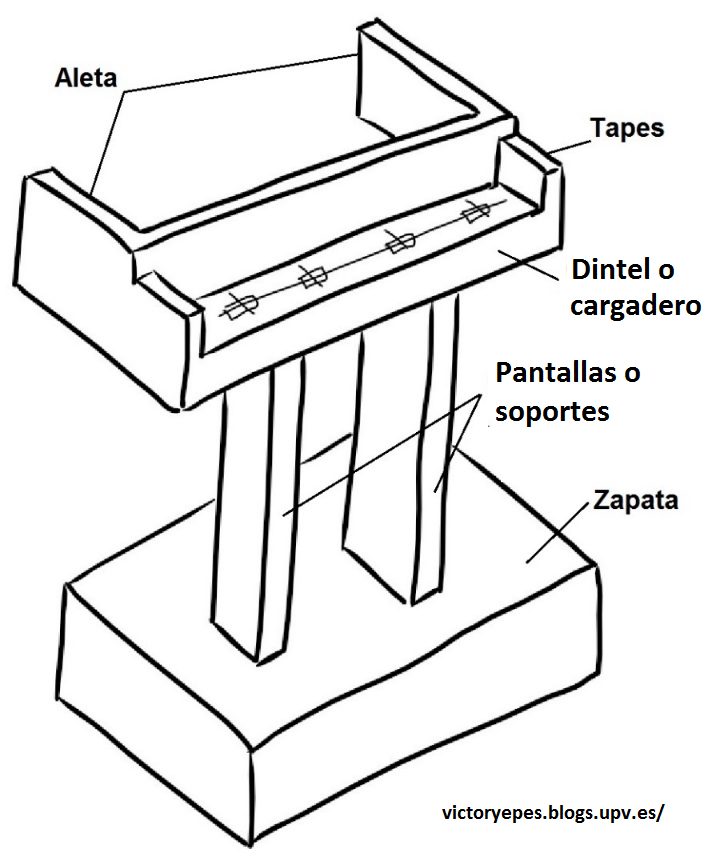
Figura 3. Estribo abierto. Imagen: V. Yepes

2.4. Ejecución y compactación del relleno del trasdós (estribos abiertos).

La coordinación y ejecución del relleno en estribos abiertos es un aspecto crítico que a menudo se subestima. Una compactación deficiente del terreno, especialmente en la zona acotada entre los soportes y bajo el futuro cargadero, puede provocar el desmoronamiento del terraplén cuando la estructura entre en servicio y se vea sometida a las cargas dinámicas del tráfico.

El procedimiento de control clave es secuencial: el relleno y la compactación de las tierras del cono de derrame deben realizarse antes de ejecutar el cargadero superior del estribo. Esta secuencia es la única que garantiza el acceso de la maquinaria de compactación a toda la superficie del trasdós, lo que asegura un grado de compactación uniforme y adecuado en la zona más crítica. Es fundamental señalar que, dado que los equipos de movimiento de tierras y los de estructuras suelen gestionar tajos distintos, coordinar esta tarea no siempre es sencillo, pero es imprescindible para garantizar la calidad final del estribo.

Una vez completados y verificados los alzados, la construcción avanza hacia el montaje de la estructura auxiliar que dará forma al tablero: la cimbra y el encofrado.

3. Control de calidad de cimbras y encofrados del tablero.

La cimbra es una estructura temporal, pero su función durante la construcción es absolutamente crítica. Debe soportar el peso total del hormigón fresco del tablero, las armaduras y las sobrecargas de ejecución, y transmitir estas cargas de forma segura al terreno. Si falla durante el hormigonado, las consecuencias son catastróficas. Los dos sistemas más habituales son la cimbra tubular con encofrado de madera, que ofrece un acabado superficial de mayor calidad, y la cimbra industrial con encofrado metálico, que permite un montaje más rápido a costa de un acabado estético inferior.

3.1. Estabilidad y cimentación de la cimbra.

La estabilidad de la cimbra está amenazada por varios riesgos fundamentales que deben ser controlados rigurosamente:

  • Fallo del terreno de apoyo: Cimentar sobre un terreno con una tensión admisible inferior a la requerida (el mínimo habitual para cimbra tubular es de 1.00 kp/cm²).
  • Desplome en «castillo de naipes»: Ausencia de arriostramientos longitudinales y transversales que conecten las torres entre sí, impidiendo una respuesta conjunta de la estructura.
  • Erosión y lavado: Una escorrentía no controlada de aguas torrenciales puede socavar los apoyos de la cimbra y provocar su colapso.
  • Deslizamiento en taludes: La falta de un escalonamiento adecuado en los terraplenes laterales donde apoyan los vanos de compensación compromete la estabilidad de las torres.
Figura 4. Escalonamiento con pequeños muros de hormigón junto al estribo. Imagen: V. Yepes


Riesgo identificado Procedimiento de verificación y control Criterio de aceptación
Fallo del terreno de apoyo Inspeccionar el terreno y verificar que se ha ejecutado la capa de mejora de 30 cm de grava-cemento. Comprobar la disposición de tableros o zapatas de madera para el reparto de cargas. El terreno debe cumplir la tensión admisible especificada en el proyecto de cimbra. Las medidas de mejora y reparto deben estar correctamente ejecutadas.
Desplome en «castillo de naipes» Inspeccionar visualmente la existencia y correcta instalación de las barras de arriostramiento en ambas direcciones, uniendo todas las torres. Todas las torres deben estar arriostradas conforme al proyecto de cimbra. No se admitirá la ausencia de estos elementos.
Erosión por lluvia Verificar la ejecución de una zanja de drenaje aguas arriba y una zanja lateral que evacúe el agua de forma controlada. El sistema de drenaje debe ser funcional y capaz de gestionar la escorrentía previsible.
Deslizamiento en taludes Comprobar que los terraplenes laterales han sido escalonados y, si es necesario, reforzados con muretes de hormigón. La ejecución del escalonamiento debe coincidir con los planos del proyecto de cimbra para garantizar un apoyo seguro.

3.2 Nivelación y geometría del encofrado del tablero.

La precisión en la nivelación del encofrado debe ser milimétrica y crítica. Un principio clave del diseño de estas estructuras es el equilibrio de deformaciones, por lo que no se aplica una contraflecha, ya que las flechas producidas por el peso propio y por la acción del pretensado están diseñadas para compensarse entre sí. Por este motivo, la precisión topográfica inicial del encofrado es un factor absolutamente imprescindible, ya que define directamente la rasante final del tablero.

El procedimiento de control topográfico es esencial. Un topógrafo debe nivelar de manera individual cada uno de los husillos de la cimbra, siguiendo las cotas definidas en los planos del proyecto. Este ajuste preciso garantiza que la geometría del tablero, incluidos los peraltes y los acuerdos, se construya con la máxima fidelidad al diseño.

Una vez verificada la geometría y la estabilidad del «molde» (encofrado), el siguiente punto crítico de control es la correcta colocación de su contenido: las armaduras pasivas y activas.

Figura 5. Encofrado del tablero. Imagen: V. Yepes

4. Control de calidad en la colocación de armaduras y aligeramientos.

Las armaduras de una estructura de hormigón pretensado cumplen una función dual: la armadura pasiva gestiona los esfuerzos secundarios de cortante y torsión, mientras que la armadura activa (los cables de pretensado) confiere al puente su capacidad principal para salvar grandes luces de manera eficiente. Cualquier error en la disposición o la cantidad de acero en esta fase compromete de forma directa e irreversible la capacidad portante de la estructura.

4.1 Trazado y sujeción de vainas de pretensado.

El trazado de las vainas de pretensado es un riesgo de primer orden. La armadura activa no es más que una armadura de tracción que debe colocarse donde se producen dichas tracciones: en la parte superior, sobre las pilas, y en la inferior, en el centro del vano. Si su posición vertical (excentricidad) es incorrecta, la fuerza de pretensado no generará el momento flector interno deseado, lo que invalidaría los cálculos del proyecto y comprometería la seguridad y el comportamiento de la estructura.

El protocolo de verificación del trazado de vainas es el siguiente:

  1. Verificación por puntos: Se debe comprobar la cota vertical de todas las vainas en intervalos de 2.00 a 3.00 metros, contrastando las mediciones con los planos de pretensado.
  2. Tolerancia: El trazado en vertical debe ajustarse con una tolerancia máxima de un centímetro, siendo especialmente rigurosos en las secciones críticas sobre pilas y en los centros de vano.
  3. Sujeción: Es imperativo asegurar que las vainas estén firmemente sujetas a los estribos de las almas para evitar su movimiento o desplazamiento durante las operaciones de hormigonado.
  4. Espaciamiento: Se debe verificar que existe un hueco horizontal mínimo de 5-6 cm entre vainas contiguas. Este espacio es crucial para permitir que el hormigón fluya correctamente y envuelva por completo las vainas, evitando la formación de coqueras.

4.2 Sujeción de aligeramientos contra la flotación.

Los aligeramientos de poliestireno expandido, al tener una densidad muy baja, están sometidos a una gran fuerza de flotación cuando se vierte el hormigón fresco. Este riesgo es crítico, por ejemplo, en un tablero con cuatro aligeramientos de 80 cm de diámetro, ya que el empuje de flotación puede alcanzar las 4,83 t/m, una fuerza muy superior al peso de la armadura pasiva que los recubre (aproximadamente 0,72 t/m). Si los aligeramientos no están adecuadamente anclados, flotarán y se desplazarán de su posición teórica, lo que alterará la sección transversal del tablero y constituirá un defecto estructural de difícil y costosa solución.

Figura 6. Aligeramiento puente losa.

Para mitigar este riesgo, deben aplicarse obligatoriamente dos medidas de control combinadas:

  • Anclaje mecánico: verificar la colocación de un sistema de sujeción robusto. Este sistema puede consistir en barras de acero (por ejemplo, de 12 o 16 mm de diámetro) dispuestas por encima de los aligeramientos y atadas a los cercos de las almas, o bien en flejes metálicos que rodean los aligeramientos y se anclan al fondo del encofrado.
  • Hormigonado por fases: se debe exigir que el hormigonado del tablero se realice en tres tongadas o capas sucesivas (losa inferior, almas y losa superior). Esta estrategia de vertido es fundamental, ya que el peso del hormigón de cada capa contrarresta de forma progresiva la fuerza ascensional, impidiendo la flotación.

4.3. Control de armado en zonas de alta concentración de esfuerzos.

La riostra sobre los estribos es una de las zonas más críticas de la estructura. Su función es difundir las cargas altamente concentradas de todos los anclajes del pretensado (que pueden sumar miles de toneladas, como las 4548 t del caso de referencia) hacia el resto del tablero. Un armado insuficiente en esta zona puede provocar la rotura de la riostra durante la operación de tesado, lo que supondría un fallo frágil y catastrófico. La gravedad de este riesgo no es teórica: recientemente se ha producido algún caso en España con víctimas mortales y heridos graves.

Como procedimiento de control, se establece una inspección final obligatoria y la emisión de un visto bueno formal por parte de la dirección de obra para la totalidad del armado del tablero antes de autorizar el inicio del hormigonado. Por experiencia, se sabe que las prisas en esta revisión final son la causa principal de la omisión de armaduras de refuerzo críticas. Este control debe ser un «punto de espera» formal y sin prisas en la planificación de la obra.

Una vez que el acero está correctamente posicionado y asegurado, el siguiente paso es hormigonar el tablero, una operación logística de gran envergadura y alta criticidad.

5. Control de calidad en el hormigonado del tablero.

El hormigonado del tablero de un paso superior es una operación logística de alta criticidad. Debe ejecutarse de forma continua, sin juntas de construcción, y conlleva el uso de grandes volúmenes de hormigón (normalmente entre 300 y 700 m³). Este proceso exige una planificación exhaustiva y la implementación de planes de contingencia para evitar cualquier interrupción que pueda afectar a la monoliticidad y a la integridad estructural del elemento.

5.1 Aseguramiento del suministro continuo de hormigón.

El principal riesgo durante esta fase es la interrupción del hormigonado. Cualquier detención prolongada crearía una junta fría que actuaría como un plano de debilidad estructural, algo inaceptable en el tablero de un puente. Los puntos de fallo más probables son una avería en la planta de hormigón o una avería mecánica en la bomba de hormigonado.

Para mitigar este riesgo, es obligatorio disponer de un plan de contingencia robusto:

  • Doble suministro: Se debe contratar el hormigón con dos plantas de producción independientes o, como alternativa, contratar una planta principal y mantener una segunda planta en servicio de guardia, lista para asumir la producción en caso de fallo de la primera.
  • Bomba de repuesto: Es imprescindible disponer de una segunda bomba de hormigón en la obra, totalmente operativa y lista para sustituir a la principal de forma inmediata en caso de avería.
  • Logística de personal: La jornada de hormigonado, que puede extenderse por más de 10 horas, debe ser planificada con personal suficiente para permitir turnos de descanso. Asimismo, el avituallamiento (comida y bebida) debe ser provisto en la propia obra para no interrumpir el ritmo de trabajo.

5.2. Control de calidad del hormigón en fresco y endurecido.

El control de calidad del material es tan importante como la logística de su colocación. Dichos controles deben ser sistemáticos y rigurosos.

Fase de control Parámetro a controlar Procedimiento de verificación Criterio de aceptación/rechazo
Recepción en obra Trabajabilidad (cono) Realizar el ensayo del cono de Abrams a todas las cubas antes de su vertido en la bomba. El cono medido debe estar dentro de la tolerancia especificada (p. ej., para un cono de 12 cm, se acepta ±2 cm). Las cubas fuera de rango deben ser rechazadas y vertidas en un lugar previsto para ello.
Muestreo para ensayo Resistencia a compresión Realizar un muestreo estadístico (p. ej., de un tercio de las cubas). De cada amasada controlada, se deben fabricar 6 probetas para su ensayo en laboratorio. El resultado del ensayo a 28 días debe cumplir o superar la resistencia característica de proyecto (p. ej., HP-35).
Control para tesado Resistencia temprana Ensayo a compresión de una serie de probetas a 7 días (o 3 días si se prevé un tesado temprano). Se recomienda curar una serie de estas probetas a pie de puente, en las mismas condiciones ambientales que el tablero, para obtener una medida más representativa de la resistencia real. La resistencia media obtenida debe alcanzar el valor mínimo especificado en el proyecto para autorizar el tesado (p. ej., 27.5 MPa).

Una vez colocado el hormigón y alcanzada la resistencia necesaria, se pasa a la siguiente fase crítica: el pretensado, que constituye la auténtica prueba de carga de la estructura.

6. Control de calidad en el pretensado del tablero.

La operación de tesado del tablero es extremadamente crítica. En esta fase, la estructura se somete a una de sus situaciones de carga más desfavorables, ya que se aplica la fuerza máxima de pretensado con únicamente el peso propio del tablero actuando. Esta situación pone a prueba los límites de resistencia tanto del hormigón en las zonas de anclaje como del acero de alta resistencia de los tendones.

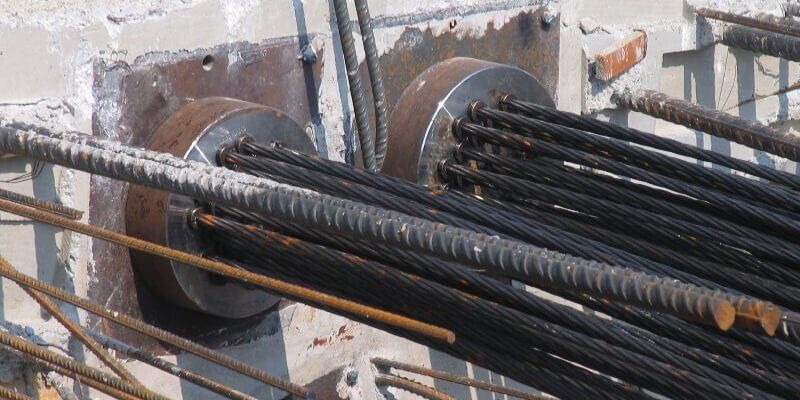
Figura 7. Anclajes de hormigón postesado. https://www.becosan.com/es/hormigon-pretensado/

6.1 Verificación dual de la fuerza de tesado.

El principal riesgo de esta operación es aplicar una fuerza de pretensado incorrecta, ya sea por exceso o por defecto. Un tesado insuficiente no conferirá a la estructura la capacidad portante para la que fue diseñada, por lo que quedará vulnerable ante las cargas de servicio. Por el contrario, un tesado excesivo puede provocar daños por compresión en el hormigón o incluso la rotura de los propios tendones.

Para garantizar la correcta aplicación de la fuerza, es obligatorio realizar un procedimiento de control dual.

  1. Control de presión: Monitorizar y registrar la presión aplicada al gato hidráulico a través del manómetro de la centralita.
  2. Control de alargamiento: Medir físicamente con una cinta métrica el alargamiento real que experimentan los tendones en cada extremo.

El criterio principal de aceptación es que la media de la desviación entre los alargamientos reales medidos y los alargamientos teóricos calculados en el proyecto debe ser inferior al 5 %. Si se supera este umbral, se debe detener la operación. Hay que informar inmediatamente al proyectista, analizar las posibles causas (por ejemplo, una discrepancia en el módulo de deformación real del acero de las bobinas suministradas) y no proceder hasta haberlas determinado.

6.2 Secuencia de tesado y seguridad operacional.

Una secuencia de tesado incorrecta, por ejemplo, asimétrica, puede inducir esfuerzos parásitos en la estructura que no se tuvieron en cuenta en el cálculo. Además, la operación conlleva un riesgo intrínseco muy elevado debido a las grandes energías almacenadas; la rotura de un anclaje o de un tendón puede tener consecuencias mortales.

Los procedimientos de control que se deben aplicar son:

  • Secuencia de tesado: Verificar que la operación sigue estrictamente el orden de tesado de los tendones especificado en los planos del proyecto. Generalmente, la secuencia procede desde los tendones centrales hacia los extremos, manteniendo siempre la simetría para no inducir momentos torsores no deseados.
  • Seguridad: Se prohíbe de forma taxativa la permanencia de personal no esencial en la zona posterior a los anclajes durante la aplicación de la carga.

Tras el tesado y su aprobación, es crucial proteger el acero activo contra la corrosión mediante la inyección de las vainas.

7. Control de calidad en la inyección de vainas.

La inyección de las vainas con mortero cumple dos funciones vitales: en primer lugar, proteger las armaduras activas de alta resistencia contra la corrosión y, en segundo lugar, garantizar la adherencia entre el cable y el hormigón circundante. No se debe subestimar la importancia de esta fase; los fallos por corrosión debidos a una inyección deficiente en el Reino Unido provocaron una moratoria en la construcción de este tipo de puentes, lo que subraya la gravedad de ejecutar incorrectamente este proceso.

7.1. Vaciado completo del aire ocluido.

El principal riesgo durante la inyección es la presencia de aire atrapado en los puntos más altos del recorrido de la vaina. Estas bolsas de aire impiden que el mortero de protección llegue a todas las partes del cable, por lo que quedan secciones del acero expuestas a la humedad y, por tanto, a un alto riesgo de corrosión a largo plazo.

El procedimiento de inyección y purga debe seguirse meticulosamente:

  1. Se inyecta la lechada de mortero por uno de los extremos de la vaina a una presión controlada (alrededor de 5 kp/cm²).
  2. Se espera hasta que la lechada fluya de manera continua por el extremo opuesto, momento en el que dicho extremo se tapa para presurizar la vaina.
  3. A continuación, se abre el primer tubo de purga, que se encuentra en el punto más alto cercano al punto de inyección (normalmente sobre una pila).
  4. Se mantiene el tubo de purga abierto hasta que por él salga un chorro sólido y continuo de inyección, sin burbujas de aire. En ese momento, se cierra herméticamente.
  5. El proceso de purga se repite de forma secuencial para todos los tubos situados en los puntos altos a lo largo del trazado del cable.

Esta operación debe realizarse lo antes posible una vez recibido el visto bueno del tesado, sin posponerla, para minimizar el tiempo que el acero activo permanece desprotegido.

Una vez finalizadas las fases estructurales principales, se procede a ejecutar los elementos de acabado y a verificar el comportamiento final de la estructura mediante la prueba de carga.

8. Control de calidad de los acabados y prueba de carga.

Aunque la integridad estructural del puente ya está asegurada en esta fase, la ejecución de los acabados define su durabilidad y su aspecto final, mientras que la prueba de carga supone la aceptación formal de la obra y demuestra empíricamente que su comportamiento bajo carga es el esperado.

Figura 8. Prueba de carga. https://indaico.es/servicios/pruebas-de-carga

8.1 Ejecución de la prueba de carga.

La prueba de carga, que es obligatoria para puentes con luces superiores a 12 metros, tiene como objetivo someter la estructura a un estado de cargas que genere esfuerzos equivalentes a aproximadamente el 70 % de los producidos por el tren de cargas del proyecto. Supone la verificación final y tangible del trabajo realizado.

Los procedimientos de control para la prueba son los siguientes:

  1. Proyecto de prueba: Se debe exigir un proyecto específico de prueba de carga, preparado por el calculista de la estructura. Este documento debe definir el número de camiones, sus pesos exactos y sus posiciones sobre el tablero para los distintos estados de carga que se van a probar (por ejemplo, el máximo momento flector positivo en el vano central y el máximo momento negativo sobre las pilas).
  2. Medición de deformaciones: Utilizando equipos de precisión, se deben medir los desplazamientos verticales (flechas) en puntos clave del tablero. Las mediciones se toman antes de la carga (lectura de cero), durante la aplicación de la carga (respuesta instantánea) y tras un periodo de estabilización.
  3. Medición de recuperación: Tras la retirada completa de la carga, se mide la flecha remanente para evaluar el comportamiento elástico de la estructura.
  4. Criterios de aceptación: Se deben cumplir dos criterios principales:
    • La flecha máxima medida debe ser coherente con la calculada teóricamente (la experiencia indica que suele ser en torno al 85 % de la teórica).
    • La recuperación elástica debe ser superior al 90 % de la flecha máxima medida.
  5. Acta de prueba: Los resultados de la prueba deben formalizarse en un acta oficial que se incorporará al expediente final de la obra como constancia de la correcta ejecución y comportamiento de la estructura.

8.2 Ejecución correcta de la superestructura.

Por último, hay que comprobar los elementos de la superestructura que completan el puente:

  • Aceras: Es crucial verificar la existencia de las armaduras de conexión (normalmente redondas de 12 a 25) que anclan la acera al tablero. Esta armadura evita que la acera pueda ser arrancada por impactos accidentales de vehículos contra el bordillo.
  • Estética: Se debe comprobar que los elementos de borde, como barandillas metálicas o parapetos, respetan la estética de la esbeltez del tablero. Se debe evitar el uso de parapetos de hormigón macizo, ya que aumentan visualmente el canto y restan elegancia al diseño. Esto es especialmente relevante si se han utilizado sistemas de cimbra industrial que, como se mencionó, priorizan la velocidad sobre la calidad del acabado superficial y dejan marcas y manchas que deben gestionarse para obtener un resultado final aceptable.

El cumplimiento riguroso y sistemático de todos los puntos de control detallados en este plan es esencial para garantizar la entrega de una estructura segura, duradera y conforme a los más altos estándares de calidad en ingeniería civil.

Referencias:

YEPES, V. (2024). Estructuras auxiliares en la construcción: Andamios, apeos, entibaciones, encofrados y cimbras. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 408 pp. Ref. 477. ISBN: 978-84-1396-238-2

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2022). Gestión de costes y producción de maquinaria de construcción. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 243 pp. Ref. 442. ISBN: 978-84-1396-046-3

YEPES, V. (2021). Procedimientos de construcción para la compactación y mejora del terreno. Colección Manual de Referencia, 1ª edición. Editorial Universitat Politècnica de València, 426 pp. Ref. 428. ISBN: 978-84-9048-603-0.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Curso de estructuras auxiliares en la construcción: andamios, apeos, entibaciones, encofrados y cimbras.

Curso de Procedimientos de Construcción de cimentaciones y estructuras de contención en obra civil y edificación.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Puentes ferroviarios de acero a finales del siglo XIX

En las últimas décadas del siglo XIX, el desarrollo de los puentes ferroviarios de acero se convirtió en uno de los pilares fundamentales de la ingeniería civil moderna. Esta evolución estuvo estrechamente relacionada con la necesidad de estructuras capaces de soportar trenes más pesados y mayores luces, y a la vez fue catalizadora de avances decisivos en la producción y uso estructural del acero. Desde los primeros arcos hasta las grandes estructuras continuas en voladizo, los puentes de acero no solo respondieron a una necesidad funcional, sino que impulsaron la transformación de la tecnología de construcción a escala global.

El puente Eads: origen del acero en la ingeniería ferroviaria

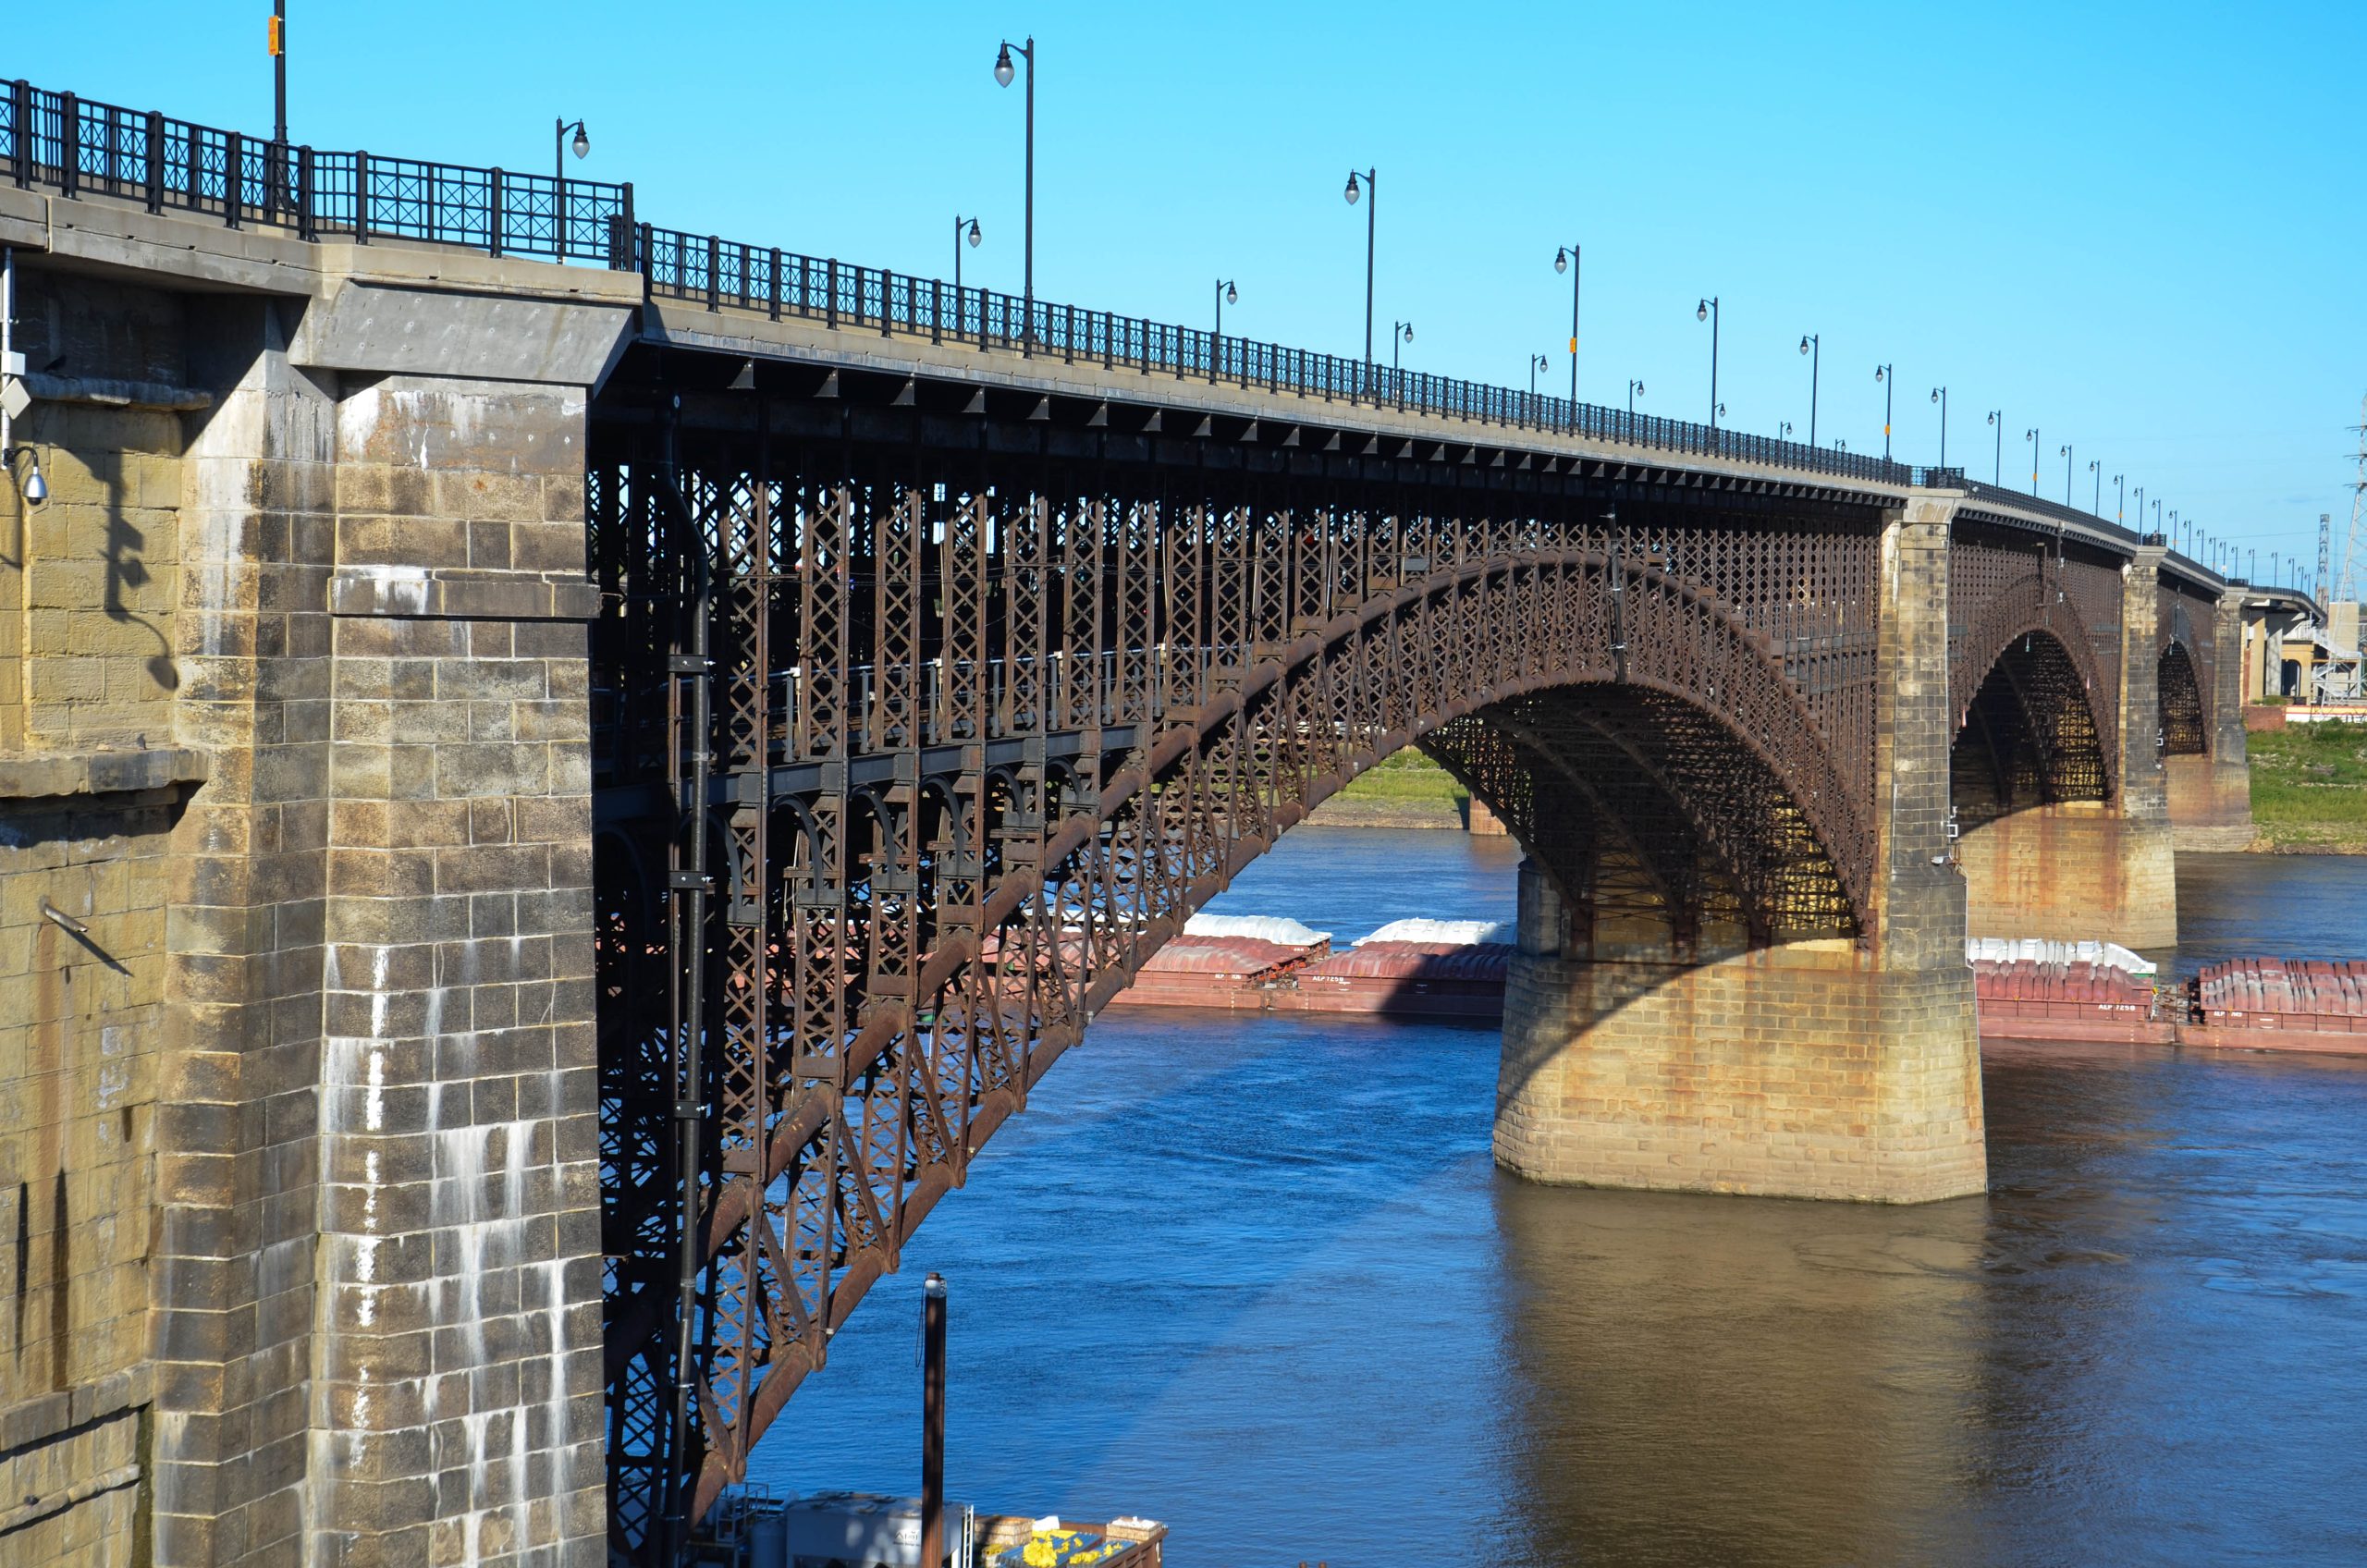
Puente Eads. https://es.wikipedia.org/wiki/Puente_Eads

El primer uso del acero en un puente se produjo en 1828, durante la construcción de un puente colgante en Viena (Austria), en el que se incorporaron cadenas de suspensión de acero fabricadas mediante el proceso de horno de solera abierta. El primer empleo del acero en un puente ferroviario se produjo en la construcción del puente de St. Louis, posteriormente conocido como puente Eads, entre 1869 y 1874. Este puente, que cruza el río Misisipi en Misuri, constaba de dos vanos laterales de 152 m y un vano central de 158,5 m, y supuso un hito técnico sin precedentes. Diseñado por James B. Eads, incorporó por primera vez miembros tubulares huecos en los cordones de las armaduras y empleó el método de cajones neumáticos para cimentaciones profundas, algo revolucionario para la época. Este método de construcción de pilas también fue utilizado por Brunel en la construcción del puente Royal Albert en Saltash (Reino Unido) en 1859. Thomas Telford había propuesto este método en 1800 para un puente de hierro fundido que cruzaría el río Támesis en Londres, y Robert Stephenson lo utilizó en 1846 para construir un puente ferroviario de arco de hierro para evitar el uso de cimbra en el concurrido canal del estrecho de Menai. Eads utilizó principios desarrollados por Galileo en el siglo XVII para explicar a los escépticos los fundamentos de la construcción en voladizo de arcos. Eads no tenía una formación académica en ingeniería, pero contó con la ayuda de Charles Pfeiffer para el diseño y de Theodore Cooper para la construcción.

Eads rechazó el uso del puente colgante —considerado demasiado flexible para cargas ferroviarias— y propuso en su lugar un puente de arcos de hierro fundido, sobre los cuales se dispuso una armadura adicional que aumentaba la rigidez del tablero ferroviario. En 1864, John Roebling propuso un puente colgante para este emplazamiento. La estructura generó tanto escepticismo público y mediático que, antes de su apertura, Eads realizó pruebas de carga con catorce de las locomotoras más pesadas disponibles en el país. La magnitud del proyecto fue tan grande que prácticamente agotó los recursos de la incipiente industria siderúrgica estadounidense.

Expansión de la industria del acero y el papel del ferrocarril

La demanda de puentes con mayores luces por parte de los ferrocarriles norteamericanos, junto con el aumento constante del peso de locomotoras y vagones, impulsó el crecimiento de la industria del acero. Figuras como Andrew Carnegie invirtieron decididamente en mejorar los procesos de producción del acero para conseguir materiales con mayor resistencia y ductilidad. Este impulso dio lugar, en 1879, a la construcción del primer puente ferroviario íntegramente de acero, con celosías tipo Whipple, por parte de la Chicago and Alton Railway en Glasgow, Misuri.

La transición del puente colgante al sistema en voladizos

Aunque algunos ingenieros estadounidenses siguieron diseñando puentes ferroviarios colgantes, la preocupación por su flexibilidad frente a cargas dinámicas y viento persistía. Aun así, el famoso puente de Brooklyn, finalizado en 1883, incluía dos líneas ferroviarias. Sin embargo, el aumento de la masa de las locomotoras y la necesidad de una mayor rigidez estructural provocaron el declive de los puentes colgantes como solución ferroviaria.

La solución técnica más eficaz se encontró en el diseño cantilever, o de avance en voladizo, que permitía construir grandes luces sin cimbra y con suficiente rigidez para cargas dinámicas. El primer puente ferroviario cantilever (también llamado tipo Gerber) construido en Estados Unidos fue el de la Cincinnati Southern Railway sobre el río Kentucky en 1877. En 1883, la Michigan Central and Canada South Railway completó un puente cantiléver de viga de tablero superior sobre el desfiladero del Niágara, paralelo al puente colgante ferroviario de Roebling de 1854. Poco después, en 1884, la Canadian Pacific Railway cruzó el río Fraser, en Columbia Británica, con el primer puente cantilever de acero completamente equilibrado de tablero superior.

Estas estructuras, con brazos en voladizo y tramos suspendidos, se convirtieron en la solución habitual para grandes luces, ya que permitían un diseño estáticamente determinado, rigidez adecuada frente a cargas móviles y la eliminación de la cimbra en el vano principal.

El impulso de Theodore Cooper y la estandarización del acero

En 1880, el ingeniero Theodore Cooper publicó un influyente artículo titulado The Use of Steel for Railway Bridges ante la Sociedad Americana de Ingenieros Civiles (ASCE), en el que promovía el uso exclusivo del acero para puentes ferroviarios. A raíz de ello, casi todos los puentes ferroviarios estadounidenses posteriores se construyeron con acero, y hacia 1895 este material también se utilizaba en otras tipologías de puentes. Para entonces, la producción de perfiles estructurales de acero para puentes ya estaba plenamente desarrollada en el país. Para 1895, las formas estructurales ya no se fabricaban en hierro, sino que se utilizaba acero de manera exclusiva.

El puente de Forth: el cantiléver monumental europeo

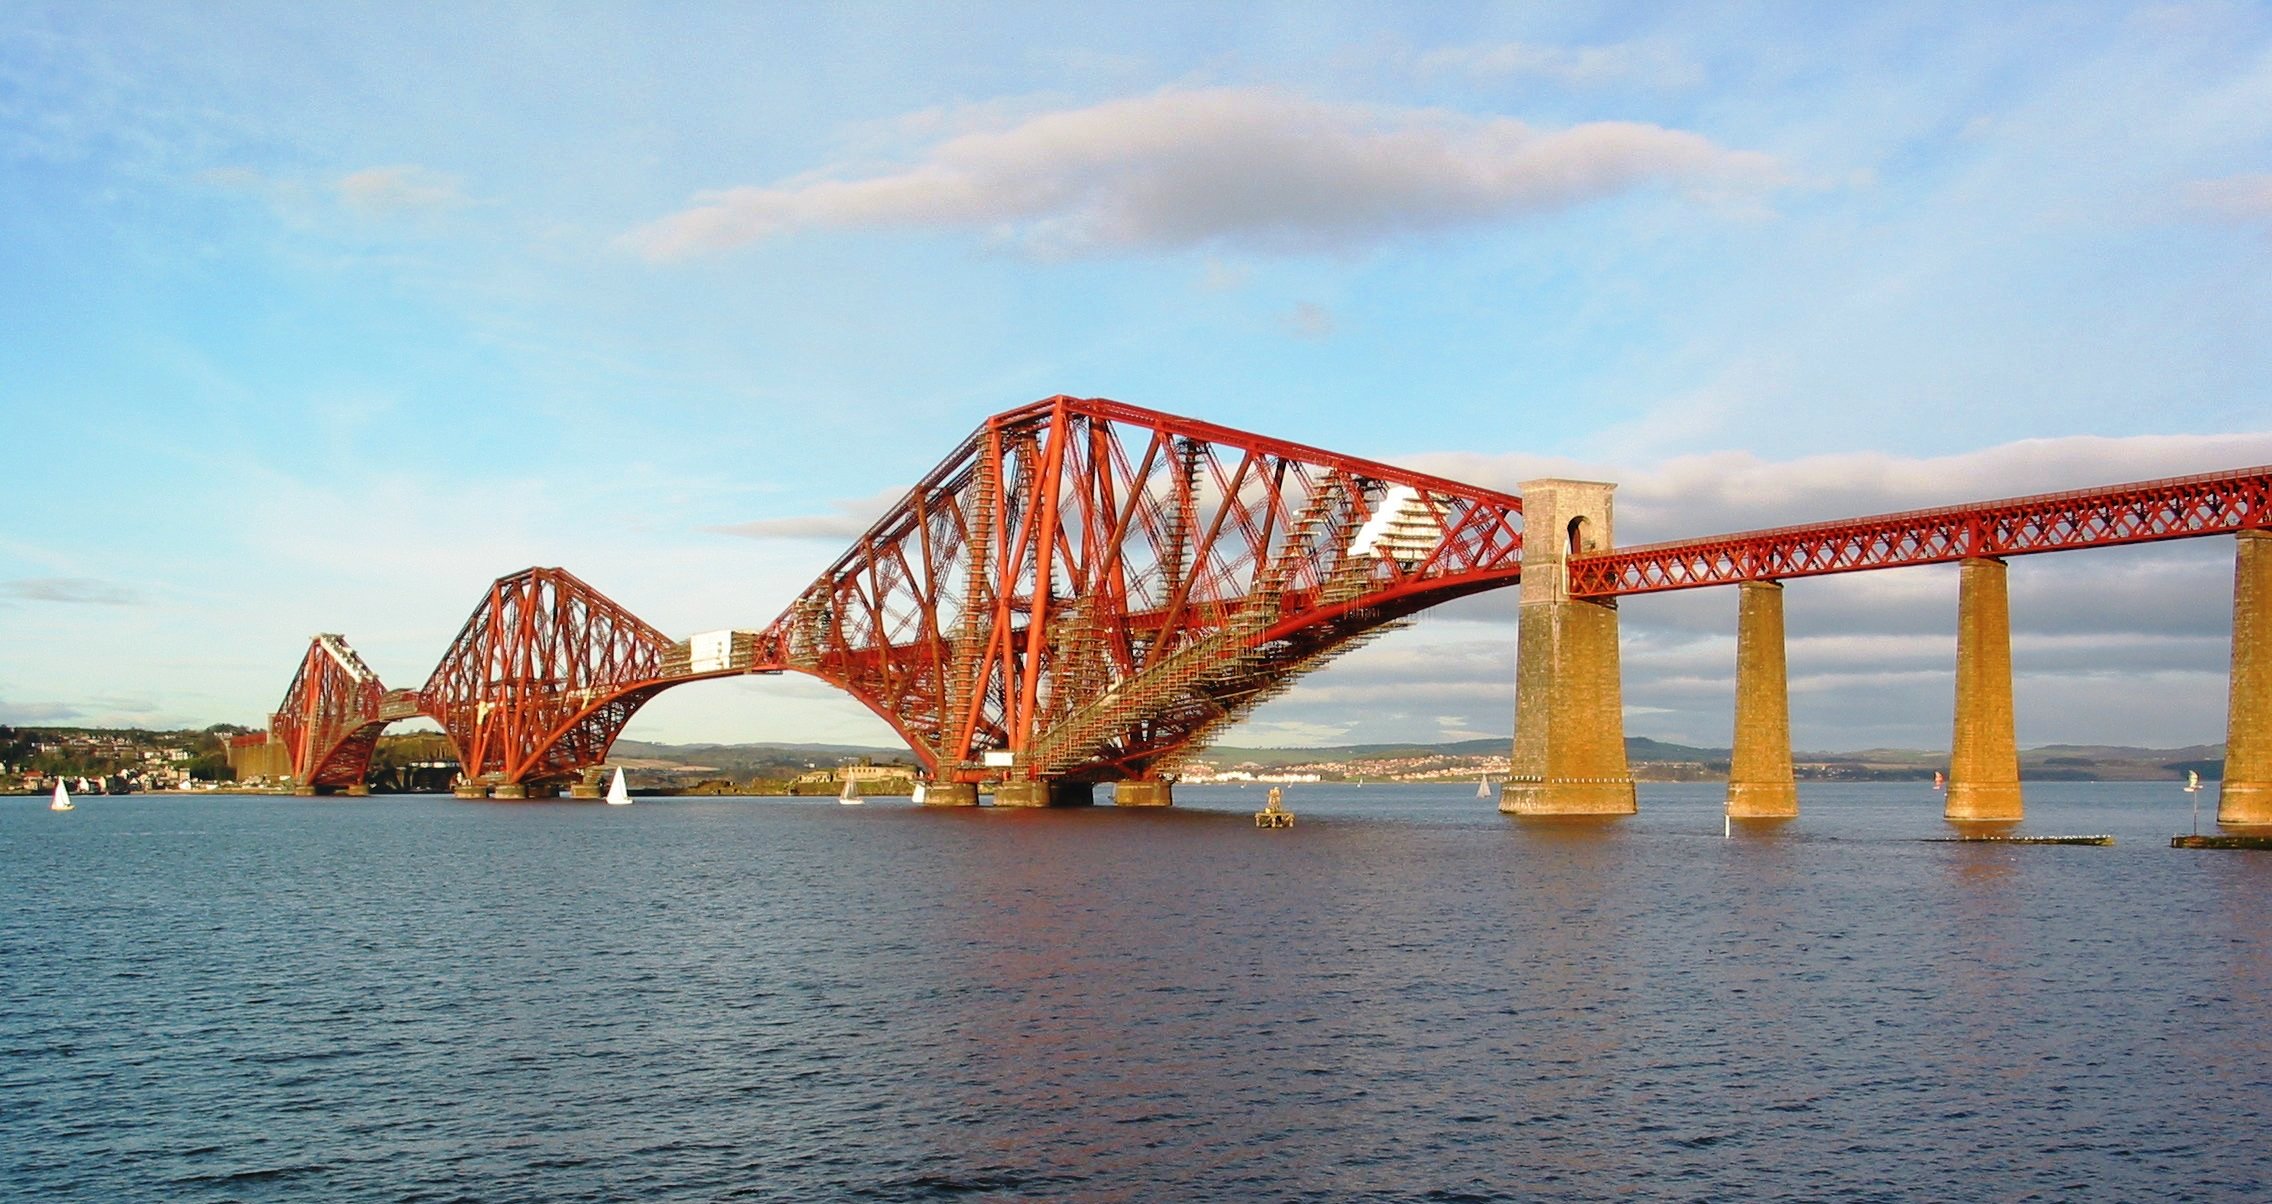
Puente de Forth. https://es.wikipedia.org/wiki/Puente_de_Forth

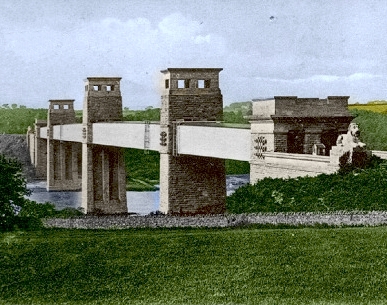
En el Reino Unido, el gobierno levantó la prohibición del uso del acero en puentes ferroviarios en 1877. Una década más tarde, el ingeniero Benjamin Baker, tras estudiar numerosos puentes cantiléver estadounidenses —especialmente los de la Canadian Pacific Railway—, propuso un diseño para el puente sobre el estuario del Forth, en Escocia. Antes de esto, Baker quizá no conocía el trabajo de los ingenieros C. Shaler Smith o C. C. Schneider, quienes ya habían diseñado y construido puentes ferroviarios en voladizo en Estados Unidos. El puente de Forth, completado en 1890, se convirtió en un hito de la ingeniería europea: un gigantesco puente cantiléver de acero con brazos de 207 m y un vano suspendido de 107 m.

Pese a las dudas de algunos ingenieros respecto a la fiabilidad del acero Bessemer por su posible fragilidad, Baker lo empleó en el proyecto. La estructura demostró una rigidez excepcional: la deflexión máxima medida con locomotoras pesadas fue de solo 90 mm, muy cerca del valor teórico previsto de 100 mm. También se sometió a pruebas con dos trenes de carbón largos y pesados en condiciones de viento extremas, con una deflexión inferior a 180 mm.

El puente de Quebec: tragedia, rediseño y récord mundial

Puente de Quebec. https://es.wikipedia.org/wiki/Puente_de_Quebec

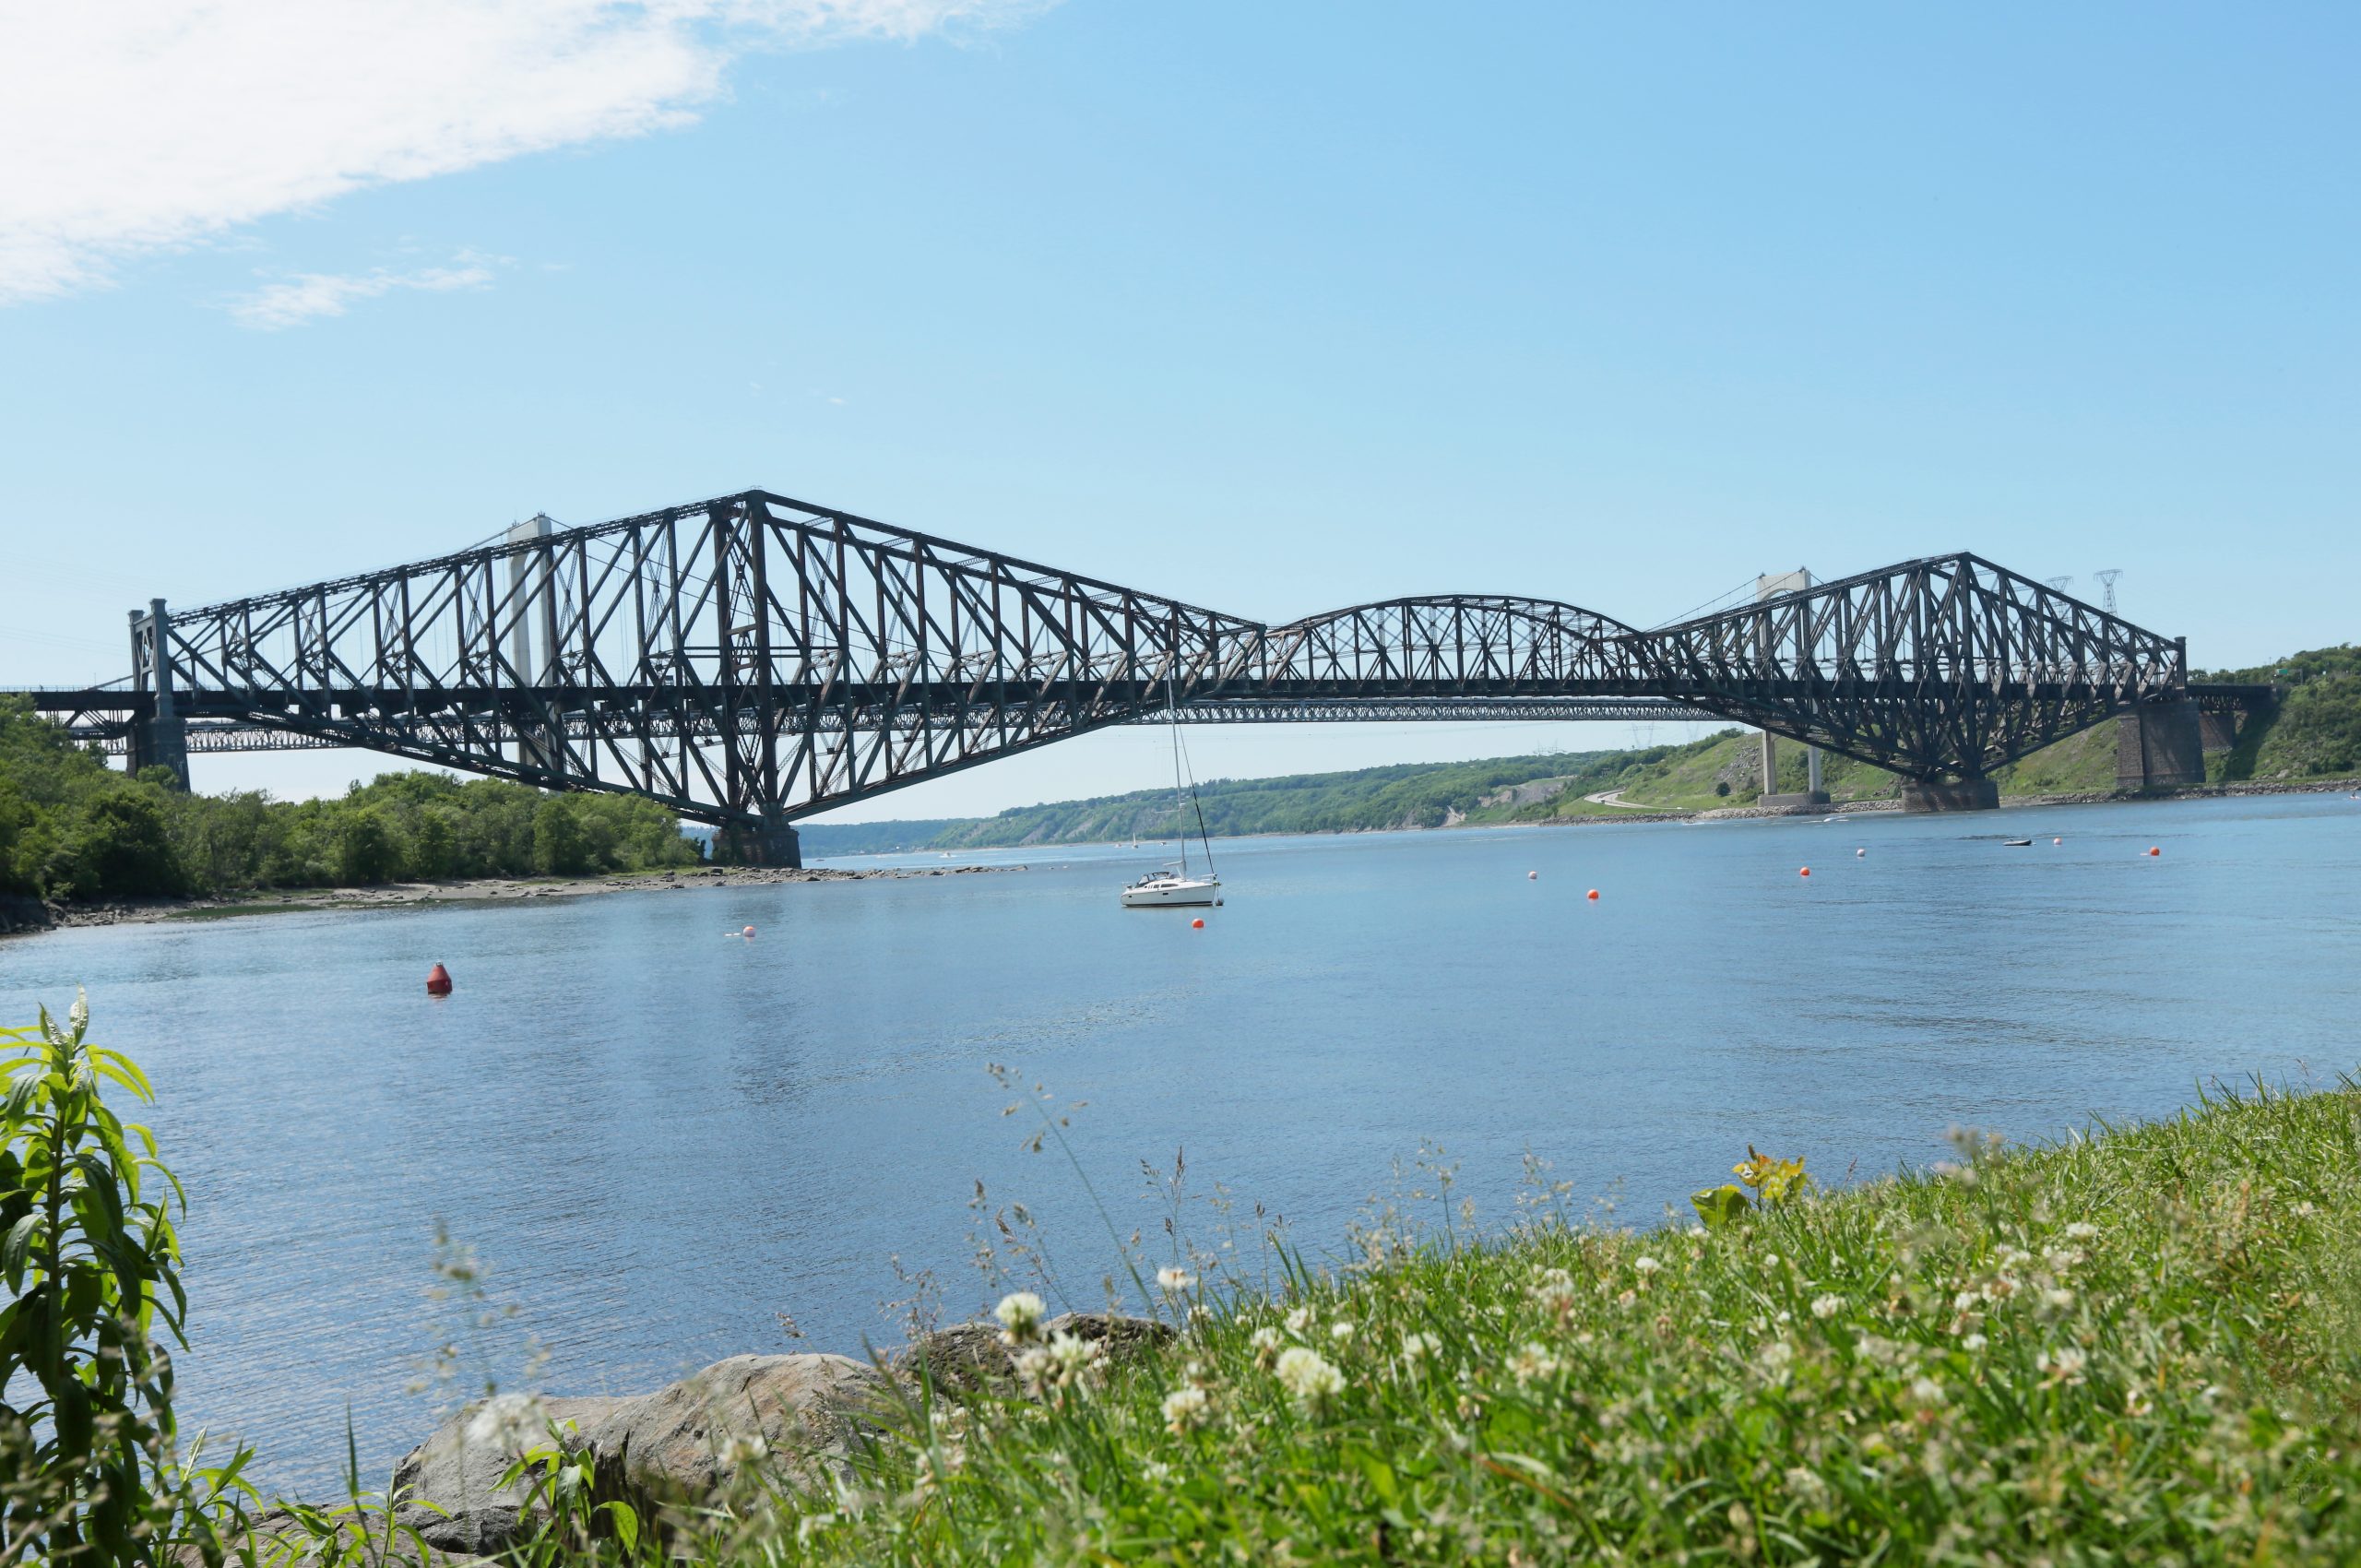
La siguiente gran estructura cantiléver fue el puente de Quebec, sobre el río San Lorenzo. Con un vano central de 549 m, aún es en la actualidad el puente cantiléver de mayor luz del mundo. Sin embargo, su construcción estuvo marcada por dos catastróficos fallos: en 1907, un error en el cálculo de las tensiones de compresión durante la fase de voladizo provocó el colapso de la estructura. En la reconstrucción se utilizó acero con níquel como nuevo material. No obstante, en 1916, el vano suspendido cayó al ser izado. Finalmente, el puente se terminó y se abrió al tráfico ferroviario en 1917. Los proyectistas originales fueron Theodore Cooper y Peter Szlapka, de la empresa Phoenixville Bridge Company. Tras el colapso, H. E. Vautelet presentó un nuevo diseño, pero la remodelación del puente se licitó entre varias empresas constructoras y fue ejecutada por G. H. Duggan (St. Lawrence Bridge Company) bajo la dirección de C. C. Schneider, R. Modjeski y C. N. Monsarrat. El acero aleado con níquel se utilizó por primera vez en 1909 en el puente de Blackwell’s Island (hoy Queensboro), en Nueva York. El acero con níquel también fue empleado extensamente por J. A. L. Waddell en diseños de puentes ferroviarios de grandes luces. A. N. Talbot realizó ensayos de conexiones de acero con níquel para la reconstrucción del puente de Quebec.

Puentes de tramo continuo: una opción limitada en América

Mientras que en Europa los puentes de tramo continuo se hicieron más frecuentes, en América del Norte se evitaban por su carácter estáticamente indeterminado. Una excepción fue el puente ferroviario de la Canadian Pacific Railway en Montreal, construido en 1886 con tramos principales de 124,5 m. Se utilizó un método cantiléver para su construcción, controlando cuidadosamente las deformaciones en los cordones inferiores mediante tensores y tornillos ajustables. Estos vanos fueron reemplazados en 1912 debido a las preocupaciones sobre su comportamiento bajo cargas ferroviarias más pesadas. El extremo principal de las cerchas de reemplazo del vano simple se apoyó mediante cimbras sobre una barcaza móvil durante su instalación en un trazado adyacente.

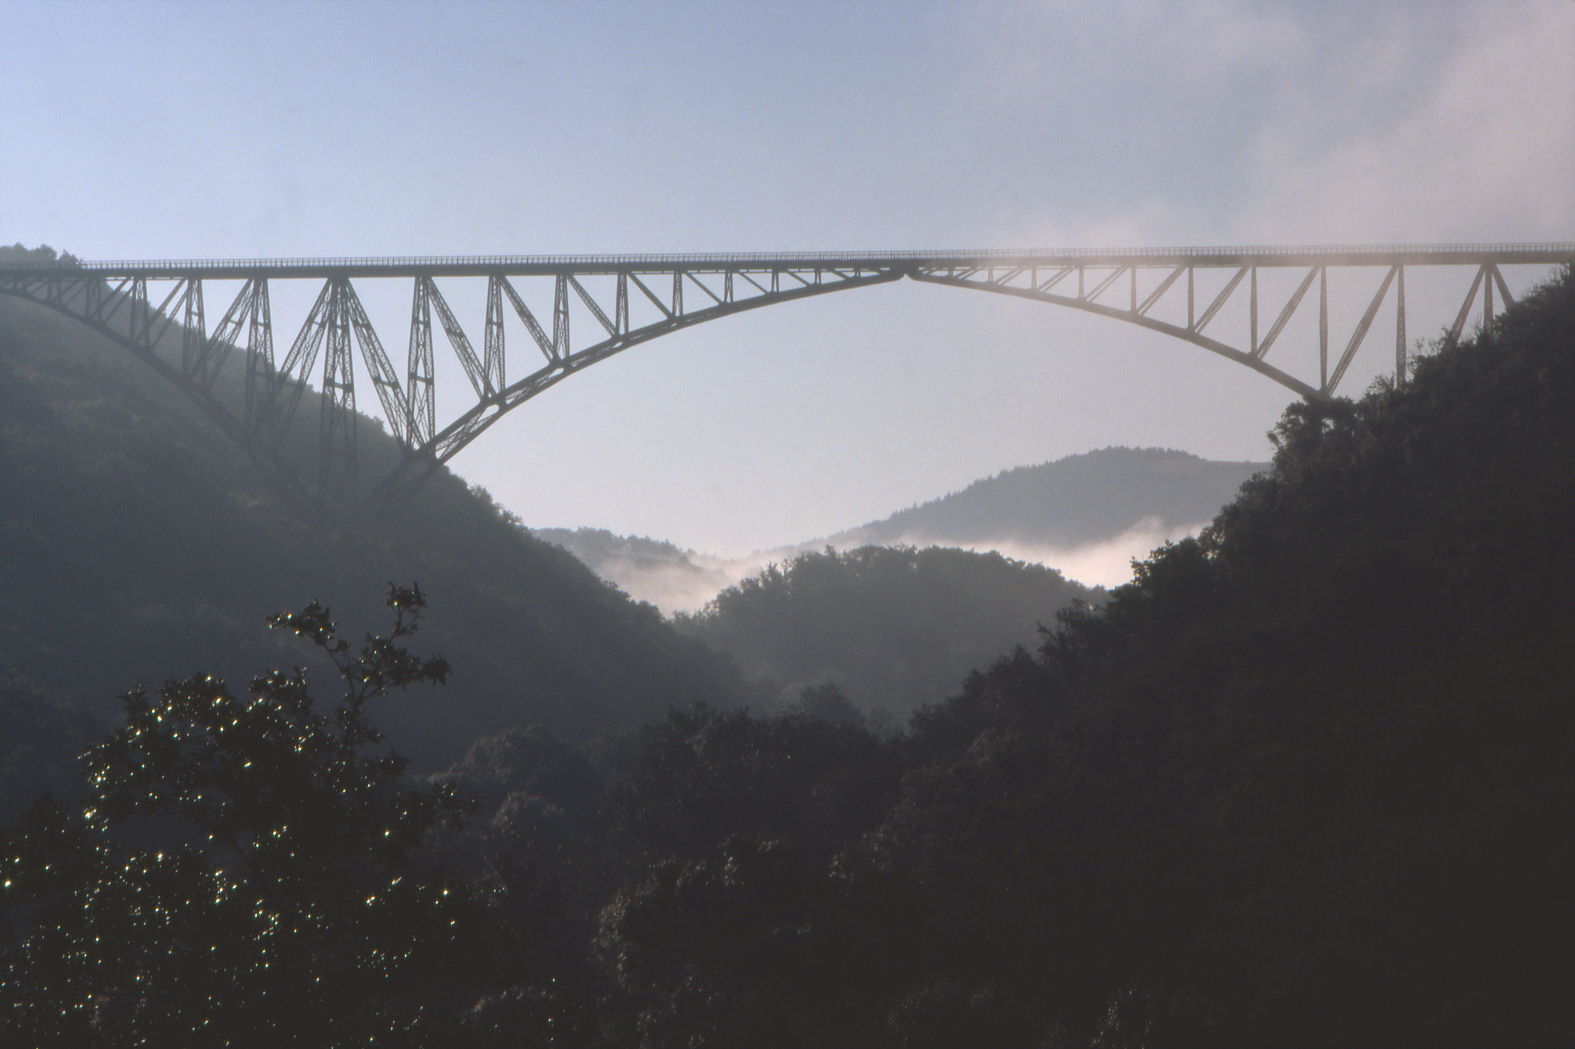
El primer gran puente ferroviario de acero de Francia fue el Viaducto del Viaur, que se construyó en 1898. Este puente de arco en celosía tipo cantilever es inusual, ya que no tiene un vano suspendido, por lo que la estructura es estáticamente indeterminada. Muchos ingenieros consideran que el diseño no era apropiado para cargas ferroviarias.

Viaducto del Viaur. https://es.wikipedia.org/wiki/Viaducto_del_Viaur

La consolidación de nuevas técnicas: roblonado y acero de alto carbono

A principios del siglo XX, muchas estructuras de hierro y acero fueron sustituidas debido al aumento de peso de las locomotoras. El peso típico de las locomotoras era de aproximadamente 40 t en 1860, 70 t en 1880, 100 t en 1890, 125 t en 1900 y 150 t en 1910. Aunque el roblonado era común en Europa, en Estados Unidos no se estandarizó en puentes de gran luz hasta alrededor de 1915. El roblonado se utilizaba en vanos de menor luz a principios del siglo XX.

Uno de los primeros ejemplos destacados fue el Hell Gate Bridge en Nueva York, una estructura de arco de acero de 298 m completada en 1916 para soportar cuatro vías ferroviarias. Fue erigido sin cimbra y empleó por primera vez acero con alto contenido en carbono, principalmente, debido al alto coste del acero aleado.

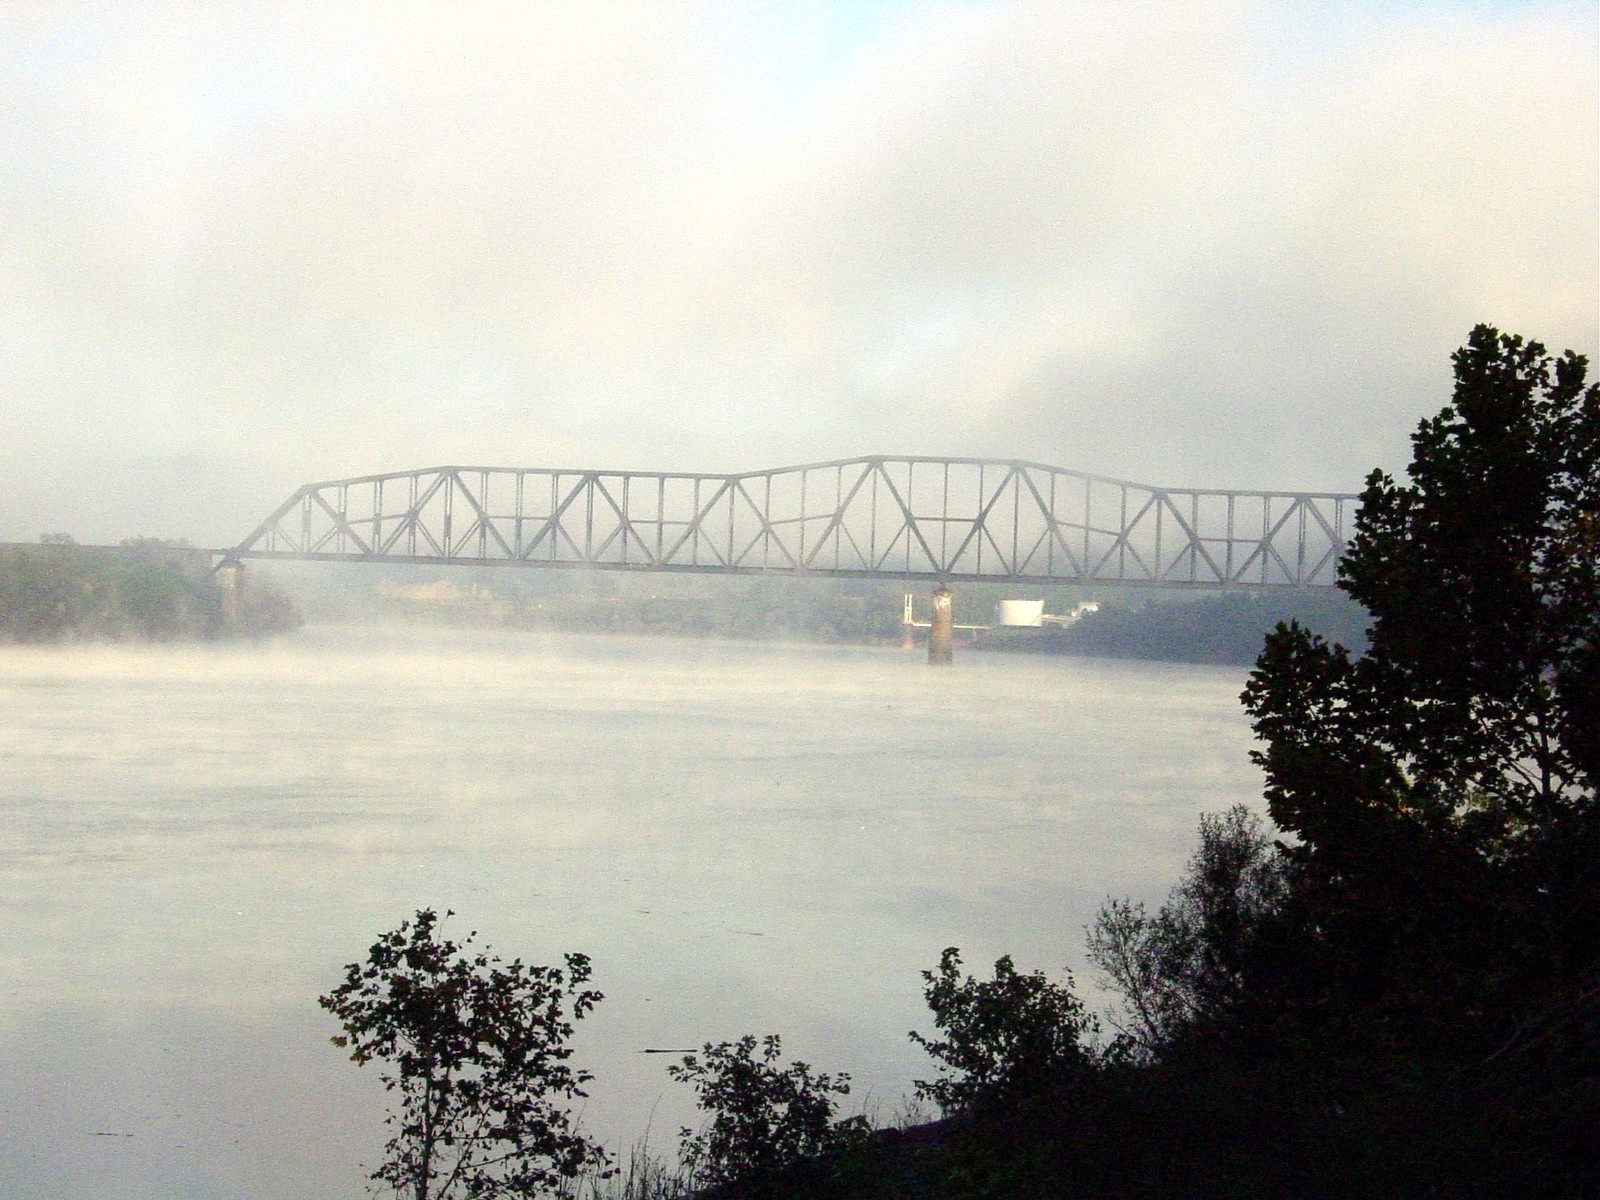
Ese mismo año, la Chesapeake & Ohio Railroad terminó el puente de Sciotoville, en Ohio, con dos tramos continuos de 236,5 m, el más largo de su tipo hasta hoy.

Puente de Sciotoville. https://en.wikipedia.org/wiki/Sciotoville_Bridge

Un legado de 80.000 puentes

En 1910 se estimaba que había unos 80 000 puentes de hierro y acero en Estados Unidos, que sumaban un total de 2250 kilómetros sobre una red de 300 000 km de vías. La mayoría de los puentes eran de construcción de acero a principios del siglo XX. El ferrocarril, en su rápida expansión tras la Guerra Civil, se convirtió en el principal motor de innovación estructural, propiciando el paso de la madera y la mampostería al hierro y, finalmente, al acero.

El desarrollo de procesos como el Bessemer (1856) y el horno Siemens-Martin (1867) permitió la producción económica del acero. Así, los puentes ferroviarios de acero se convirtieron en una respuesta ingenieril al desafío logístico de la era industrial, marcando el inicio de la ingeniería estructural moderna.


Los orígenes la ingeniería de puentes ferroviarios: Resistencia de materiales y mecánica estructural

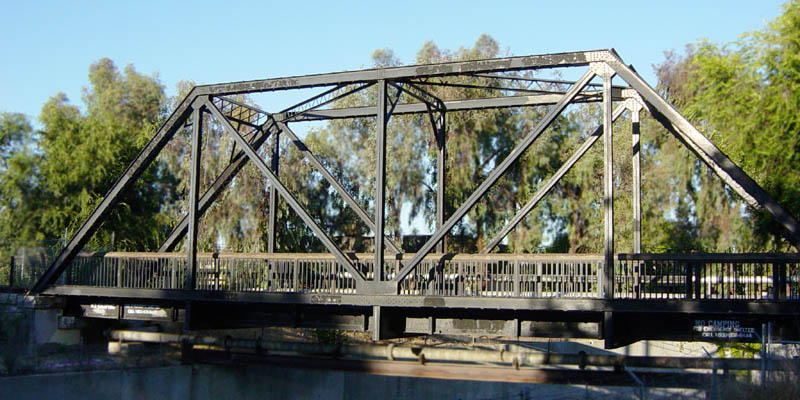
Puente antiguo en celosía para un ferrocarril de vía única, reconvertido para uso peatonal y soporte de tuberías. https://es.wikipedia.org/wiki/Puente_en_celos%C3%ADa

El desarrollo de la ingeniería de puentes ferroviarios se ha sustentado en el avance de disciplinas fundamentales, como la resistencia de materiales y la mecánica estructural. A lo largo de los siglos XVII y XVIII, diversos científicos establecieron los fundamentos del análisis racional de estructuras. En 1678, Robert Hooke formuló la ley que relaciona la fuerza elástica con la deformación. En 1705, Jacob Bernoulli llevó a cabo un estudio exhaustivo sobre las curvas de deflexión. Leonhard Euler y Charles-Augustin de Coulomb fueron pioneros en la investigación sobre la estabilidad elástica de los elementos sujetos a compresión. Posteriormente, en 1826, Louis Navier sentó las bases de una teoría más exhaustiva de la elasticidad.

Francia ocupó una posición destacada en la promoción de estos avances durante el siglo XVIII, contribuyendo significativamente al desarrollo de ingenieros con una sólida formación científica. Estos profesionales ejercieron una notable influencia en el campo de la ingeniería ferroviaria estadounidense. Dignos de mención son los ingenieros Charles Ellet (1830), Ralph Modjeski (1855), L. F. G. Bouscaren, ingeniero jefe del ferrocarril de Cincinnati Southern (1873), y H. E. Vautelet, ingeniero de puentes del Canadian Pacific Railway hacia 1876, quienes se formaron en las primeras escuelas de ingeniería francesas. Esta formación, basada en un enfoque riguroso de las matemáticas, la mecánica y el análisis estructural, resultó determinante para el desarrollo de la ingeniería de puentes ferroviarios en América del Norte. En este contexto, los profesionales aplicaron los principios adquiridos en Francia, introduciendo un diseño más racional y científico en sus respectivos entornos ferroviarios. Entre 1885 y 1889, el ingeniero alemán F. Engesser, especializado en puentes ferroviarios, realizó importantes avances en el análisis de la estabilidad de los elementos comprimidos. Gracias a su trabajo, este tipo de estudios se generalizó para su aplicación práctica en ingeniería estructural, y los ingenieros disponían de herramientas más precisas para evaluar el riesgo de pandeo en columnas y otros elementos críticos de los puentes metálicos. Estos desarrollos fueron especialmente relevantes en un contexto de creciente demanda de estructuras más resistentes y fiables en la red ferroviaria europea.

Desde su nacimiento en la década de 1820, el ferrocarril se expandió rápidamente durante más de ochenta años. Este crecimiento constante, unido al aumento del peso de las locomotoras, provocó que muchos puentes tuvieran que ser reemplazados cada diez o quince años. La necesidad de estructuras más resistentes, con mayor luz y fiabilidad, unida a los fallos estructurales que se producían en servicio, impulsó a los ingenieros de mediados del siglo XIX a adoptar un enfoque más científico en el diseño de puentes de hierro y acero. A causa del elevado número de accidentes ferroviarios debidos a fallos estructurales en los puentes, la ingeniería de estos elementos experimentó una evolución significativa a lo largo del siglo XIX. Estos incidentes pusieron de manifiesto la necesidad urgente de adoptar un enfoque más riguroso y científico en el diseño y la evaluación de las estructuras, lo que impulsó una serie de investigaciones y avances técnicos fundamentales para garantizar la seguridad en el transporte ferroviario.

En Estados Unidos, esta práctica era principalmente empírica, basada en la experiencia y en la repetición de diseños de armaduras probadas, como las de tipo Town, Long, Howe y Pratt, en los que se mejoraban los materiales, pero sin un conocimiento profundo de las fuerzas internas. Este enfoque resultó insuficiente entre 1850 y 1870, cuando se produjeron numerosos fallos estructurales. La necesidad de aumentar la seguridad y de responder a cargas mayores llevó al desarrollo de métodos analíticos más rigurosos. En este contexto, Squire Whipple publicó en 1847 el primer análisis racional de celosías isostáticas mediante el método de los nudos, lo que supuso un hito en la historia de la ingeniería estructural.

Puente Britannia. https://es.wikipedia.org/wiki/Puente_Britannia

Entretanto, en Europa, ingenieros franceses, alemanes y británicos también avanzaban en la teoría de la elasticidad y en la mecánica estructural. En 1849, P. E. Clapeyron desarrolló la ecuación de los tres momentos, que aplicó en 1857 al análisis del puente Britannia. El diseño de este puente se basó en un análisis de tramos simples, a pesar de que Fairbairn y Stephenson eran conscientes de los efectos de la continuidad sobre la flexión. Los tramos se montaron inicialmente con apoyos simples y, posteriormente, se elevaron secuencialmente en los pilares correspondientes. Una vez en su posición, los tramos se conectaron mediante placas remachadas para lograr la continuidad de los tramos, un enfoque innovador que permitió superar las limitaciones de los métodos tradicionales de construcción de puentes de la época. En el Reino Unido, los ingenieros ferroviarios realizaron ensayos con metales y modelos a escala para evaluar la resistencia y la estabilidad de los puentes.

A partir de los trabajos de Whipple, dos ingenieros europeos destacaron especialmente: D. J. Jourawski y Karl Culmann. Jourawski criticó el uso de refuerzos verticales de placa empleados por Stephenson en el puente Britannia. Consideraba que esta solución no era la más adecuada para garantizar la resistencia y la estabilidad del puente, y destacaba la importancia de emplear métodos más eficientes en el diseño de elementos de compresión en estructuras de gran envergadura. Culmann, ingeniero del Ferrocarril Real Bávaro, fue un defensor temprano del análisis matemático de estructuras. En 1851, estudió en detalle las celosías como la Howe, ampliamente utilizadas en Estados Unidos. Karl Culmann no solo se centró en celosías isostáticas como las de tipo Howe, sino que también analizó estructuras hiperestáticas, como las celosías Long, Town y Burr. Estas configuraciones, más complejas desde el punto de vista estructural por ser estáticamente indeterminadas, fueron estudiadas por Culmann mediante métodos aproximados, lo que supuso un paso importante para comprender y evaluar este tipo de estructuras. Aunque aún no se disponía de herramientas matemáticas plenamente desarrolladas para resolver estos sistemas con precisión, sus aproximaciones permitieron establecer criterios útiles para su diseño y validación en el contexto ferroviario de la época.

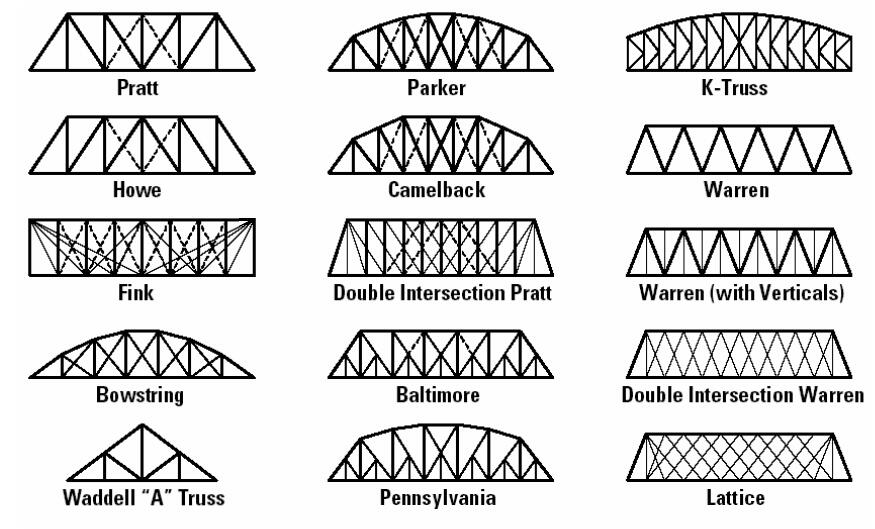
Tipos estructurales celosías metálicas (vía @dobooku)

Durante esta misma época, se desarrollaron nuevas formas estructurales, como la celosía Warren (1846), y W. B. Blood ideó en 1850 un método de análisis específico para armaduras trianguladas. La viga Warren, caracterizada por su estructura triangular regular y su eficiencia en la distribución de esfuerzos, se utilizó por primera vez en un puente ferroviario en 1853, en la línea del Great Northern Railway del Reino Unido. Este hecho marcó el inicio de su aplicación práctica en la infraestructura ferroviaria, consolidándose progresivamente como una de las tipologías estructurales más versátiles y extendidas en Europa y en América del Norte.

En el Reino Unido, la investigación sobre los efectos de las cargas móviles y la velocidad también se inició en la década de 1850, y fue precedida por los estudios teóricos de Stokes y Willis sobre vibraciones y resistencia. Fairbairn abordó en 1857 el impacto de estas cargas sobre estructuras isostáticas.

En 1862, el ingeniero alemán J. W. Schwedler presentó una teoría fundamental sobre momentos flectores y esfuerzos cortantes en vigas, y contribuyó al análisis de armaduras mediante el método de secciones. Ese mismo año, A. Ritter perfeccionó dicho método al desarrollar un enfoque basado en el equilibrio en la intersección de dos barras de la armadura. Paralelamente, entre 1864 y 1874, James Clerk Maxwell y Otto Mohr desarrollaron y perfeccionaron los métodos gráficos para el análisis de celosías. Estas técnicas permitieron representar visualmente y con gran precisión los flujos de fuerza en las estructuras, lo que facilitó el diseño y la comprensión del comportamiento estructural.

Además, Maxwell y W. J. M. Rankine realizaron importantes aportaciones teóricas en ámbitos clave como los cables de suspensión en puentes metálicos, las vigas en celosía y los efectos de flexión, cortante, deformación y estabilidad en elementos comprimidos. Sus trabajos sentaron las bases de muchas de las prácticas modernas en ingeniería de estructuras metálicas y contribuyeron decisivamente al avance del diseño de puentes ferroviarios. Culmann también abordó el análisis de vigas continuas y de largueros, y en 1866 publicó una descripción general del método para diseñar puentes en voladizo. En 1866, Karl Culmann publicó una descripción extensa y sistemática del análisis gráfico de celosías, consolidando así una metodología visual que permitió a los ingenieros calcular con mayor claridad y eficacia las fuerzas internas en estructuras complejas. Su obra no solo facilitó el diseño de puentes ferroviarios más seguros y eficientes, sino que también sirvió de referencia durante décadas en la enseñanza y la práctica de la ingeniería estructural.

Posteriormente, Culmann desarrolló teorías sobre cargas móviles y la flexión de vigas que fueron ampliamente aceptadas en Europa y Estados Unidos. En 1867, E. Winkler introdujo las líneas de influencia, una herramienta clave para el análisis de estructuras sometidas a cargas en movimiento.

El estudio de los efectos dinámicos del tráfico ferroviario, como los impactos derivados de las irregularidades de la vía, el «golpe de ariete» de las locomotoras, el cabeceo, el balanceo y la oscilación, continuó impulsando la investigación teórica y experimental. El aumento de la carga ferroviaria también generó preocupación por la fatiga del material, un campo en el que A. Wöhler destacó por sus estudios para los ferrocarriles alemanes.

A finales del siglo XIX, la ingeniería de puentes ferroviarios en Norteamérica dio un nuevo paso hacia la consolidación de una práctica plenamente científica. El ingeniero J. A. L. Waddell desempeñó un papel clave en este proceso, ya que en 1898 y 1916 publicó dos obras de referencia sobre el diseño de puentes de acero. Estos textos sentaron las bases de una metodología rigurosa y estandarizada para el diseño estructural en el ámbito ferroviario.

Hasta entonces, era habitual que las compañías ferroviarias adquiriesen puentes completos a fabricantes que ofrecían soluciones prefabricadas y de diseño propio. Waddell y otros ingenieros promovieron un cambio radical: que los diseños los realizaran de forma independiente ingenieros cualificados, basándose en principios científicos, y que las empresas solo se encargaran de la fabricación. La Erie Railroad fue la primera en aplicar este nuevo modelo, y su ejemplo fue seguido rápidamente por el resto de las compañías ferroviarias estadounidenses. Así, el diseño independiente y técnicamente fundamentado se convirtió en la norma.

Así, a comienzos del siglo XX, la ingeniería de puentes ferroviarios había alcanzado una madurez técnica plena en Estados Unidos y Europa, basada en fundamentos científicos sólidos, metodologías de cálculo avanzadas y una clara profesionalización del diseño estructural.

Os dejo un vídeo de un puente de ferrocarril de celosía tipo Warren.

Squire Whipple, padre de la construcción de puentes de hierro en Estados Unidos

Squire Whipple (1804-1888). https://es.wikipedia.org/wiki/Squire_Whipple

Squire Whipple (16 de septiembre de 1804, Hardwick, Massachusetts; 15 de marzo de 1888, Albany, Nueva York) fue una figura esencial en el desarrollo de la ingeniería estructural en Estados Unidos y es reconocido como el «padre de la construcción de puentes de hierro» en dicho país.

Nacido en el seno de una familia campesina, su primer contacto con la ingeniería se produjo a temprana edad, cuando su padre diseñó, construyó y operó una hilandería de algodón cerca de Greenwich, Massachusetts, entre 1811 y 1817. En 1817, cuando Whipple tenía trece años, su familia se trasladó al estado de Nueva York y se estableció en el condado de Otsego, donde su padre retomó las labores agrícolas.

Durante su adolescencia, Whipple recibió educación secundaria en la Fairfield Academy, en Herkimer, y también asistió a la Hartwick Academy. Gracias a su aptitud académica, pudo ingresar y graduarse en el Union College de Schenectady (Nueva York) en solo un año, en 1830. En la década siguiente, trabajó en distintos proyectos ferroviarios y de canales, y en los periodos de desempleo fabricaba y vendía instrumentos matemáticos de su propia elaboración.

Su participación en la ampliación del Canal Erie resultó decisiva para su desarrollo profesional. Al comprobar que los puentes de madera existentes no eran adecuados para el nuevo trazado ensanchado del canal, concluyó que era necesario utilizar hierro. En 1841 obtuvo la patente de una celosía de arco tensado (bowstring truss), que combinaba hierro forjado para los elementos sometidos a tracción y hierro fundido para los elementos a compresión, estableciendo una clara distinción funcional entre ambos materiales. Ese mismo año, construyó el primer puente con este sistema sobre el Canal Erie en Utica, y en los años siguientes se edificaron al menos seis estructuras similares en los estados de Nueva York y Erie. Sus diseños, especialmente los de vigas de celosía y puentes de arco tensado prefabricados, se adoptaron como estándar para los cruces del canal.

En 1847, publicó A Work on Bridge Building, una obra fundamental en la que presentó la teoría de celosías trianguladas mediante métodos gráficos y trigonométricos, una innovación que marcó el inicio de la independencia teórica de la ingeniería estructural estadounidense respecto del modelo europeo. En este tratado formuló una ecuación empírica para dimensionar montantes de hierro fundido, describió el comportamiento elástico-plástico de las vigas de ese material y realizó un análisis preliminar del fenómeno de fatiga, aunque sin emplear este término. Estos aportes sentaron las bases de la teoría de estructuras en Estados Unidos durante su etapa fundacional (1850-1875). A lo largo de su carrera, publicó otras obras relevantes, como Apéndice a la obra de Whipple sobre construcción de puentes (1869) y Tratado elemental y práctico sobre construcción de puentes (1873), que consolidaron su legado teórico.

Puente de arco tesado Whipple, construido entre 1867 y 1869 sobre el Normans Kill en Albany. https://es.wikipedia.org/wiki/Squire_Whipple

Entre los ejemplos más destacados de su obra construida se encuentra el puente de arco tensado de hierro forjado y fundido sobre el arroyo Normans Kill, en Albany (Nueva York), construido entre 1867 y 1869 por S. DeGraff, de Syracuse. Este puente, muy bien conservado, permaneció en uso continuo y sin restricciones de carga hasta su cierre al tráfico rodado en enero de 1990. Su elegante diseño ha llevado a muchos usuarios a creer erróneamente que se trata de una estructura moderna. Durante décadas, la autopista de peaje de Delaware atravesaba el puente hasta que, en 1929, fue reemplazado por una estructura nueva, más alta, larga y ancha. A pesar de ello, el puente original de Whipple aún se conserva como patrimonio histórico. Otro ejemplo notable se halla en el campus del Union College, donde hoy se utiliza como pasarela peatonal.

Asimismo, el puente Shaw es una pieza singular: es el único puente de arco tesado Whipple que se conserva en su ubicación original y la única estructura doble de este tipo que se conoce. Compuesto por dos tramos idénticos que comparten un pilar común, se le ha descrito como «una estructura de gran importancia para la historia de la ingeniería y la tecnología del transporte en Estados Unidos». A estos ejemplos se suman al menos cuatro puentes similares más que aún se conservan en el centro del estado de Nueva York y otro más en Newark (Ohio), lo que evidencia la amplia adopción de sus diseños.

Squire Whipple falleció el 15 de marzo de 1888 en su residencia de Albany. Fue sepultado en el Cementerio Rural de Albany, en Menands (Nueva York). Su legado, tanto teórico como práctico, perdura como un pilar fundamental en la historia de la ingeniería estructural y del diseño de puentes en América.

Puentes de fundición en la ingeniería ferroviaria

Figura 1. Puente de hierro de Stephenson atravesando el río Gaunless. https://es.wikipedia.org/wiki/Ferrocarril_de_Stockton_y_Darlington

Durante el siglo XIX, el crecimiento vertiginoso de las redes ferroviarias en el Reino Unido y Estados Unidos planteó un gran desafío técnico: construir puentes capaces de soportar trenes cada vez más pesados y recorrer distancias más largas.

Los materiales tradicionales, como la madera y la piedra, no podían hacer frente a estas nuevas exigencias. En este contexto, surgió un nuevo material en la historia de la ingeniería: el hierro fundido.

¿Qué es el hierro fundido?

El hierro fundido, también conocido como fundición de hierro o hierro colado, es una aleación de hierro con un alto contenido de carbono (normalmente entre un 2 % y un 4 %), lo que facilita su fundición y moldeado. Se obtenía vertiendo el metal fundido en moldes, lo que permitía fabricar piezas con formas complejas y repetitivas. Su gran resistencia a la compresión lo hacía ideal para soportar cargas pesadas, especialmente en elementos estructurales como arcos y pilares.

Sin embargo, también tenía una limitación importante: era frágil, es decir, podía romperse de forma repentina si se sometía a esfuerzos de tracción o impactos bruscos. Esta característica marcaría el principio y el final de su uso en los puentes ferroviarios, como veremos.

Los primeros puentes de fundición

Figura 2. Vista del Iron Bridge. https://es.wikipedia.org/wiki/Iron_Bridge

Los primeros puentes metálicos se fabricaron de fundición y la mayoría tienen estructuras poco claras, heredadas de los puentes de piedra y de madera. La herencia de tipologías anteriores es habitual cuando se comienza con un nuevo material.

El primer puente metálico del mundo se construyó en 1779 en Coalbrookdale (Reino Unido). Se trataba de un arco de fundición de 30,5 m de altura que cruzaba el río Severn. Este puente demostró que era posible utilizar metales con éxito en grandes estructuras. En estos primeros puentes, los arcos se construían con barras unidas por pernos.

Décadas más tarde, en 1839, Estados Unidos siguió este ejemplo con un puente similar de 24,5 m en Brownsville (Pensilvania). Estos arcos de fundición fueron los primeros puentes ferroviarios metálicos y su uso se extendió rápidamente a medida que las locomotoras se volvían más pesadas y las distancias más largas.

Uno de los puentes más antiguos que aún se conserva es el de Merthyr Tydfil (Gales), construido en 1793. Con una longitud de 14 m, fue concebido para una línea industrial de tranvías y constituye el puente ferroviario de hierro colado más antiguo que aún se mantiene en pie.

En 1823, George Stephenson —uno de los padres del ferrocarril moderno— construyó el primer puente de hierro fundido para una línea pública: el ferrocarril de Stockton a Darlington. Para ello, se utilizaron tramos de 3,8 m en forma de lentes, apoyados sobre caballetes. Esta solución sentó un precedente para numerosas otras estructuras que facilitarían el cruce de valles anchos o profundos sin pendientes pronunciadas, aspecto fundamental debido a la limitada capacidad de tracción de las primeras locomotoras.

El desarrollo del hierro fundido en la ingeniería ferroviaria

A medida que las exigencias del ferrocarril aumentaban, ingenieros británicos de renombre como Robert Stephenson e Isambard Kingdom Brunel diseñaron puentes de arco de fundición que demostraban una eficacia notable en la compresión. A partir de 1830, se inició la construcción de arcos y vigas de fundición en el Reino Unido. En Estados Unidos, la empresa ferroviaria B&O se dedicó a la fabricación de vigas de fundición en 1846, siendo seguida por otras compañías como Pennsylvania Railroad en 1853 y Boston and Albany Railroad en 1860.

El primer puente ferroviario de Richmond fue construido por el contratista Thomas Brassey y diseñado por los ingenieros civiles Joseph Locke y J. E. Errington en nombre del Ferrocarril de Londres y del Suroeste (L&SWR). El puente ferroviario de Richmond, Windsor y Staines fue inaugurado en 1848. Debido a las preocupaciones sobre el uso de la fundición en su construcción, fue reconstruido durante la década de 1900, siendo el principal cambio la sustitución de elementos de hierro por otros de acero.

Cabe señalar que uno de los hitos más destacados fue el viaducto de Crumlin, en Gales, construido en 1857. Con una estructura mixta y elementos de fundición, permitía atravesar un valle de forma eficiente y fue considerado un logro técnico en su época.

En paralelo, en Estados Unidos se empezó a usar predominantemente cerchas compuestas por madera, hierro fundido y hierro forjado, una aleación de hierro que resulta más dúctil y resistente a la tracción. Un ejemplo notable es la cercha tipo Howe, que integra elementos de compresión en hierro fundido y de tracción en hierro forjado, complementados con piezas de madera.

La fragilidad del hierro fundido y su declive

Figura 3. Desastre del puente del Dee. https://es.wikipedia.org/wiki/Desastre_del_puente_del_Dee

A pesar de sus ventajas, el hierro fundido presentaba una desventaja significativa: su fragilidad ante cargas dinámicas y golpes. En 1847, el colapso del puente ferroviario del Dee, con vigas de fundición en el Reino Unido, generó un extenso debate entre ingenieros británicos (Figura 3). Provocó cinco víctimas mortales y puso de manifiesto la debilidad de los puentes de vigas de fundición de hierro reforzadas con tirantes de hierro forjado. Además, recibió fuertes críticas hacia su diseñador, el ingeniero Robert Stephenson, hijo del también ingeniero George Stephenson. Se llegó a la conclusión de que, a pesar de su resistencia a la compresión, el hierro fundido no demostraba una respuesta óptima ante las fuerzas de tracción ni ante los impactos generados por las locomotoras al atravesar los puentes.

En Estados Unidos, el problema también se hizo evidente. Tras el lamentable incidente del derrumbe de un puente de hierro en la línea Erie Railroad en 1850, algunas compañías se vieron compelidas a sustituir las estructuras de hierro por otras de madera. No obstante, otras, como el ferrocarril B&O, mantuvieron la utilización del hierro fundido, aunque con mayores medidas de precaución y principalmente en elementos que solo operaban bajo compresión.

A partir de la década de 1850, el uso del hierro forjado se fue imponiendo progresivamente por su mayor resistencia a los esfuerzos de tracción. En Europa, la construcción de puentes ferroviarios de hierro colado cesó alrededor de 1867. Un ejemplo notable fue el puente sobre el río Garona en Francia, construido por Gustave Eiffel en 1860, con una longitud de 488 m.

En Estados Unidos, el hierro fundido continuó siendo utilizado durante un período adicional de aproximadamente una década, aunque con una aplicación más restringida a usos altamente específicos.

Conclusión

El hierro fundido supuso un hito revolucionario en la historia de la ingeniería, posibilitando la construcción de los primeros grandes puentes metálicos. Su facilidad de fabricación y resistencia a la compresión lo convirtieron en una solución ideal en los inicios del ferrocarril. No obstante, su vulnerabilidad ante cargas dinámicas motivó a los ingenieros a explorar materiales más robustos, como el hierro forjado y, posteriormente, el acero.

A pesar de sus limitaciones, el legado del hierro fundido perdura en numerosas estructuras que desafían el paso del tiempo, más de dos siglos después. Más allá de su función estructural, los puentes ferroviarios de hierro fundido también son valorados por su importancia estética, con diseños elaborados que embellecen el entorno donde se sitúan.


Impermeabilización de puentes: técnicas, materiales y procedimientos

https://www.cantitec.es/project/impermeabilizacion-puente-ave/

La durabilidad de los puentes está relacionada con una impermeabilización adecuada, ya que el hormigón vibrado no es totalmente estanco. Las segregaciones locales permiten la entrada de agua hasta las armaduras, lo que provoca la carbonatación, disgregación y corrosión de estas. Este efecto se intensifica en regiones donde se usan sales de deshielo para evitar la formación de hielo. Muchos problemas de durabilidad se deben a una impermeabilización y drenaje inadecuados.

La eficacia de la impermeabilización depende de factores como las condiciones climáticas, que pueden afectar a la integridad de los materiales. También es crucial el diseño estructural, que debe facilitar el drenaje y evitar la acumulación de agua. Para prevenir defectos en la impermeabilización, es esencial seleccionar materiales duraderos y compatibles con el entorno, y aplicarlos correctamente.

La selección del sistema de impermeabilización para un puente debe tener en cuenta factores como las características específicas de la estructura, incluidos los materiales, la geometría, el uso y las condiciones de carga; las condiciones climáticas y ambientales locales, como temperaturas extremas, humedad y exposición a agentes corrosivos; y los requisitos de mantenimiento y la vida útil esperada, ya que algunos sistemas requieren menos mantenimiento y ofrecen una mayor durabilidad. Es esencial consultar las normativas vigentes y, en caso de duda, recurrir a expertos en la materia para determinar la solución más adecuada.

Los sistemas de impermeabilización se clasifican en tratamientos in situ y el uso de láminas prefabricadas. Dentro de los tratamientos in situ, destacan varias técnicas según el tipo de material y el método de aplicación.

Tratamientos in situ:

  • Másticos bituminosos aplicados en caliente: Se colocan en una o dos capas con espesores de 5 a 20 mm. Para evitar la formación de ampollas por la mezcla caliente sobre un tablero húmedo, se aplica una capa de imprimación y otra de descompresión, generalmente un filtro de fibra de vidrio que comunica con la atmósfera.
  • Másticos bituminosos aplicados en frío: Formados por un agregado mineral fino, fibras minerales y una emulsión bituminosa aniónica de rotura lenta, y se aplican sobre un tablero limpio tras un riego de adherencia. La cantidad aplicada varía entre 3 y 6 kg/m² en función de la rugosidad de la superficie. Son fáciles de instalar, resistentes al tráfico de obra y poseen una excelente adherencia al firme.
  • Capas finas con materiales no bituminosos (resinas): Incluyen resinas epoxi, poliuretanos y poliésteres, que se aplican en espesores de 1,5 a 3 mm. Ofrecen alta resistencia química y gran adherencia al hormigón, aunque requieren una textura fina y ausencia de humedad en el tablero. Normalmente, se aplican dos capas de resina: la segunda se extiende una vez polimerizada la primera y, antes de que se seque por completo, se esparce arena para mejorar la adherencia con el pavimento. La imprimación del tablero no es indispensable, pero, si se realiza, se utiliza la misma resina diluida.
  • Capas finas con brea-epoxi: Este material mixto combina la flexibilidad de la brea y la adherencia del epoxi, y ofrece resistencia a bajas temperaturas y un coste moderado. Su espesor promedio es de 2 mm y se usa principalmente en estructuras flexibles como puentes metálicos. La técnica de aplicación es similar a la de las resinas sintéticas, con la diferencia de que en este caso es imprescindible utilizar la imprimación correspondiente, que es la misma mezcla fluidificada.

Láminas prefabricadas:

Dentro de las láminas prefabricadas de pequeño espesor (entre 1 y 2 mm) se incluyen:

  • Láminas bituminosas autoprotegidas: La cara superior está formada por una hoja de aluminio y la cara inferior está recubierta de una masilla bituminosa reforzada con fibras de vidrio. El espesor total varía entre 3 y 4 mm.
  • Láminas elastoméricas: Las más comunes están fabricadas con caucho butilo, caucho de cloropreno y etileno-propileno. Estas láminas destacan por su gran flexibilidad, aunque presentan el inconveniente de una adherencia deficiente con los materiales bituminosos. Por ello, en la instalación de pavimentos de este tipo es habitual aplicar una imprimación bituminosa sobre la lámina una vez colocada.
  • Láminas plásticas: Son de PVC reforzado con fibras sintéticas a lo largo de todo su espesor. Estas láminas no presentan adherencia.
  • Láminas de betún altamente modificado con polímeros: Estas láminas ofrecen una excelente flexibilidad, baja susceptibilidad térmica y elevada tenacidad y ductilidad.

Las láminas prefabricadas más delgadas suelen deteriorarse con facilidad por punzonamiento. Anteriormente, solía colocarse una capa de protección, generalmente una mezcla de arena y betún, entre la lámina y el pavimento. Hoy en día, salvo en el caso de las láminas con hoja superior de aluminio, es común que las láminas incorporen gravillas incrustadas en su cara superior, lo que no solo las protege frente al punzonamiento, sino que también mejora la adherencia con el pavimento. El objetivo principal de estas membranas es garantizar la estanqueidad en todas las zonas del tablero y evitar especialmente el paso de agua en las uniones con elementos como bordillos, sumideros, barreras y juntas de dilatación.

En los últimos años, se han desarrollado y aplicado técnicas y productos innovadores en este campo. A continuación, se presentan algunas de las novedades más destacadas:

  • Membranas líquidas de poliuretano: La aplicación de membranas líquidas de poliuretano ha surgido como una solución eficaz para impermeabilizar tableros de puentes. Estas membranas destacan por su alta elasticidad, resistencia química y larga vida útil. Además, su capacidad para adaptarse a geometrías diversas facilita su aplicación en estructuras complejas. La certificación ETE (Documento de Evaluación Técnica Europeo) garantiza la calidad y eficacia de estos productos.
  • Membranas asfálticas prefabricadas: Los sistemas de impermeabilización asfáltica, especialmente los que utilizan membranas prefabricadas SBS, han demostrado su eficacia en puentes y estacionamientos. Estos sistemas se aplican mediante termofusión, lo que garantiza una adherencia sólida y una protección duradera contra filtraciones.
  • Resinas de poliuretano bicomponente: La utilización de resinas de poliuretano bicomponente, libres de brea y alquitrán, ha ganado popularidad en la impermeabilización de tableros de puentes. Estas resinas se aplican sobre el hormigón del soporte, formando una capa impermeable que protege la estructura de las inclemencias meteorológicas y de la acción de agentes corrosivos.
  • Membranas de poliurea: La aplicación de poliurea ha demostrado su eficacia en la protección contra filtraciones en la impermeabilización de puentes ferroviarios. Para lograr una impermeabilización completa y duradera, es fundamental realizar un tratamiento previo de la superficie y aplicar imprimaciones adecuadas.

En las impermeabilizaciones no completamente adheridas al tablero del puente, el agua que pueda filtrarse a través de la capa impermeabilizante o condensarse debajo de ella se evacúa mediante respiraderos o tubos de ventilación. Estos dispositivos evitan la acumulación de presión de vapor que podría provocar ampollas en la impermeabilización. Los tubos se colocan en los puntos más bajos o se distribuyen a lo largo de toda la superficie, partiendo de la cara inferior de la impermeabilización y atravesando el tablero del puente.

La impermeabilización de puentes requiere un mantenimiento periódico para garantizar su eficacia a largo plazo. Es fundamental realizar inspecciones regulares para detectar posibles daños o deterioros y llevar a cabo las reparaciones pertinentes. Si hay fallos en la impermeabilización, es posible que sea necesario rehabilitar la membrana, lo que puede implicar eliminar la capa existente y aplicar un nuevo sistema de impermeabilización.

La impermeabilización de puentes requiere cumplir diversas normativas y estándares internacionales para garantizar la eficacia y durabilidad de las soluciones implementadas. A continuación, se presenta una relación exhaustiva de las normativas y estándares más importantes en este campo:

Normativas Europeas:

  • UNE-EN 13375:2020: Establece los requisitos para las láminas flexibles utilizadas en la impermeabilización de tableros de puentes de hormigón y otras superficies de hormigón expuestas al tráfico vehicular.
  • UNE-EN 14692:2017: Define las características de las láminas flexibles para la impermeabilización de tableros de puentes de hormigón y otras superficies de hormigón para tráfico de vehículos, incluyendo la determinación de la resistencia a la compactación de una capa asfáltica.
  • UNE-EN 14694:2017: Especifica los requisitos para las láminas flexibles en la impermeabilización de tableros de puentes de hormigón y otras superficies de hormigón para tráfico de vehículos, enfocándose en la resistencia a la presión dinámica de agua tras degradación por pretratamiento.
  • UNE-EN 14223:2017: Detalla las propiedades de las láminas flexibles para la impermeabilización de tableros de puentes de hormigón y otras zonas de hormigón para tráfico de vehículos, incluyendo la determinación de la absorción de agua.
  • UNE-EN 14691:2017: Establece los criterios para las láminas flexibles en la impermeabilización de tableros de puentes de hormigón y otras zonas de hormigón para tráfico de vehículos, enfocándose en la compatibilidad por acondicionamiento térmico.
  • UNE-EN 13653:2017: Define los requisitos para las láminas flexibles en la impermeabilización de tableros de puentes de hormigón y otras zonas de hormigón para tráfico de vehículos, incluyendo la determinación de la resistencia al pelado.
  • UNE-EN 12039:2017: Especifica las características de las láminas bituminosas para la impermeabilización de cubiertas, incluyendo la determinación de la adherencia de gránulos.
  • UNE-EN 12691:2018: Establece los requisitos para las láminas bituminosas, plásticas y de caucho en la impermeabilización de cubiertas, incluyendo la determinación de la resistencia al impacto.
  • UNE-EN 13583:2013: Define las características de las láminas bituminosas, plásticas y de caucho para la impermeabilización de cubiertas, incluyendo la determinación de la resistencia al granizo.
  • UNE-EN 17686:2023: Establece los requisitos para las láminas flexibles en la impermeabilización de cubiertas, incluyendo la determinación de la resistencia a la carga de viento del sistema constructivo de cubiertas con sistemas de impermeabilización adheridos.

Normativas Internacionales:

  • ASTM D6083: Estándar de la ASTM que especifica los requisitos para las membranas líquidas de poliuretano utilizadas en la impermeabilización de puentes.
  • ASTM D1970: Estándar de la ASTM que define los requisitos para las membranas autoadhesivas de asfalto utilizadas en la impermeabilización de puentes.
  • AASHTO M 323: Especificación de la American Association of State Highway and Transportation Officials que establece los requisitos para las membranas de impermeabilización de puentes.

Es fundamental consultar las normativas vigentes y, en caso de duda, recurrir a expertos en la materia para determinar la solución más adecuada. Además, es recomendable revisar las especificaciones técnicas de los fabricantes y las guías de buenas prácticas para asegurar una correcta aplicación de los sistemas de impermeabilización.

Os dejo un par de vídeos sobre impermeabilización de tableros de puentes. Espero que os sean de interés.

También os dejo este catálogo de Sika sobre la impermeabilización de puentes.

Pincha aquí para descargar

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
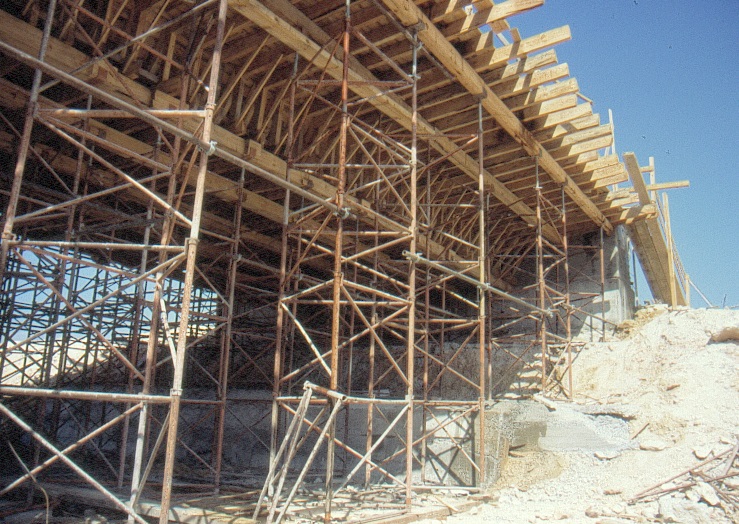
Innovación en puentes de gran escala: optimización 3D y sostenibilidad mediante análisis acoplado de elementos finitos

Un artículo reciente publicado en la revista Structures, del primer cuartil del JCR, presenta un enfoque innovador de optimización estructural acoplada con el fin de mejorar la sostenibilidad y la eficiencia en la construcción de puentes hiperestáticos de gran escala. Este trabajo, titulado «Three-dimensional finite element-coupled optimisation assessment of extra-large bridges», se centra en el diseño de puentes con doble torre y cableado, y presenta un modelo de optimización estructural que integra métodos matemáticos avanzados, simulaciones de elementos finitos y un análisis detallado de variables aleatorias. Esta investigación constituye un importante avance en la búsqueda de métodos sostenibles que minimicen la huella medioambiental del sector de la construcción y contribuyan a los objetivos de desarrollo sostenible en ingeniería civil.

Esta trabajo, llevado a cabo por un equipo de expertos de la Universidad de Ciencia e Ingeniería de Hunan (China) y de la Universitat Politècnica de València (España), se enmarca dentro del proyecto de investigación RESILIFE, que dirijo como investigador principal en la Universitat Politècnica de València.

Contexto de la investigación: la construcción sostenible y sus retos

La construcción es una de las industrias con mayor impacto ambiental a nivel mundial, ya que genera el 33 % de las emisiones de carbono y es un gran consumidor de agua y energía. En particular, el diseño y construcción de grandes infraestructuras, como puentes, requiere de grandes cantidades de recursos y genera altos niveles de emisiones de gases contaminantes debido al uso extensivo de materiales como el hormigón armado y el acero. Frente a este desafío, el estudio propone un enfoque para optimizar el diseño de puentes hiperestáticos y promover prácticas de construcción sostenibles mediante el uso de herramientas avanzadas de optimización.

Objetivos de la investigación

El objetivo principal del artículo es reducir el consumo de materiales y optimizar el diseño estructural de puentes con múltiples torres y sistemas de cableado, como los puentes atirantados de doble torre. Dicha optimización incluye la implementación de una metodología que integra diversas herramientas matemáticas y de simulación, como modelos de microestructura reticulada y métodos estadísticos para gestionar las variables aleatorias que influyen en el comportamiento estructural de los puentes.

Entre los objetivos específicos del estudio destacan:

  1. Desarrollar un modelo que permita la optimización topológica en 3D de puentes hiperestáticos.
  2. Reducir el impacto ambiental mediante el uso eficiente de materiales.
  3. Mejorar la estabilidad y el rendimiento estructural de estos puentes en condiciones de carga complejas.
  4. Proporcionar un marco teórico para futuras investigaciones sobre la optimización de grandes infraestructuras.

Metodología:

El enfoque metodológico del estudio integra varios modelos teóricos y herramientas de simulación estructural, entre las que se incluyen:

  1. Modelo de optimización: La investigación utiliza un modelo de optimización para el diseño estructural de puentes. Este modelo se basa en la disposición de microelementos en una red tridimensional para optimizar el uso de materiales y la capacidad estructural. Este enfoque permite controlar la densidad y distribución del material en áreas específicas de la estructura, como las torres y los cables del puente, donde las cargas y tensiones son mayores.
  2. Optimización estadística de variables discretas: Las estructuras de puentes están sujetas a fuerzas externas e imprevistos, como fluctuaciones en la velocidad del viento o cambios en la carga de vehículos. Para hacer frente a esta incertidumbre, el estudio implementa un modelo matemático basado en la estadística de variables discretas. Este modelo incorpora métodos de perturbación para evaluar el comportamiento de las variables aleatorias y su influencia en la estructura, garantizando así una mayor estabilidad y precisión en el diseño.
  3. Convergencia y estabilidad estructural: Uno de los mayores retos en la optimización de estructuras complejas es garantizar la estabilidad bajo condiciones no lineales. Zhou et al. utilizan técnicas avanzadas de resolución de ecuaciones no lineales y una combinación de diferencias finitas con métodos característicos. Este enfoque permite alcanzar soluciones precisas y asegurar que la estructura mantenga su integridad ante cargas variables.

Estudio de caso: Puente Nan Ao Da

Para validar su enfoque, los autores realizaron un análisis detallado del puente Nan Ao Da (NADB) en la provincia de Cantón, en el sur de China. Este puente atirantado, que tiene una longitud total de 9341 metros y una configuración de doble torre, es un caso de estudio ideal para aplicar la metodología de optimización propuesta. El estudio abarcó varios aspectos clave:

  1. Cargas estructurales y condiciones de diseño: El diseño del NADB tiene en cuenta múltiples tipos de carga, como el peso estructural, la presión del viento y las cargas vehiculares. Para optimizar la estructura, se realizaron cálculos de elementos finitos en secciones específicas del puente. La simulación modeló factores como la gravedad, la presión del viento a diferentes alturas y los efectos de las cargas en los cables de suspensión, lo que permitió comprender completamente la distribución de fuerzas en la estructura.
  2. Simulación y análisis de elementos finitos: La simulación de elementos finitos en el NADB implicó dividir la estructura en más de 79 000 elementos, lo que permitió realizar cálculos detallados de tensiones y desplazamientos en diversas partes del puente. La metodología incluyó la evaluación de 122 puntos de monitorización distribuidos en la estructura para analizar cómo las fuerzas y los desplazamientos afectaban a los elementos críticos de esta. Los resultados identificaron áreas de alta tensión, particularmente en las torres y los cables de soporte, que se optimizaron para reducir el uso de material sin comprometer la seguridad.
  3. Optimización de materiales y reducción de volumen: Mediante la optimización topológica, se logró reducir el volumen de materiales de las principales secciones del puente en un 2 %. Esta reducción no solo mejora la estabilidad estructural, sino que también reduce significativamente el peso total y el coste de construcción. Además, el ahorro de materiales implica una disminución de las emisiones de carbono y otros contaminantes.
Nan’ao Bridge

Resultados: impacto estructural y ambiental

La implementación de la optimización topológica en el NADB generó resultados significativos en términos estructurales y ambientales:

  1. Mejora en la estabilidad estructural: La reducción de material se logró al optimizar las áreas de mayor carga, como las torres y los cables, lo que resultó en una distribución de tensiones más eficiente. Los análisis de sensibilidad indicaron que, tras la optimización, las áreas de mayor energía interna se concentraban en los elementos de soporte, lo que facilitaba una transmisión de energía más efectiva y aseguraba la estabilidad estructural.
  2. Reducción de emisiones y eficiencia ambiental: Se realizó un análisis del ciclo de vida del puente optimizado utilizando el software OpenLCA y la base de datos Ecoinvent. Los resultados mostraron una reducción del 3,76 % en emisiones totales, así como disminuciones del 6,32 % en acidificación, eutrofización y generación de polvo atmosférico. Estos logros están alineados con los objetivos de sostenibilidad global y demuestran el potencial de la optimización estructural para reducir el impacto ambiental de la construcción..
  3. Ahorro económico: Desde una perspectiva económica, la reducción del uso de materiales se tradujo en un ahorro de 1,7 millones de yuanes chinos (CNY) en el coste de construcción del puente. Este ahorro económico refuerza la viabilidad de la optimización topológica como un método eficiente y rentable para proyectos de infraestructura de gran escala.

Discusión: implicaciones para el diseño y construcción de puentes

El análisis de optimización topológica aplicado al puente NADB subraya la importancia de integrar técnicas avanzadas de modelado en la ingeniería de grandes infraestructuras. Además de mejorar la eficiencia estructural, esta metodología ofrece una solución viable para alcanzar la sostenibilidad en la construcción, ya que reduce los costes y el impacto ambiental de los proyectos.

  1. Aplicaciones potenciales en otros proyectos: Los principios y métodos empleados en este estudio pueden aplicarse a otros tipos de estructuras hiperestáticas, como viaductos y puentes multipórtico. Esta flexibilidad demuestra la versatilidad del modelo y su capacidad para adaptarse a diversos contextos estructurales.
  2. Retos en la implementación práctica: Sin embargo, el artículo también reconoce importantes desafíos, especialmente en la modelación de estructuras bajo condiciones de carga combinada. Los autores sugieren que futuras investigaciones deberían explorar la integración de técnicas de inteligencia artificial y algoritmos de optimización avanzada para gestionar de forma más precisa las variables aleatorias y optimizar aún más la distribución de materiales.

Conclusiones

La investigación ofrece un enfoque completo para la optimización acoplada de puentes hiperestáticos en tres dimensiones. Los resultados de este estudio tienen importantes implicaciones para el desarrollo sostenible de la infraestructura y la construcción de grandes puentes, ya que demuestran que es posible reducir el uso de materiales y el impacto ambiental sin comprometer la estabilidad estructural. Las contribuciones clave del artículo son las siguientes:

  1. Un marco teórico sólido para la optimización acoplada en 3D, que permite mejorar la sostenibilidad de grandes infraestructuras.
  2. Un enfoque práctico  para reducir emisiones y ahorrar materiales mediante la optimización de elementos finitos y técnicas de modelado avanzadas..
  3. Un modelo aplicable a futuros proyectos de infraestructura que proporciona una base para el diseño de puentes de gran escala más eficientes y respetuosos con el medio ambiente.

El artículo sugiere que la investigación futura debería centrarse en desarrollar métodos de optimización inteligentes para el mantenimiento y la operación de estructuras complejas. La combinación de técnicas de inteligencia artificial y modelado predictivo podría revolucionar la construcción y el diseño de puentes, al tiempo que promovería prácticas de ingeniería sostenibles y rentables.

Referencia:

ZHOU, Z.; LIANG, Z.; ALCALÁ, J.; YEPES, V. (2024). Three-dimensional finite element coupled optimization assessment of extra-large bridges. Structures, 70:107743. DOI:10.1016/j.istruc.2024.107743

Este artículo se puede descargar gratuitamente hasta el próximo 2 de enero de 2025 accediendo directamente al siguiente enlace: https://authors.elsevier.com/c/1k5YY8MoIH2dmK

También dejo un vídeo sobre el puente al que se hace mención en el artículo.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Técnica Dematel aplicada a la evaluación de la sostenibilidad de puentes en ambiente marino

Figura 1. Puente de A Illa de Arousa. Imagen: V. Yepes (2023).

Acaban de publicar un artículo en el International Journal of Computational Methods and Experimental Measurements. El estudio evalúa diferentes alternativas de diseño para un puente de hormigón situado cerca de la costa utilizando técnicas de toma de decisiones como TOPSIS, COPRAS y VIKOR, con un enfoque en la sostenibilidad y la evaluación del ciclo de vida. La investigación destaca que el hormigón con humo de sílice funciona mejor a lo largo de su ciclo de vida en comparación con otras soluciones que mejoran la durabilidad, como la modificación de la relación agua/cemento o el aumento del recubrimiento del hormigón. Esta adición puede mejorar significativamente la sostenibilidad al aumentar la durabilidad frente a los cloruros y reducir los requisitos de mantenimiento. El estudio destaca que las decisiones de diseño de infraestructuras deben tener en cuenta los impactos sociales junto con los factores económicos y ambientales, y que las diferentes alternativas de diseño muestran diferentes impactos sociales. El trabajo se enmarca dentro del proyecto de investigación HYDELIFE que dirijo como investigador principal en la Universitat Politècnica de València.

La industria de la construcción es un sector crítico para alcanzar los Objetivos de Desarrollo Sostenible. Sin embargo, las actividades de construcción y las propias infraestructuras producen impactos positivos y negativos. Ello provoca que el diseño de infraestructuras sea el centro de la investigación actual para encontrar la mejor manera de satisfacer las demandas de sostenibilidad de la sociedad. Aunque los métodos para evaluar el ciclo de vida económico, medioambiental y social de las infraestructuras son bien conocidos, el reto reside en combinar estas dimensiones en un indicador global que ayude a la toma de decisiones. Este estudio utiliza tres técnicas de toma de decisiones, a saber, TOPSIS, COPRAS y VIKOR, para evaluar cinco alternativas de diseño diferentes para un puente de hormigón expuesto a un entorno costero. Para mejorar la coherencia del proceso de toma de decisiones multicriterio, se aplica un enfoque basado en DEMATEL. Los resultados del estudio demuestran que el hormigón que contiene incluso pequeñas cantidades de humo de sílice se comporta mejor a lo largo de su ciclo de vida que otras soluciones habitualmente consideradas para aumentar la durabilidad, como la reducción de la relación agua/cemento o el aumento del recubrimiento de hormigón.

ABSTRACT:

The construction industry has recently been recognized as a critical sector in achieving the Sustainable Development Goals. However, construction activities and infrastructure have both beneficial and non-beneficial impacts, making infrastructure design the focus of current research in finding the best way to meet society’s demands for sustainability. Although methods for economic, environmental, and social life cycle assessments of infrastructures are well-known, the challenge lies in combining these dimensions into a comprehensive indicator that aids decision-making. This study uses three decision-making techniques, namely TOPSIS, COPRAS, and VIKOR, to evaluate five different design alternatives for a concrete bridge exposed to a coastal environment. To enhance the consistency of the multi-criteria decision-making process, a DEMATEL-based approach is applied. The study’s results demonstrate unanimously that concrete containing even small amounts of silica fume performs better over its life cycle than other solutions typically considered to increase durability, such as reducing the water/cement ratio or increasing concrete cover.

KEYWORDS:

Sustainable design, bridges, life cycle assessment, DEMATEL, TOPSIS, VIKOR, COPRAS, multi-criteria decision-making.

REFERENCE:

NAVARRO, I.J.; YEPES, V.; MARTÍ, J.V. (2023). Dematel-Based Completion Technique Applied for the Sustainability Assessment of Bridges Near Shore. International Journal of Computational Methods and Experimental Measurements, 11(2):115-122. DOI:10.18280/ijcmem.110206

El artículo está publicado en abierto. Os lo dejo para su descarga.

Pincha aquí para descargar

El puente de Murillo de Gállego

Figura 1. Antiguo puente de Murillo de Gállego. Imagen: V. Yepes (2024)

Los dos puentes, en la comarca de La Hoya de Huesca, suponen el retrato de cómo un río es capaz de arruinar un puente. Ambas estructuras están ubicadas en las proximidades del pueblo de Murillo de Gállego, en la comarca de La Hoya de Huesca, aunque geográficamente pertenecen a la provincia de Zaragoza. Se accede a ellos a través de la carretera autonómica A-132, que conecta Huesca con Puente la Reina de Jaca. Estas estructuras se sitúan a pocos metros antes de llegar al punto kilométrico 36 en dirección ascendente.

El puente actual, de principios de la década de los años 40 del siglo XX, se alza a pocos metros del antiguo (Figura 2), que debió de inaugurarse sobre el año 1898. Aunque parcialmente intacto, este último aún se erige en algunos tramos, evocando la grandeza y la belleza que alguna vez poseyó. Se construyó en hormigón en masa revestido por una excelente cantería, de talla muy regular. Destacan sus cuatro arcos apuntados u ojivales, que aún se mantienen en pie en su mayoría, con la excepción de un tramo de estructura metálica y plano que conectaba ambas orillas. Fue víctima de una crecida en agosto de 1942, cuando las aguas alcanzaron una altura superior a los 7,5 metros, tres más que la mayor riada registrada en 1900. Se trataba de una estructura mixta. En efecto, en la Figura 2 se puede ver que el vano central del puente se salvaba con una viga metálica en celosía inferior compuesta por barras diagonales entrecruzadas que trazaban una retícula reforzada a su vez por barras verticales, según el sistema Howe, muy aplicado a finales del XIX y principios del XX.

Figura 2. Puente viejo sobre 1940. https://loboquirce.blogspot.com/2016/06/puentes-de-murillo-de-gallego-huesca.html

En aquel entonces, se evaluó el emplazamiento más idóneo para la construcción del puente que lo reemplazaría, apenas a 150 metros río abajo. El puente actual, construido en hormigón y con tablero plano, tiene una longitud aproximada de 64 metros y una anchura de calzada, junto con los pretiles, de 9,60 metros. Está diseñado en una disposición diagonal con respecto al curso del río. Destaca por un gran arco central de tipo parabólico, cuyos tímpanos se aligeran con seis arquillos a cada lado. Además, presenta arcos de medio punto en los extremos (cuatro en el margen derecho y dos en el izquierdo), los cuales se elevan considerablemente sobre el cauce. En cada extremo, se encuentran estribos robustos revestidos de piedra caliza. El pretil, también construido en hormigón y contemporáneo al resto del puente, exhibe una serie continua de huecos cajeados en su frente.

Este nuevo puente, además de soportar un considerable tráfico vehicular, se utiliza para la práctica del puenting, una actividad que se suma al rafting, senderismo y ciclismo de montaña, ofreciendo a la región un paisaje de aventura y emociones. A 1,5 kilómetros del casco urbano de la localidad se encuentra el puente sobre el río Gállego en la carretera A-132, desde donde se realiza un salto de 25 metros de altura hasta casi rozar el agua.

Figura 3. Actual puente de Murillo de Gállego. Imagen: V. Yepes (2024)

Os dejo un vídeo sobre este emplazamiento y otro sobre la actividad de puenting.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional