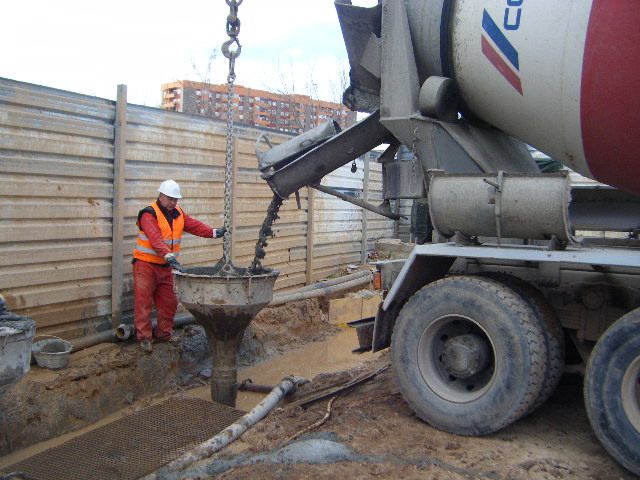
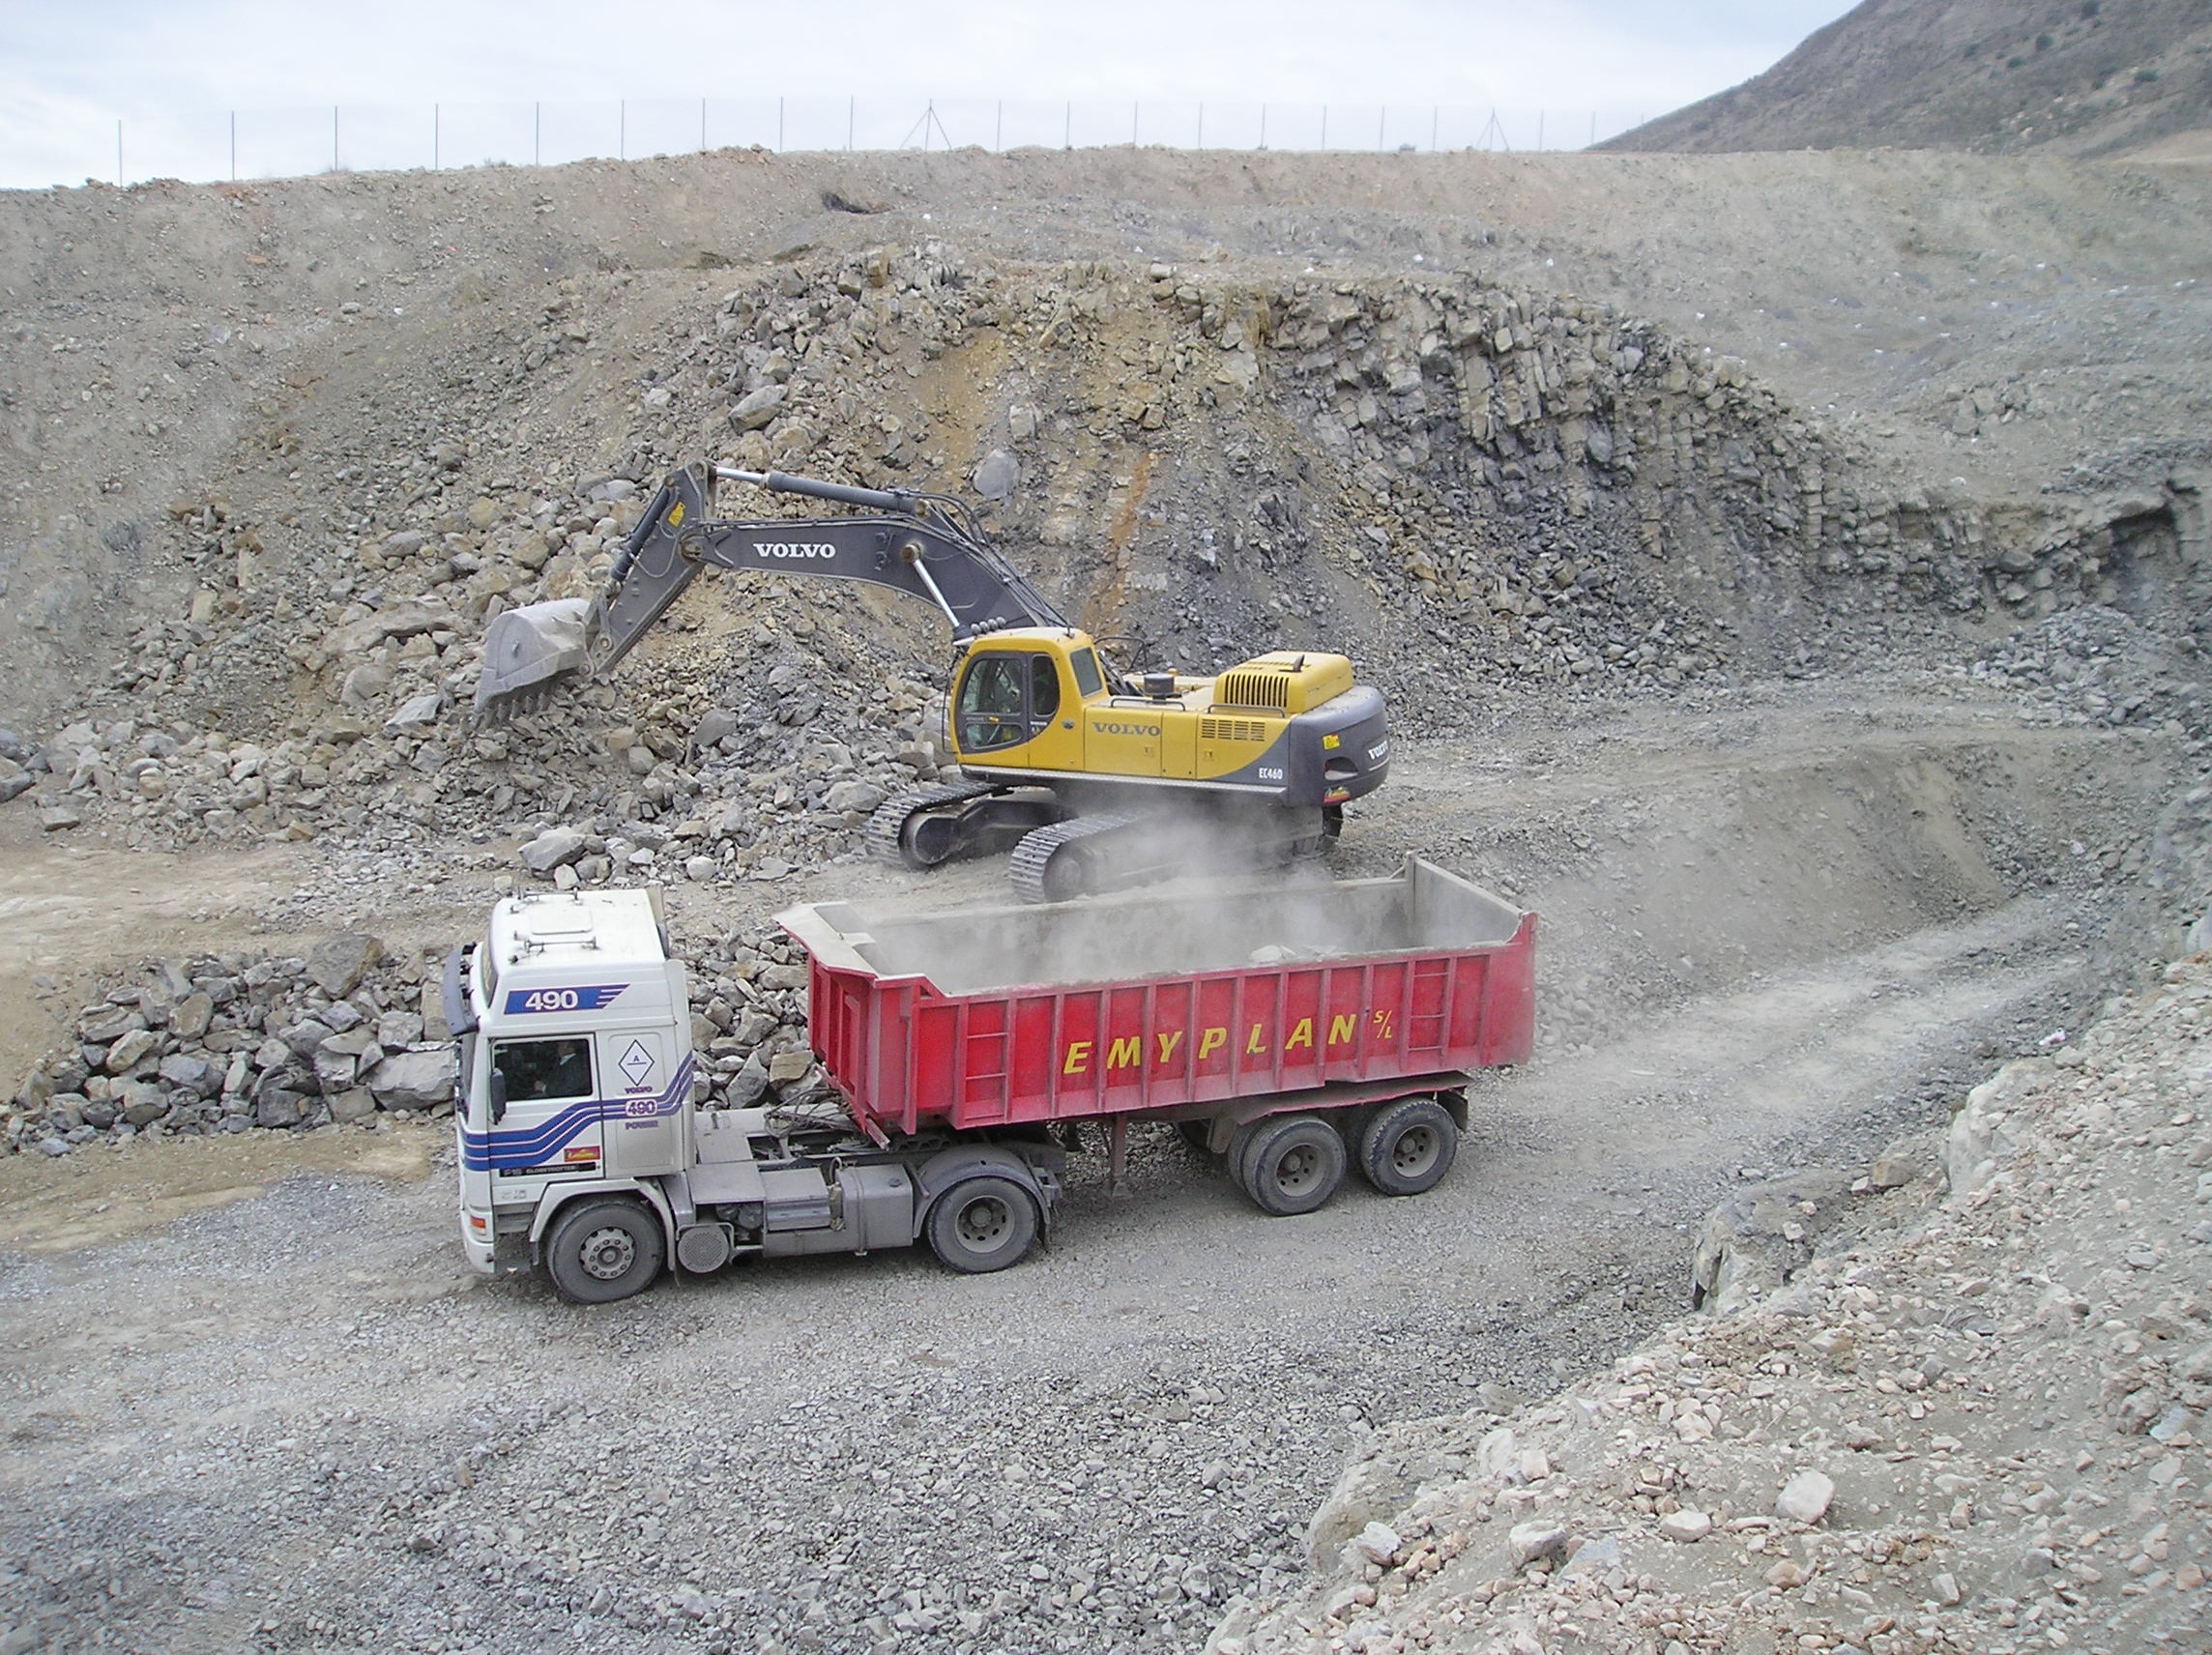
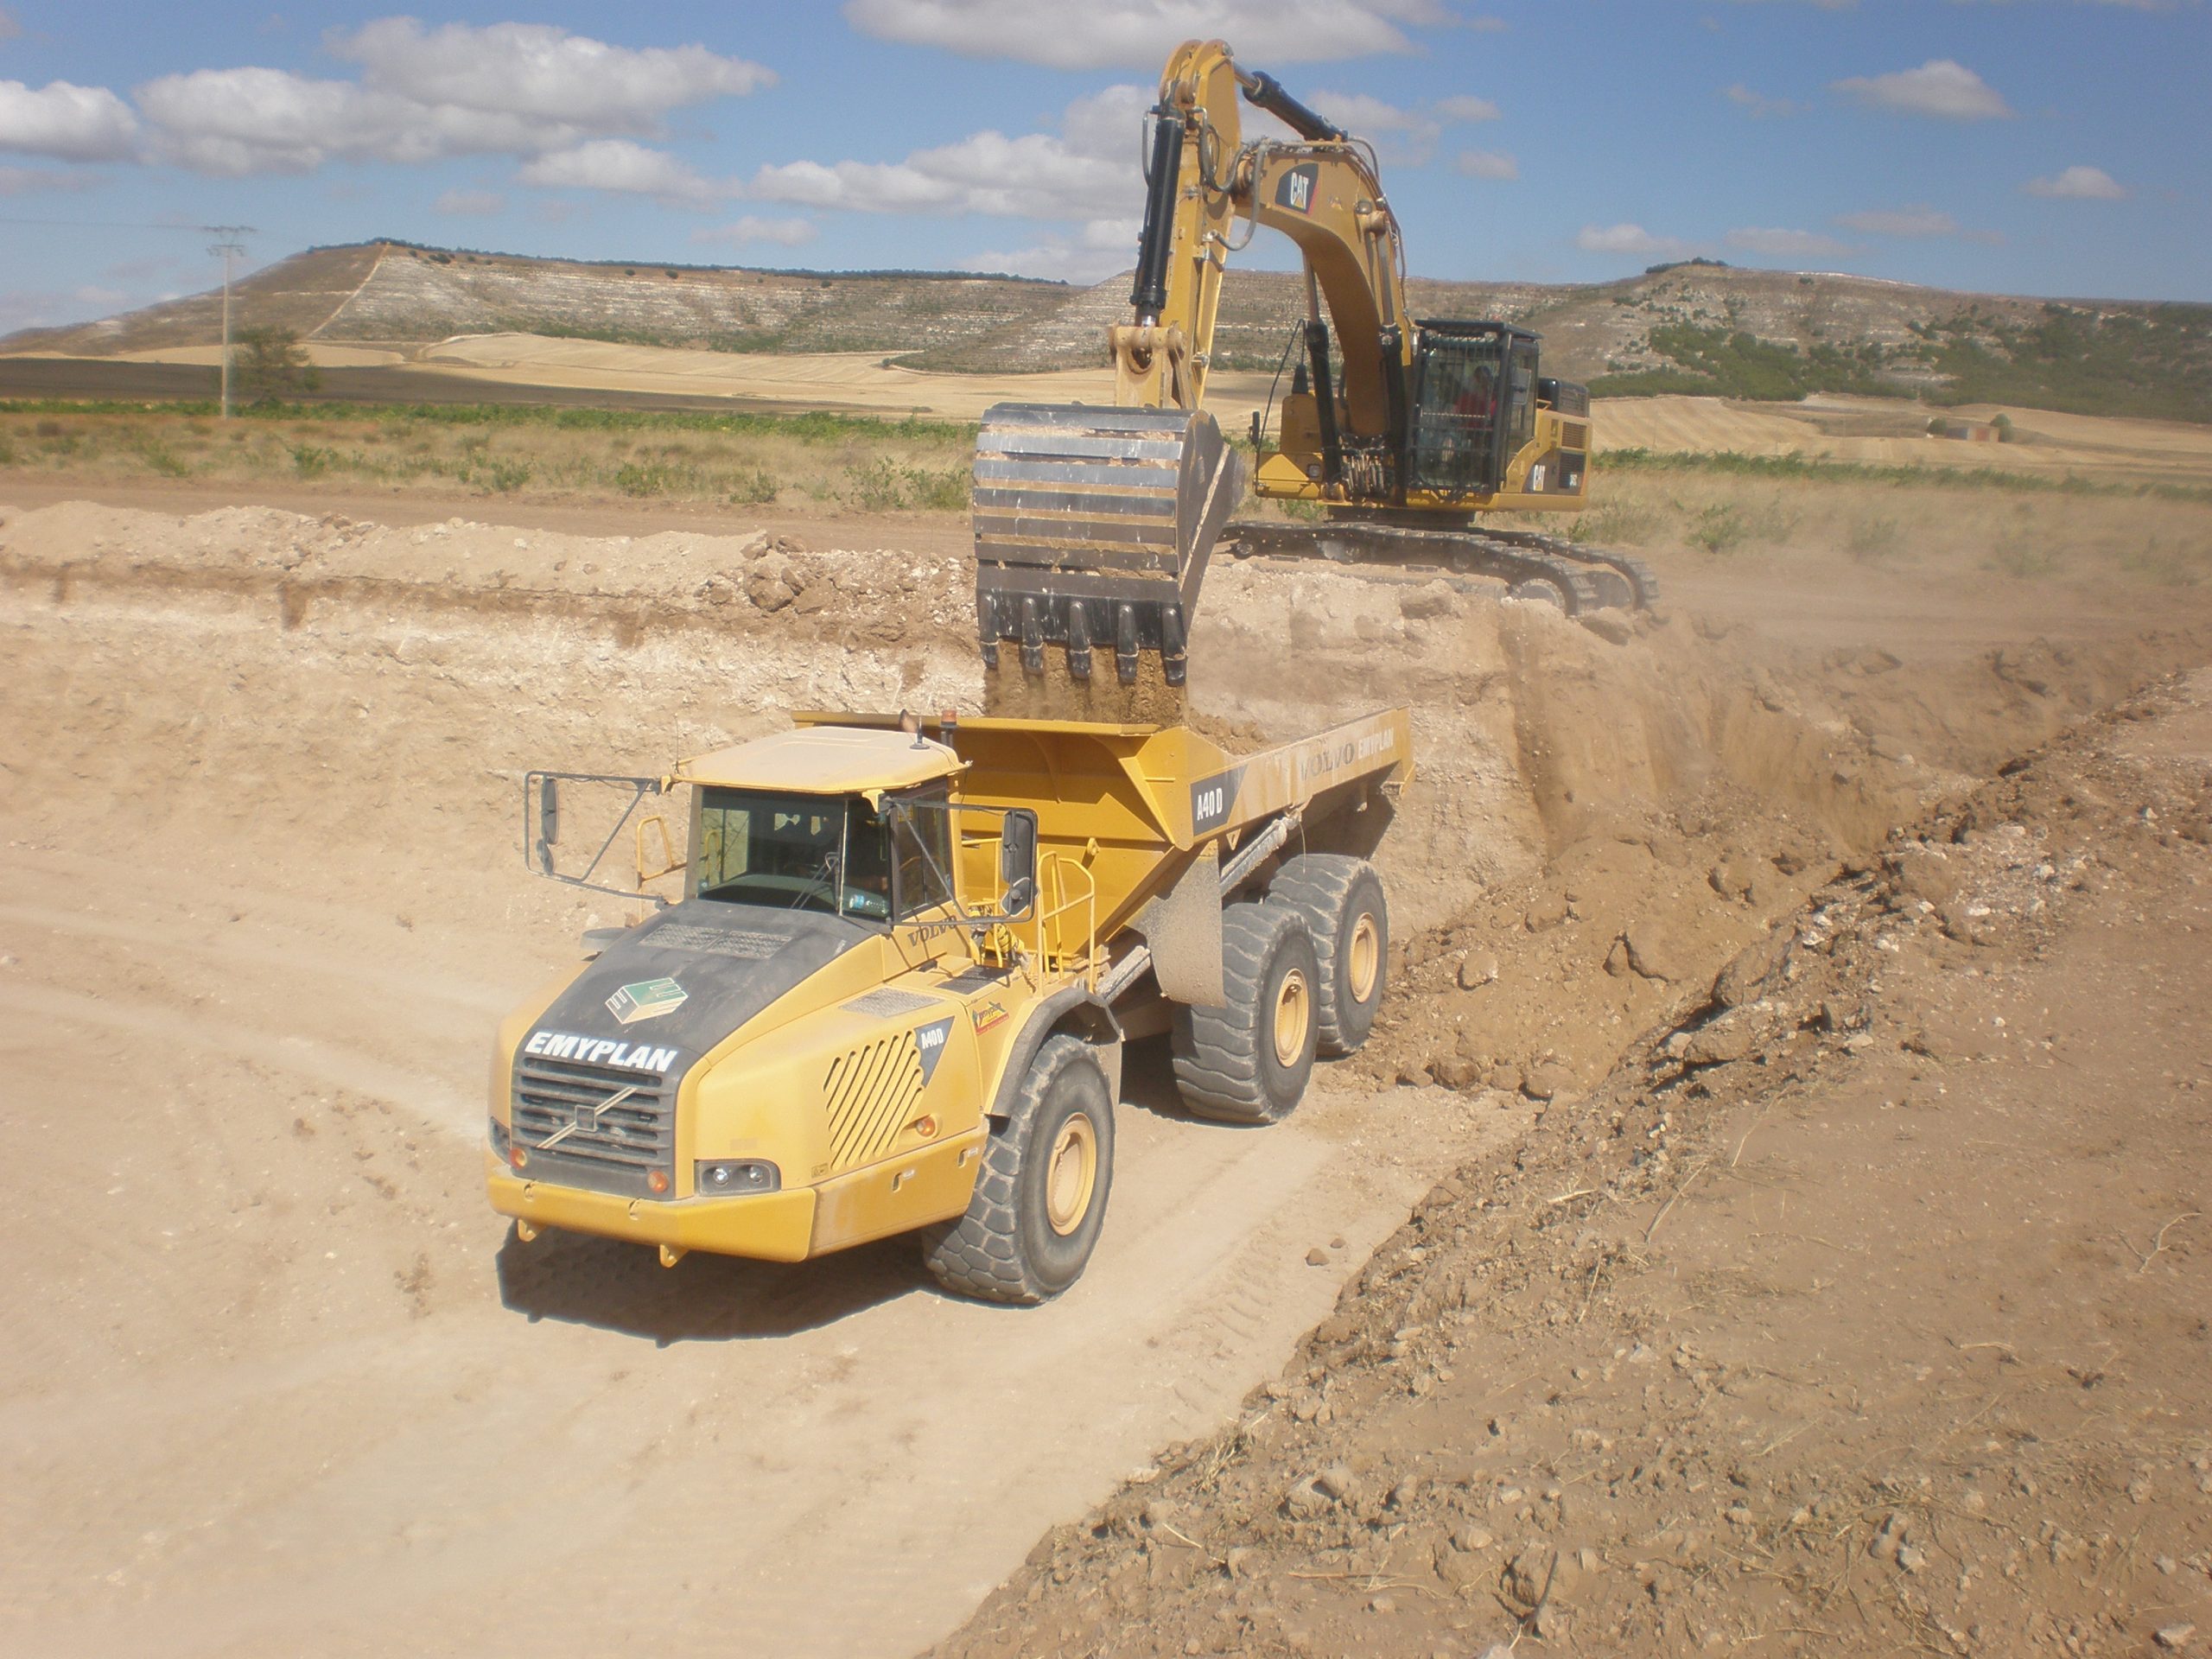
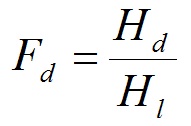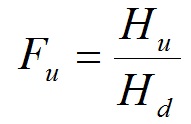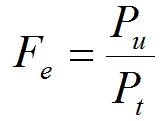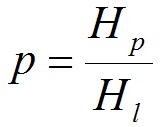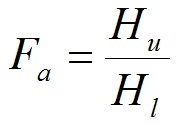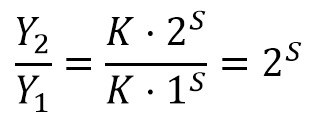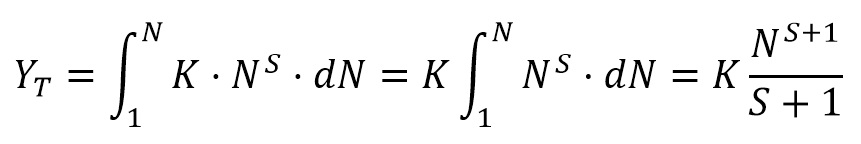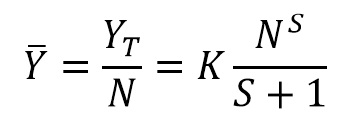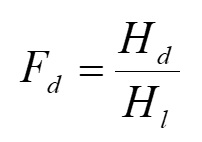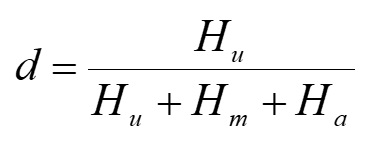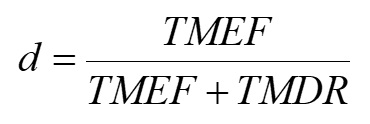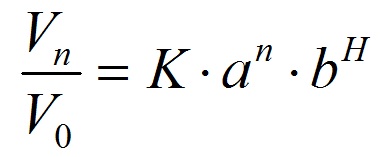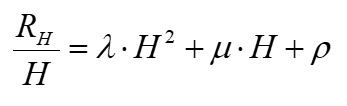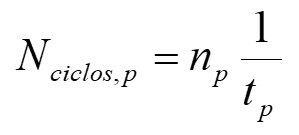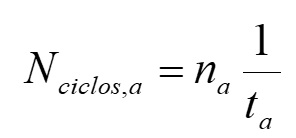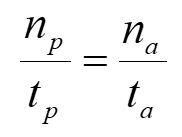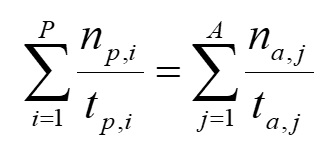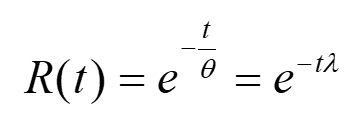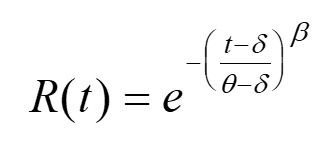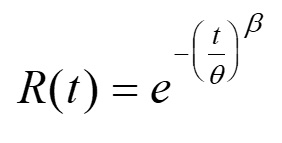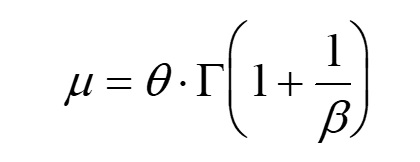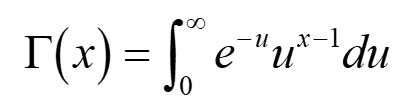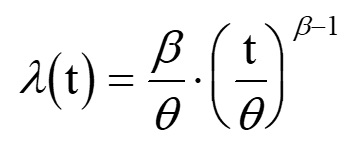Figura 1. ¿Qué factores influyen en la producción de un equipo?
En un artículo anterior se describió cómo determinar la producción de los equipos. A continuación, profundizaremos en los factores que determinan la producción de un equipo. En efecto, para el responsable de una obra es imprescindible conocer los factores que influyen en los rendimientos de sus máquinas. Este conocimiento puede corregir y elevar los valores de la productividad. Dichos factores son los siguientes:
Factor de disponibilidad Fd: relación entre el tiempo disponible y el tiempo laborable real. Si su valor es bajo, se deben investigar las causas: mala conservación, lentitud en las reparaciones, falta de repuestos, mal estado de la máquina o baja fiabilidad.
Factor de utilización Fu: Relaciona el tiempo de utilización con el de disposición. Nos indica la calidad de la organización y de la planificación de la obra. Un valor bajo de este factor puede deberse a una mala programación, a la falta de comunicación entre los mandos, a la falta de previsión de tajos alternativos, etc.
Eficiencia horaria, factor de eficacia o factor operacional Fe: es el cociente entre la producción media por hora de utilización y la producción tipo de una máquina. Considera las horas de trabajo no productivo dedicadas a diversas tareas, como traslados, preparación de tajo o tareas auxiliares. Depende fundamentalmente de la selección del personal y del método de trabajo. Normalmente su valor oscila entre 1,2 y 0,8.
Con estos tres factores se puede calcular la producción media por hora de utilización de una máquina Pl. En efecto:
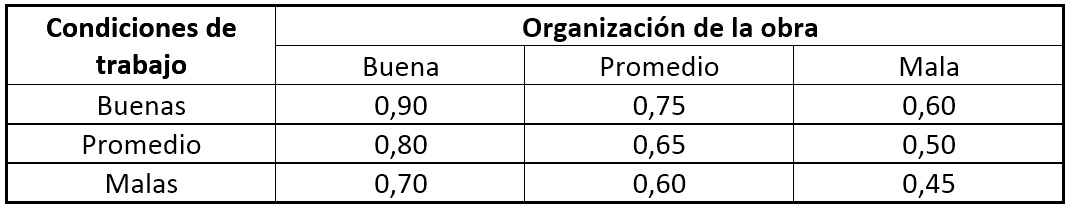
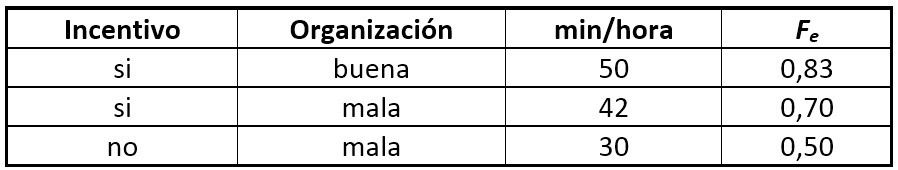
Conviene destacar que, de los tres factores que corrigen la producción tipo solo el factor de disponibilidad depende directamente de la máquina y equipo de mantenimiento; los otros dependen de la organización de la obra, de la selección del personal y del método de trabajo. En las Tablas 1 y 2 se consideran los factores de producción en función de las condiciones de trabajo, de la organización de la obra y de los incentivos. Tienen carácter estimativo, por lo que sería aconsejable ajustar los coeficientes en cada caso.
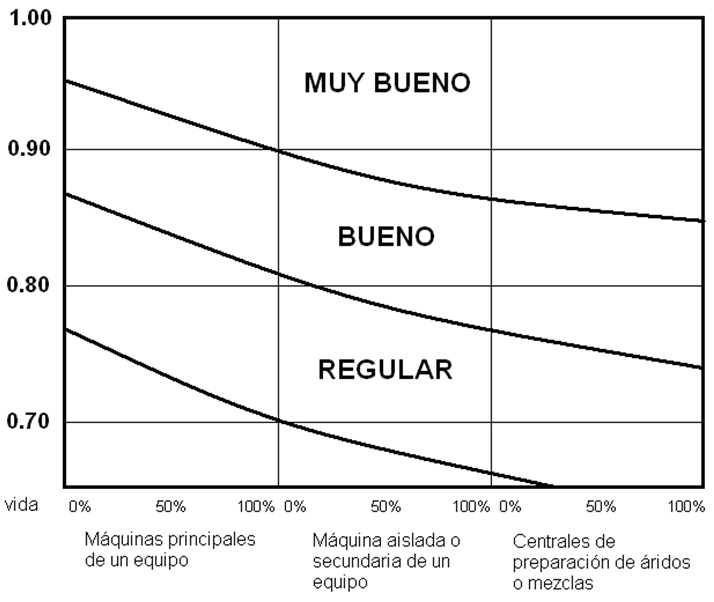
Figura 2. Factor de disponibilidad en una obra (Rojo, 2010)
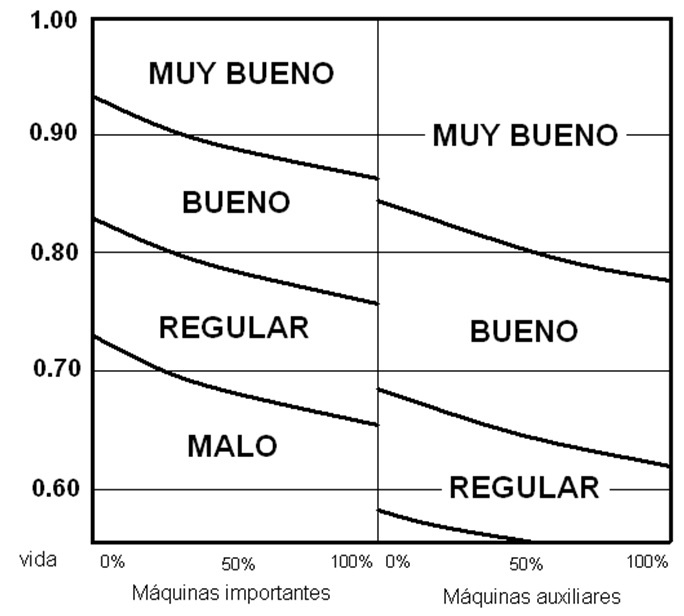
Figura 3. Factor de utilización según la importancia del equipo
Es posible definir un par de índices complementarios a los anteriores. Se denomina índice de paralizaciones p a la relación entre las interrupciones debidas a la organización de la obra, al mal acoplamiento de máquinas, a las paradas por averías de otras máquinas, etc., y el laborable real.
Se llama factor de aprovechamiento Fa al cociente entre el tiempo de utilización de una máquina y el laborable real.
En las Tablas 1 y 2 se presentan algunas estimaciones groseras de los factores de producción, válidas por la falta de datos más precisos.
Tabla 1. Estimación del producto entre la eficiencia horaria y el factor de utilización
Tabla 2. Estimación de la eficiencia horaria según los incentivos y la organización
Referencias:
PELLICER, E.; YEPES, V.; TEIXEIRA, J.C.; MOURA, H.P.; CATALÁ, J. (2014). Construction Management. Wiley Blackwell, 316 pp. ISBN: 978-1-118-53957-6.
ROJO, J. (2010). Manual de movimiento de tierras a cielo abierto. Fueyo Editores, S.L., Madrid, 926 pp.
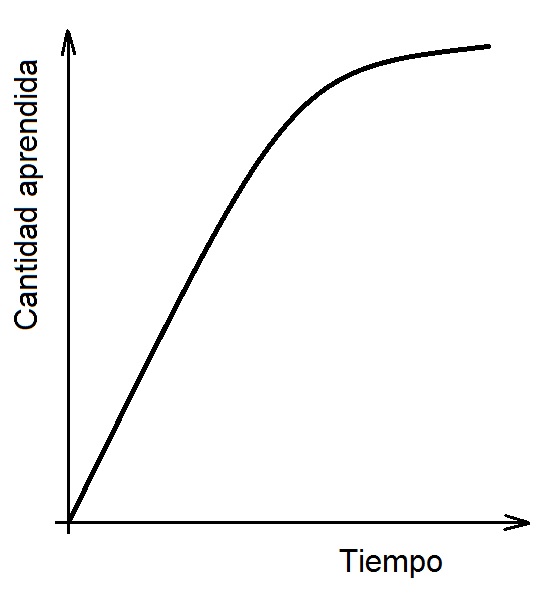
Figura 1. Curva de aprendizaje, que indica la cantidad aprendida en relación con el tiempo
Todos conocemos el fenómeno por el cual, a medida que se aprende a realizar una tarea determinada, disminuye el número de errores y, por tanto, aumenta la productividad. Este fenómeno se ha cuantificado mediante evidencia empírica en una gran variedad de industrias y productos, y, evidentemente, también puede aplicarse al sector de la construcción.
En economía, la curva de aprendizaje (Figura 1) se define como la que describe el grado de éxito alcanzado a lo largo del proceso de aprendizaje en función del tiempo transcurrido. En efecto, a medida que aumenta el número de ciclos o repeticiones, el tiempo o el coste necesario para producir un bien o servicio disminuye, por lo que la productividad aumenta con el tiempo. En la Figura 1, el ritmo de aprendizaje es alto al principio, pero luego tarda más en aprender cosas nuevas. Sin embargo, puede haber tareas en las que resulte difícil aprender al principio, lo que puede suponer una barrera de entrada; luego, todo se vuelva más sencillo.
El aprendizaje puede producirse en distintas escalas dentro de una organización (Serpell, 2002). Así, puede haber aprendizaje organizacional, personal y grupal. La organización puede aprender mejorando su coordinación, sus métodos de trabajo, sus medios de producción o aumentando la formación de sus empleados. En las personas se da una etapa de aprendizaje de la operación, en la que la productividad crece rápidamente, y otra de adquisición de experiencia, en la que la mejora es más gradual. Por otra parte, un grupo puede aprender, en parte, porque aprenden las personas y también porque aprende la organización.
En el caso de la construcción, el aprendizaje se ve afectado por una serie de factores propios de este sector. Por una parte, cada obra es singular y presenta un bajo número de repeticiones, salvo en el caso de la prefabricación u de obras muy específicas con un gran número de ciclos repetitivos. La improvisación, especialmente en la gestión de la obra (organización, dirección, planificación y control), afecta negativamente al proceso de aprendizaje. También influyen negativamente en la curva de aprendizaje la falta de coordinación y de continuidad en los trabajos, y la alta rotación del personal dentro de una obra. Otros factores, como la falta de formación previa de muchos operarios o de motivación, también entorpecen el proceso de aprendizaje.
A continuación, analizamos un modelo analítico de la curva de aprendizaje, que suele ser de tipo logarítmico, aunque existen otras fórmulas de cálculo.
donde
YN = esfuerzo necesario para producir la enésima unidad
K = esfuerzo necesario para producir la primera unidad
N = contador del número de unidades producidas, comenzando por la primera unidad
S = constante que es una medida de la tasa de aprendizaje
La constante S es negativa, pues el esfuerzo por unidad disminuye a medida que aumenta la producción. Suele medirse el esfuerzo por unidad en función del tiempo, del coste u otra medida equivalente. En la Figura 2 se muestra una curva de aprendizaje típica.
Figura 2. La curva de aprendizaje
Este modelo asume que la reducción porcentual del esfuerzo necesario por unidad es constante cada vez que se duplica la producción o número de unidades, es decir, para cualquier valor de S, se tiene que:
Se llama R = 2S al factor de aprendizaje, que es la proporción entre el esfuerzo necesario para 2N y el requerido para N. De esta forma, S = log R/log 2. Por ejemplo, para un factor de aprendizaje del 95%, S = -0,0740. Según estudios de Naciones Unidas (Serpell, 2002), el factor de aprendizaje para la construcción se sitúa entre el 80% y el 95%.
Si integramos la curva de aprendizaje, se puede obtener el esfuerzo total para N unidades:
Y el esfuerzo medio acumulado sería el siguiente:
Para comprobar si habéis entendido bien este modelo, os lanzo el siguiente reto: estimar el número de horas-hombre necesarias para construir 100 casas iguales por la misma cuadrilla de albañiles, sabiendo que han tardado 200 horas-hombre en construir la primera casa y que el factor de aprendizaje es del 90 %. La solución es 117,12 horas-hombre. Si tuviéramos dos cuadrillas, cada una de las cuales hiciera 50 casas, ¿cuántas horas-hombre serían necesarias ahora? La solución es 130,13 horas-hombre.
A continuación, os dejo un vídeo explicativo que espero os resulte de utilidad.
Referencias:
PELLICER, E.; YEPES, V.; TEIXEIRA, J.C.; MOURA, H.P.; CATALÁ, J. (2014). Construction Management. Wiley Blackwell, 316 pp. ISBN: 978-1-118-53957-6.
SERPELL, A. (2002). Administración de operaciones de construcción. Alfaomega, Ediciones Universidad Católica de Chile, Colombia.
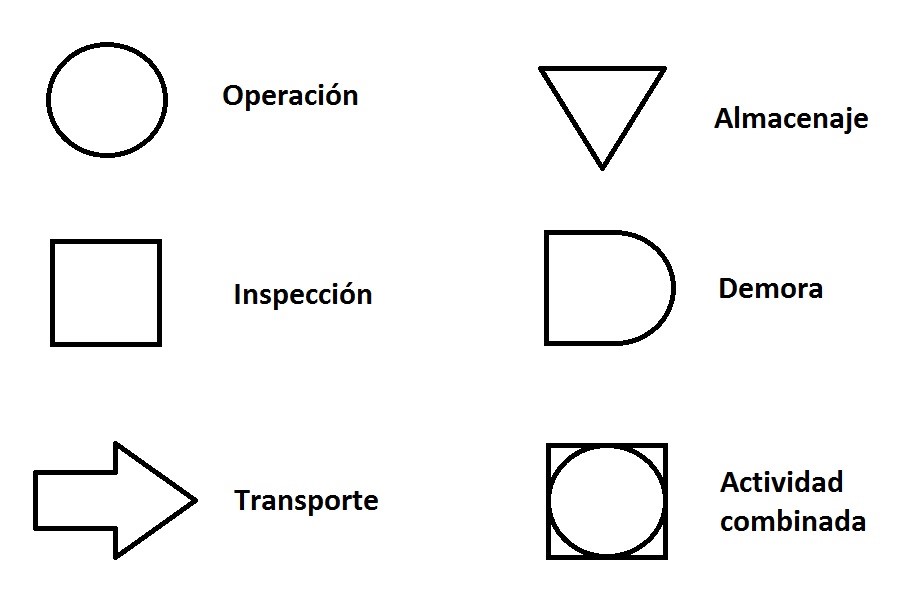
Según la American Society of Mechanical Engineers (ASME), el diagrama de proceso es una representación gráfica de los acontecimientos que ocurren durante una serie de acciones u operaciones, así como de la información relacionada con ellos. Durante un proceso tienen lugar cinco tipos de acciones: operación, transporte, inspección, almacenamiento y demora. En la Figura 1 se muestran los símbolos utilizados para estas acciones o para su combinación.
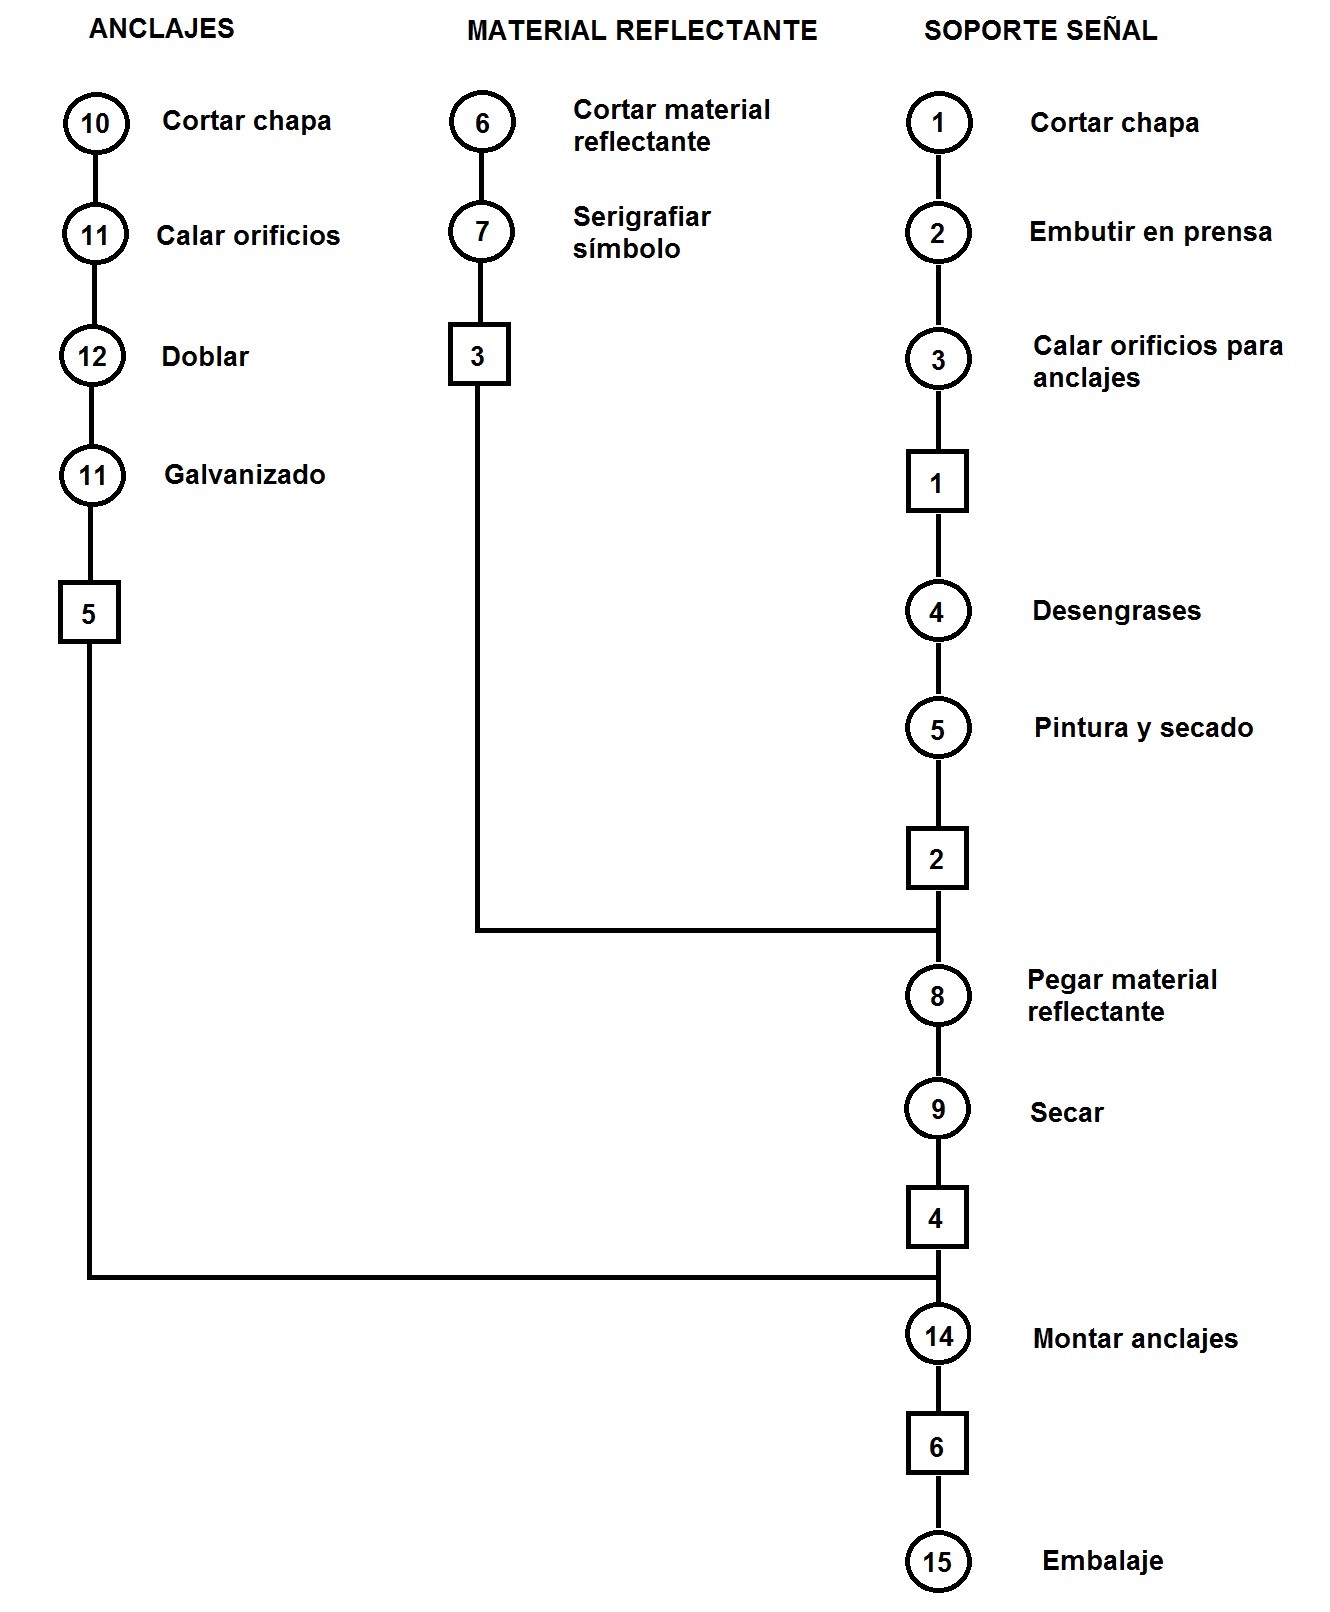
El diagrama de operaciones del proceso (operation process-chart) es una representación gráfica de los puntos de entrada de los materiales en el proceso, de la secuencia de inspecciones y de todas las operaciones, excepto las relacionadas con el manejo de materiales. También incluye información relevante para el análisis, como el tiempo necesario y la ubicación. Este diagrama es útil cuando se va a iniciar el estudio de un proceso complejo o cuando se quiere implantar un nuevo proceso, con el fin de asegurarse de que no se pasa por alto ninguna fase importante. Es una representación gráfica de los puntos en los cuales se introducen los materiales en el proceso y de la secuencia de las inspecciones y de todas las operaciones, excepto las comprendidas en el manejo de materiales. Abarca, además, información de interés para el análisis, como el tiempo requerido y la ubicación. Este diagrama puede utilizarse con provecho cuando se va a iniciar el estudio de un proceso complicado, y también cuando se quiere implantar un nuevo proceso, con el fin de asegurarse de que ninguna fase importante se pasa por alto.
Figura 2. Diagrama de las operaciones del proceso. Fabricación de una señal de tráfico
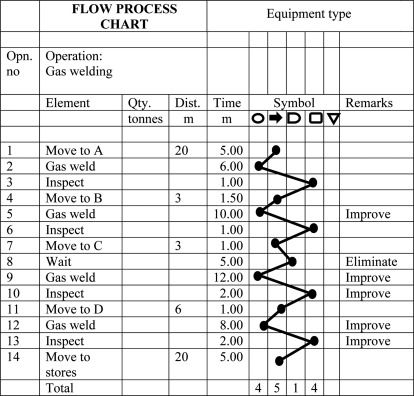
El diagrama de análisis del proceso del recorrido (flow process-chart) es una representación gráfica de todas las operaciones, transportes, inspecciones, demoras y almacenajes que tienen lugar durante el proceso o procedimiento, incluyendo información de interés para el análisis, como la relativa al tiempo requerido y a la distancia recorrida.
Las fases que se siguen para construir este diagrama son las siguientes:
Determinar el producto a seguir y la unidad del mismo a la que se refiere el diagrama.
Apuntar todas las fases del proceso, anotando una breve definición de cada una.
Unir con trazos los símbolos de las fases consecutivas.
Medir las distancias recorridas en los medios de transporte.
Medir la duración de cada actividad.
Figura 3. Diagrama del análisis del proceso del recorrido (flow process-chart)
A continuación, os dejo un vídeo explicativo de esta herramienta.
Referencias:
PELLICER, E.; YEPES, V.; TEIXEIRA, J.C.; MOURA, H.P.; CATALÁ, J. (2014). Construction Management. Wiley Blackwell, 316 pp. ISBN: 978-1-118-53957-6.
Figura 1. Aumentar la disponibilidad de un equipo en obra es un factor clave para la productividad. Imagen: V. Yepes
En un artículo anterior discutimos los distintos componentes del fondo horario de una máquina, o lo que es lo mismo, nos hicimos la siguiente pregunta: ¿Por qué las máquinas pierden tanto tiempo en las obras? Ahora vamos a analizar el concepto de disponibilidad, estrechamente relacionado con lo expuesto en aquel artículo.
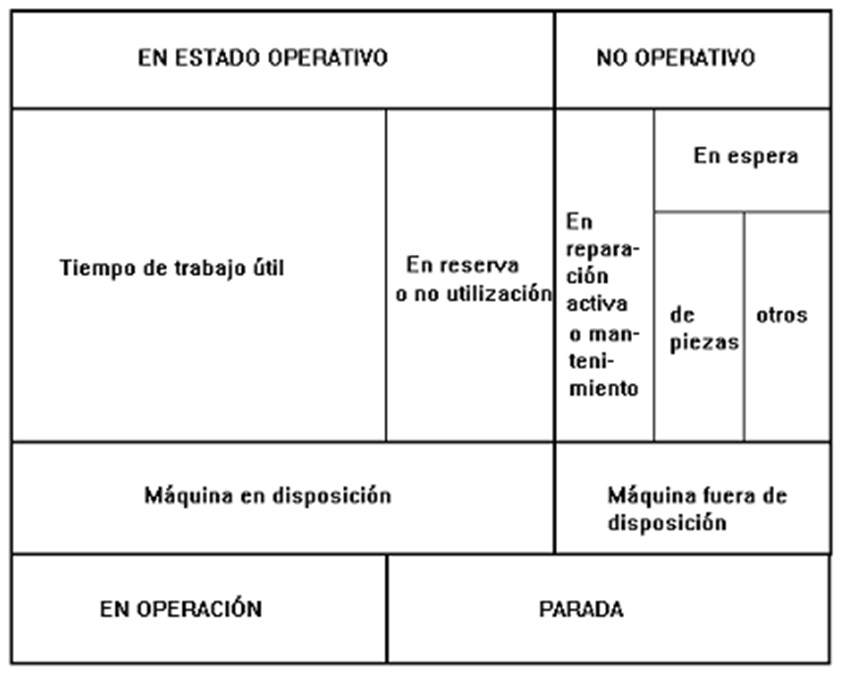
Una máquina se considera disponible cuando se encuentra en estado operativo, es decir, en tiempo de disposición. La disponibilidad en obra o factor de disponibilidad Fdse define como el cociente entre el tiempo en que una máquina se encuentra en estado operativo y el tiempo laborable real.
La disponibilidad intrínsecad es el cociente entre el tiempo de utilización y el tiempo laborable real, sin tener en cuenta las paradas ajenas a la máquina debidas a tiempo disponible no utilizado (mala organización de obra, etc.). Valores bajos de estos factores se deben a causas tales como la mala conservación, la lentitud en las reparaciones, la falta de repuestos, el mal estado de la máquina, etc.
Los componentes de la disponibilidad se representan en la Figura 2.
Figura 2. Componentes de la fiabilidad
Suponiendo que las averías ocurren dentro de la jornada laboral, pero el mantenimiento se realiza fuera de esta, la disponibilidad intrínseca se define, en términos estadísticos, como la probabilidad de que una máquina funcione satisfactoriamente en un momento dado o de que no presente averías que no puedan ser reparadas en un período de tiempo máximo permitido; es decir, sería el porcentaje del tiempo medio durante el cual el sistema está disponible para el servicio.
donde TMEF es el tiempo medio entre fallos y TMDR es el tiempo medio de reparación.
Desde la perspectiva de la disponibilidad, las máquinas se clasifican en dos grupos:
1.- Principales, cuyo fallo paraliza la producción de un equipo de máquinas: excavadoras, cargadoras, tractores empujadores de mototraíllas, etc. Precisan de una elevada disponibilidad.
2.- Máquinas de producción trabajando solas, y máquinas secundarias en equipo con otras: buldócer, excavando o ripando, retroexcavadoras en zanjeo, camiones y dúmperes, mototraíllas, compactadoras, etc.
Referencias:
PELLICER, E.; YEPES, V.; TEIXEIRA, J.C.; MOURA, H.P.; CATALÁ, J. (2014). Construction Management. Wiley Blackwell, 316 pp. ISBN: 978-1-118-53957-6.
Figura 1. Maquinaria auxiliar, habitual en alquiler. Imagen: V. Yepes
Una opción interesante frente a la compra de maquinaria es alquilar las máquinas más comunes y disponibles en el mercado. El alquiler permite reducir el tiempo de inactividad en las obras y evitar que las máquinas queden paradas en momentos de recesión. Por otro lado, la competencia entre las empresas dedicadas al alquiler permite encontrar buenos precios.
También hay otras motivaciones que aconsejan el alquiler frente a la compra: la falta de recursos financieros suficientes en la empresa, una cartera de obras reducida o heterogénea, la dispersión geográfica de las obras, el bajo uso de las máquinas o la falta de mano de obra cualificada. De forma similar al alquiler, existen pequeños subcontratistas que cuentan con máquinas y subcontratan parte de la obra (voladura, movimiento y compactación de tierras, extensión de firme, etc.).
El alquiler puede realizarse con conductor (maquinaria de movimiento de tierras, compactación, etc.) o sin conductor (generadores eléctricos, compresores, etc.). El periodo de alquiler puede ser por horas o por varios meses. También se puede facturar por horas de funcionamiento o de permanencia en la obra.
En la Figura 2 se representa la influencia del coste de la maquinaria según su uso. El alquiler resulta interesante siempre que los costes lo aconsejen, lo cual está relacionado con un bajo grado de utilización de la maquinaria. En empresas pequeñas o medianas, puede considerarse el alquiler de una máquina cuando no se superen las 1000 horas de trabajo anuales.
Figura 2. Conveniencia del alquiler frente a la compra de maquinaria
Referencias:
PELLICER, E.; YEPES, V.; TEIXEIRA, J.C.; MOURA, H.P.; CATALÁ, J. (2014). Construction Management. Wiley Blackwell, 316 pp. ISBN: 978-1-118-53957-6.
Figura 1. La maquinaria de obra pierde valor de forma irremediable. Imagen: V. Yepes.
La maquinaria, como bien de equipo que constituye el patrimonio de una empresa, pierde valor al colaborar en el proceso productivo y con el paso del tiempo. A esta disminución de los activos de la empresa se le denomina depreciación y sus causas pueden ser las siguientes:
1.- Depreciación material: La maquinaria pierde valor a medida que presta los servicios que le son propios, es la denominada depreciación funcional. El mero transcurso del tiempo también devalúa los bienes de equipo; a veces incluso más que si estuvieran trabajando con normalidad, es la depreciación física. Una política de mantenimiento adecuada reducirá o retrasará la desvalorización de las máquinas, pero nunca la eliminará.
2.-Depreciación por obsolescencia: Es la merma que sufre una máquina cuando, aunque nueva, queda anticuada por no ser competitiva frente a otras. Una de las principales causas es la competencia entre fabricantes. Esta pérdida puede deberse a:
Obsolescencia tecnológica: La innovación y los avances técnicos motivan la aparición continua de nuevas máquinas que cumplen la misma función que las existentes, pero con mayor eficiencia, a costes más bajos, con mayor seguridad, de más fácil manejo, etc. Si el ahorro de costes es suficiente, a la empresa le convendrá renovar o sustituir el equipo anticuado antes de que termine su vida técnica.
Obsolescencia por variaciones en la demanda: Una máquina excelente para un determinado nivel de producción, puede no ser rentable en otro nivel.
Obsolescencia por alteración en la retribución de algún factor productivo: Ante subidas del precio de la mano de obra o de un tipo de combustible determinado, puede resultar rentable aumentar la automatización o cambiar el tipo de máquina.
3.- Depreciación por agotamiento, caducidad o siniestro: Determinadas empresas, como las mineras, pierden elementos de su activo al «agotarse» el recurso natural que explotan. En otras puede extinguirse la autorización administrativa para la gestión de una infraestructura (autopista, túnel, etc.), con lo que ciertos bienes de producción se devaluarán. Otras máquinas construidas para un trabajo específico deben amortizarse al finalizar dicho trabajo. Asimismo, un siniestro deprecia bruscamente el valor del equipo.
Si se conociera exactamente la depreciación de un equipo, podríamos estimar en todo momento su cotización en el mercado o su valor de reventa. Sin embargo, este valor fluctúa según las condiciones locales y las circunstancias específicas de cada caso, de modo que el precio depende de lo que un comprador esté dispuesto a pagar. Un ciclo de recesión económica, por ejemplo, propicia el aumento del mercado de segunda mano de maquinaria y de equipos de obra.
La cotización del equipo depende del número de años de servicio, de las horas trabajadas hasta el momento, de las que le restan para llegar a su obsolescencia, de la naturaleza de las tareas realizadas y de las condiciones en que se ha usado. La antigüedad es, en numerosas ocasiones, el factor que más influye en la cotización del equipo, ya que es el dato más fiable. El abandono de la fabricación de determinados modelos reduce la cotización de los equipos. Si la máquina pertenece a una gran firma internacional, su valor de reventa inspira cierta confianza.
Bajo un punto de vista estadístico, y puesto que el valor de reventa es decreciente, entre otros, con los años de servicio n, y con las horas trabajadas H, cabe ajustar una curva por mínimos cuadrados a los valores de mercado Vn que relacionan dichos parámetros con el valor inicial del equipo V0 y su cotización en el año n. Una función que se ajusta razonablemente a dichas cifras es la exponencial, donde K, a y b son constantes que deben determinarse:
Esta expresión generaliza la deducida al suponer que la velocidad de desvalorización de un equipo por su uso es proporcional, en cada momento dado, a su coste real.
El valor de residual o de desecho es aquel que le queda a la máquina una vez se agota su vida útil o programada. Cuando la máquina está obsoleta, el valor de desecho es el de su chatarra. Puede alcanzar entre el 10 % y el 20 % del valor de adquisición. No obstante, no se aconseja excluir este valor de la amortización, pues podría contribuir a cubrir el sobrecoste de las novedades incorporadas a la nueva máquina. Si se considera el valor de desecho, este se ajustará de forma descendente para anular el efecto de la inflación.
Referencias:
PELLICER, E.; YEPES, V.; TEIXEIRA, J.C.; MOURA, H.P.; CATALÁ, J. (2014). Construction Management. Wiley Blackwell, 316 pp. ISBN: 978-1-118-53957-6.
Figura 1. ¿Cuál es la vida económica de un equipo? No confundirla con la vida útil. Imagen: V. Yepes
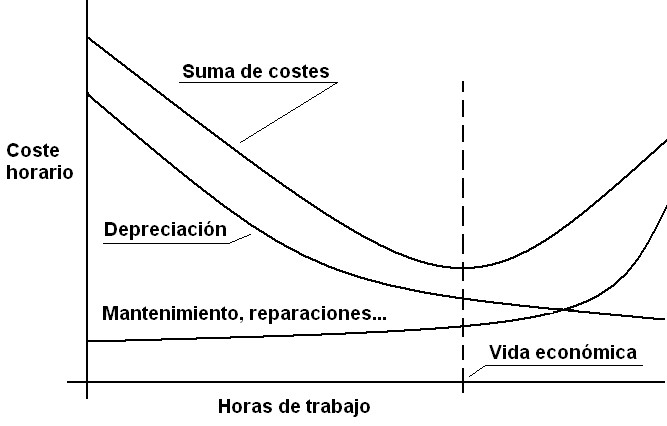
Resulta paradójico deshacerse de una máquina cuando el coste horario es el más bajo posible. Este concepto, que a veces resulta difícil de entender, provoca que muchas empresas se resistan a sustituir su maquinaria, lo que alarga su vida útil más de lo que recomienda la economía. En no pocas ocasiones se confunde la vida económica con la vida útil de un equipo. Pero analicemos con cierto detalle esta presunta paradoja para aclarar el concepto.
Al principio, poco después de su adquisición, el cociente entre los gastos acumulados a origen y las horas trabajadas por una máquina es elevado. A medida que la máquina envejece, los costes de reparación y de sustitución de piezas aumentan. Por tanto, existe un punto intermedio en el que dicha relación es mínima. Dicho punto define la vida económica de un equipo y es en ese momento cuando debería sustituirse. La relación entre los costes horarios de una máquina a lo largo del tiempo se ha representado en la Figura 2.
Figura 2. Variación de los costos horarios y vida económica de un equipo
Los contratistas que no registran los costes horarios pueden utilizar sus máquinas más allá de su vida económica, por lo que sus costes unitarios de producción serán más elevados que los de su competencia. El reconocimiento y el tratamiento sistemático de la renovación de los bienes de equipo proporcionan a las empresas amplias ventajas, ya que reducen:
Los costes de conservación.
Los costes de producción, salvo la competencia.
Las pérdidas por chatarra o por retoques.
Las demoras y los tiempos perdidos.
La vida económica óptima varía en función de la máquina y su trabajo, y es independiente de su vida técnica o física. Así, un equipo puede superar su vida económica y seguir funcionando correctamente o, por el contrario, retirarse antes por obsolescencia. Ahora bien, es absurdo pretender que una máquina trabaje indefinidamente. Con el paso del tiempo, los gastos de mantenimiento y recuperación aumentan considerablemente el coste. Un cuidado concienzudo y las revisiones generales sistemáticas retrasan la fecha de inutilización, pero llega un momento en que conviene desembarazarse de la máquina, sobre todo cuando el riesgo de fallo de alguna pieza esencial por fatiga excesiva se vuelve inadmisible. A los equipos de obras públicas se les exige una elevada fiabilidad y, si la empresa no quiere deshacerse de la máquina, esta se pondrá en reserva tras una revisión a fondo.
Los costos horarios de reparación siguen una curva ascendente con el número de horas de trabajo acumuladas. Si se dispone de datos históricos sobre los costes totales de reparaciones RH, para un número H de horas trabajadas, se pueden ajustar los coeficientes λ, μ y ρ de la siguiente parábola:
A los costes propios de la máquina deberían sumarse los de otros equipos que deben detenerse cuando la primera se detiene por una avería. Esta circunstancia evidencia un recorte de la vida útil de las máquinas de las que dependen. También sugiere la duplicidad de estos equipos y el trabajo en paralelo.
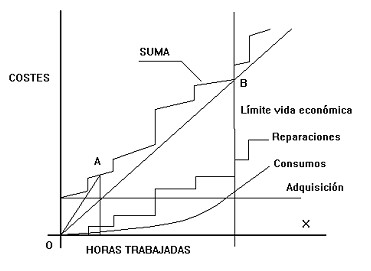
Al representar la acumulación de los costes según su origen en relación con el tiempo, aparece una línea quebrada, tal y como se muestra en la Figura 3. La recta que, desde el origen de coordenadas, es tangente a la curva de los costes acumulados, representa la pendiente mínima y, por tanto, el coste horario mínimo posible. En la Figura 3, el valor alcanza su mínimo en el ángulo BOX. El punto B señala el límite de la vida económica. Teniendo en cuenta que la mano de obra, los consumos y las reparaciones se pagan a precios muy diferentes en los distintos países, se comprueba que el óptimo económico varía de un país a otro.
Figura 3. Método gráfico para determinar el coste horario mínimo y la vida económica de un equipo
Cada máquina tiene su vida útil. Por ejemplo, 10 000 horas pueden ser adecuadas para un tractor sobre orugas, pero en una bomba de hormigón estacionaria, dicha vida útil se reduce a la mitad. Algunos autores estiman una vida útil de entre 6000 y 16 000 horas de trabajo, según si el material es pesado o extraordinariamente pesado.
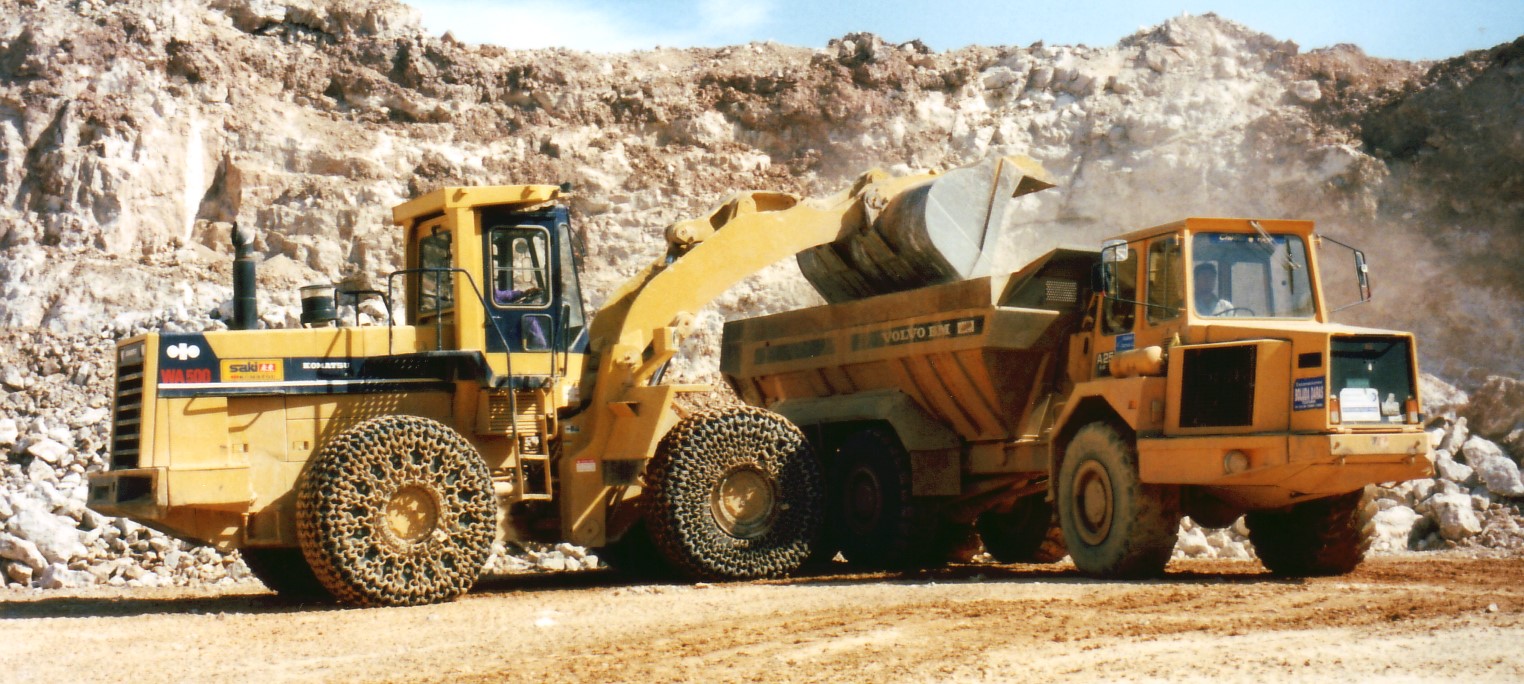
Figura 1. Pala sobre neumáticos cargando dúmper. Imagen: V. Yepes
Se denominará ciclo de trabajo, en su sentido más amplio, a la serie de elementos u operaciones elementales que se suceden para completar una tarea u operación.
Tiempo del ciclo será el invertido en realizar toda la serie de operaciones elementales hasta completar el ciclo, pudiéndose referir a un recurso o a un conjunto de ellos.
El tiempo del ciclo de una máquina se descompone en varios sumandos:
Tiempo fijo: es la duración de las operaciones que requieren un tiempo específico, como la carga, la descarga y las maniobras en el caso de una pala cargadora de tierras.
Tiempo variable: es la duración de las operaciones elementales que dependen de determinadas condiciones del trabajo, por ejemplo, la distancia en un ciclo de transporte.
Tiempo muerto de inactividad: son tiempos de espera que invierte una máquina en esperar a otra cuando realizan juntas una operación.
Un caso habitual consiste en utilizar varias máquinas cuyos ciclos de trabajo individuales comparten un intervalo común. Por ejemplo, una cargadora con varios camiones (Figura 1) o un equipo de mototraíllas convencionales, ayudado en su carga por un tractor. En estos casos, los ciclos individuales de las máquinas pueden agruparse para formar un ciclo de equipo que se repite periódicamente.
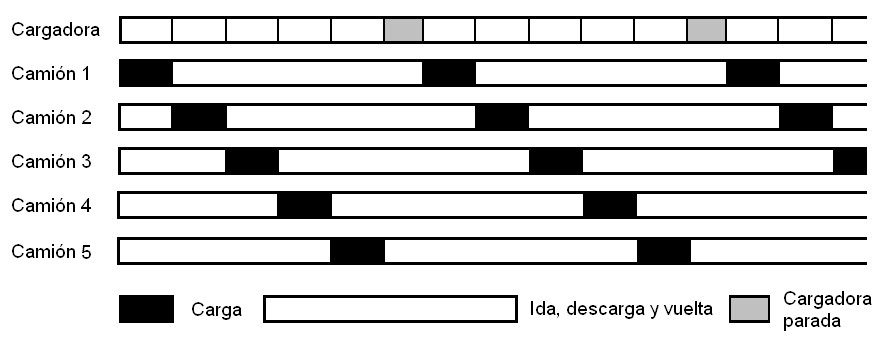
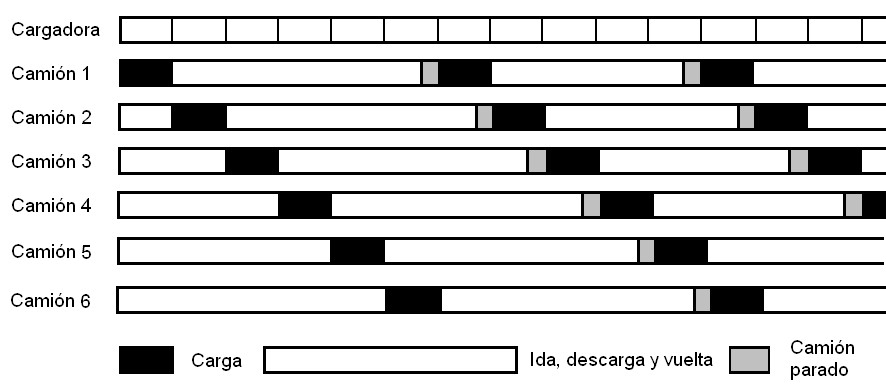
En la Figura 2 se han representado los ciclos de la máquina principal (una cargadora) y los de las máquinas auxiliares a las que sirve (cinco camiones). Se puede observar que la máquina principal presenta un tiempo muerto debido a la falta de un sexto camión. Esto se debe a que el ciclo de la máquina auxiliar no es múltiplo del de la máquina principal.
Figura 2. Esquema de los ciclos acoplados de máquinas que trabajan en equipo. Tiempo muerto en la máquina principal
Siguiendo con este ejemplo, si existiese un sexto camión, la cargadora estaría siempre trabajando, mientras que los camiones deberían parar un tiempo en su ciclo para que este fuera múltiplo del de la cargadora (Figura 3). En este caso, la producción conjunta sería máxima, el plazo de ejecución mínimo y el coste por unidad de obra serían mayores.
Figura 3. Esquema de los ciclos acoplados de máquinas que trabajan en equipo. Tiempos muertos en las máquinas auxiliares
Al recurso que limita la producción de un equipo se le denomina cuello de botella. Su identificación es esencial porque cualquier cambio en el funcionamiento repercutirá en la capacidad de producción del equipo. En la Figura 2 se representa un equipo en el que el cuello de botella son los camiones, mientras que en la Figura 3 lo es la cargadora. El recurso que provoca el estrangulamiento es el que determina la producción del equipo. Se define como factor de acoplamiento o “match factor” la relación entre la máxima producción posible de los equipos auxiliares y la máxima producción posible de los equipos principales. El coste de producción más bajo se obtiene con factores de acoplamiento próximos a la unidad, pero por debajo de ella.
Conociendo los tiempos de los ciclos de las máquinas, se puede estimar el número necesario de máquinas principales y auxiliares. En efecto, en una unidad de tiempo, por ejemplo, 1 hora, el número total de ciclos Nciclos, p que realizan np máquinas principales será:
donde tp es el tiempo del ciclo de la máquina principal.
Análogamente, en una unidad de tiempo, el número total de ciclos Nciclos,a que realizan na máquinas auxiliares será:
donde ta es el tiempo del ciclo de la máquina auxiliar.
Por tanto, como el número de ciclos que hacen las máquinas principales debe ser igual al número de ciclos que realizan las máquinas auxiliares, entonces
Si existen un total de P tipos distintos de máquinas principales y A de máquinas auxiliares, podemos generalizar a la siguiente expresión:
Os dejo el siguiente vídeo sobre el acoplamiento entre máquinas, que espero os resulte de interés.
Figura 1. La fiabilidad de la maquinaria garantiza su productividad. Imagen: V. Yepes
En determinadas condiciones, una unidad simple o compuesta puede no cumplir la misión para la que fue diseñada y, por lo tanto, dar lugar a un fallo. Los mecanismos que conducen al fracaso se deben a deterioros por desgaste, al medio ambiente o al azar. Los fallos pueden clasificarse en dos categorías:
Fallo de parada o avería: causa el cese de una función.
Fallo de deterioro: afecta a la calidad o causa deterioro funcional. El equipo sigue trabajando, pero las imprecisiones y otros tipos de degradación funcional generan defectos en el producto acabado o afectan su productividad.
El concepto de fiabilidad está relacionado con los de disponibilidad y de mantenimiento. En efecto, las máquinas no son infalibles, por lo que, para aumentar su tiempo de disponibilidad en las obras, es necesaria una política adecuada de reparación y mantenimiento (Figura 1).
Se define la fiabilidad como la probabilidad de que una unidad funcione satisfactoriamente durante un intervalo de tiempo determinado, sin interrupciones en su funcionamiento debido al fallo de alguno de sus componentes, siempre que dicha unidad se utilice en las condiciones establecidas.
La fiabilidad se relaciona con el promedio de horas entre averías, o tiempo medio entre fallos (TMEF), definiéndose, para un equipo reparable, como la relación entre el número de horas trabajadas en un intervalo de tiempo y el número de averías sufridas en ese mismo período.
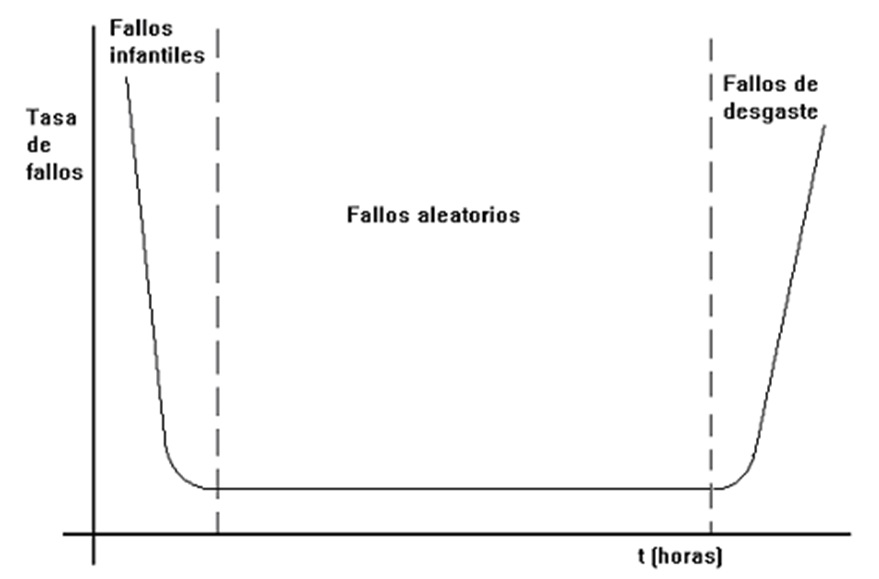
Los equipos a menudo siguen un modelo de fallo similar. La curva de fiabilidad de una máquina representa la evolución de la tasa de fallos de una máquina a lo largo del tiempo. También recibe el nombre de “curva de la bañera”, por su forma. En dicha curva aparecen tres zonas que se diferencian por la frecuencia de los fallos y su causa (ver Figura 2):
1.- Período de mortalidad infantil o de fallos prematuros. Caracterizada por una tasa de fallos elevada que disminuye rápidamente con el tiempo. Las causas de los fallos normalmente se deben a errores de diseño, de fabricación, de utilización u otras causas identificables que, una vez resueltas, no suelen repetirse. Los fallos precoces ocurren durante la fase de rodaje de la máquina.
2.- Período de tasa de fallos constante o vida útil. Los fallos aparecen de forma aleatoria y accidental debido a limitaciones del diseño más los percances causados por el uso o por un mal mantenimiento. Es aconsejable limitar el uso de las máquinas a este período. Para reducir la tasa de fallos a lo largo de la vida útil, se debería rediseñar el equipo.
3.- Período de desgaste. Caracterizado por deterioros crecientes con el tiempo, debidos a la vejez y terminación de la vida útil del equipo. Para reducir la tasa de fallos se requiere el reemplazamiento preventivo de los componentes gastados, antes de un incidente catastrófico, llegando incluso a la renovación completa del equipo.
Figura 2. Curva de fiabilidad de una máquina
Se podría alargar al máximo la vida útil de un equipo:
Mediante un envejecimiento preventivo de las máquinas o sus componentes. Al someter a una unidad a un funcionamiento preliminar se eliminan los fallos prematuros. Constituye la «purga» de un elemento antes de instalarlo en un sistema.
Mediante la sustitución preventiva, reemplazando las unidades o componentes al vencer su vida útil, sin esperar a su avería, evitando que se produzcan fenómenos masivos de mortalidad por envejecimiento.
Cuando la tasa de fallos es constante, la ocurrencia de un fallo es imprevisible, es decir, independiente de la vida acumulada de la unidad. En este caso, el tiempo libre de fallos se distribuye exponencialmente, y la fiabilidad depende únicamente de la duración de la misión del elemento. Estas hipótesis sustentan el denominado modelo exponencial de la fiabilidad que, si bien no es estrictamente exacto para las máquinas, debido a sus desgastes, es un modelo muy utilizado por su sencillez:
donde
R(t) = Probabilidad de funcionamiento libre de fallos durante un período de tiempo igual o mayor que t.
e = 2.718
t = Un período especificado de funcionamiento libre de fallos.
θ = Tiempo medio entre fallos o “vida media”.
λ = Tasa de fallos (la inversa de q).
Se comprueba que la vida media se supera solo por el 36,8% de las unidades del mismo tipo en funcionamiento, pues R(1/λ)=0,368.
Una generalización del modelo exponencial es la función de Weibull, para situaciones con tasa de fallo variable, siendo adecuada en fases de fallos precoces y de envejecimiento:
donde
δ = vida mínima (>= 0)
θ = vida característica (> δ)
β = parámetro de forma (> 0)
con frecuencia se toma δ = 0, con lo cual:
β = 1 con una cuota de fallos constante. Si β < 1, la tasa de fallos disminuye con el tiempo, lo que corresponde a la etapa de mortalidad infantil. Si β > 1, la tasa de fallos aumenta con el tiempo, recayendo en el período de desgaste. Para β = 3,5, la distribución de Weibull se aproxima mucho a la normal.
Figura 3. Representación de la función de Weibull en función del parámetro de forma
La vida media adquiere con el modelo de Weibull la siguiente expresión:
donde
De la función de distribución de Weibull resulta, por desarrollo matemático, que la tasa de fallos sería:
donde λ(t) indicaría qué porcentaje de unidades sobreviven hasta la duración t, se avería en el intervalo siguiente (t+dt).
En estos tiempos de pandemia, en los que las formas de comunicarse y de impartir docencia han cambiado profundamente, los cursos en línea han irrumpido con fuerza. Pueden ser cursos síncronos, como los que hemos ofrecido en las universidades, o asíncronos, en los que el estudiante avanza según su disponibilidad de tiempo. En este último caso, siempre hay videoconferencias u otras fórmulas para que el estudiante pueda comunicarse con el profesor.
También han aparecido otras fórmulas con fuerza. Son los webinarios o las conferencias por streaming que se realizan a través de muchos medios. Sin embargo, tras ver algunas de estas conferencias, tengo serias dudas al respecto. En la mayoría de los casos, se trata de ventas de productos de forma más o menos camuflada, ya que están patrocinadas por múltiples empresas. En otros casos, los ponentes tienen un nivel bajo o discutible, con claros errores de concepto. No olvidemos que la democratización de la comunicación en redes sociales provoca una acumulación de información sin filtrar. Como diría mi buen amigo Miguel Ángel del Val Melús, catedrático de Caminos y Aeropuertos de la Universidad Politécnica de Madrid, es preferible leer un buen libro técnico a asistir a la mayoría de los webinarios que inundan las redes sociales.
También he recibido múltiples invitaciones, especialmente de Iberoamérica, para participar en conferencias, webminarios y presentaciones de todo tipo. He participado, siempre de forma altruista, en alguna de ellas. No obstante, es imposible aceptar la inmensa mayoría de las invitaciones por falta de material y de tiempo. He descubierto que en estos países suele ser habitual que los estudiantes se organicen en lo que llaman «capítulos estudiantiles» y sean ellos, y no los profesores, quienes se encargan de reclutar a posibles ponentes, ya sea en su especialidad. En otros casos suelen ser Colegios Profesionales los que se ponen en contacto conmigo. A todos ellos les agradezco sus invitaciones, pero debo disculparme públicamente por haber aceptado solo una fracción muy pequeña de ellas, por razones de agenda.
En cuanto a los cursos de ingeniería en línea, distinguiría dos tipos fundamentales. Los primeros, llamados MOOC, (acrónimo en inglés de Massive Online Open Courses) son cursos online masivos y abiertos. Normalmente, están respaldados por universidades de prestigio y son impartidos por profesores universitarios. Mi plataforma preferida es edX, en la que participan universidades y organizaciones como el MIT (Instituto Tecnológico de Massachusetts), la Universidad de Harvard, el Tecnológico de Monterrey, IBM, el Banco Interamericano de Desarrollo y nuestra Universitat Politècnica de València. Estos cursos son totalmente gratuitos, aunque existe la opción de obtener un certificado oficial y verificado por un precio muy reducido: alrededor de 40 euros. La opción de obtener un certificado permite acceder a la evaluación del curso y, en caso de superarlo, obtenerlo.
El segundo tipo de curso es el organizado por alguna empresa especializada en la enseñanza a distancia. Estos cursos suelen incluir una mayor presencia del profesor mediante videoconferencias o foros de consulta directa. En mi caso, he realizado tres cursos con la empresa Ingeoexpert. He de decir que estoy totalmente satisfecho con la gestión y la profesionalidad de estos cursos, muchos de ellos avalados por profesores de universidades de prestigio. Estos cursos tienen distintas ediciones a lo largo del año y suelen ofrecer becas a estudiantes y descuentos especiales a empresas.
A modo de ejemplo, os paso dos cursos MOOC que tengo en marcha. Estos cursos se repiten indefinidamente, por lo que un estudiante puede empezar cuando quiera.
Introducción a los encofrados y las cimbras en obra civil y edificación
Este es un curso básico de construcción de obras civiles y de edificación con encofrados y cimbras organizado y avalado por la Universitat Politècnica de València. En este curso aprenderás las distintas tipologías y aplicabilidad de los encofrados y las cimbras utilizados en obras de ingeniería civil, de edificación y en la industria del prefabricado. Se incide especialmente en la comprensión del empuje del hormigón fresco sobre los encofrados, en los aspectos relacionados con la seguridad en los trabajos de cimbrado, descimbrado, encofrado y desencofrado. Se estudia con detalle el cimbrado y descimbrado de plantas sucesivas en edificación y se abordan los encofrados y cimbras empleados en puentes, túneles, estructuras en altura, edificios, entre otros: encofrados telescópicos, trepantes, deslizantes, encofrados túnel, cimbras autolanzables, cimbras autoportantes, etc.
El contenido del curso está organizado en 4 módulos, cada uno con 4 secuencias de aprendizaje que, con una dedicación de una hora diaria, permiten aprender los aspectos básicos de los encofrados y las cimbras. Cada semana se trabaja un módulo, y el curso tiene una duración estimada de un mes.
Introducción a los procedimientos de construcción para la mejora de terrenos en obra civil y edificación
Este es un curso básico sobre los procedimientos constructivos necesarios para la mejora de terrenos en obras civiles y de edificación. En este curso aprenderás las distintas técnicas de mejora del terreno utilizadas habitualmente en obras de ingeniería civil y de edificación. Se incide especialmente en la maquinaria necesaria, en los procedimientos constructivos, en la aplicabilidad a los distintos tipos de suelos, en aspectos económicos, medioambientales y de seguridad en los trabajos. A lo largo del curso se abordarán aspectos como la precarga, las columnas de grava, las inclusiones en el terreno, los pilotes de desplazamiento, la compactación dinámica, la compactación mecánica de suelos, las inyecciones en el terreno, la estabilización de suelos, la mezcla profunda, los anclajes, el control del nivel freático, entre otros.
El contenido del curso está organizado en 8 módulos, cada uno con 4 secuencias de aprendizaje que permiten, con una dedicación menor a una hora diaria, aprender los aspectos básicos de las técnicas de mejora del terreno. Cada semana se trabaja un módulo, y el curso tiene una duración estimada de dos meses (8 semanas).
Supongo que en los próximos meses me centraré en nuevos cursos similares a estos y en la redacción de los respectivos libros de texto. De ello ya os daré detalles en su momento.