Figura 1. Esquema de un vibrador para alimentación por fondo, bottom feed. Cortesía Terratest.
El vibrodesplazamiento, junto con la vibrosustitución, son técnicas de mejora del terreno de vibración profunda empleadas para ejecutar columnas de grava en terrenos cohesivos. La técnica deriva de la vibroflotación clásica, aplicable a los terrenos granulares.
El vibrodesplazamiento se diferencia de la vibrosustitución tanto por el sistema de aporte de la grava, que se realiza por el fondo («bottom – feed«), como por el uso del aire comprimido en lugar del agua a presión para la ejecución. Por tanto, a este procedimiento también se le denomina columna de gravas por vía seca («dry-way«). Utiliza un vibrador cilíndrico, que puede ser de accionamiento eléctrico o hidráulico (Figura 1). Una vez compacta el suelo lateralmente, se rellena la perforación con grava compactada por el propio vibrador. También es posible acoplar un tubo «tremie» a la sonda vibrante para colocar la grava (Figura 2).
Hoy en día, el material granular se introduce de forma continua por la parte inferior del vibrador en vía seca. En procedimientos anteriores se tenía que retirar el vibrador cada vez para colocar el material granular. Ello ponía en riesgo la continuidad de la columna de grava, además de repercutir en el rendimiento del proceso constructivo.
Figura 2. Sonda vibrante con tubería acoplada para colocar la grava. https://www.larimit.com/mitigation_measures/981/
El vibrodesplazamiento se utiliza para formar columnas de grava en suelos cohesivos estables, no sensitivos, cuando el nivel freático es profundo. Para que el hueco abierto por el vibrador no se desmorone, es necesario que la resistencia al corte sin drenaje del suelo sea suficiente, entre 30 y 60 kPa. El aire comprimido, más que ayudar a la penetración del vibrador, sirve para compensar la succión del mismo cuando se eleva. Es un procedimiento adecuado en zonas urbanas, donde el uso de grandes cantidades de agua y su evacuación suele ser complicado. También sirven en terrenos semisaturados.
El material de relleno suele ser grava bien graduada, angular, con tamaños entre 25 y 80 mm. Puede ser grava natural o de machaqueo, o cualquier material duro y limpio, como la escoria. Con gravas menores a 10 mm, se dificulta la penetración de las arcillas con las gravas. El diámetro habitual de las columnas de grava así ejecutadas es de 60 a 75 cm, que es más pequeño que el conseguido por la vía húmeda para un mismo vibrador.
Las fases constructivas son las siguientes (Figura 3):
Una vez posicionado el vibrador, se introduce en el terreno por peso propio, por sus vibraciones y por el aire comprimido. Se hinca hasta la profundidad requerida o antes si hay rechazo. Una cargadora lleva la grava a un balde sujeto por una grúa.
El balde descarga la grava sobre una tolva superior que la conduce a un tubo alimentador hasta la parte inferior del vibrador. Una vez alcanzada el sustrato competente, el vibrador se eleva ligeramente y aporta la grava a través del orificio de salida inferior. Cada elevación suele ser de medio metro de relleno, una vez compactado.
El vibrador realiza un movimiento ascendente y descendente permitiendo que la grava caiga por el tubo, compactándola al descender contra el terreno adyacente.
Figura 3. Vibrodesplazamiento. Terratest
Una variante a este procedimiento es el vibrodesplazamiento «off – shore» (Figura 4). Se trata de un vibrohincador con un sistema de transporte hidráulico de la grava hasta una doble cámara de descarga, desde donde la grava se conduce a un tubo alimentador que permite la descarga en el fondo del vibrador.
Figura 4. Columnas de grava off-shore por vibrodesplazamiento. Terratest
He grabado un pequeño vídeo donde os explico esta técnica de mejora del terreno.
Os dejo a continuación una animación de Keller sobre el vibrodesplazamiento («vibro replacement«).
En esta otra animación también podemos ver el procedimiento constructivo del vibrodeplazamiento, esta vez de Keller.
KellerTerra muestra en un vídeo de 5 minutos cómo se ejecuta una columna de grava en la obra de la Central de Ciclo Combinado de la Bahía de Escombreras, Murcia.
Os dejo a continuación un artículo de la empresa CIMARQ y OPTIMIZA donde se explica con mayor detalle la mejora del terreno con columnas de grava por vía sea.
MARTÍ, J.V.; GONZÁLEZ, F.; YEPES, V. (2004). Temas de procedimientos de construcción. Mejora de terrenos.Editorial de la Universidad Politécnica de Valencia. Ref. 2004.844.
Una forma de mejorar los terrenos consiste en introducir un vibrador en el terreno para conseguir su densificación, es lo que se conoce como vibración profunda. Si el terreno es poco cohesivo (un contenido de finos inferior al 10% – 15%), dicha técnica se denomina vibrocompactación o también vibroflotación. En la Figura 1 se observa la aplicabilidad de la vibrocompactación.
Figura 1. Aplicabilidad de la vibrocompactación (cortesía de Keller).
Para ello se utilizan unas sondas vibrantes o «vibroflots» que compactan en profundidad al introducirse en el terreno (Figura 2). Estos vibradores suelen presentar longitudes entre 3 y 5 m, así como diámetros de 0,50 m, con potencias entre 40 y 230 kW. Permiten tratar eficazmente al terreno hasta una profundidad de unos 15 a 20 m, lo cual los hace competitivos frente a la compactación dinámica o los «puits ballastés«. No obstante, la vibrocompactación solo es eficaz a partir de 1 a 2 m de profundidad debido a la ausencia de presión de confinamiento vertical en superficie. Las áreas tratadas no solo son homogeneizadas, sino que además se compactan hasta un grado en que el módulo de compresibilidad es de 80 a 150 MN/m2 y en condiciones del suelo favorables, el módulo puede llegar a 150 y 200 MN/m2. Se pueden llegar a densidades relativas elevadas (Dr > 75%), resistencias a la penetración dinámica en ensayo SPT superiores incluso a N=25 y resistencias a la penetración estática en cono holandés de qc ³ 10 MPa (Ministerio de Fomento, 2002).
Figura 2. Sonda vibrante o «vibroflot». http://menard.com.mx/vibrocompactaci%C3%B3n
Esta técnica fue ideada por Steuermann en los años 30 del siglo XX, y puesta en práctica por la compañía Keller (1936). Se trata de mejorar el comportamiento de un suelo granular aumentando su densidad relativa. Para ello la idea es reordenar las partículas de los suelos no cohesivos por medio de la vibración (Figura 3). Se trata de una técnica idónea para grandes cargas sobre los suelos mejorados, así como para cargas dinámicas, con asientos prácticamente nulos. Se aplica con éxito la vibrocompactación en la prevención de la licuación de los suelos, en el tratamiento de terraplenes hidráulicos y de plataformas ganadas al mar por dragado, pozos de cimentación, muelles fluviales e interior de cajones, entre otros.
Figura 3. Reordenación de los granos durante la compactación (cortesía de Menard).
El terreno no se sustituye en la vibrocompactación, si bien hay que añadir material para compensar el cono de hundimiento alrededor del vibrador. No obstante, en algunas ocasiones se utiliza un aporte granular mayor calidad (por ejemplo, árido de machaqueo de 20-40 mm) o bien arena o grava limpia sin finos.
Se utilizan vibradores específicos de baja frecuencia, colgados de grúas. El vibrador se introduce en el terreno por acción de su propio peso, aunque es habitual el uso de agua a presión para facilitar el hincado. Se genera de este modo una licuación localizada que permite una rápida reordenación y un asiento casi inmediato. Este flujo de agua estabiliza las paredes del agujero y refrigeran el motor del vibrador. La compactación se realiza por pasadas sucesivas, de abajo hacia arriba. Se densifica un cilindro de unos 2 a 5 m de diámetro, dependiendo del tipo de suelo.
La vibrocompactación se aplica en puntos de una malla regular cuadrada o triangular, si bien lo habitual son mallas de triángulos equiláteros, con una separación entre puntos de tratamiento que varía de 1,80 a 3,50 m. De esta forma, se consiguen densidades relativas del 70 al 85%, con un incremento notable de su ángulo de rozamiento y rigidez.
Con porcentajes de finos superiores al 18%, la vibrocompactación no es aplicable, pues el suelo no se ve arrastrado por la vibración y el agua empleada tampoco drena fácilmente. Lo más efectivo son suelos granulares con menos del 10% de finos, siendo mejor con mezclas bien gradadas antes que con gravas y cantos sin arenas.
En la Figura 4 se describe el procedimiento constructivo de la vibrocompactación. En la primera fase se realiza la perforación, con la introducción del vibrador en el terreno gracias a su peso y a los chorros de agua de la parte inferior del vibrador. Con un gran volumen y baja presión del agua es suficiente para desplazar el terreno. Posteriormente, en la fase de reordenación del suelo, se cierran los chorros inferiores y se abren los orificios superiores del vibrador. Por último, en la fase de ascenso, el vibrador sube por pases sucesivos, en tramos de 30-60 cm y manteniendo la vibración durante 1-2 minutos, formándose un cráter en superficie que deber rellenarse con material granular a medida que se retira el vibrador. En función del estado inicial, se puede alcanzar una cantidad del 10% de material aportado con respecto al volumen tratado. Tras el proceso, la plataforma se nivela y se vuelve a compactar con un rodillo.
Figura 4. Procedimiento constructivo de la vibrocompactación (cortesía de Menard)
El Ministerio de Fomento (2002) recomienda fijar los siguientes parámetros: valores de la resistencia a la penetración después del tratamiento (índice N del ensayo SPT, por ejemplo), deformabilidad medida con presiómetro o deformabilidad dinámica (velocidad sísmica medida en sondeos) y seguridad frente a los distintos estados límite. También indica controlar la profundidad de introducción del vibrador, el consumo de energía, los tiempos de vibrado, la granulometría y otros posibles ensayos de las gravas de aportación, el consumo de las gravas de aportación y los posibles asientos superficiales.
Os dejo a continuación y vídeo explicativo de esta técnica.
A continuación os paso una animación de Keller del proceso constructivo.
Aquí tenéis un vídeo sobre la vibrocompactación.
Os dejo también un folleto explicativo de Menard sobre vibrocompactación que espero os sirva de información adicional.
Los muros pantalla, en función de la calidad del terreno y del proyecto de construcción, se pueden clasificar en apoyadas y sin apoyo. En las apoyadas, la estabilidad se consigue mediante una o varias líneas de tirantes o puntos de apoyo, además del empuje pasivo del empotramiento. En las pantallas sin apoyo, denominadas autoestables o en voladizo, la estabilidad solo se debe a las reacciones del suelo en la parte empotrada.
Figura 1. Arriostramiento de muros pantalla mediante anclajes. Imagen: V. Yepes
Para dimensionar los elementos de sujeción, se deben tomar los máximos esfuerzos derivados de las comprobaciones de estabilidad de la pantalla, aplicando los coeficientes de seguridad parciales correspondientes. A este respecto, se remite al lector a la Tabla 2.1 del DB SE-C del Código Técnico de Edificación y las disposiciones de la Instrucción de Hormigón Estructural vigentes. Los elementos de sujeción habituales en un muro pantalla son los anclajes, los puntales o tornapuntas, las celosías metálicas y los propios forjados de la estructura principal.
Una forma habitual de realizar el soporte lateral de las pantallas es mediante anclajes que pueden estar en uno o en varios niveles. En la Figura 1 se observa el anclaje de los muros pantalla de un recinto para una vivienda. En estos casos, los anclajes se pueden utilizar siempre que no afecten a los edificios o servicios colindantes a la pantalla. Deben tener una longitud capaz de sostener la superficie pésima de deslizamiento debidas a las comprobaciones de estabilidad general y de estabilidad de la pantalla. Además, es necesario contemplar medidas para evitar la corrosión de los anclajes, ya sean definitivos o provisionales de larga duración.
Otra forma de contener un muro pantalla es mediante puntales o tornapuntas, que son elementos que permiten apear la pantalla. Estos elementos inclinados se apoyan tanto en la propia pantalla como en la parte inferior con durmientes fijos (Figura 2). En el caso de que los esfuerzos al terreno sean elevados, deberá disponerse una zapata corrida paralela a la pantalla. En cualquier caso, los puntales deben afectar lo menos posible a la excavación y a la ejecución de cimientos y estructura.
Figura 2. Arriostramiento de muros pantalla mediante tornapuntas
También se pueden apoyar los muros pantalla mediante codales metálicos. En la Figura 3 se observa el apoyo de una pantalla contra otra, incluso en las esquinas. Se trata de una obra realizada en Valencia, la misma de la Figura 1.
Figura 3. Arriostramiento de muros pantalla. Imagen: V. Yepes
También es habitual apuntalar las propias pantallas entre sí mediante celosías metálicas dispuestas en planos horizontales, tal y como muestran las Figuras 4 y 5, fotografías tomadas en Burgos en el 2019. Se trata de evitar en lo posible entorpecer las labores de excavación y en la construcción de cimentaciones y estructura del edificio.
Figura 4. . Arriostramiento mediante celosías metálicas. Imagen: V. Yepes
Figura 5. Detalle del arriostramiento mediante celosías metálicas en esquina. Imagen: V. Yepes
Otro sistema de apuntalamiento del muro pantalla es el formado por los propios forjados de un edificio (Figura 6). En efecto, con el procedimiento constructivo “top-down”, ascendente-descendente. Se trata de acodalar los muros de contención mediante los propios forjados de los sótanos, que se construyen a medida que se profundiza el vaciado. Téngase en cuenta que hay que considerar en el cálculo de los forjados los esfuerzos de los empujes de las pantallas. Para el apoyo de estos forjados, normalmente se construyen pilotes interiores. Este sistema es muy adecuado para grandes profundidades de excavación o cuando el terreno es de mala calidad y se pretende controlar los movimientos del terreno exterior a la excavación.
Figura 6. Arriostramiento de muro pantalla mediante los forjados del edificio
Os dejo un vídeo explicativo que, espero, os sea de interés.
REFERENCIAS:
TOMLINSON, M.J. (1982). Diseño y construcción de cimientos. URMO, S.A. de Ediciones, Bilbao, 825 pp.
El actual Puente de Serranos, de piedra tallada del siglo XVI, tiene precedentes en estructuras anteriores que fueron desapareciendo por los recurrentes embates del río Turia. Su nombre podría explicarse a que, en tiempo de la conquista por Jaime I, las huestes oriundas de la serranía de Teruel se establecieron en sus cercanías, aunque también puede deberse a que era el paso que se daba a los comerciantes procedentes de Sagunto, Maestrazgo o de la serranía de Valencia. Las crónicas musulmanas narran cómo el acceso a la ciudad se realizaba por Bab al-Qantara, que significaba “la puerta del puente”. Esta puerta árabe se encontraba en la actual plaza dels Furs, algo más al interior de la ciudad que las actuales torres de Serranos. En la época cristiana, la puerta también se conoció como Roters, Caldedería y Ferrisa (Coscollá, 2003:61).
Artículo completo descargable.
Puente de Serranos. Imagen: V. Yepes (2010)
Referencia:
YEPES, V. (2010). El puente de Serranos sobre el viejo cauce del Río Turia en Valencia. Una aproximación histórica, estética y constructiva. Universitat Politècnica de València, 32 pp. DOI: 10.13140/RG.2.2.12043.72485
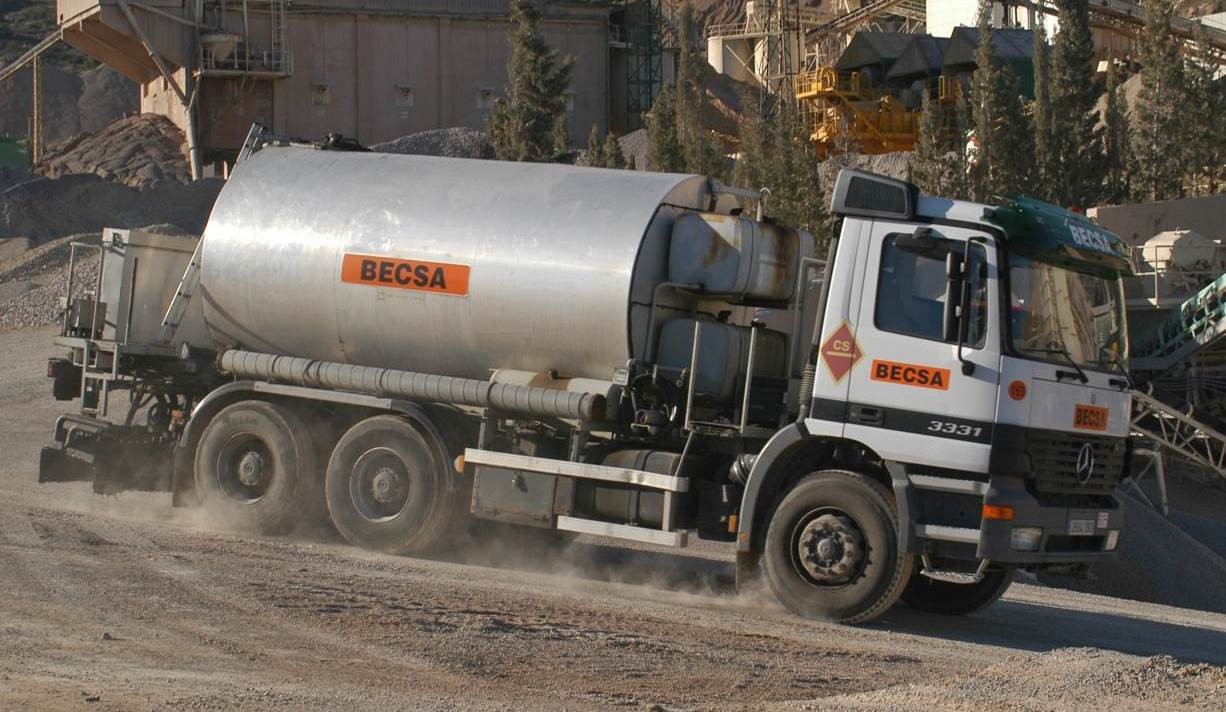
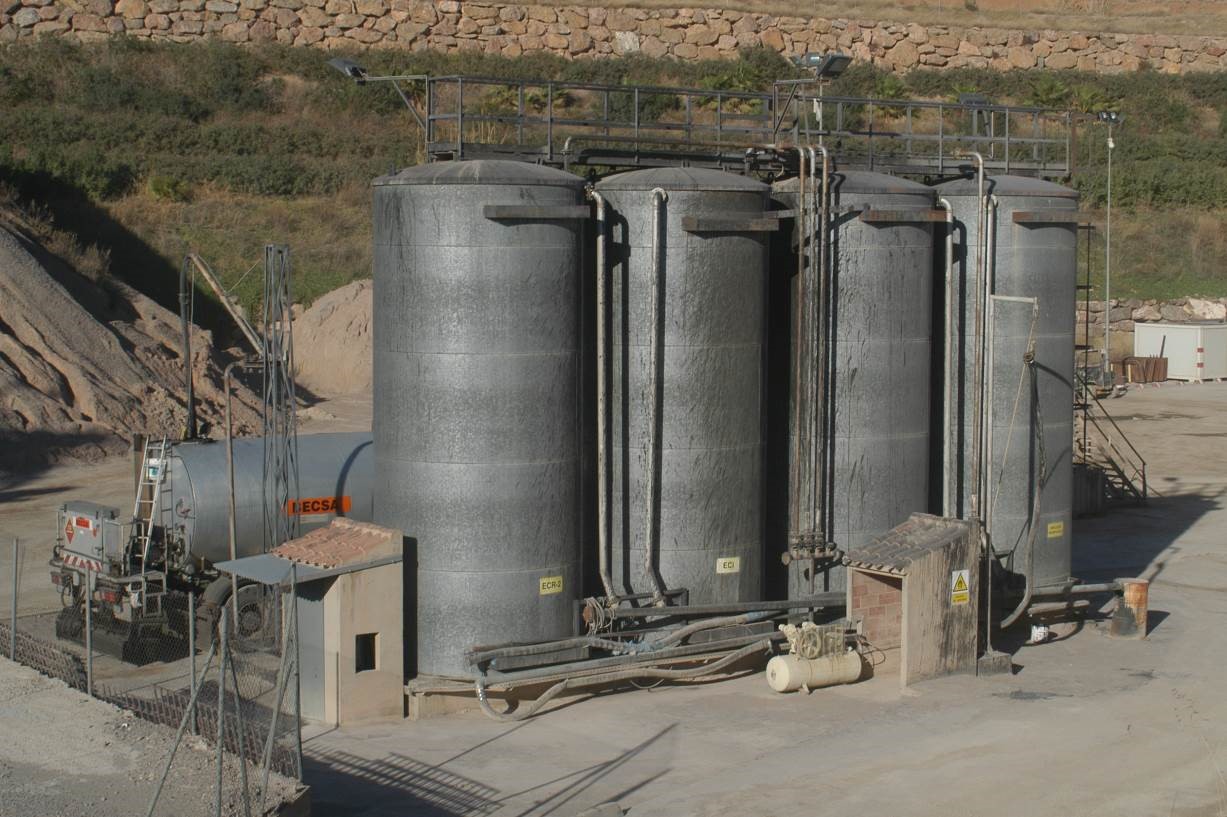
Figura 1. Transporte calefactado del betún. Imagen: V. Yepes
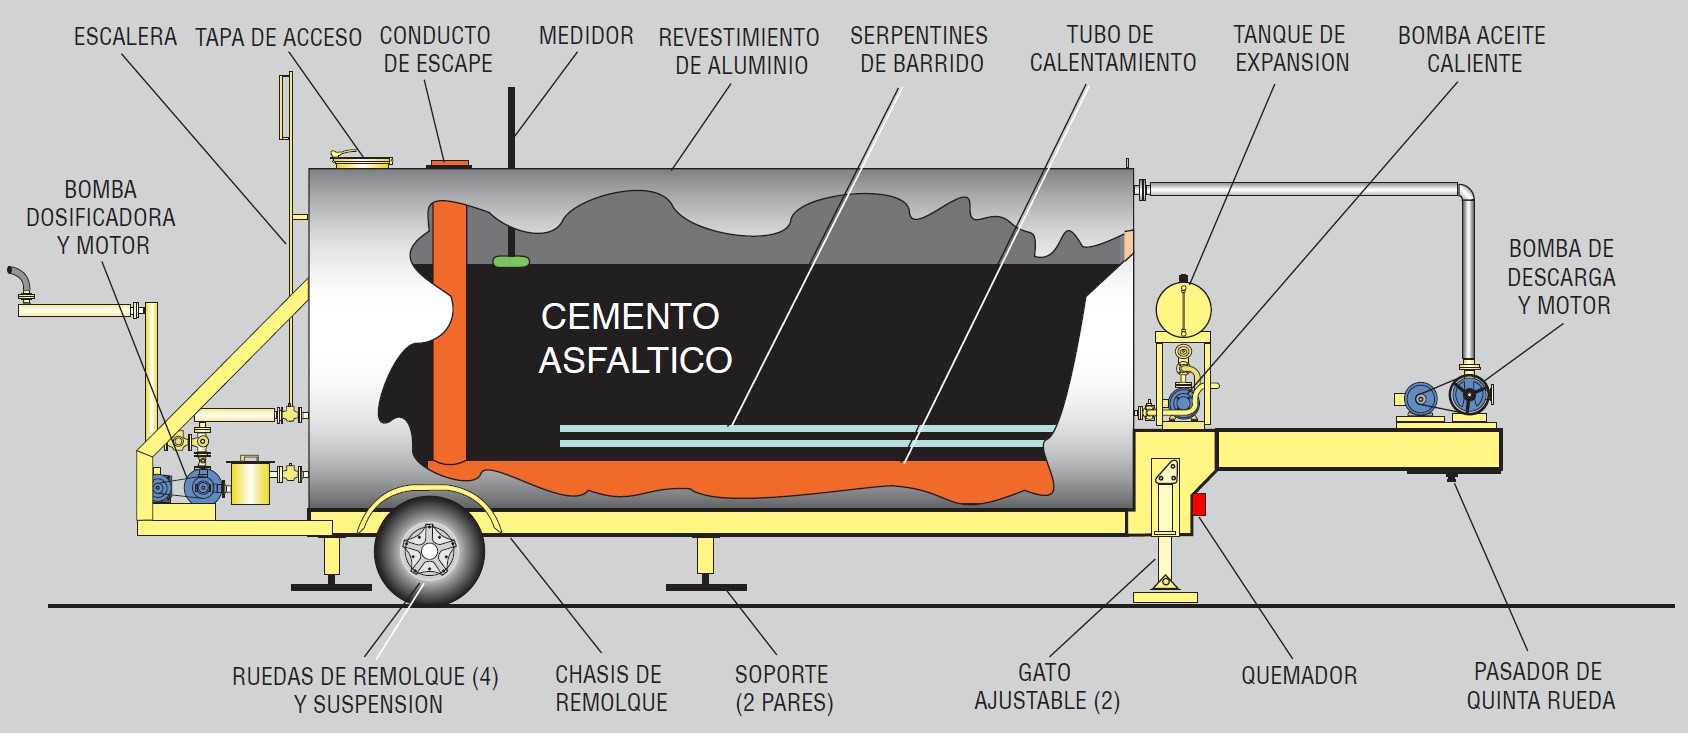
El ligante se almacena en tanques provistos de serpentines de aceite para su calefacción. Suelen ser depósitos cilíndricos metálicos con aislante térmico de fibra de vidrio, con una capacidad que depende de la producción de la planta. Es habitual el uso de dos calderas para mantener en ellas el ligante a la temperatura requerida, o bien utilizar una para la recepción del ligante y otra para su calefacción. En ausencia de tanques, se pueden construir fosas de hormigón impermeabilizadas para evitar fugas; equipadas con serpentines para mantener a la temperatura. Además, la planta debería prever el uso de betún envasado en bidones como reserva para evitar el desabastecimiento.
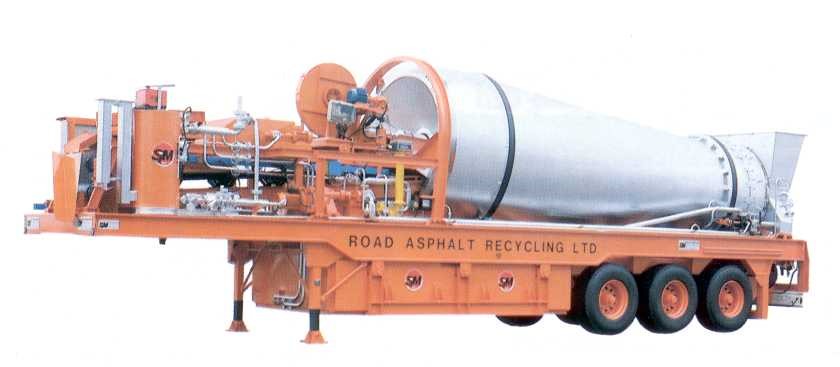
Figura 2.- Tanque portátil
El sistema de calentamiento está compuesto por una caldera, una bomba centrífuga que hace recircular el aceite caliente, tuberías encamisadas, serpentines sumergidos en los depósitos del ligante, así como termómetros para el control. Todos los elementos disponen de aislamientos que evitan pérdidas de calor y ahorran energía. En algunos sistemas también se utilizan los gases de combustión como fluido caliente. En caso de usar los sistemas de calefacción por gases calientes de quemadores de combustible líquidos, la cámara de combustión, debe estar fuera del tanque o protegida con material refractario; siendo necesario un mejor control de la temperatura.
Figura 3.- Almacenamiento en silos del betún. Imagen: V. Yepes
Referencias:
YEPES, V. (2014). Maquinaria para la fabricación y puesta en obra de mezclas bituminosas. Apuntes de la Universitat Politècnica de València. Ref. 749.
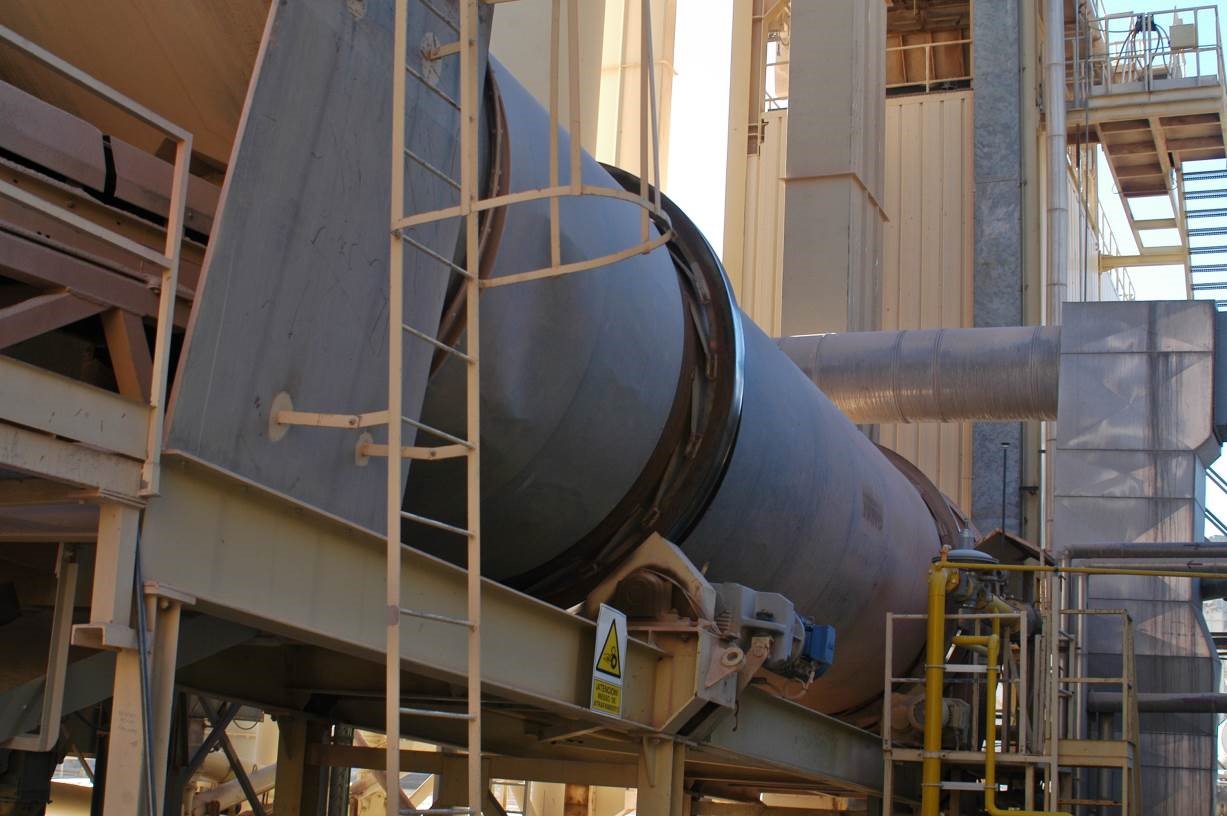
Las plantas asfálticas en caliente disponen de un tambor secador que seca los áridos y eleva su temperatura, hasta los 150 a 200ºC, para que en el mezclador queden perfectamente envueltos en el ligante. La elevación de la temperatura permite el secado (humedad < 1% en peso) y la eliminación del polvo de los áridos. El secador debe regularse para que la combustión sea completa y garantice la ausencia de humo negro en la chimenea. La eficacia de un secador depende del tipo de quemador, del sistema de alimentación, de la circulación y evacuación de áridos, del grado de humedad de los áridos, del diámetro y longitud del tambor, entre otros factores. Los rendimientos dependen en gran medida de la humedad de los áridos, donde el árido fino es el que más humedad retiene.
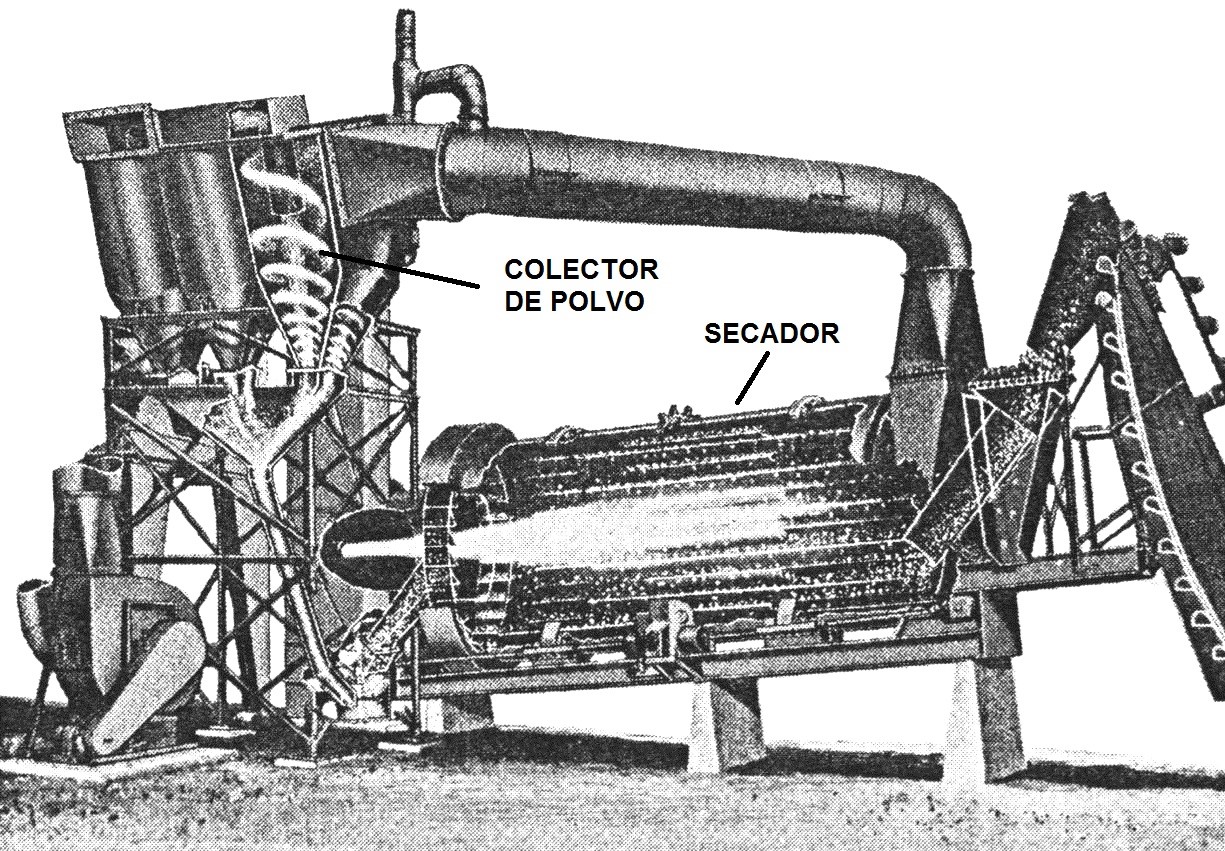
Figura 2. Secador y ciclón extractor de una instalación de fabricación de mezclas bituminosas
En las plantas discontinuas y en las continuas convencionales, el tambor secador consiste habitualmente en un cilindro metálico de gran diámetro y una longitud de 3 o 4 diámetros (hasta 2 m de diámetro y 15 m de longitud). Este tubo gira sobre su eje a una velocidad de 5 a 15 revoluciones por minuto. Los áridos entran a contracorriente: unas paletas arrastran los áridos hacia la llama y los gases calientes del quemador de fuel, que se encuentra en el extremo opuesto del cilindro (Figura 2). Un sistema de ciclones fuerza el aire para permitir la salida de vapor de agua. En las plantas de tambor secador-mezclador, el secado de los áridos se realiza junto con la mezcla. El diseño de tambores secadores mezcladores largos, con longitudes mayores a 5 diámetros, permite la extracción del calor de los gases de combustión hasta temperaturas de 12ºC por encima de la temperatura de la mezcla, evitando el deterioro del ligante.
Se aconseja que la temperatura de los áridos a la llegada del quemador no supere en más de 10ºC a la del ligante, y que el conjunto no sobrepase 15ºC de la máxima de envuelta del ligante, calculada de la viscosidad óptima de fabricación de la mezcla. Si no fuera así, existirá un deterioro en las características del betún debido a una brusca oxidación por choque térmico y una merma de las prestaciones de la mezcla.
Figura 3. Secador de áridos
Os dejo a continuación algún vídeo al respecto de este elemento.
Referencias:
YEPES, V. (2014). Maquinaria para la fabricación y puesta en obra de mezclas bituminosas. Apuntes de la Universitat Politècnica de València. Ref. 749.
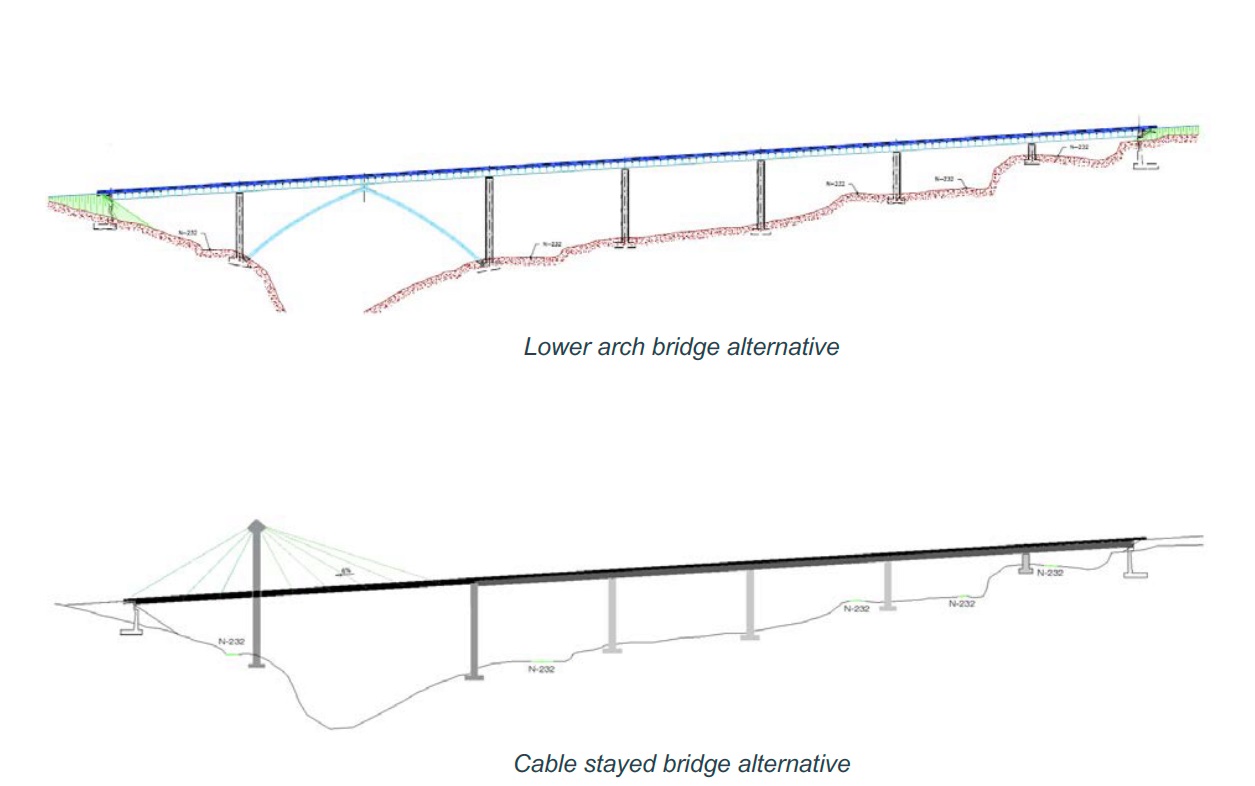
Os dejo a continuación un ejemplo sencillo de aplicación de la técnica AHP de toma de decisiones dirigida a la selección de alternativas en la construcción de un puente mixto en cajón. Se trata de un caso que utilizamos con nuestros estudiantes para enseñar la técnica. Tratamos de evitar que, en los estudios de soluciones, los estudiantes recurran siempre a las matrices de valoración ponderada, donde los pesos de cada criterio siempre se ponen de forma más o menos arbitraria, o bien para justificar la solución preferida. Este tipo de problemas también suelen aparecer en los concursos de licitación de obras públicas.
Referencia:
YEPES, V.; MARTÍNEZ-MUÑOZ, D.; ATA-ALI, N.; MARTÍ, J.V. (2019). Multi-criteria decision analysis techniques applied to the construction of a composite box-girder bridge. 13th annual International Technology, Education and Development Conference (INTED 2019), Valencia, 11th, 12th and 13th of March, 2019, 1458-1467. ISBN: 978-84-09-08619-1
Os anuncio a continuación la VI edición anual del Curso de Postgrado: ESPECIALISTA EN TECNOLOGÍAS SIN ZANJA, que se desarrolla del 26 de octubre al 11 de noviembre de 2020 en la modalidad online, a través de la plataforma Microsoft Teams. Se trata un curso de 46 horas organizado por la Asociación Ibérica de Tecnología SIN Zanja (IbSTT).
Os adjunto el programa actualizado y el enlace para que puedan cumplimentar el boletín de inscripción, y la reserva de plaza: https://forms.gle/FyYRn9D8XmuENyj4A. Por cierto, podéis solicitar un «código de descuento de empresa asociada» del 10% si sois alumno mío o bien contacto, por ser miembro colaborador (dáis mi nombre al inscribiros y os harán el descuento).
También os paso, gratuitamente, la ponencia que imparto dentro del curso, que he colgado en Youtube, por si os resulta de interés. Se trata del Módulo 7-1: Aspectos generales: Peforación Horizontal Dirigida PHD.
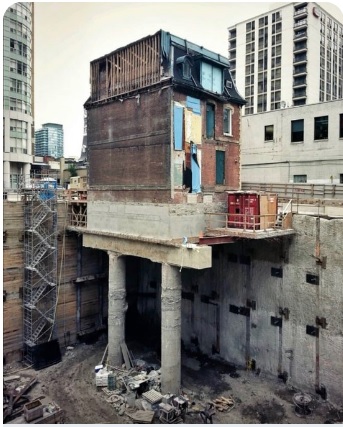
Figura 1. https://nationalpost.com/news/toronto/historic-home-perched-five-storeys-above-solid-ground-so-50-storey-condo-can-rise-behind-19th-century-dwelling
Todos los días vemos miles de imágenes en internet. Un buen número de ellas son montajes que buscan llamar la atención para atraer visitas y aumentar los ingresos por publicidad. La ingeniería no se libra de este tipo de fenómenos.
En la Figura 1 podéis observar una imagen que, a priori, resulta espectacular. Pero para un ingeniero supone un rompecabezas, pues resulta muy complicado ejecutar pilotes justo debajo de un edificio. Es la típica fotografía que utilizo para que mis estudiantes piensen un poco en cómo se ha podido realizar este procedimiento constructivo. Muchas veces la respuesta es correcta: es un montaje. Sin embargo, no es este el caso.
En este caso, la pregunta me la hizo Marcos Barjola. La respuesta no es nada fácil a priori. No obstante, al buscar en internet, uno puede encontrar una nota de prensa fechada en Toronto que trata de este caso.
Se trata de una noticia de 2014. El titular decía lo siguiente: «Una casa histórica encaramada a cinco pisos sobre tierra firme para que un condominio de 50 pisos se levante detrás de una vivienda del siglo XIX». Además, se añadía lo siguiente: «Hay pocas posibilidades de que los ocupantes originales de la Casa John Irwin pudieran imaginar lo que pasaría con su vivienda dentro de 141 años».
La solución fue ingeniosa y, ciertamente, costosa. Se desplazó la vivienda, se ejecutaron los pilotes y la viga riostra, y se volvió a situar la vivienda sobre la estructura. Sin embargo, se trataba de salvar un edificio de dos plantas, construido en 1873, único en ser una de las últimas casas del siglo XIX que aún existen en el centro de Toronto.
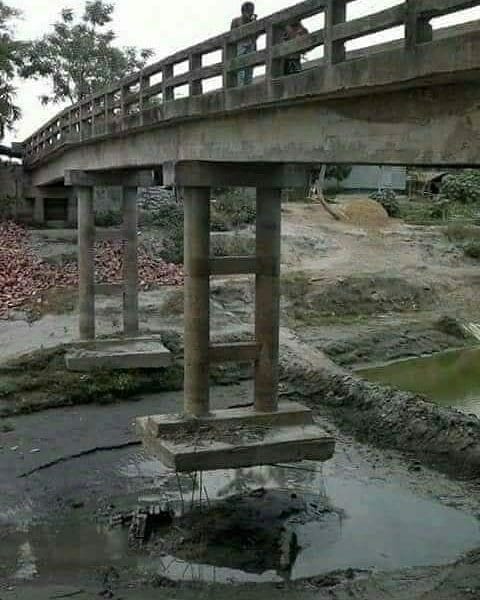
Este tipo de noticias suele dar pie a muchas reflexiones ingenieriles. Un ejemplo es la Figura 2. ¿Se trata de un montaje? ¿Es posible que la foto sea real? Os dejo la pregunta abierta para que penséis por un rato.
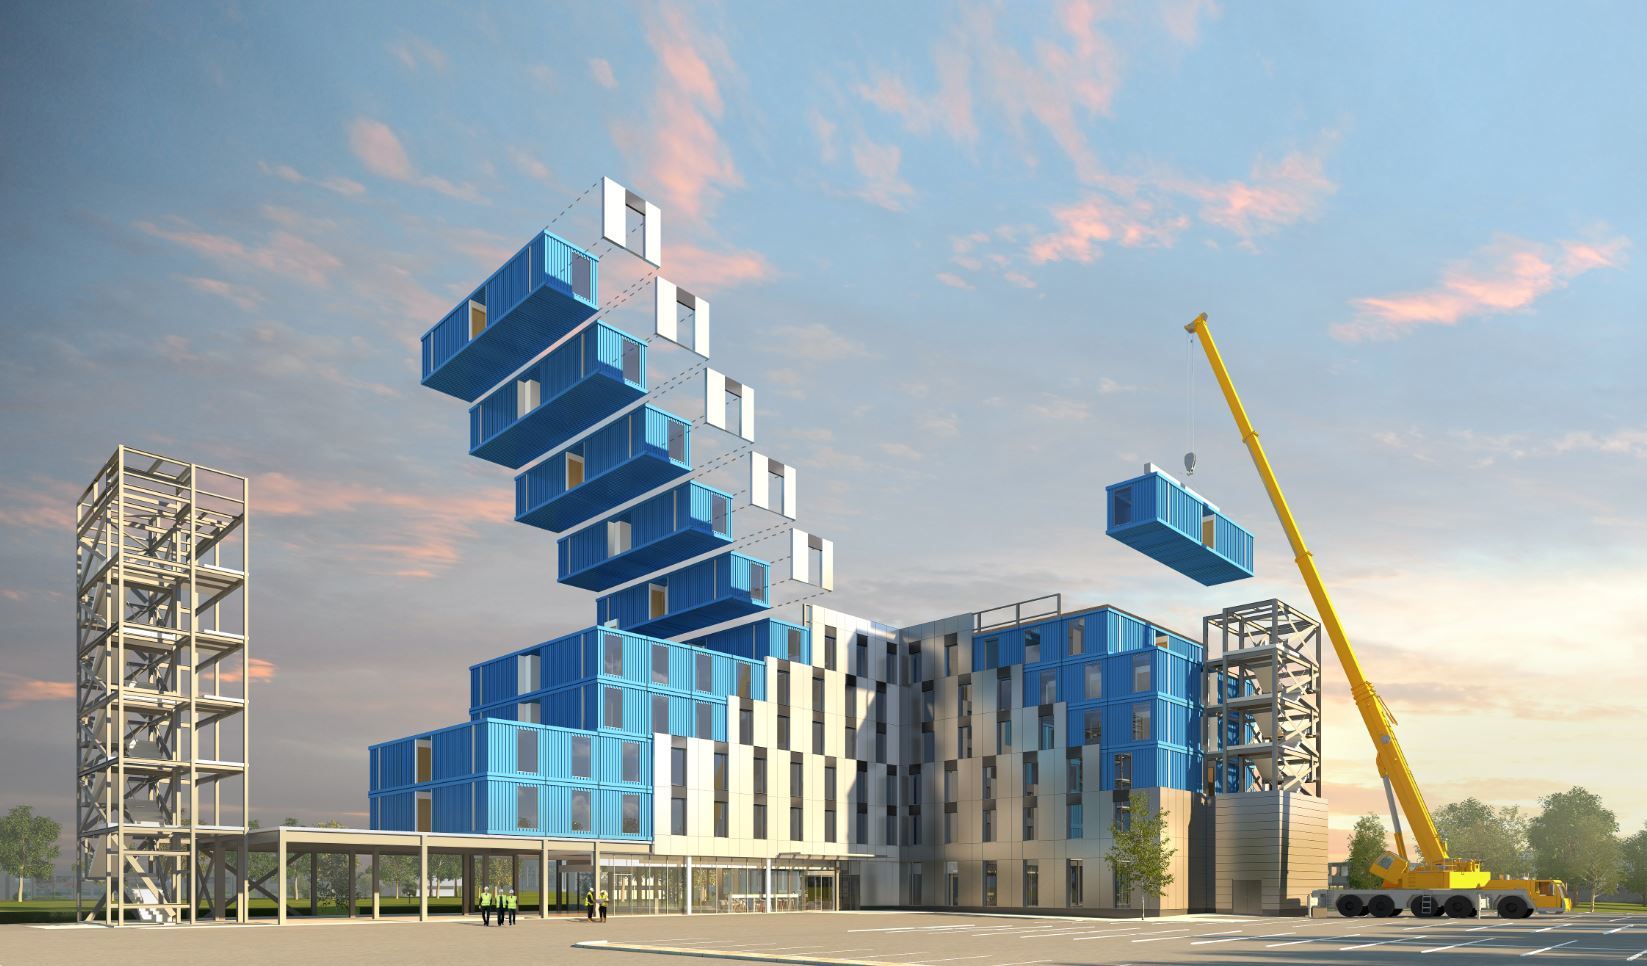
Figura 1. Construcción modular. https://www.draytonfox.com/modern-methods-of-construction/
La construcción modular y la prefabricación son técnicas ya veteranas en el ámbito de la ingeniería civil y la edificación. Desde que en 1936 Eugène Freyssinet construyera el primer puente de hormigón pretensado del mundo, en el que las vigas y los tableros eran prefabricados, la tecnología ha experimentado un avance imparable. Por otra parte, la construcción modular tiene una larga historia en la gestión de la innovación (Simon, 1962). Sin embargo, la auténtica revolución que supone la inteligencia artificial, las tecnologías BIM y los retos de la sostenibilidad está cambiando radicalmente este concepto y lo está llevando a una nueva dimensión. En efecto, estamos ante la revolución de los métodos modernos de construcción. Este es el concepto del que vamos a hablar a continuación.
Los métodos modernos de construcción (Modern Methods of Construction, MMC) , o como algunos llaman «construcción inteligente«, constituyen alternativas a la construcción tradicional. Este concepto de MMC lo utilizó el gobierno del Reino Unido para describir una serie de innovaciones en la construcción de viviendas, la mayoría de las cuales son tecnologías de construcción en fábrica (Gibb, 1999). Es un término que cubre una amplia gama de tecnologías basadas en la fabricación modular, ya sea «in situ» o en otra ubicación, que revolucionan la forma de construir edificios de manera más rápida, rentable y eficiente. También suele llamarse construcción «off-site». Un ejemplo no muy lejano ha sido la construcción de dos hospitales de campaña en Wuhan (China) en tan solo 12 días debido a la epidemia de coronavirus. Por ejemplo, países como Suecia y Japón lideran en la construcción MMC. En Suecia, casi la mitad de las viviendas de nueva construcción utilizan este método, hasta el 80% en el caso de las viviendas unifamiliares. Japón es el país donde se construyen el mayor número de viviendas nuevas con este método, aunque no alcanzan el 20% del total. Incluso podemos leer una noticia de hace unos días en la que el alcalde de Londres apoya decididamente la aplicación del diseño de viviendas modulares.
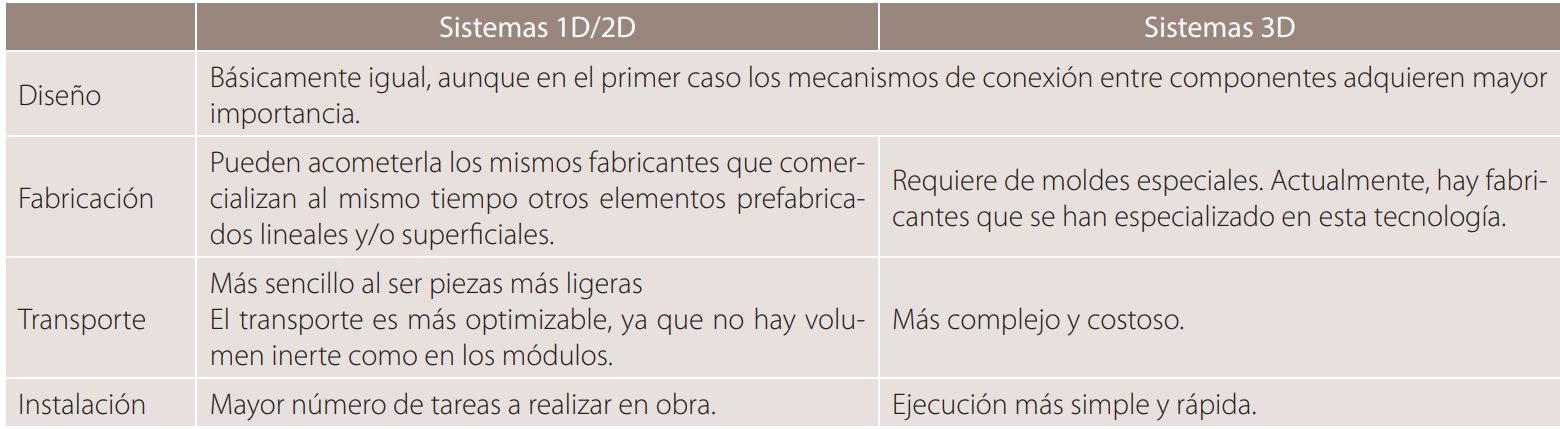
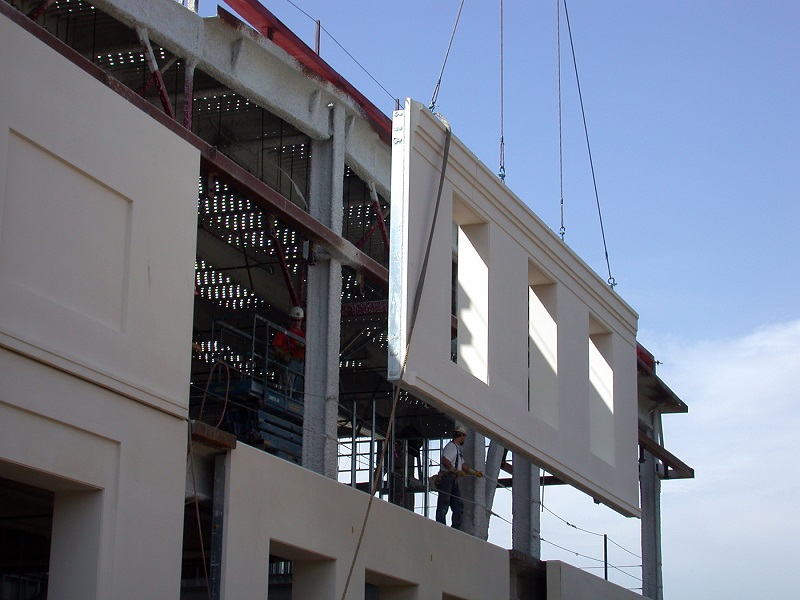
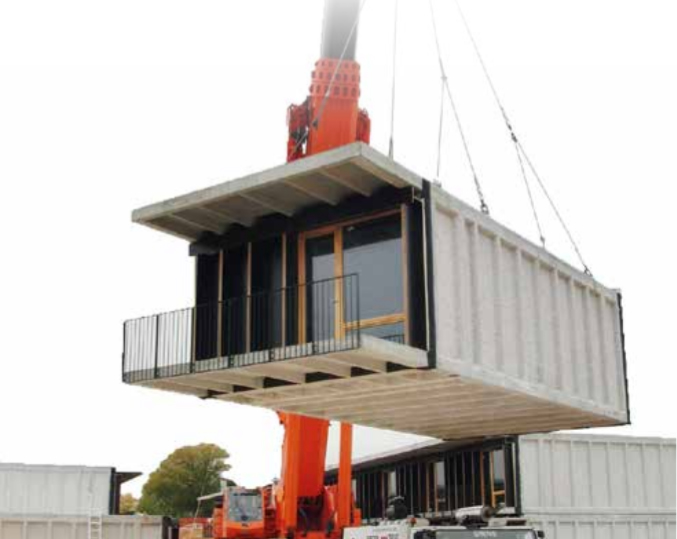
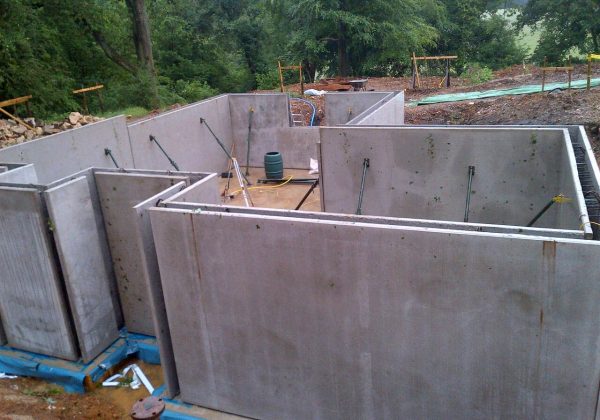
Los diferentes métodos MMC incluyen el sistema de paneles planos prefabricados, módulos volumétricos 3D (Figuras 1 y 3), construcción con losas planas, paneles de cerramiento prefabricados (Figura 2), muros y forjados de hormigón, tecnología de doble pared (Figura 4), cimientos de hormigón prefabricado, aislamiento de encofrados de hormigón, entre otros. No obstante, la gestión de los sistemas 1D/2D respecto a los volumétricos 3D difiere significativamente (López, 2017).
Tabla 1. Principales diferencias entre los sistemas modulares basados en elementos 1D y 2D frente a celdas 3D (López, 2017)
La reciente norma UNE 127050:2020 trata justamente de los sistemas constructivos industrializados para edificios construidos con elementos prefabricados de hormigón, así como de los requisitos de comportamiento, fabricación, instalación y verificación.
Figura 2. Paneles de cerramiento prefabricados (precast cladding panels). https://www.designingbuildings.co.uk/wiki/Precast_concrete_cladding
Las ventajas de la construcción MMC frente a la tradicional son evidentes. Los módulos permiten un ahorro de tiempo de hasta el 50%, pues se elaboran en fábrica, sin la influencia del clima. Una vez llegan a la obra, se ensamblan, interrumpiendo al mínimo la propia obra, pues el 80% de la actividad de la construcción se ha realizado lejos de ella. Permite el uso de materiales respetuosos con el medio ambiente, reduciendo el desperdicio. Los módulos son de diseño atractivo e innovador, con materiales de elevada calidad, con un diseño a medida del cliente. La construcción en fábrica permite la fabricación con tolerancias estrictas, la reducción de los errores, promueve la seguridad, no estando los materiales a la intemperie durante la construcción. Además, permite el uso de materiales durables, que mejoran el aislamiento acústico, la protección contra incendios y la eficiencia energética. Sin embargo, en algunos países, el uso de las MMC implica costes más elevados que la construcción tradicional. Otras barreras son la falta de mano de obra especializada, la escasez de suministros y la regulación vigente (Rahman, 2014). Con todo, la actual crisis del Covid-19 puede acelerar los cambios necesarios. De todos modos, los métodos MMC constituyen un producto diferente al de la construcción tradicional. La construcción modular, al tratarse de un producto alternativo, en lugar de competir, complementará el mercado tradicional. El objetivo es aumentar la productividad de los recursos disponibles mejorando la calidad, la eficiencia empresarial, la satisfacción del cliente, el rendimiento ambiental, el índice de sostenibilidad y el control de los plazos de entrega (Yepes et al., 2012; Pellicer et al., 2014, 2016).
Figura 3. Módulos volumétricos 3D (3D volumetric modules). http://www.ehu.eus/ehusfera/industrialized-architecture/page/4/
En la siguiente tabla, elaborada por Alejandro López, se pueden ver las diferencias más notables entre la construcción industrializada y la tradicional.
Tabla 2. Diferencias entre la construcción tradicional y la industrializada (Alejandro López).
Construcción tradicional
Construcción industrializada
Definición
Más posibilidades de cambios a lo largo de todo el proceso
Etapas claramente definidas, empezando desde el proyecto
Calidad
Elementos se manufacturan y/o ejecutan en la propia obra, mayor influencia del error humano (más rechazos)
Mayor control (cada pieza tiene su destino), menor influencia del error humano (se sustituyen los albañiles por montadores: la pieza tiene su lugar)
Precisión
Se admiten los errores. Las tolerancias se basan en centímetros
La precisión dimensional y espacial de los elementos es crucial. Las tolerancias se basan en milímetros
Mano de obra
Dependencia casi exclusiva de la capacitación técnica de la mano de obra humana disponible
Procesos más automatizados
Coste
En origen, normalmente menor. Pero mayor riesgo de imprevistos y desviaciones económicas
Precio cerrado en proyecto
Tiempo
El mayor grado de indefinición y la mayor interacción entre los distintos agentes provocan desviaciones en tiempo y, por tanto, en costes
Mayor grado de cumplimiento en la planificación de la obra, rápida apertura de tajos para otros gremios, menor dependencia de las condiciones climatológicas
Materiales
La obra es la fábrica al mismo tiempo. Muchos excedentes de materiales
Menor generación de residuos
Una de las claves que acelerará, sin duda, la adopción de los métodos MMC es la introducción de la metodología BIM en los proyectos de edificación o de infraestructuras. En España, las administraciones públicas ya van dando pasos hacia la exigencia de que los proyectos de edificación o de infraestructura se realicen bajo la metodología BIM. Tanto MMC como BIM mejoran claramente la calidad del producto, la sostenibilidad y el servicio a lo largo del ciclo de vida del activo. A este respecto, recomiendo leer la guía BIM para empresas de prefabricados de hormigón (ANDECE, 2020).
En la feria Construmat de Barcelona (mayo de 2019), McKinsey & Company presentó un informe en el que se detalla cómo la tecnología basada en datos podría ayudar a las empresas españolas de infraestructuras a tomar decisiones más inteligentes, reducir el riesgo y mejorar los resultados de los proyectos. Por tanto, BIM, la automatización de procesos, la inteligencia artificial, el Big Data, las tecnologías en la nube o la interacción con Internet de las Cosas suponen la revolución que lanzará definitivamente la construcción inteligente.
Figura 4. Tecnología de doble pared (twin wall technology). https://www.cornishconcrete.co.uk/products/twin-wall/
Dentro de nuestro grupo de investigación estamos trabajando en la tesis doctoral de Antonio Sánchez Garrido sobre este tipo de aspectos. En una de sus primeras publicaciones en revista indexada en el primer decil de JCR (Sánchez-Garrido y Yepes, 2020), se han aplicado técnicas analíticas de toma de decisiones multicriterio (MCDM) y análisis del ciclo de vida, a una tipología de construcción tradicional de una vivienda unifamiliar, y a dos alternativas diferentes basadas en MMC. Se propone un índice de sostenibilidad que incluye atributos tangibles e intangibles, así como factores de incertidumbre y riesgos, y que permite a los promotores priorizar soluciones que aseguren la sostenibilidad económica, social y medioambiental.
Os dejo algunos vídeos sobre esta nueva tecnología.
https://www.youtube.com/watch?v=fZl9Pd0UU_U
Os dejo, como información complementaria, un artículo de Alejandro López de hace apenas tres años, en el que ya se empezaba a vislumbrar un crecimiento exponencial de la construcción modular.
DOWSETT, R.; GREEN, M.; SEXTON, M.; HARTY, C.,2019. Projecting at the project level: MMC supply chain integration roadmap for small house builders. Construction Innovation-England, 19 (2): 193-211.
PELLICER, E.; YEPES, V.; CORREA, C.L.; ALARCÓN, L.F. (2014). Model for Systematic Innovation in Construction Companies.Journal of Construction Engineering and Management, 140(4):B4014001.
PELLICER, E.; SIERRA, L.A.; YEPES, V. (2016). Appraisal of infrastructure sustainability by graduate students using an active-learning method.Journal of Cleaner Production, 113:884-896.
RAHMAN, M.M. (2014). Barriers of implementing modern methods of construction. Journal of Management in Engineering, 30(1):69-77.
SÁNCHEZ-GARRIDO, A.J.; YEPES, V. (2020). Multi-criteria assessment of alternative sustainable structures for a self-promoted, single-family home.Journal of Cleaner Production, 258: 120556.
SIMON, H.A. (1962). The arquitecture of complexity. Proceedings of the American Philosophical Society, 106(6):467-482.
YEPES, V.; PELLICER, E.; ORTEGA, J.A. (2012). Designing a benchmark indicator for managerial competences in construction at the graduate level. Journal of Professional Issues in Engineering Education and Practice, 138(1): 48-54.