Alisadoras rotativas o fratasadoras

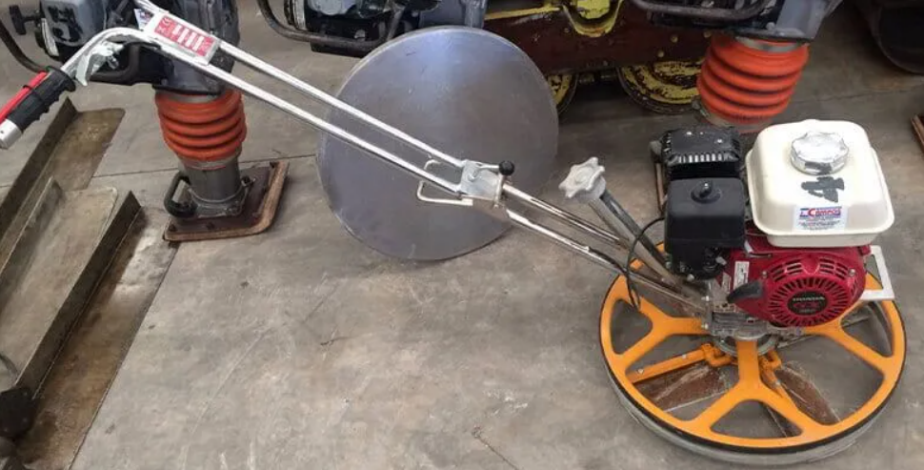
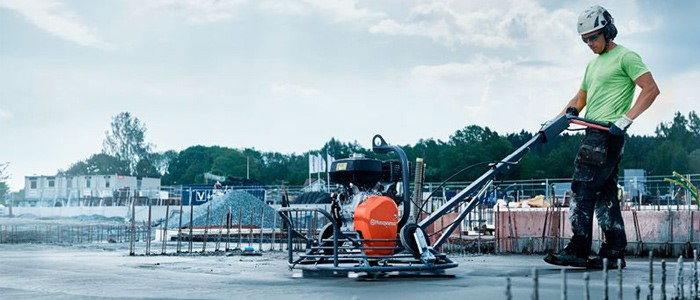
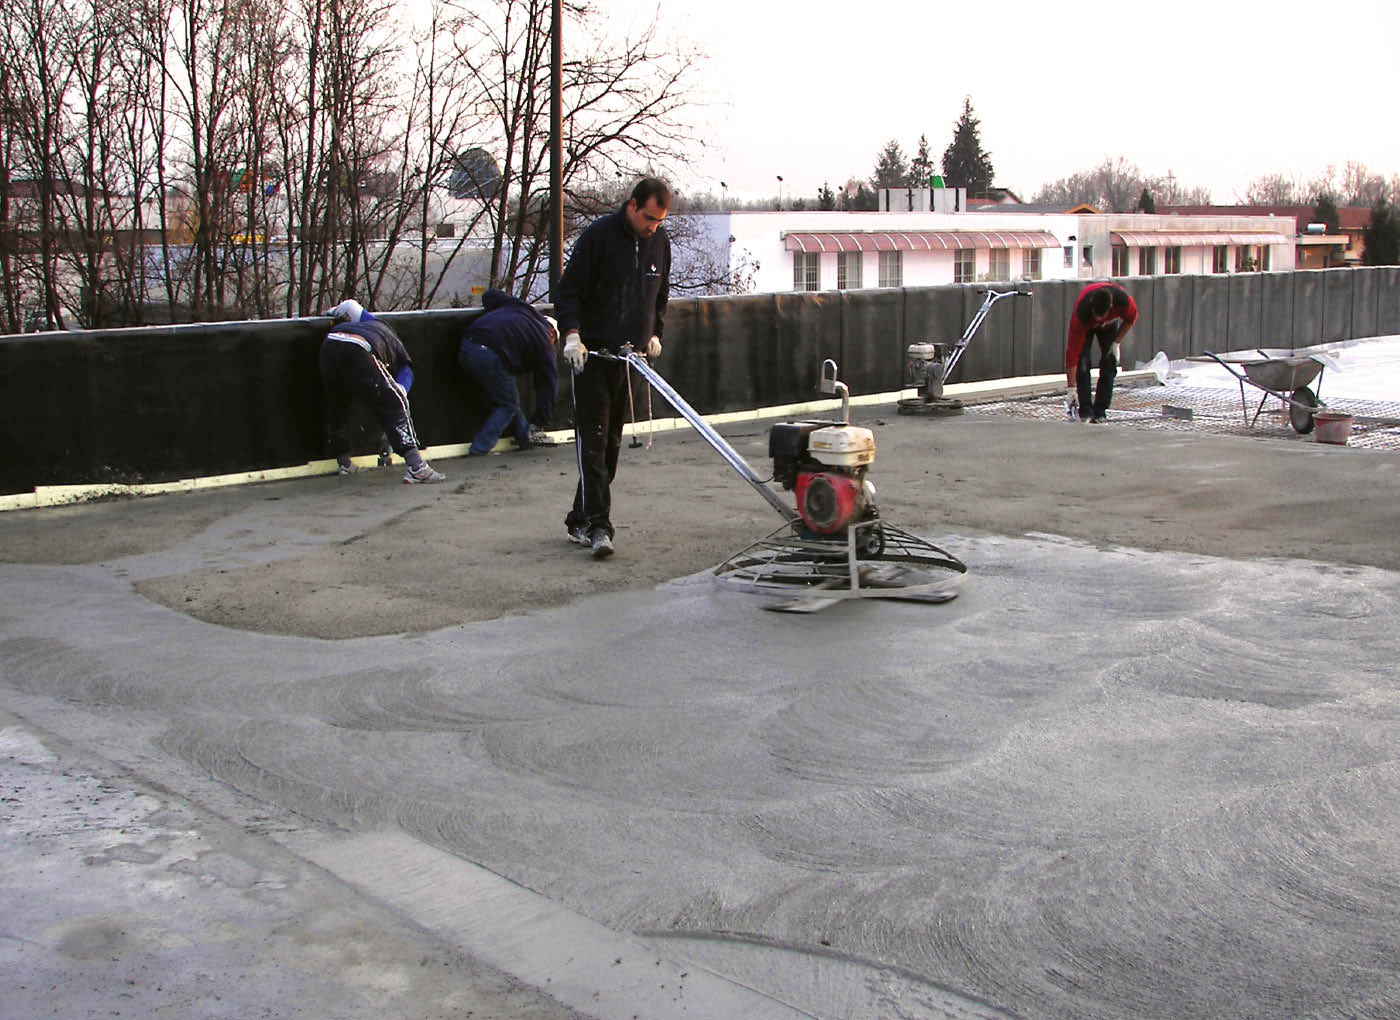
Figura 1. Fratasadora mecánica. https://blog.intermaquinas.online/fratasadoras-de-hormigon/

Una fratasadora de hormigón es una máquina que se utiliza para obtener una superficie lisa, densa y nivelada en un pavimento de hormigón. El fratasado mecánico, a diferencia del manual, ofrece resultados altamente eficaces en soleras que requieren una superficie final de alta calidad. Al girar la estrella con las paletas, se realiza el fratasado del hormigón casi fraguado, expulsando el agua y el aire hacia la superficie, logrando una compactación que sella los poros y cierra la superficie. El resultado es una superficie densa, dura, resistente al desgaste y con una reducción de polvo. Con un acabado tan pulido como el del terrazo, estas superficies son ideales para usos industriales. Además, no requieren una capa intermedia para la aplicación de pavimentos plásticos, linóleo o parqué en edificaciones. Este proceso también reduce los costes de mano de obra, ya que una máquina puede fratasar hasta 450 m² de solera en una sola jornada.

Una alisadora rotativa o fratasadora está compuesta por un motor que se ubica en el centro de gravedad de las palas o hélices para proporcionar así más estabilidad y equilibrio. Cuentan con un embrague accionado desde el manillar por el operador. Este embrague, conocido como «de hombre muerto», permite detener instantáneamente las paletas sin apagar el motor. Además, la máquina incluye una reductora y un brazo o manillar para su manejo. La fratasadora cuenta con una estructura de tres o cuatro brazos, denominada «estrella», en la que se montan las paletas de fratasado. Estas paletas están rodeadas por un anillo de protección fijo, construido con tubo de acero, que permite trabajar cerca de las paredes y previene accidentes. Estas máquinas cuentan con un control de inclinación de las paletas, preferiblemente ubicado en la empuñadura. Se utilizan dos tipos de paletas: unas anchas para la preparación, que eliminan las irregularidades, y otras más estrechas para el acabado o pulido. En algunos casos, en lugar de las paletas de preparación, se emplea un disco de allanar seguido de las paletas de acabado. El diámetro exterior de las paletas varía entre 90 y 112 cm, y su velocidad de giro oscila entre 0,8 y 2,7 Hz.

El alisado se realiza cuando el hormigón está lo suficientemente firme como para que el paso de una persona no deje huellas perceptibles, o mediante la «regla de la mano»: si al presionar la palma de la mano sobre el hormigón no se adhiere, la superficie está lista para el fratasado. Si se ha utilizado un tratamiento de vacío, el fratasado se realiza de inmediato; de lo contrario, es necesario esperar de 3 a 4 horas después del paso de la regla vibrante.

Primero, se utiliza la máquina con las paletas anchas o de preparación en posición completamente horizontal, lo que permite expulsar el agua y el aire hacia la superficie y sellar los poros. Una vez finalizada esta fase, se deja que la superficie se endurezca nuevamente, y luego se pasa la máquina con las paletas estrechas o de acabado, ajustando su inclinación hasta lograr la superficie plana deseada.

El operario controla la máquina presionando la barra de mando para moverla hacia la derecha, hacia la izquierda, hacia delante o hacia atrás. Si se realiza un refratasado, aproximadamente de 15 a 30 minutos después de terminar, se mejora aún más la resistencia al desgaste. Para aumentar la eficiencia, especialmente en grandes superficies como carreteras o pistas, se ha desarrollado una fratasadora con tres rotores que permite al operario trabajar sentado y alcanzar un rendimiento superior a 1200 m² por hora con un solo mando. En edificación, este método puede eliminar la necesidad de una capa superior de mortero de igualación cuando se aplican parqués o moquetas.
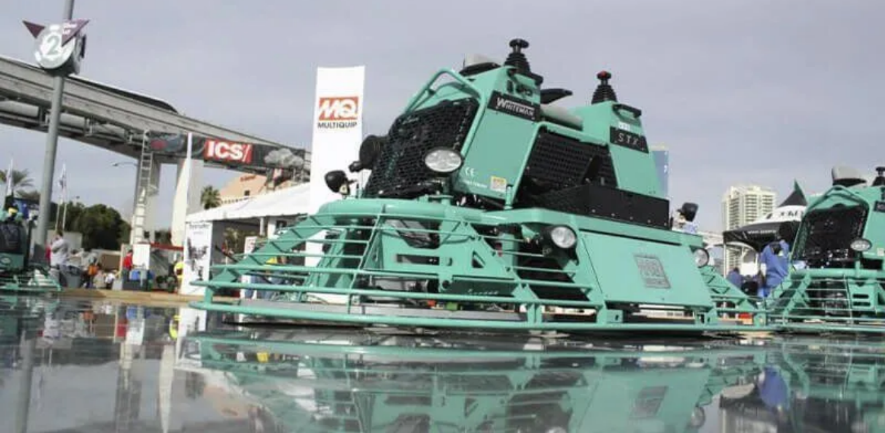
Figura 2. Fratasadora para grandes superficies. https://www.becosan.com/es/fratasadora-de-hormigon/

Según su sistema de guiado, se pueden distinguir dos tipos de fratasadoras:

  • Fratasadora de hormigón doble: Esta fratasadora, operada por un trabajador sentado, está diseñada para cubrir superficies extensas, como las de naves industriales. Equipada con dos juegos de aspas, uno a cada lado, facilita un fratasado más rápido en proyectos de gran tamaño. Dentro de esta categoría, se pueden distinguir dos tipos:
    • Fratasadoras con aspas solapadas: En estas máquinas, las aspas no se cruzan, sino que se solapan ligeramente, lo que ofrece una cobertura eficiente.
    • Fratasadoras con aspas cruzadas: En este modelo, las aspas se cruzan durante el funcionamiento, lo que proporciona una cobertura más uniforme.
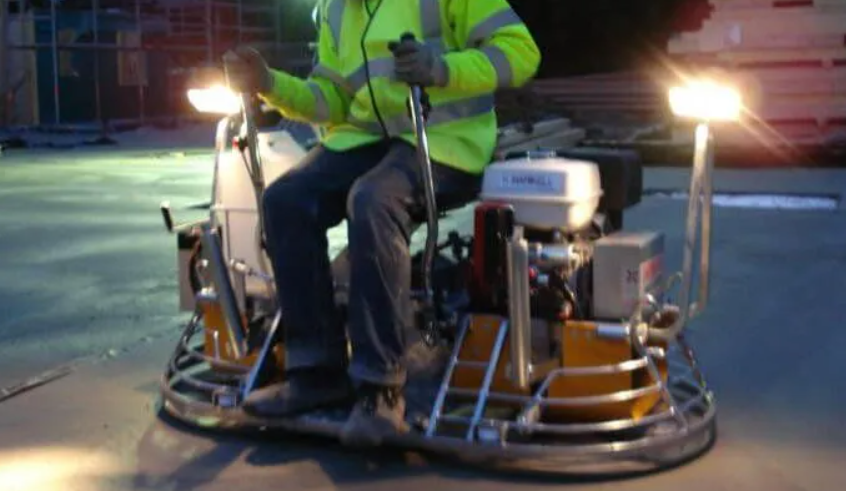
Figura 3. Fratasadora doble. https://www.becosan.com/es/fratasadora-de-hormigon/
  • Fratasadora de hormigón guiada simple: Cuenta con un brazo o mango ajustable que permite al operario adaptar la máquina a la posición más cómoda. Esta fratasadora es ideal para trabajar en áreas pequeñas o cerca de obstáculos como pilares, puertas, paredes, columnas o muros, gracias a su ligereza y maniobrabilidad, características que facilitan el acceso a espacios de difícil acceso para las fratasadoras con conductor sentado. Dentro de las fratasadoras guiadas simples, se pueden distinguir dos tipos diferentes.
    • Fratasadoras «Mosquito»: Estas fratasadoras tienen un diámetro de trabajo entre 60 y 70 cm.
    • Fratasadoras «helicóptero»: Estas fratasadoras cuentan con un diámetro de trabajo que oscila entre 90 y 120 cm.
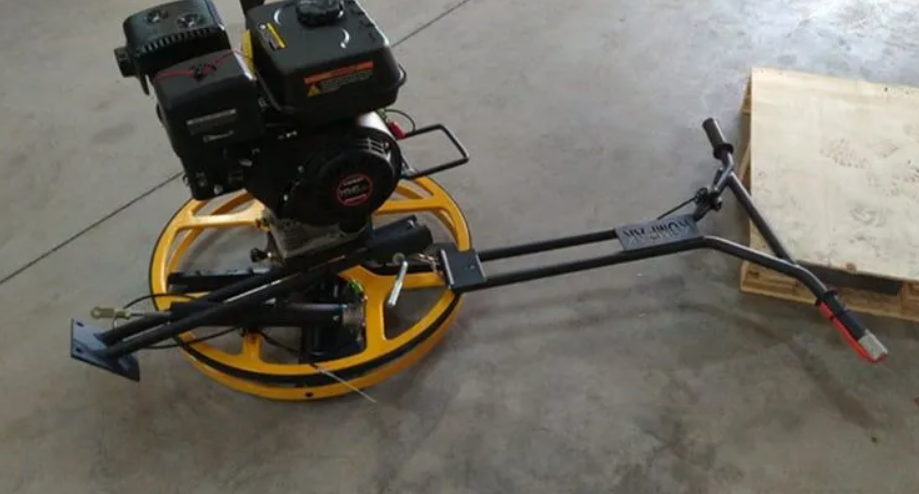
Figura 4. Fratasadora «mosquito» de hormigón. https://www.becosan.com/es/fratasadora-de-hormigon/
Figura 5. Fratasadora de hormigón «helicóptero». https://www.becosan.com/es/fratasadora-de-hormigon/

Además del tamaño de la superficie a tratar, es fundamental tener en cuenta los siguientes aspectos al elegir una fratasadora de hormigón:

  • Diámetro de las palas: La selección del diámetro de las palas depende del trabajo que se va a realizar. Para superficies pequeñas, un diámetro de pala entre 60 y 65 cm suele ser el más adecuado. En superficies grandes, el diámetro óptimo de las palas debe situarse entre 90 y 95 cm, e incluso puede alcanzar los 120 o 125 cm.
  • Tipo de motor: Se prefieren las fratasadoras eléctricas cuando no es posible utilizar motores de combustión por requisitos específicos del entorno o del trabajo. Las de gasolina son más comunes por su mayor potencia y por no requerir cables, lo que facilita la tarea. También existen fratasadoras de gas y, en algunos casos, modelos automáticos.
  • Peso: Es un factor clave, especialmente en el caso de las fratasadoras simples. En primer lugar, el peso influye en el traslado de la máquina al lugar de trabajo. Aunque se supone que las fratasadoras dobles son más complicadas de mover, sí hay diferencias de peso entre los distintos modelos. En segundo lugar, el peso afecta a la maniobrabilidad de la máquina. Una fratasadora pesada es más difícil de mover durante el trabajo, lo que puede resultar en un fratasado menos eficiente. En cambio, una máquina ligera permitirá un manejo más ágil y facilitará la realización del trabajo de forma más rápida y eficaz.
  • Potencia: Una mayor potencia permite realizar trabajos de manera más eficiente y rápida. Por el contrario, si la potencia es insuficiente, la calidad del fratasado se verá comprometida.

El uso de una fratasadora conlleva varios riesgos, entre los cuales se incluyen:

  • Ruido y vibraciones generados por la máquina.
  • Dolores físicos o sobreesfuerzos derivados de la postura del operador.
  • Impactos o golpes involuntarios causados por partes de la maquinaria.
  • Medidas preventivas al utilizar una fratasadora de hormigón

Para mitigar estos riesgos, es esencial adoptar medidas preventivas, principalmente a través del uso adecuado de equipos de protección individual:

  • Cascos: Para protegerse del ruido excesivo.
  • Calzado con suelas antideslizantes: Para garantizar una buena estabilidad y prevenir resbalones.
  • Gafas de protección: Para proteger los ojos de partículas proyectadas.
  • Guantes: Para prevenir lesiones por contacto con objetos proyectados por las hélices.

Normas de uso y mantenimiento

  • Mantenimiento y limpieza: realice siempre las tareas de mantenimiento o limpieza con la maquinaria apagada.
  • Reparaciones: Si la máquina requiere reparación, contacte con personal autorizado y cualificado.
  • Preparación antes del uso: antes de encender la máquina, asegúrese de limpiar cualquier mancha o derrame de aceite o combustible.
  • Seguridad durante el funcionamiento: no toque las partes del motor mientras esté en marcha.
  • Cables eléctricos: mantenga los cables alejados de la zona de trabajo.
  • Uso responsable: nunca deje la máquina encendida sin supervisión.
  • Repostaje de combustible: reposte únicamente con el motor frío y apagado.
  • Almacenamiento: guarde la maquinaria en áreas alejadas de las zonas de paso y asegúrese de que esté cubierta.
  • Cumplimiento normativo: verifique que las fratasadoras cuenten con el marcado CE y que cumplan con el Real Decreto 1215/1997.

Os dejo algunos vídeos:

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Hormigón proyectado por vía seca

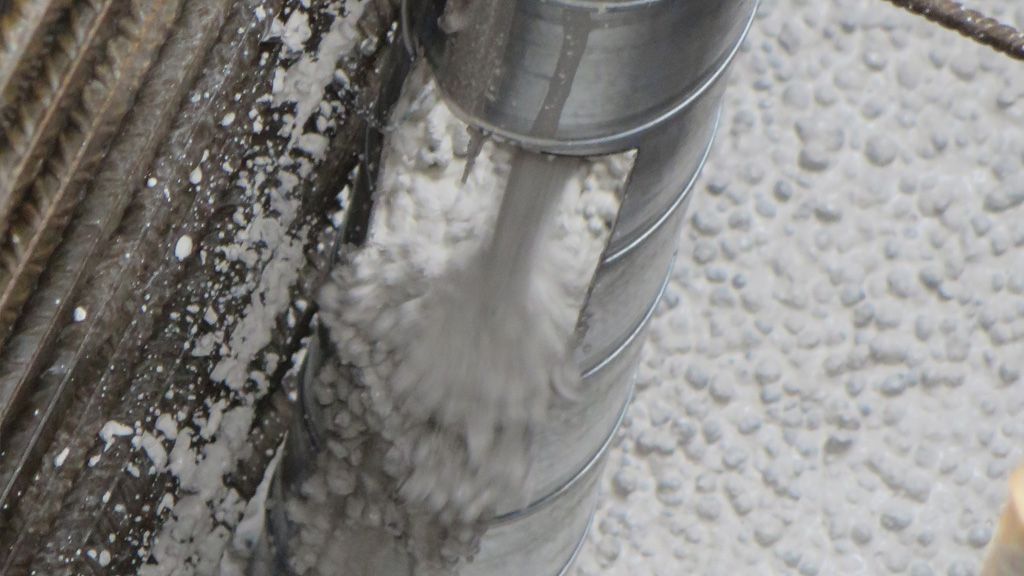
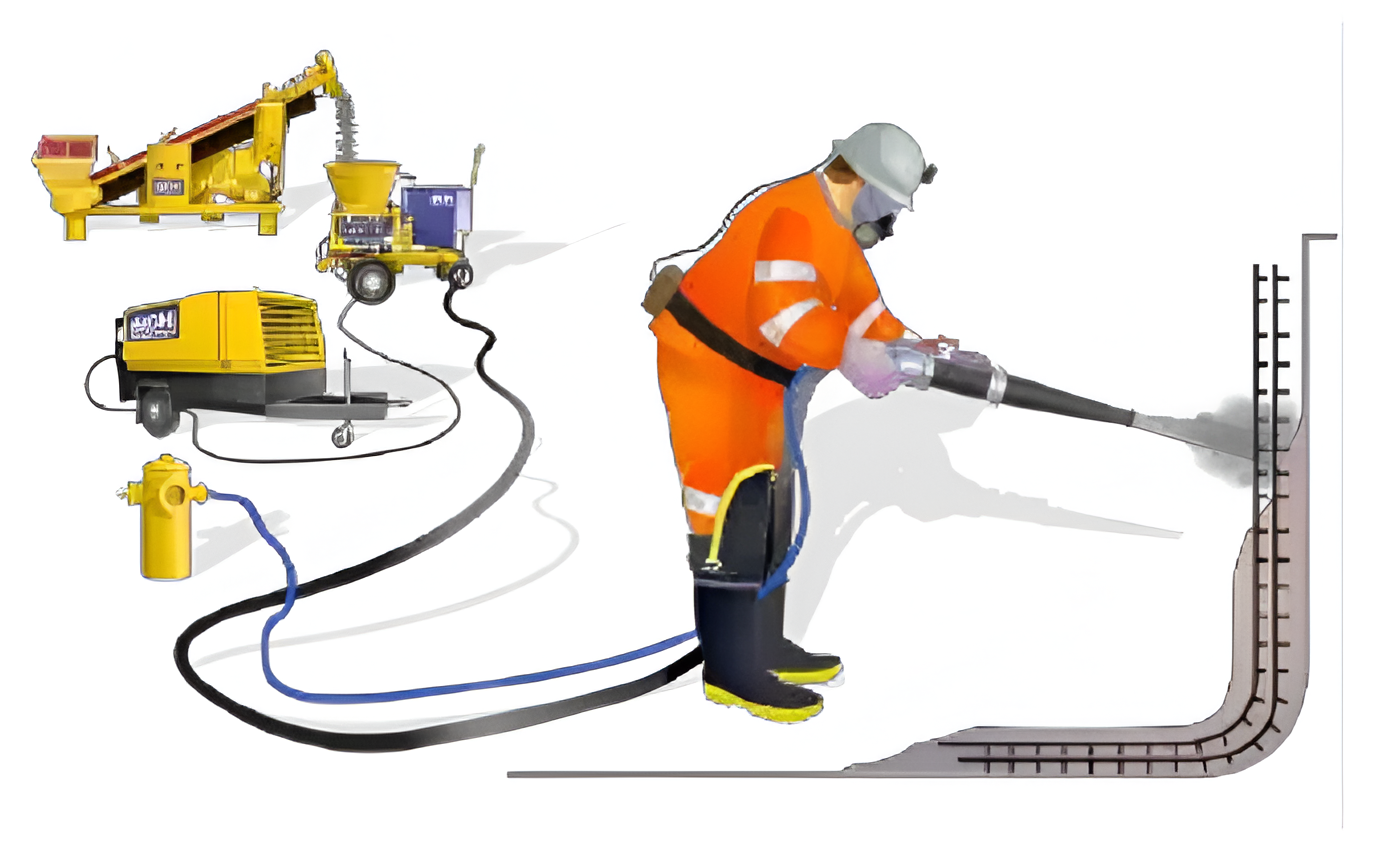
Figura 1. Hormigón proyectado por vía seca. https://es.scribd.com/document/362308363/Shotcrete

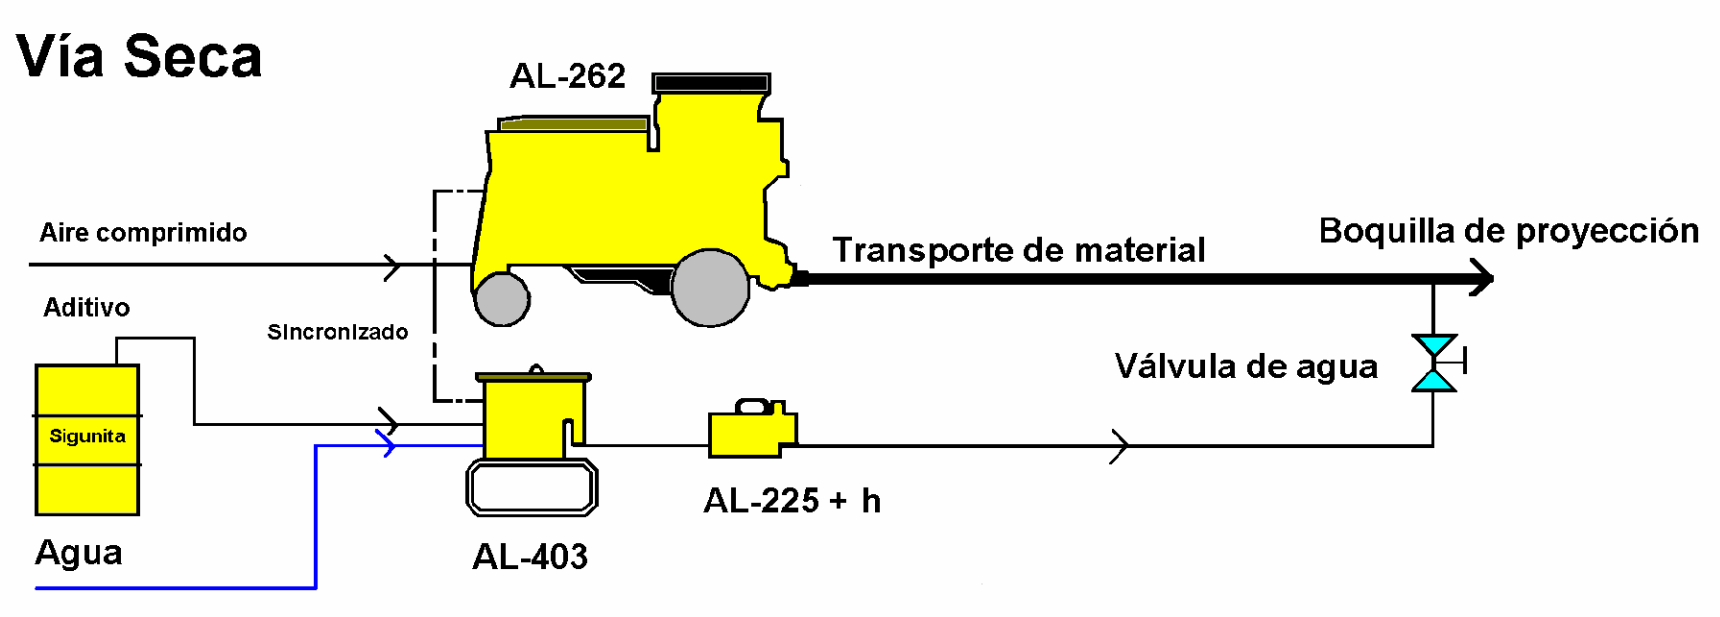
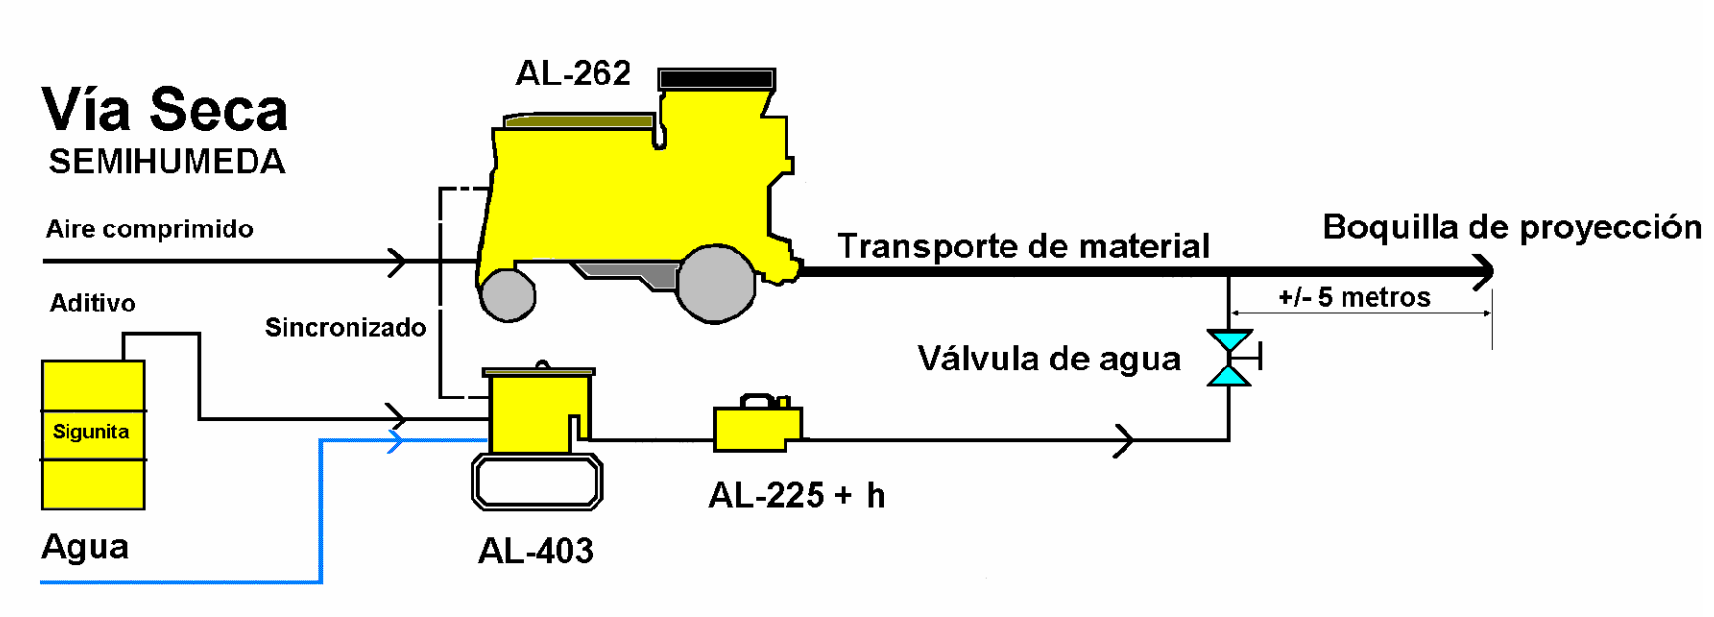
Durante muchos años, se utilizó la técnica de proyección en seco con acelerantes en polvo o en forma líquida, que ofrecía varias ventajas, pero también generaba una considerable cantidad de polvo. En los últimos años, se ha adoptado el método semihúmedo, en el que se añade agua a unos 5 m de la boquilla de proyección. Este enfoque permite humedecer adecuadamente la mezcla, lo que reduce el polvo y mejora la homogeneidad del mortero u hormigón proyectado.

Para la fabricación de hormigón proyectado por vía seca, se requiere una instalación que suministre aire y agua a presión, además del equipo de proyección. Estos equipos permiten mezclar en seco los áridos y el cemento, así como añadir agua para el fraguado mediante un anillo perforado en la boquilla de salida.

En el proceso de mezcla seca, se añade el agua necesaria en la boquilla de aplicación, y el material seco de cemento (cenizas, escorias, humo de sílice, etc.) y los áridos se entregan a través de la pistola. El proceso de mezcla húmeda emplea hormigón preparado, con la exclusión de los aceleradores necesarios. Los ingredientes se suministran con camiones hormigoneras de hormigón, listos, como se hace con el hormigón normal. La dosificación de cemento oscila entre 300 y 375 kg/m³, con relaciones agua/cemento de alrededor de 0,40 y 0,56, y con la limitación del tamaño máximo del árido, que generalmente es inferior a 10 mm, en función del tamaño de la manguera y la boquilla empleadas.

Figura 2. Esquema gunitado vía seca. https://www.concretonline.com/images/pdf/hormigon/articulos/sika05.pdf

Durante la mezcla en seco, es fundamental controlar que la temperatura del cemento no sea elevada y que no contenga humedad, ya que esto podría provocar un fraguado prematuro. Se recomienda utilizar cementos de fraguado rápido, con poca o ninguna adición. Los áridos deben estar limpios y tener una humedad adecuada, generalmente entre el 2 % y el 6 %. En algunos casos, será necesario humedecer los áridos previamente, pero es importante no excederse, ya que un exceso de humedad podría obstruir la boquilla durante la proyección. El tamaño máximo del árido dependerá del equipo de proyección utilizado, especialmente de las mangueras y la boquilla, y generalmente no debe superar los 12 mm, aunque en espesores grandes puede llegar hasta los 20 mm.

Figura 3. Esquema de gunitado por vía semihúmeda. https://www.concretonline.com/images/pdf/hormigon/articulos/sika05.pdf

En el método de proyección en seco, el operario comienza por introducir únicamente aire comprimido en la manguera de distribución y, gradualmente, va añadiendo la mezcla en seco a la boquilla. Es fundamental que el operario mantenga un equilibrio adecuado entre el flujo de aire y el material para asegurar una aportación constante e ininterrumpida. Además, se debe regular la cantidad de agua en la boquilla para lograr la humedad adecuada. Al detener la operación, es necesario cortar tanto la alimentación de material como el suministro de agua.

En la técnica de proyección en seco, la habilidad del operario es crucial para asegurar un suministro constante y uniforme de material. Si no se mantiene un equilibrio adecuado entre la cantidad de aire y la de agua, pueden producirse interrupciones en la proyección, atascos, variaciones en la velocidad de salida de la boquilla o un exceso de material rebotado. Estas interrupciones pueden provocar una falta o un exceso de agua en la mezcla, lo que requiere un ajuste rápido del suministro de agua por parte del operario. La mala calidad del hormigón resultante de estos problemas puede incluso obligar a retirar el material del paramento.

En el método de proyección en seco, se añade agua a la boquilla para conferir un leve brillo a la superficie final. El operario debe ajustar la cantidad de agua de inmediato según sea necesario. Un exceso de agua puede causar descuelgues y pérdidas de material, especialmente en trabajos en altura, donde se proyecta una gran cantidad de material en un área específica de forma simultánea. Por otro lado, una cantidad insuficiente de agua da como resultado una superficie seca, oscura y sin brillo, lo que aumenta el rechazo del material, favorece la formación de bolsas de arena y eleva el riesgo de puntos débiles y de estratificación del hormigón. Para un control efectivo del agua, la presión en la boquilla debe situarse entre 100 y 200 kPa respecto a la presión del aire. En el método de proyección en seco, las variaciones en el contenido de agua pueden afectar a la uniformidad de la resistencia del hormigón.

En la proyección por vía seca, la velocidad de aplicación depende de varios factores: el volumen y la presión del suministro de aire, el diámetro y la longitud de la manguera, el tipo de boquilla y las características de los áridos empleados. Estas variables proporcionan mayor flexibilidad y versatilidad en las operaciones. Como resultado, el operario puede ajustar con mayor precisión el flujo, la velocidad y el contenido de agua de la mezcla proyectada.

Os dejo algunos vídeos explicativos.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1998). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Hormigón proyectado por vía húmeda

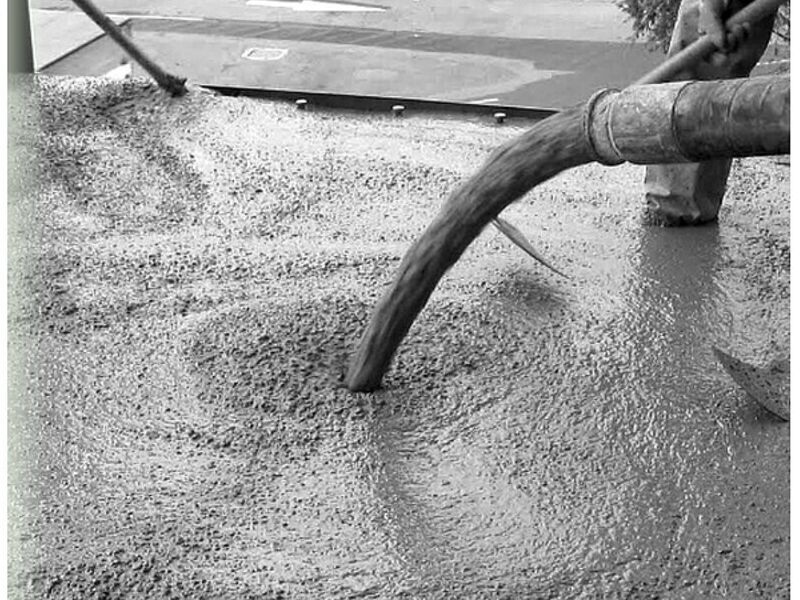
Figura 1. Hormigón proyectado por vía húmeda. https://www.probacons.com/concreto-lanzado-de-mezcla-humeda/

El hormigón proyectado por vía húmeda (en inglés, wet spraying) es un tipo de hormigón de granulometría fina que se bombea y se mezcla con aire comprimido. Este aire comprimido impulsa el hormigón a una velocidad de salida aproximada de 12 m/s, lo que facilita su proyección. Las modernas máquinas de proyección de hormigón y los últimos avances en tecnología de aditivos han permitido alcanzar altos rendimientos en la proyección de hormigón por vía húmeda. Estos avances garantizan una formación mínima de polvo, reducen significativamente el rebote y no afectan a las resistencias a compresión requeridas. Sin embargo, en volúmenes de proyección pequeños, el método en vía húmeda puede incrementar el coste de la obra debido al precio de los equipos.

Existen dos sistemas de proyección por vía húmeda: el de flujo diluido (rotor) y el de flujo denso (pistón). Actualmente, se prefiere el sistema de flujo denso. El sistema de flujo diluido es adecuado para rendimientos de entre 5 y 20 m³/h, mientras que el sistema de flujo denso es más apropiado para rendimientos de entre 5 y 25 m³/h. En el sistema de flujo denso, la mezcla de hormigón se transporta hidráulicamente mediante bombas de pistón, que utilizan movimientos rápidos de la válvula de salida o un movimiento compensado electrónicamente de los pistones para evitar discontinuidades en el chorro de hormigón durante la proyección.

En la vía húmeda, si el hormigón se suministra desde la planta, es esencial utilizarlo en menos de 45 minutos. Si no es posible cumplir con este plazo, se deben emplear retardadores compatibles con los acelerantes utilizados en la boquilla.

Figura 2. Esquema de gunitado por vía húmeda. https://es.scribd.com/document/362308363/Shotcrete

En el método de proyección en húmedo, el hormigón o mortero premezclado, con un asentamiento en cono de entre 4 y 8 cm, se carga en una tolva remezcladora de la máquina de proyección. La mezcla se transfiere luego a la boquilla, donde se le añade aire a presión para aumentar la velocidad de salida y convertirla en un aerosol. El operario regula el flujo de aire, mientras que la mezcladora controla el contenido de agua y la consistencia de la mezcla. Los tiempos de respuesta ante las variaciones en los sistemas de control son más largos que con el método en seco, lo que implica que el ajuste de la proyección no es tan inmediato.

El volumen de aire necesario es relativamente bajo, de alrededor de 10 m³/min, para lograr un rendimiento de aproximadamente 12 m³/h. La incorporación de aire se realiza mediante una boquilla conectada a tres mangueras: una para el hormigón bombeado, otra para el aire comprimido y otra para el acelerante.

En el método de proyección en húmedo, las interrupciones en el suministro no afectan el contenido de agua de la mezcla y la dependencia del operario respecto de la bomba es menor. Sin embargo, el operario debe supervisar la humedad de la mezcla en la bomba para garantizar un suministro uniforme.

En el método de proyección en húmedo, el operario no puede ajustar el contenido de agua de la mezcla directamente en la boquilla. El asentamiento en cono de la mezcla debe estar entre 38 y 75 mm: valores inferiores a 38 mm pueden incrementar el rebote, mientras que valores superiores a 75 mm pueden causar descuelgues y desprendimientos.

En la vía húmeda, el contenido de agua de la mezcla está determinado por el tipo de aplicación y por las exigencias de trabajabilidad de la bomba.

Os dejo algunos vídeos explicativos:

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1998). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Hormigón proyectado: gunitado

https://www.pavireal.es/hormigon-gunitado/

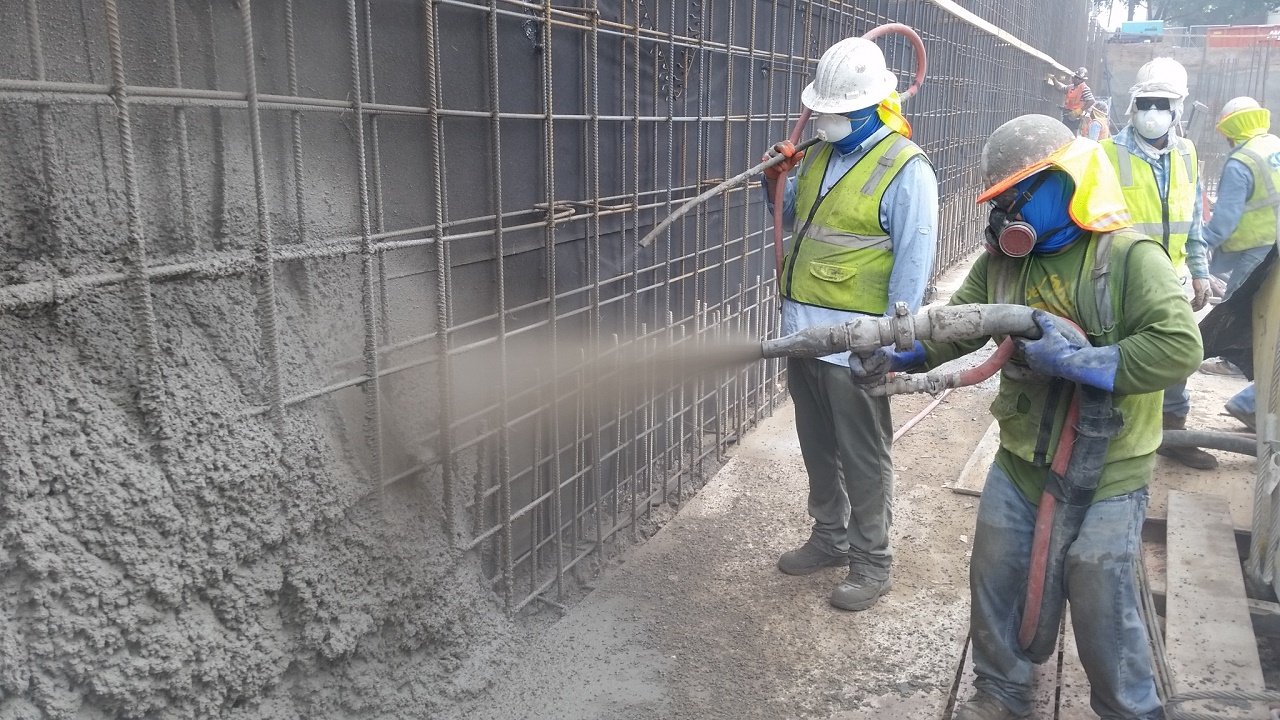
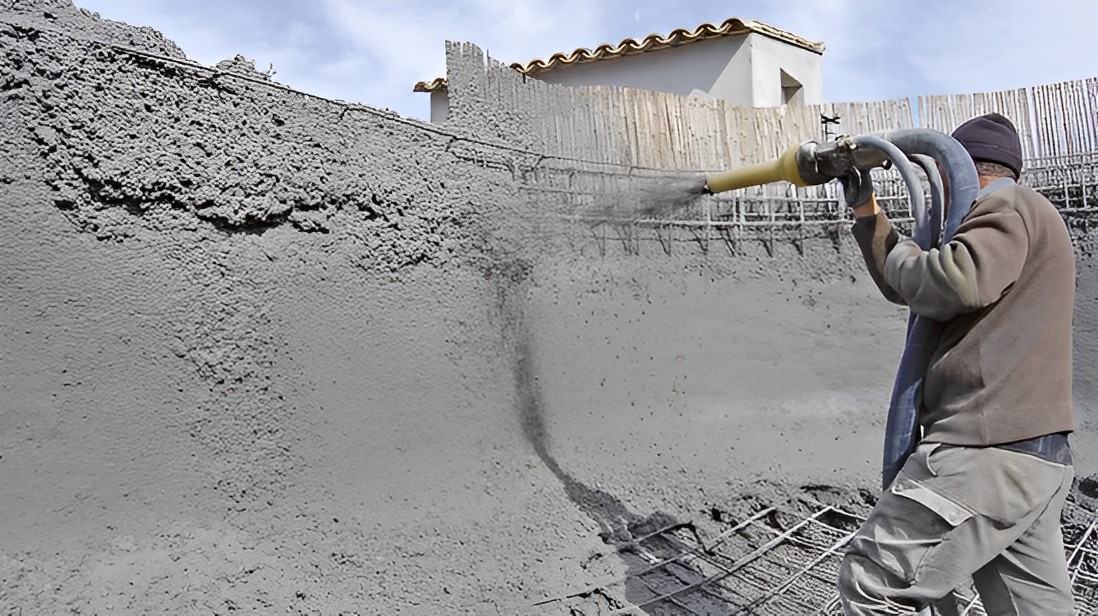
La técnica del gunitado, también conocida como hormigón proyectado, es un sistema constructivo que consiste en proyectar hormigón o mortero mediante un «cañón» (o manguera a alta presión) sobre cualquier tipo de superficie, incluso sobre la tierra. Su objetivo es construir un muro continuo, con mayor resistencia y menor espesor, capaz de soportar y contener la presión del terreno, independientemente del tipo de pendiente, y de ofrecer una impermeabilización óptima gracias a su baja porosidad. Una de las grandes ventajas frente al hormigón tradicional es que no requiere compactación (ni el autocompactante), por lo que puede adaptarse a superficies de todo tipo y geometría. La velocidad de impacto es la que compacta el material de inmediato. Actualmente, el hormigón proyectado es un elemento indispensable en los procedimientos de sostenimiento y revestimiento estructural de túneles y taludes.

Este hormigón se llamó originalmente «gunite» o «gunita» cuando Carl Akeley diseñó un duplicado de pistola de cemento de cámaras en 1910. Su aparato neumático aplicaba una mezcla de cemento y arena a gran velocidad sobre la superficie prevista. El desarrollo de la gunita en Europa siguió al de EE. UU. cuando un ingeniero de la empresa CEMENT-GUN CO. americana fundó la TORKRET GmbH en 1921, utilizándose entonces la gunita en reparaciones de muros defectuosos y, en mucho menor medida, en el revestimiento de túneles y galerías.

Podemos distinguir tres procesos de gunitado: mezcla seca, mezcla húmeda y mezcla semihúmeda. En el proceso de mezcla seca, se introduce y se mezcla el agua necesaria en la boquilla de aplicación, junto con el material seco de cemento (cenizas, escorias, humo de sílice, etc.), y los agregados se entregan a través de la pistola. El proceso de mezcla húmeda emplea hormigón que ha sido entregado y está bien mezclado, pero carece de los aceleradores necesarios. Los ingredientes suelen entregarse en camiones mezcladores de hormigón, listos para su uso, al igual que ocurre con el hormigón normal. La dosificación de cemento oscila entre 300 y 375 kg/m³, con relaciones agua/cemento de alrededor de 0,40 y 0,56, y con la limitación del tamaño máximo del árido, que generalmente es inferior a 10 mm, en función del tamaño de la manguera y la boquilla empleadas.

Os dejo varios vídeos sobre cómo se aplica la técnica. Espero que os gusten.

También os dejo el siguiente artículo por si os interesa.

Pincha aquí para descargar

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1998). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Transporte del cemento mediante tornillos sinfín

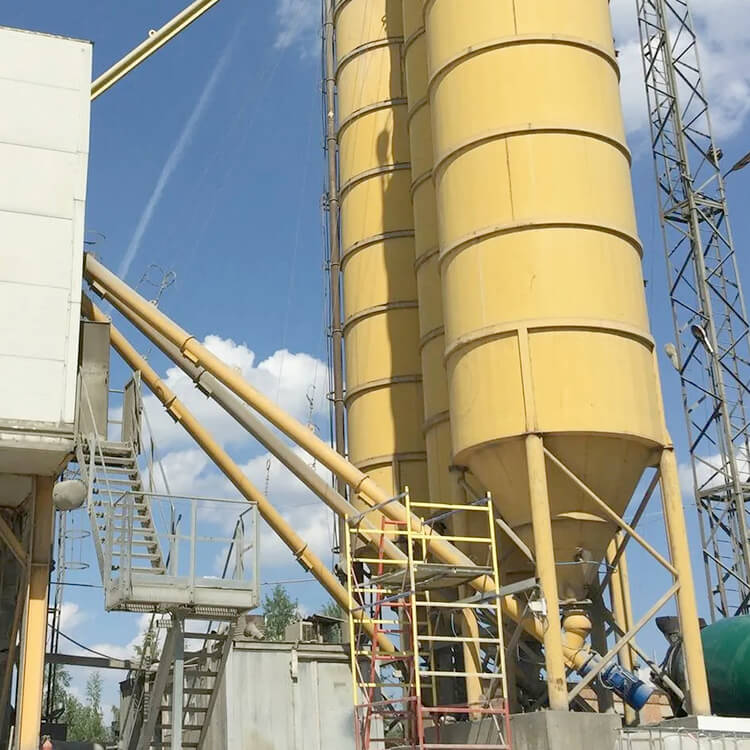
Figura 1. Tornillo sinfín que transporta cemento desde un silo hasta el dosificador. https://es.excteng.com/cement-screw-conveyor/

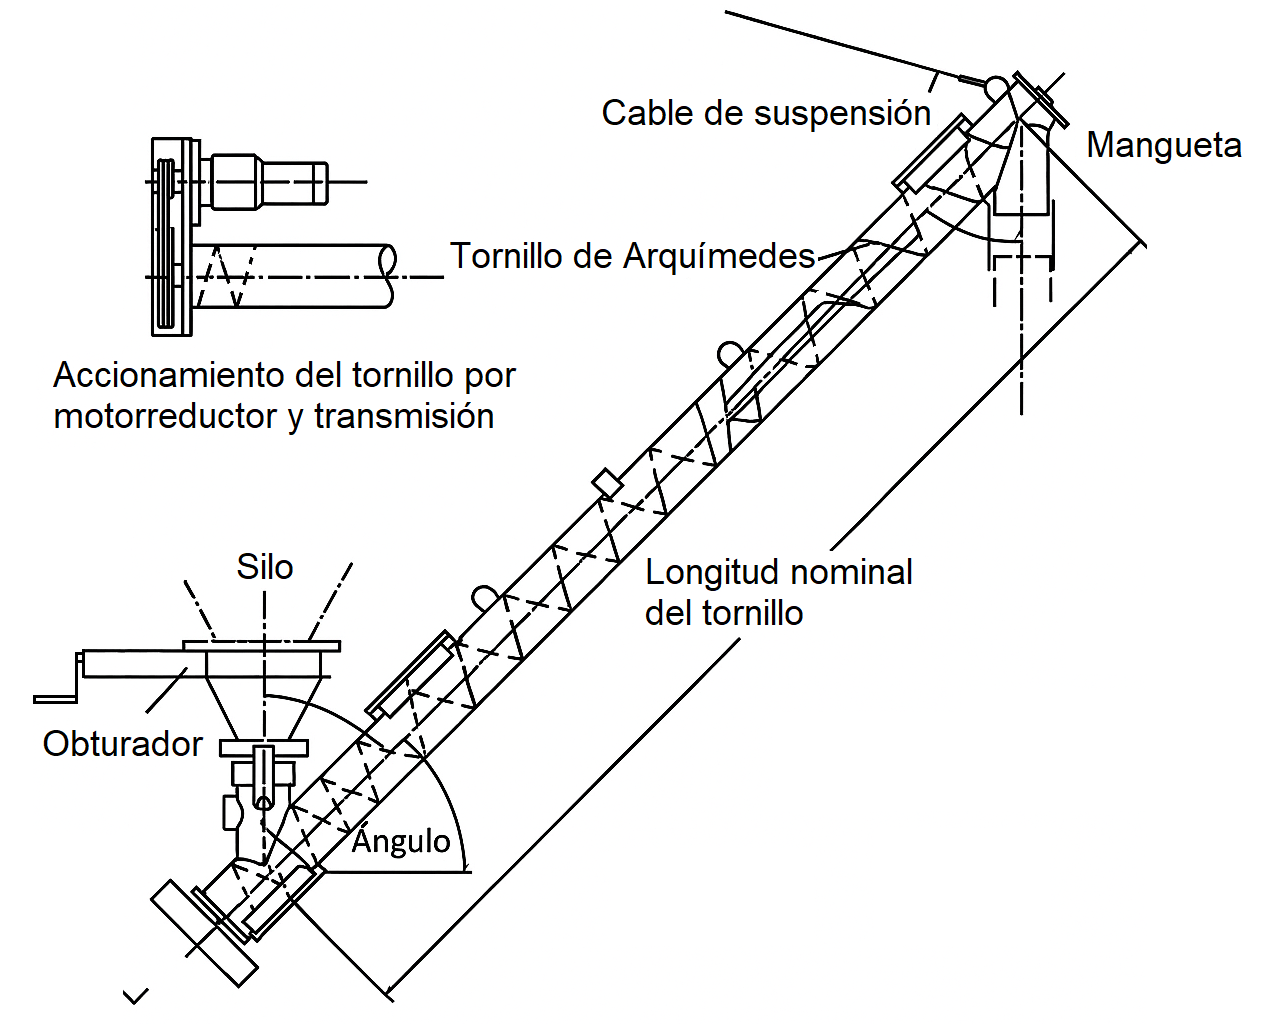
El cemento se transporta habitualmente desde la boca de descarga del silo hasta la báscula mediante un tornillo de Arquímedes, cuya longitud varía según la distancia a cubrir. El proceso de llenado empieza y termina al activar y detener la rotación de este mecanismo.

El tornillo transportador consta de una espiral helicoidal metálica que gira dentro de un tubo, el cual puede ser circular o tener forma de U, pero está cerrado en la parte superior por una chapa atornillada que permite la inspección en caso de atascos. Este tornillo se monta sobre un eje sostenido por cojinetes en ambos extremos y su rotación se acciona mediante un motorreductor en baño de aceite ubicado en uno de los extremos del eje. Además, debe contar con una tapa de registro en la parte inferior.

La pendiente de suministro puede alcanzar hasta 45°, lo que requiere una mayor potencia del motor eléctrico en comparación con el funcionamiento en horizontal y reduce el rendimiento del sistema.

Cuando la distancia a cubrir supera los 10 m, se pueden utilizar dos tornillos en serie, de modo que uno descargue en el otro. En este caso, ambos tornillos deben tener las mismas características o, alternativamente, el segundo tornillo puede tener una mayor capacidad de carga para evitar atascos.

Figura 2. Partes de un tornillo sinfín

En condiciones de alta humedad, los tornillos pueden obstruirse debido al fraguado del cemento durante los periodos de inactividad. Para evitarlo, es necesario calentar los tornillos, ya sea utilizando fibra de vidrio o, de manera más sencilla, envolviéndolos con sacos de papel atados.

Cuando los tornillos se instalan en pendientes pronunciadas, es importante considerar las condiciones de transporte y agregar fluidificadores de cemento al silo. Se ha demostrado que, al activar los fluidificadores, el cemento puede ascender por los tornillos en pendientes de hasta 30°, incluso sin que estos estén en funcionamiento.

El tornillo también puede cumplir una función de dosificación volumétrica. En este caso, se utiliza un temporizador para programar un tiempo específico de funcionamiento, expresado en segundos. Conocidos el número de revoluciones por segundo del tornillo y la cantidad de kilogramos de cemento que transporta en cada vuelta, el sistema se detiene automáticamente al final del tiempo determinado, descargando la cantidad exacta de cemento en la amasadora.

Normalmente, el cemento se dosifica por peso y, en este caso, el tornillo cumple únicamente una función de transporte, moviéndolo desde el silo hasta la báscula. Una vez alcanzado el peso requerido, el tornillo sinfín se detiene automáticamente y se reactiva en el siguiente ciclo de dosificación.

Os dejo algunos vídeos explicativos:

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J.et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

MORILLA, I. (1992). Plantas de fabricación de hormigón y grava-cemento. Monografías de maquinaria. Asociación Española de la Carretera, Madrid.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Control de la temperatura del hormigón y amasado en tiempo frío

Figura 1. https://www.cdt.cl/hormigonado-en-tiempo-frio/

En tiempo frío, una de las medidas para reducir el riesgo de congelación es usar hormigón más caliente. Sin embargo, la protección contra las heladas no aumenta de forma proporcional a la temperatura del hormigón, ya que las pérdidas de calor son mayores cuanto mayor es la diferencia térmica. Además, a mayor temperatura, se necesita más agua de amasado, lo que puede provocar variaciones en la consistencia y, en ocasiones, un fraguado más rápido. Las pérdidas rápidas de humedad en las superficies calientes del hormigón pueden provocar fisuras. Por lo tanto, la temperatura del hormigón fresco en el momento de su colocación debe mantenerse lo más cerca posible de los valores mínimos adecuados para las temperaturas ambientales previstas.

A modo de orientación, las medidas recomendables para el hormigonado en tiempo frío son las siguientes:

  • Para temperaturas ambientales entre +5 °C y 0 °C, calentar el agua de amasado y los áridos y proteger el hormigón vertido de las heladas.
  • Para temperaturas entre 0 °C y -5 °C, se debe calentar el agua y los áridos y proteger eficazmente el hormigón.
  • Para temperaturas inferiores a -5 °C, se debe suspender el hormigonado o realizar la fabricación y la colocación dentro de un recinto que pueda calentarse.

Se puede aumentar la temperatura del hormigón calentando uno o varios de sus componentes. No se recomienda calentar el hormigón fresco durante su fabricación ni el ya fabricado. En cada caso, es necesario estudiar las medidas a adoptar, evaluando la viabilidad y la facilidad de cada opción, así como el cumplimiento de los requisitos que debe satisfacer el hormigón final.

En primer lugar, se deben proteger los materiales tanto como sea posible de la temperatura ambiente, especialmente del viento y de la escarcha, mediante cubiertas o mediante su almacenamiento en silos. También puede ser necesario aislar térmicamente los silos y las tuberías que transportan los materiales hacia la amasadora.

Además, es posible calentar los materiales para el hormigón. El método más sencillo consiste en calentar el agua mediante un sistema de resistencias o mediante vapor de agua en un depósito ubicado antes de la amasadora. Se debe contar con un depósito aislado para mantener el agua caliente. Además, la temperatura del agua debe mantenerse constante para evitar variaciones en las amasadas. En cualquier caso, se podría utilizar agua a temperaturas cercanas a la ebullición, aunque ello requiere un procedimiento de amasado más cuidadoso para evitar un fraguado relámpago. Aunque la cantidad de agua en el hormigón no es elevada, su calor específico es mucho mayor que el del cemento y de los áridos. Si la temperatura ambiente no es demasiado baja, este sistema puede ser suficiente.

La temperatura de los aditivos influye mínimamente en la del hormigón debido a su pequeña cantidad. El calentamiento del resto de los materiales debe realizarse mediante un sistema específico, ya que se trata de sólidos con baja capacidad de conducción de calor. Al calentar los áridos, su temperatura en ningún punto debe superar los 100 °C y su temperatura media debe ser inferior a 65 °C.

Si los áridos contienen hielo, nieve o grumos helados, deben deshacerse, por ejemplo, mediante aire caliente insuflado desde distintos puntos y luego almacenarse bajo lonas. Si la temperatura de los áridos es muy baja, debe iniciarse la descongelación el día anterior y mantener un calentamiento mínimo hasta el momento de su uso. Esto garantiza un contenido de humedad y de temperatura más uniforme.

Cuando la temperatura del aire es inferior a -5 °C, suele ser necesario calentar los áridos, además del agua de amasado, para elevar la temperatura del hormigón. Los áridos no deben calentarse por encima de 65 °C, ya que este valor es considerablemente superior al habitualmente necesario para alcanzar la temperatura deseada del hormigón fresco. Si la grava está libre de hielo o grumos helados y el agua de amasado se calienta a 60 °C, se pueden lograr temperaturas adecuadas en el hormigón simplemente calentando la arena, generalmente a una temperatura no superior a 40 °C. Si también es necesario calentar la grava, basta con que alcance los 15 °C.

Durante el proceso de calentamiento, se recomienda cubrir las superficies expuestas de los áridos con lonas para asegurar una distribución uniforme del calor. Además, se debe tener cuidado al utilizar las primeras cargas de áridos calentados con vapor, ya que pueden permanecer en las tolvas durante un tiempo prolongado. Para evitar problemas, puede ser útil descargar las primeras toneladas de árido muy caliente en la parte superior de la tolva.

Por otro lado, el cemento suele llegar a la planta caliente, pues no se enfría lo suficiente en la fábrica tras su calcinación y molienda. Así pues, puede ser beneficioso aislar el silo de la planta o almacenar el cemento en un silo previo, aislado, para evitar que se enfríe antes de transferirlo al silo principal de la planta.

El proceso de amasado no varía respecto al realizado en condiciones normales. El calor generado en la amasadora por el rozamiento del hormigón con la cuba y las palas, junto con el breve tiempo de permanencia en ella, evita que el agua de amasado se congele. Por esta razón, la amasadora no requiere un aislamiento específico. Sin embargo, es recomendable que la amasadora esté adecuadamente aislada, para lo cual pueden utilizarse materiales como espuma de poliestireno o fibra de vidrio para su recubrimiento externo.

La temperatura recomendada del hormigón durante el amasado debe ser de 3 a 4 °C superior a la necesaria en la obra, para compensar la pérdida de calor durante el transporte.

Es fundamental amasar los materiales durante un período prolongado y con suficiente energía para lograr una mezcla con una temperatura uniforme. También es esencial asegurarse de que ninguno de los componentes esté congelado y de que las temperaturas se mantengan constantes de una amasada a otra. Esto evita variaciones en la demanda de agua, en el aire ocluido, en la velocidad de fraguado y en el asentamiento del hormigón. Si el tamaño del árido es muy grande (63 mm o más), la masa de hormigón puede tardar hasta 20 minutos en alcanzar una temperatura uniforme.

Además, el uso de agua caliente puede reducir la eficacia de los aditivos, especialmente la del aireante. Por ello, se recomienda añadir los aditivos al final del proceso, cuando la temperatura del agua haya disminuido tras mezclarse con el resto de los materiales.

Si se utiliza una relación agua/cemento muy baja, es necesario controlar cuidadosamente la fluidez a la salida de la amasadora para asegurar que el hormigón llegue a la obra en condiciones óptimas para su colocación. En la Tabla 1 se pueden consultar las temperaturas mínimas recomendadas del hormigón a la salida de la amasadora, en función de la temperatura del aire y del espesor mínimo de la pieza a hormigonar.

Tabla 1. Temperaturas mínimas recomendadas en el hormigón a la salida de la amasadora

Temperatura del aire

Dimensión mínima de la sección en mm

< 300

300-900 900-1800 >1800

> -1 °C

16 °C

13 °C 10 °C 7 °C
-1 °C a -18 °C 18 °C 16 °C 13 °C

10 °C

< -18 °C 21 °C 18 °C 16 °C

13 °C

Referencias:

AA. VV. (2002). Hormigones de ejecución especial (seis tipos). Colegio de Ingenieros de Caminos, Madrid, 114 pp.

ACI COMMITTEE 306. Cold wheather concreting (ACI 306R-16). American Concrete Institute.

AENOR (2022). UNE 83151-1 IN Hormigonado en condiciones climáticas especiales. Parte 1: Hormigonado en tiempo frío. Madrid, 27 pp.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Colocación y curado de hormigones ligeros

Figura 1. https://www.laterlite.es/productos/hormigones-estructurales-ligeros/latermix-beton-1600/

Las reglas básicas para el manejo del hormigón, ya abordadas en artículos anteriores, también se aplican al hormigón de áridos ligeros, sin especificaciones adicionales. Sin embargo, es crucial tener en cuenta su mayor propensión a la segregación. Por lo tanto, se deben extremar las precauciones respecto de la caída libre máxima, del uso de trompas y del hormigonado de elementos estrechos con bandas de plástico, entre otros aspectos.

La compactación del hormigón con áridos ligeros requiere una energía de vibración mayor que la del hormigón normal. Por lo tanto, se debe reducir la separación entre los puntos de inmersión de los vibradores al 70% de la distancia empleada en el hormigón convencional, ya que estos hormigones se dispersan menos lateralmente debido a su menor peso. Además, el radio de acción del vibrado es menor, por lo que es necesario colocar el hormigón en más puntos y distribuirlo manualmente en elementos horizontales, lo cual resulta más fácil que con los hormigones normales. El desplazamiento lateral mediante vibración es muy difícil y, además, conlleva el riesgo de segregación. Por otra parte, dado que algunos áridos ligeros tienden a flotar, es necesario tomar precauciones adicionales, como utilizar vibradores de superficie o rodillos para incorporarlos a la masa.

La vibración del hormigón con áridos ligeros debe realizarse con el máximo cuidado para evitar la segregación y la separación de los áridos en capas de densidad variable. La compactación del hormigón ligero se realiza casi exclusivamente mediante vibradores. El menor peso de este hormigón amortigua el efecto del vibrado, ya que las ondas mecánicas se propagan con mayor facilidad en materiales de mayor densidad. Además, los áridos porosos ligeros atenúan las vibraciones, lo que reduce significativamente el radio efectivo del vibrador.

Como regla general, debe duplicarse el número de puntos de vibración interna o, si se utilizan vibradores externos, deben colocarse el doble de puntos. Los vibradores internos deben introducirse al menos tres veces por metro. Debido a la limitada penetración de la vibración en este tipo de hormigón, no es necesario utilizar equipos muy potentes. Se recomienda emplear agujas vibradoras con diámetros de entre 50 y 70 mm y frecuencias de entre 150 y 200 Hz.

En elementos horizontales, es crucial evitar la segregación del hormigón. Mientras que en el hormigón normal el exceso de vibrado provoca que el mortero y la lechada migren hacia la superficie, dejando el árido grueso en el fondo, en el hormigón de áridos ligeros ocurre lo contrario: los áridos flotan y el cemento se acumula en el fondo. Por ello, se debe controlar cuidadosamente el tiempo de vibrado y aplicar la regla de vibrar en muchos puntos durante poco tiempo. Se recomienda usar hormigones con un asentamiento de cono entre 60 y 100 mm, ya que asentamientos mayores pueden provocar la flotación del árido grueso y dificultar el acabado. El asentamiento del hormigón con áridos ligeros debe ser aproximadamente la mitad del recomendado para el hormigón con áridos normales, en cualquier aplicación específica.

El uso de aire ocluido y la cantidad mínima óptima de agua son esenciales para asegurar que estos hormigones ligeros tengan la trabajabilidad necesaria para un vertido y un acabado adecuados, especialmente aquellos hechos con áridos triturados, angulares e intensamente vesiculares. De este modo, se minimizan el sangrado, la segregación y la flotación no deseados de las partículas de árido más grandes y menos densas hacia la superficie.

El riesgo de flotación del árido ligero aumenta con vibraciones excesivas. Para lograr un buen acabado superficial en la cara expuesta del hormigón, es fundamental utilizar herramientas adecuadas que presionen el árido ligero e integren adecuadamente en la masa, asegurando que quede recubierto con lechada. El uso de reglas vibrantes proporciona buenos acabados superficiales, ya que hunden los áridos gruesos y cubren la superficie con una capa de pasta, lo que mejora el acabado y facilita el pulido posterior. En cambio, si se utiliza una regla normal entre los bordes del encofrado, los áridos gruesos superficiales pueden desplazarse, lo que provoca oquedades y defectos en la superficie.

En cuanto al curado, la capacidad de absorción de agua de los áridos hace que, en general, el hormigón disponga de suficiente agua para completar el proceso de hidratación sin necesidad de aporte externo, especialmente cuando se emplean áridos saturados. Sin embargo, si se emplean áridos secos, es necesario extremar las condiciones de curado, añadiendo agua, para asegurar un proceso de hidratación adecuado. Además, se debe evitar la desecación superficial, como en los hormigones normales, especialmente en condiciones de baja humedad relativa y altas temperaturas. Los tiempos de curado deben ser similares a los requeridos para los hormigones normales.

El curado del hormigón de áridos ligeros debe comenzar inmediatamente después de su colocación, con mayor rigor que en el hormigón normal. La mayor difusión del vapor de agua provoca un secado más rápido, por lo que es fundamental extremar el curado para evitar la formación de grietas y los problemas derivados de la pérdida de agua durante la hidratación del cemento. Es necesario proteger las superficies expuestas, cubriéndolas con tejidos húmedos, láminas de plástico, añadiendo suficiente agua o utilizando membranas de curado.

Se recomienda mantener el curado durante 7 días si la temperatura supera los 10 °C.

En elementos prefabricados, también puede utilizarse el curado al vapor, aunque se deben tomar ciertas precauciones para evitar problemas derivados de una mayor absorción de agua por parte de los áridos, lo que podría calentar en exceso la masa de hormigón.

Diversos experimentos recomiendan que la temperatura en la cámara de vapor no supere los 60-65 °C. Esto implica un tiempo mínimo de espera de 3 horas antes de iniciar el tratamiento y una velocidad de calentamiento limitada a 20 °C/h. Con estas restricciones y un tratamiento total de 12 a 18 horas, se logran las resistencias necesarias para proceder al destensado sin causar problemas posteriores.

Debido a la menor conductividad térmica de los áridos ligeros, estos hormigones tienden a liberar menos calor durante la hidratación. Sin embargo, dado que los áridos ligeros tienen un módulo de elasticidad menor, la microfisuración de la matriz resultante suele ser menor que la de los hormigones normales.

He preparado un vídeo sobre el hormigón ligero. Espero que os sea útil.

Os dejo un vídeo ilustrativo sobre la puesta en obra de un hormigón ligero elaborado con arlita.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1994). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Amasado y transporte del hormigón ligero

Figura 1. Panteón de Agripa, con hormigón ligero (de áridos de roca volcánica). https://es.wikipedia.org/

El hormigón de áridos ligeros, comúnmente conocido como «hormigón ligero», tiene numerosas aplicaciones en el hormigón estructural, tanto en elementos armados como en pretensados. Se utiliza en estructuras de edificios, principalmente en losas, cubiertas laminares, puentes y elementos prefabricados. Su desarrollo ha estado ligado a la capacidad de fabricar áridos ligeros y, actualmente, la gama de resistencias que puede alcanzar es similar a la de los hormigones ordinarios.

La primera utilización documentada de hormigón ligero data del siglo II a. C., durante la construcción del Panteón de Roma (Figura 1). Para cubrir la bóveda de 44 m de diámetro, los ingenieros romanos emplearon una mezcla de argamasa y piedra pómez para reducir su peso.

El Código Estructural define en su Anejo 8 el hormigón con áridos ligeros (HL) como aquel hormigón de estructura cerrada, cuya densidad aparente, medida en condición seca hasta peso constante, es inferior a 2000 kg/m³ y superior a 1200 kg/m³, y que contiene una cierta proporción de áridos ligeros, tanto naturales como artificiales. Se excluyen los hormigones celulares, tanto de curado estándar como de curado en autoclave. Es importante resaltar que la densidad aparente (o peso unitario) en el estado fresco es superior a la del hormigón con árido normal y depende del grado de saturación del árido ligero y del contenido de agua de amasado.

El hormigón ligero es más caro que el hormigón ordinario. Sin embargo, el coste total de la estructura o construcción se reduce al emplear un material que genera cargas menores, lo que optimiza el armado y las cimentaciones. Básicamente, los áridos ligeros utilizados en hormigones estructurales son de origen artificial.

Figura 2. Hormigón ligero blanco. https://www.trasbordo.es/bachillerato-ohs-hormigon-ligero-estructural-blanco/

Un problema habitual durante el amasado, el transporte y la colocación de este hormigón es la segregación negativa. En este fenómeno, los áridos de mayor tamaño y menor densidad tienden a elevarse en la masa, es decir, a flotar. Este efecto se vuelve especialmente pronunciado con ciertos áridos ligeros durante el vertido y la vibración del hormigón.

La mayoría de los hormigones ligeros experimentan una retracción significativa o cambios volumétricos durante el endurecimiento, especialmente cuando hay variaciones en la humedad ambiental. Estas variaciones pueden causar problemas importantes. La retracción hidráulica depende en gran medida del tipo de árido y de la dosificación de la mezcla, mientras que los cambios de volumen por variación de la humedad dependen de la permeabilidad del hormigón y de los áridos empleados. El curado a vapor a presión reduce estos cambios de manera muy eficaz.

Las instalaciones de fabricación son fundamentales para alcanzar las características deseadas del hormigón ligero, así como para asegurar la constancia y la homogeneidad de sus propiedades, garantizando la seguridad y la fiabilidad que el usuario requiere. Debido a las particularidades del hormigón ligero y de algunos de sus componentes, es esencial disponer de acopios bien definidos que eviten la contaminación de los áridos y de las instalaciones. Además, es necesario contar con balsas u otros sistemas que permitan la inmersión o el riego de los áridos para su adecuada humectación.

Amasado

El amasado del hormigón puede realizarse de manera seca o húmeda, siendo esta última la más recomendable debido a la mayor regularidad del producto final. Además, es importante destacar que se debe aumentar el tiempo de amasado respecto del hormigón normal para controlar la absorción del árido y lograr un producto homogéneo.

Para el amasado, se pueden utilizar amasadoras de caída libre o de salida forzada, siendo estas últimas más efectivas, ya que presentan menos pérdida de conglomerante por adherencia.

Las amasadoras de caída libre tienden a formar adherencias de la pasta de cemento y de los finos en las paredes del tambor, debido a que el efecto desincrustante de los áridos ligeros sobre las paredes durante el amasado es mucho menor que el de los áridos normales. Esto es especialmente relevante en las mezclas con poca agua y algo de cemento, habituales en estos hormigones para alcanzar resistencias elevadas.

La secuencia de carga en la amasadora es otro aspecto crucial que debe tenerse en cuenta, ya que puede variar en función de los siguientes factores:

  • La densidad del árido ligero utilizado.
  • El grado de saturación de ese árido
  • El uso de aditivos o su ausencia.

En función de estos factores, se debe decidir si cargar y amasar primero el árido y la arena con agua para evitar variaciones en el contenido de agua de amasado y, por ende, en la relación agua/cemento. También es importante evitar la absorción de aditivos por el árido, ya que podría reducir su eficacia.

Una opción es añadir toda el agua al principio para evitar estos problemas; sin embargo, es preferible utilizar amasadoras forzadas de alto rendimiento.

El amasado debe seguir esta secuencia: incorporar los áridos ligeros, poner en marcha la hormigonera y añadir al menos dos tercios del agua de amasado. Se debe mezclar durante 30 segundos a 1 minuto, luego añadir el cemento y el agua restante. Amasar durante 2 minutos con la carga total. Si la amasadora se ha detenido, dar diez vueltas a velocidad de mezclado antes de descargar para evitar la segregación.

Los aditivos en polvo se deben añadir mezclados con el cemento, mientras que los aditivos líquidos se incorporan con la segunda carga de agua de amasado. Durante la primera carga de agua, los áridos absorben parte del agua, por lo que los aditivos no deben mezclarse en esta etapa, ya que serían absorbidos por los áridos y perderían su efectividad. Lo mismo ocurre si se añade cemento en seco, pues la lechada absorbida por los áridos reduciría su contenido de cemento. Por lo tanto, los aditivos no deben incorporarse hasta que los áridos hayan sido debidamente humedecidos.

Si se utilizan áridos secos, es necesario mezclar el árido grueso y la arena con una cantidad de agua equivalente al 40 %-60 % del total antes de añadir el cemento, durante al menos un minuto. Se debe calcular la cantidad total de agua añadiendo al agua efectiva para la pasta de cemento la cantidad que absorben los áridos en 30 minutos. Si se emplean áridos secados en horno, puede ser necesario mantener la hormigonera parada durante un tiempo tras la primera incorporación de agua, para permitir así una absorción uniforme. De no hacerlo, la trabajabilidad del hormigón podría disminuir rápidamente durante el amasado.

En el caso de utilizar áridos húmedos, es crucial determinar previamente su contenido de humedad y restarlo de la cantidad de agua absorbida en 30 minutos. Es importante destacar que la correcta adición de agua tiene un impacto significativo tanto en la resistencia como en la trabajabilidad del hormigón.

En general, el tiempo de amasado necesario para los hormigones con áridos ligeros es mayor que el de los hormigones con áridos normales. Este tiempo adicional se utiliza para humedecer adecuadamente los áridos antes de añadir el cemento y para homogeneizar la mezcla después de incorporar el aditivo y añadir toda el agua de amasado. Este proceso prolongado evita que la rápida absorción de agua y del aditivo por el árido ligero reduzca la trabajabilidad del hormigón y la eficacia del aditivo. En general, se aconseja no superar los 2 minutos de amasado para evitar la trituración de los áridos ligeros. Aunque en la práctica los tiempos de hasta tres minutos no suelen causar daños apreciables, no se recomienda exceder el tiempo indicado, especialmente con áridos de baja dureza y baja resistencia.

Transporte

El transporte del hormigón ligero se realiza con los mismos medios que el del hormigón convencional. Sin embargo, es importante evitar sistemas que favorezcan la segregación, como los camiones estacionarios o las cintas. En la práctica, el uso de estos sistemas ya está muy restringido incluso para los hormigones normales.

El transporte del hormigón debe realizarse en camiones hormigonera, pues esto permite corregir la disminución de la docilidad que ocurre durante el transporte. Asimismo, evita la tendencia a la segregación del árido ligero en hormigones de alta docilidad mediante un amasado previo al vertido. Es importante destacar que la consistencia del hormigón puede reducirse durante el transporte más que en la de los hormigones normales. Además, se observa una mayor tendencia a la segregación, especialmente en hormigones de mayor fluidez y con áridos de menor densidad. Por lo tanto, se recomienda utilizar aditivos o adiciones que reduzcan el contenido de agua y mejoren la estabilidad del hormigón.

El transporte por camión es un método habitual, ya que facilita el control de las precauciones técnicas y del equipo necesario, como la humedad de los áridos, el orden de amasado y las hormigoneras de salida forzada en planta. Los tiempos de transporte son comparables a los de los hormigones convencionales, aunque durante el traslado puede producirse una pérdida de consistencia debido a la absorción de agua por los áridos ligeros. Para prevenir estos problemas, es crucial humedecer adecuadamente los áridos antes de su uso. La cantidad exacta de agua de amasado debe determinarse mediante ensayos previos, considerando la humedad de los áridos, el tiempo de transporte y la consistencia requerida en la obra. Se deben seguir las pautas de amasado establecidas y ajustar la consistencia en la obra, si es necesario, añadiendo agua adicional o un aditivo fluidificante. Este ajuste no afectará la resistencia, siempre que se realice de manera controlada para alcanzar el asentamiento de cono especificado y compensar así el exceso de agua absorbido por los áridos. Sin embargo, se recomienda probar el procedimiento mediante ensayos previos.

El mezclado exclusivo en camión presenta problemas con estos hormigones debido a la formación de grumos de pasta en las paredes del tambor, lo cual debe evitarse. Es preferible realizar el amasado por completo en planta y luego transportar el hormigón a la velocidad de giro del camión. Antes de descargar, se recomienda girar el tambor diez veces a la velocidad de amasado. No es necesario imponer limitaciones estrictas al número total de revoluciones durante el transporte para evitar la trituración de los áridos, ya que, en la práctica, este fenómeno no se ha observado.

Cuando se transporta hormigón con áridos ligeros por tubería, es crucial tener en cuenta cómo la presión de bombeo afecta a la absorción de agua por los áridos ligeros. Una presión elevada aumenta la absorción de agua, mientras que una disminución de la presión puede provocar un exceso de agua respecto del cemento. En el primer caso, puede comprometerse la trabajabilidad y complicarse la operación de bombeo, por lo que es esencial presaturar los áridos. En el segundo caso, la resistencia del hormigón se verá comprometida y su estructura interna perderá compacidad. Por lo tanto, es fundamental ajustar la dosificación para prever y mitigar estas alteraciones, limitando adecuadamente las distancias y alturas de bombeo. Por ello, se recomienda realizar pruebas de bombeo para verificar que las características del hormigón fresco no se vean afectadas de manera notable.

Se adjunta el Anejo 8 del Código Estructural, con recomendaciones sobre el uso de hormigón con áridos ligeros.

Pincha aquí para descargar

Os dejo algunos vídeos que espero que os interesen.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1994). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Fabricación y puesta en obra del hormigón autocompactante

Figura 1. Hormigón autocompactante. https://www.construex.com.bo/

El hormigón autocompactante se define por su capacidad de fluir y consolidarse por su propio peso, sin necesidad de vibración. Este material se desarrolló en los años 80 para mejorar el llenado de moldes en zonas de difícil acceso. Entre sus ventajas destacan la rapidez de ejecución, la reducción de mano de obra y el mejor acabado superficial. Para ello, es esencial el uso de aditivos superplastificantes y agentes modificadores de la viscosidad. Este tipo de hormigón presenta una menor permeabilidad y una mayor durabilidad, con una dosificación típica que incluye cemento, aditivos y áridos de tamaño controlado para asegurar su fluidez y cohesión.

En general, no se requieren equipos especiales para fabricar hormigón autocompactante; pueden utilizarse las amasadoras convencionales empleadas para el hormigón compactable por vibración. Sin embargo, es fundamental controlar de forma continua el contenido de humedad de los áridos y ajustar el agua de amasado en función de los resultados de dicho control. Además, es necesario establecer un esquema de control casi continuo durante la elaboración de las primeras mezclas, ajustando los tiempos de amasado en función de los resultados. Cabe señalar que, por lo general, los tiempos de amasado del hormigón autocompactante deben ser ligeramente mayores que los del hormigón convencional.

Dado que el hormigón autocompactante no requiere compactación durante su colocación y es capaz de fluir dentro del encofrado, llenando naturalmente su volumen y consolidándose bajo su propio peso, los rendimientos de colocación son mucho mayores que los del hormigón convencional. En elementos horizontales, como losas de piso, forjados, soleras o pavimentos, estos rendimientos son aún mayores, lo que permite reducir los tiempos de ejecución hasta en un 20 o 25 %, según la naturaleza de la construcción. Esta reducción en los tiempos de ejecución va acompañada de una disminución del 50 % en la mano de obra necesaria para su colocación, lo que compensa su mayor coste frente a otros hormigones.

Otro factor a considerar es que se necesita menos equipo para colocar el hormigón autocompactante. Ya sea vertido directamente desde el camión mezclador o a través de un tubo flexible de goma cuando se utiliza un sistema de bombeo, no es necesario emplear equipos como palas y rastrillos para colocarlo ni llanas para acabarlo. Además, al eliminar la vibración del material, se prescinde del uso de los equipos de compactación necesarios en el hormigón convencional.

Figura 2. https://www.desarrolla.es/utilizacion-de-hormigon-autocompactante/

El momento en que deben añadirse los aditivos, especialmente los superplastificantes, debe determinarse en consulta con el proveedor. Asimismo, una vez seleccionada la dosificación, cualquier problema de consistencia de la masa debe resolverse preferiblemente ajustando la dosificación de los aditivos, en particular la cantidad de superplastificante, siempre y cuando la relación agua/cemento permita realizar estas correcciones sin superar los límites establecidos en los ensayos de dosificación.

La fabricación del hormigón autocompactante es similar a la del hormigón convencional vibrado, pero requiere una mayor atención a la regularidad de la dosificación. Esto se debe a que el hormigón autocompactante es más exigente en cuanto a la uniformidad de los materiales y a la precisión en la dosificación del agua. Debido a su mayor cohesión, es preferible amasar el hormigón autocompactante con dos tercios de la cantidad total de agua. Una vez lograda una buena homogeneización, se debe añadir el tercio restante de agua, junto con los aditivos necesarios para completar el amasado.

Al suministrar el hormigón en la obra, puede ser conveniente volver a readitivar el material para asegurar que mantiene las condiciones de autocompactabilidad necesarias para su correcta colocación. La readitivación debe realizarse bajo la supervisión del fabricante del hormigón, quien determinará el tipo y la dosis exacta de aditivo necesarios, así como verificará que el tiempo de amasado en el camión después de la readitivación sea el adecuado.

Se recomienda el uso de la técnica de hormigonado con bomba para este tipo de hormigón. Para obtener mejores resultados, el hormigón debe bombearse desde la parte más baja del encofrado. Si se opta por el hormigonado por caída libre, la altura de vertido no debe superar los 5 m y la distancia horizontal de desplazamiento debe limitarse a un máximo de 10 m para evitar la segregación del material.

Los encofrados deben ser no absorbentes y es fundamental prestar especial atención a su diseño, ya que el hormigón autocompactante ejerce presiones más elevadas durante su colocación. Dado que el hormigón autocompactante es un material muy fluido, los encofrados deben ser estancos. Esto evita que la lechada se filtre por las juntas y provoque la formación de «nidos de grava» una vez desencofrado el elemento.

El curado del hormigón autocompactante es similar al del hormigón convencional y se aplican los mismos procedimientos. Es importante comenzar el curado lo antes posible para evitar la pérdida de agua superficial por evaporación, lo que podría provocar retracción plástica y asentamiento, especialmente en condiciones adversas, como altas temperaturas, viento y baja humedad relativa. Estos factores son aun más críticos cuando se combinan. Además, dado que el hormigón autocompactante contiene componentes más finos (cemento y aditivos) que el hormigón convencional, el curado es más importante.

Se pueden emplear los mismos procedimientos para el acabado de las superficies de hormigón autocompactante, en términos de textura y color, que los utilizados en el hormigón convencional.

En superficies sin tratamiento adicional, el hormigón autocompactante ofrece una mayor uniformidad y, por lo tanto, un mejor acabado que el hormigón convencional. Esto se debe a que, al evitar la vibración, se elimina el principal factor que provoca la falta de homogeneidad cromática en las caras visibles del hormigón. En el hormigón convencional, esta heterogeneidad se debe a la distribución aleatoria del agua en la mezcla, lo que genera diferentes procesos de hidratación con proporciones variables de agua y cemento, que dan lugar a variaciones en el color del cemento hidratado. No obstante, hay que tener precaución con los niveles de acabado en las superficies libres, procediendo a su nivelación y a su acabado superficial con útiles especiales, dado que la aplicación de reglas metálicas resulta problemática en ocasiones.

A continuación, os dejo algunos vídeos ilustrativos.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1994). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Fabricación, puesta en obra y consolidación de hormigones compactados con rodillo

Figura 1. Presa ejecutada con RCC. https://vietnamconstruction.vn/en/roller-compacted-concrete-properties-advantages-applications/

Los hormigones compactados con rodillo (HCR, por sus siglas en inglés) son mezclas de cemento, áridos y agua, en proporciones adecuadas, que permiten consolidar la masa mediante rodillos compactadores.

Estos hormigones tienen una relación agua/cemento lo suficientemente baja como para alcanzar altas resistencias, lo que les permite soportar las cargas de los equipos de consolidación. Sin embargo, esta relación no es lo suficientemente baja como para impedir que la pasta se distribuya entre los áridos durante el proceso de amasado y compactación, logrando así su unión.

Esto garantizaría una consolidación efectiva, lo cual es crucial para lograr densidad, resistencia a la compresión (que puede superar los 60 MPa), uniformidad y textura superficial satisfactorias. El hormigón seco compactado se construye sin juntas, encofrados, acabados, refuerzos de acero ni pasadores. Estas características hacen que el hormigón seco compactado resulte sencillo, rápido y económico. Su economía se debe en gran medida a los métodos de construcción de alta velocidad y a gran escala.

Uno de los inconvenientes del HCR es su sensibilidad a las variaciones de la humedad durante el proceso de compactación. Un exceso o un defecto de agua, así como una densidad insuficiente, puede reducir considerablemente la resistencia mecánica y afectar negativamente a la uniformidad de la superficie. Por otro lado, la falta de humedad puede provocar segregación en la superficie del hormigón. Sin embargo, el HCR presenta un cambio de volumen potencial, debido a la pérdida de humedad o a la retracción por secado, significativamente menor que el del hormigón convencional, gracias a su menor contenido de agua en la mezcla.

El HCR surgió como alternativa a la construcción de presas, con sus primeros antecedentes en la reparación de estructuras a finales de la década de 1970. Esta técnica respondió a los problemas de fisuración del hormigón tradicional causados por las elevadas temperaturas generadas durante la hidratación del cemento. Posteriormente, el método se perfeccionó para su aplicación en presas de gravedad, y la primera experiencia concreta fue la construcción de la presa de Willow Creek en 1982, en Oregón (Estados Unidos). Desde entonces, su uso se ha expandido rápidamente a nivel mundial. El HCR también se desarrolló como una solución económica para pavimentos, capaz de soportar cargas pesadas y de resistir el daño causado por los ciclos de congelación y descongelación. El pavimento compactado con rodillo puede abrirse al tráfico al día siguiente y presenta un aspecto similar al asfalto.

Lo que distingue a los HCR de los hormigones tradicionales es su mayor sequedad, lo que permite su colocación en obra con los equipos empleados en la construcción de terraplenes y presas de materiales sueltos (Figura 2). A pesar de esta diferencia, una vez endurecidos, sus características son muy similares a las de los hormigones convencionales.

Figura 2. Colocación del hormigón HCR. https://hormigonaldia.ich.cl/novedades-tecnologicas/hormigon-compactado-con-rodillo-hcr-solucion-rapida-persistente-y-a-bajo-costo/

En los últimos tiempos, este tipo de hormigones ha despertado un creciente interés en obras en las que se colocan en capas delgadas, como presas y pavimentos, donde la superficie predomina sobre el espesor. Su estructura es similar a la de las gravas-cemento, aunque, debido a su mayor contenido de conglomerante y a las mayores resistencias que presentan, se asemeja más a los hormigones convencionales.

Las mezclas de estos hormigones deben tener una dosificación precisa de pasta, ya que un exceso puede provocar un efecto «colchón», generando ondas en la capa que se está compactando frente al rodillo, especialmente si debajo ya hay capas compactadas. Por el contrario, una cantidad insuficiente de pasta provoca que los áridos entren en contacto entre sí y se trituren bajo la presión del rodillo.

Actualmente, se está avanzando en el desarrollo de plantas de dosificación y amasado específicamente diseñadas para la fabricación de hormigón seco compactado (HCR). Estas plantas utilizan tanto centrales clásicas discontinuas como sistemas de amasado continuo. La dosificación del HCR puede realizarse de varias maneras: mediante dosificación convencional por peso, dosificación continua por peso con cintas pesadoras o dosificación volumétrica continua, utilizando alimentadores de paletas o de banda estriada.

Si bien cada método de transporte tiene sus ventajas, cualquiera que se utilice, los equipos deben diseñarse para minimizar la segregación, que puede ser un problema, particularmente con mezclas menos trabajables con árido de gran tamaño. Los camiones hormigonera son adecuados incluso para áridos de hasta 76 mm de tamaño. Sin embargo, los camiones de cajón basculante no son recomendables para áridos de más de 40 mm, ya que pueden presentar segregación.

En la construcción de presas, es esencial garantizar un suministro abundante de hormigón. Un rodillo vibrante de 4,5 m de ancho puede compactar hasta 260 m³ de hormigón en cuatro pasadas, a una velocidad de 3,75 km/h, con un espesor de 25 cm. Esto requiere el uso de centrales de gran capacidad y, en muchos casos, de amasado continuo para mantener el ritmo de trabajo.

Cuando las plantas de amasado están cerca de los lugares de colocación, pueden utilizarse cintas transportadoras, vagonetas, dúmperes, cubas y otros medios. En todo momento, el hormigón debe protegerse del viento y de la lluvia durante el transporte. Además, se recomienda limpiar los neumáticos de los dúmperes para evitar la entrada de terrones de arcilla y otros materiales contaminantes.

Entre la fabricación y la colocación del hormigón no deben transcurrir más de 45 minutos. Este tiempo puede variar en función del tipo de conglomerante utilizado y de la temperatura ambiente. La colocación de estos hormigones se realiza con los mismos equipos que en los movimientos de tierra, como buldóceres, camiones, motoniveladoras y palas mecánicas.

La compactación se realiza con rodillos autopropulsados, generalmente vibrantes. La selección de los rodillos debe basarse en su peso, maniobrabilidad, tamaño del cilindro y características de la vibración, como la amplitud y la frecuencia. Los rodillos muy pesados, de 4 a 5 toneladas, no pueden acercarse a los encofrados ni a otros obstáculos; por lo tanto, los 25 cm más cercanos a estos se compactan con rodillos más ligeros.

El número de pasadas necesarias para lograr una consolidación completa del hormigón varía en función de las características de la mezcla y del espesor de las capas a compactar. El espesor habitual para la compactación es de 20 a 30 cm. Sin embargo, siempre es necesario realizar ensayos previos en tramos de prueba para determinar el número de pasadas necesarias para alcanzar el peso específico deseado del hormigón.

La energía suministrada por los rodillos es tan alta que, incluso con mezclas secas bien dosificadas, puede formarse humedad en la superficie de las capas tras su paso. Esta humedad tiende a evaporarse rápidamente antes de que comience el fraguado. El grado de compactación en obra se determina comparando el peso específico del hormigón colocado con el de la misma mezcla en el laboratorio. Los equipos portátiles para medir el peso específico son rápidos y muy adecuados para este tipo de trabajos.

La baja humedad del hormigón compactado obliga a curarlo de manera eficaz. El curado de estos hormigones se realiza de la misma manera que con los hormigones tradicionales, manteniéndolos húmedos durante 7 días. Los productos filmógenos de curado no se utilizan en presas porque dificultarían la unión entre las capas de hormigón.

El revestimiento aguas arriba de las presas generalmente se realiza con hormigón convencional, mediante encofrados o paneles prefabricados, con o sin membrana impermeabilizante. El revestimiento aguas abajo se realiza con paneles rigidizadores o con hormigón convencional colocado en encofrado, dejando un sobreancho que sirve como hormigón de sacrificio.

A continuación, os dejo algunos vídeos que espero os resulten de interés.

También os dejo un documento sobre presas de hormigón compactado con rodillo.

Pincha aquí para descargar

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

BUSTILLO, M. (2008). Hormigones y morteros. Fueyo Editores, Madrid, 721 pp.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

FERNÁNDEZ CÁNOVAS, M. (2004). Hormigón. 7ª edición, Colegio de Ingenieros de Caminos, Canales y Puertos. Servicio de Publicaciones, Madrid, 663 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1994). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2021). Procedimientos de construcción para la compactación y mejora del terreno. Colección Manual de Referencia, 1ª edición. Editorial Universitat Politècnica de València, 426 pp. Ref. 428. ISBN: 978-84-9048-603-0.

YEPES, V. (2022). Gestión de costes y producción de maquinaria de construcción. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 243 pp. Ref. 442. ISBN: 978-84-1396-046-3

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de compactación superficial y profunda de suelos en obras de ingeniería civil y edificación.

Curso de gestión de costes y producción de la maquinaria empleada en la construcción.

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.