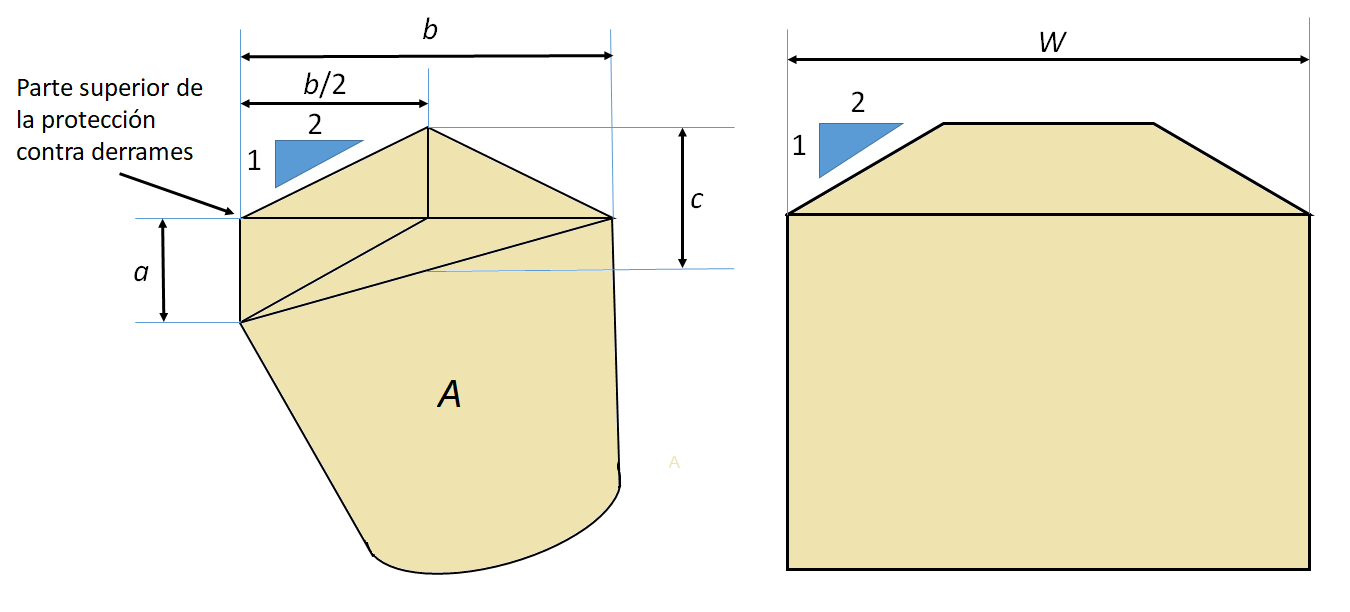
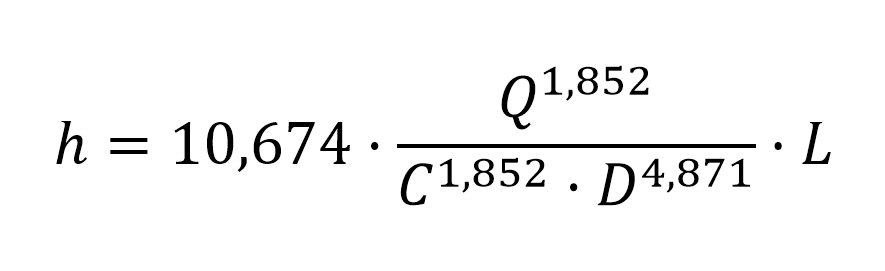Figura 1. Capacidad SAE del cucharón de una cargadora.
La capacidad colmada definida por la SAE (Society of Automotive Engineers) del cucharón de una cargadora es una medida normalizada que consiste en sumar a la capacidad a ras de la cuchara una cantidad adicional que se acumula con un ángulo de reposo de 2:1 respecto del nivel a ras paralelo al suelo (Figura 1). Se entiende por capacidad a ras el volumen contenido en el cucharón después de pasar un rasero que descanse sobre la cuchilla y la parte trasera del cucharón.
En el caso del cazo de una retroexcavadora, el talud sería de 1:1 según la norma SAE. Evidentemente, cada tipo de material tendrá un ángulo de reposo distinto. Por tanto, para calcular la capacidad de la cuchara, es necesario multiplicarla por un factor de llenado. Este factor suele variar entre el 65 % (roca volada deficiente, con lajas o bloques) y el 110 % (marga o arcilla húmeda).
YEPES, V. (2022). Maquinaria para sondeos, movimientos de tierras y construcción de firmes. Apuntes de la Universitat Politècnica de València, Ref. 22.
Figura 1. Nomograma de Menzel para calcular la tasa de evaporación durante el fraguado del hormigón.
La contracción plástica (retracción) es un problema frecuente en el hormigón cuando aún no ha fraguado, es decir, en estado plástico. Por tanto, para evitar la fisuración del hormigón, se deben adoptar medidas durante su puesta en obra, especialmente en climas desfavorables.
Las grietas por retracción aparecen principalmente en superficies horizontales, son paralelas entre sí y tienen una separación de entre 30 y 90 cm. La condición crítica se produce cuando la tasa de evaporación de la humedad superficial supera la velocidad a la que el agua de exudación la reemplaza.
La tasa de evaporación del hormigón depende fundamentalmente de cuatro factores: la temperatura del hormigón, la temperatura del aire, la humedad relativa y la velocidad del viento. En realidad, la fuerza necesaria para la evaporación del agua en la superficie está relacionada con la diferencia de presión entre el vapor de agua en la superficie y el aire que la cubre.
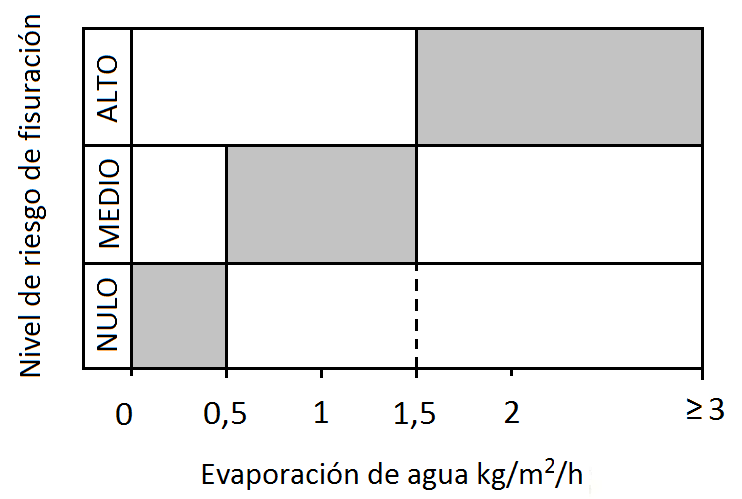
Para evitar que se formen fisuras por agrietamiento plástico, se evalúa la pérdida de humedad superficial. Si la tasa de evaporación se aproxima a 1 kg/m²/h, es necesario adoptar medidas para prevenir el agrietamiento por contracción plástica. El nivel crítico por debajo del cual no se producen grietas es de 0,5 kg/m²/h. A partir de 1,5 kg/m²/h, con toda probabilidad aparecen las fisuras. La velocidad del aire o del viento horizontal debe medirse a 0,5 m por encima de la superficie de evaporación. La temperatura del aire y la humedad relativa deberían medirse entre 1,2 y 1,8 m por encima de la superficie de evaporación, en una zona protegida del viento y de la radiación solar (Lerch, 1957). En la Figura 2 se muestra, en una tabla, el riesgo de fisuración en función de la evaporación del agua.
Figura 2. Riesgo de fisuración en función de la evaporación del agua (Calavera et al., 2004)
La norma ACI 305R proporciona la siguiente fórmula para calcular la tasa de evaporación:
Donde
E Tasa de evaporación (kg/m²/h)
Tc Temperatura del hormigón (°C)
Ta Temperatura del aire (°C)
r Humedad relativa (%)
V Velocidad del viento (km/h)
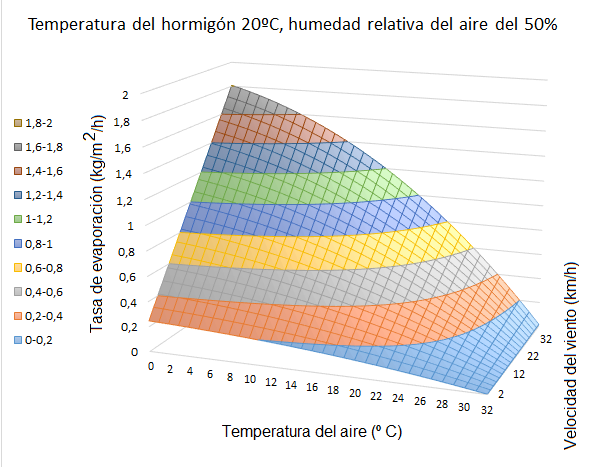
La ecuación anterior presenta cinco variables, por lo que, si se quiere representar en tres dimensiones, deberemos fijar dos de ellas como constantes. En la Figura 3 se puede ver cómo evoluciona la evaporación en función de la temperatura del aire y de la velocidad del viento, cuando la temperatura del hormigón es de 20 °C y la humedad relativa del aire es del 50 %.
Figura 3. Tasa de evaporación en función de la temperatura del aire y la velocidad del viento. Temperatura del hormigón: 20 °C y humedad relativa del aire: 50%. Elaboración propia.
Una forma de representar las cinco variables en un plano es mediante un nomograma. El «nomograma de Menzel» es un método que se utiliza para calcular la pérdida de agua de un hormigón por unidad de área en función de la temperatura del aire, la humedad relativa y la velocidad del viento. Para ello, hay que tener en cuenta que es válido si la temperatura del hormigón es superior a 5 °C y la del aire es inferior a 35 °C. Además, la velocidad del viento debe situarse entre 2 y 40 km/h.
A continuación, os paso un problema resuelto para que veáis cómo se usa este nomograma y cómo se aplica directamente la formulación propuesta en el ACI 305R. Espero que os resulte útil.
YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8
Ecuación de Hazen-Williams. Pérdida de carga en m, caudal en m³/s, longitud y diámetro interno de la tubería en m.
La ecuación de Hazen-Williams formulada a comienzos del siglo XX (en torno a 1905), se basa en resultados experimentales obtenidos por Allen Hazen y Gardner S. Williams para el flujo de agua en tuberías. Es una relación empírica de uso muy extendido porque presenta una forma sencilla y dimensional, lo que facilita el cálculo de la pérdida de carga y del caudal sin necesidad de iterar sobre el número de Reynolds ni sobre los factores de fricción. En su formulación clásica se adopta un coeficiente de rugosidad C que, en la práctica de la ingeniería, se considera independiente de la velocidad y del diámetro dentro del rango de aplicación de la ecuación, aunque diversos estudios han analizado su sensibilidad a las condiciones de flujo y al estado de la tubería.
El método se recomienda exclusivamente para agua en condiciones ordinarias de temperatura, aproximadamente entre 5 °C y 25 °C, donde la viscosidad y las propiedades del fluido son coherentes con los ensayos originales. Habitualmente se utiliza en conducciones con diámetros comprendidos entre 2 pulgadas (50,8 mm) y 6 pies (1.828,8 mm), si bien muchos autores amplían el intervalo admitido siempre que se mantenga un flujo plenamente desarrollado y las condiciones de diseño sean similares a las de las redes de distribución de agua.
Además, se recomienda aplicarla a velocidades de circulación moderadas, típicamente inferiores a 3 m/s (aprox. 10 ft/s), evitando tanto velocidades muy bajas como muy elevadas, en las que la coherencia con los datos experimentales se reduce. La ecuación de Hazen-Williams está concebida para flujo turbulento en tuberías que conducen agua; no es adecuada para el régimen laminar y su precisión puede disminuir fuera del rango de turbulencia moderada para el que fue calibrada.
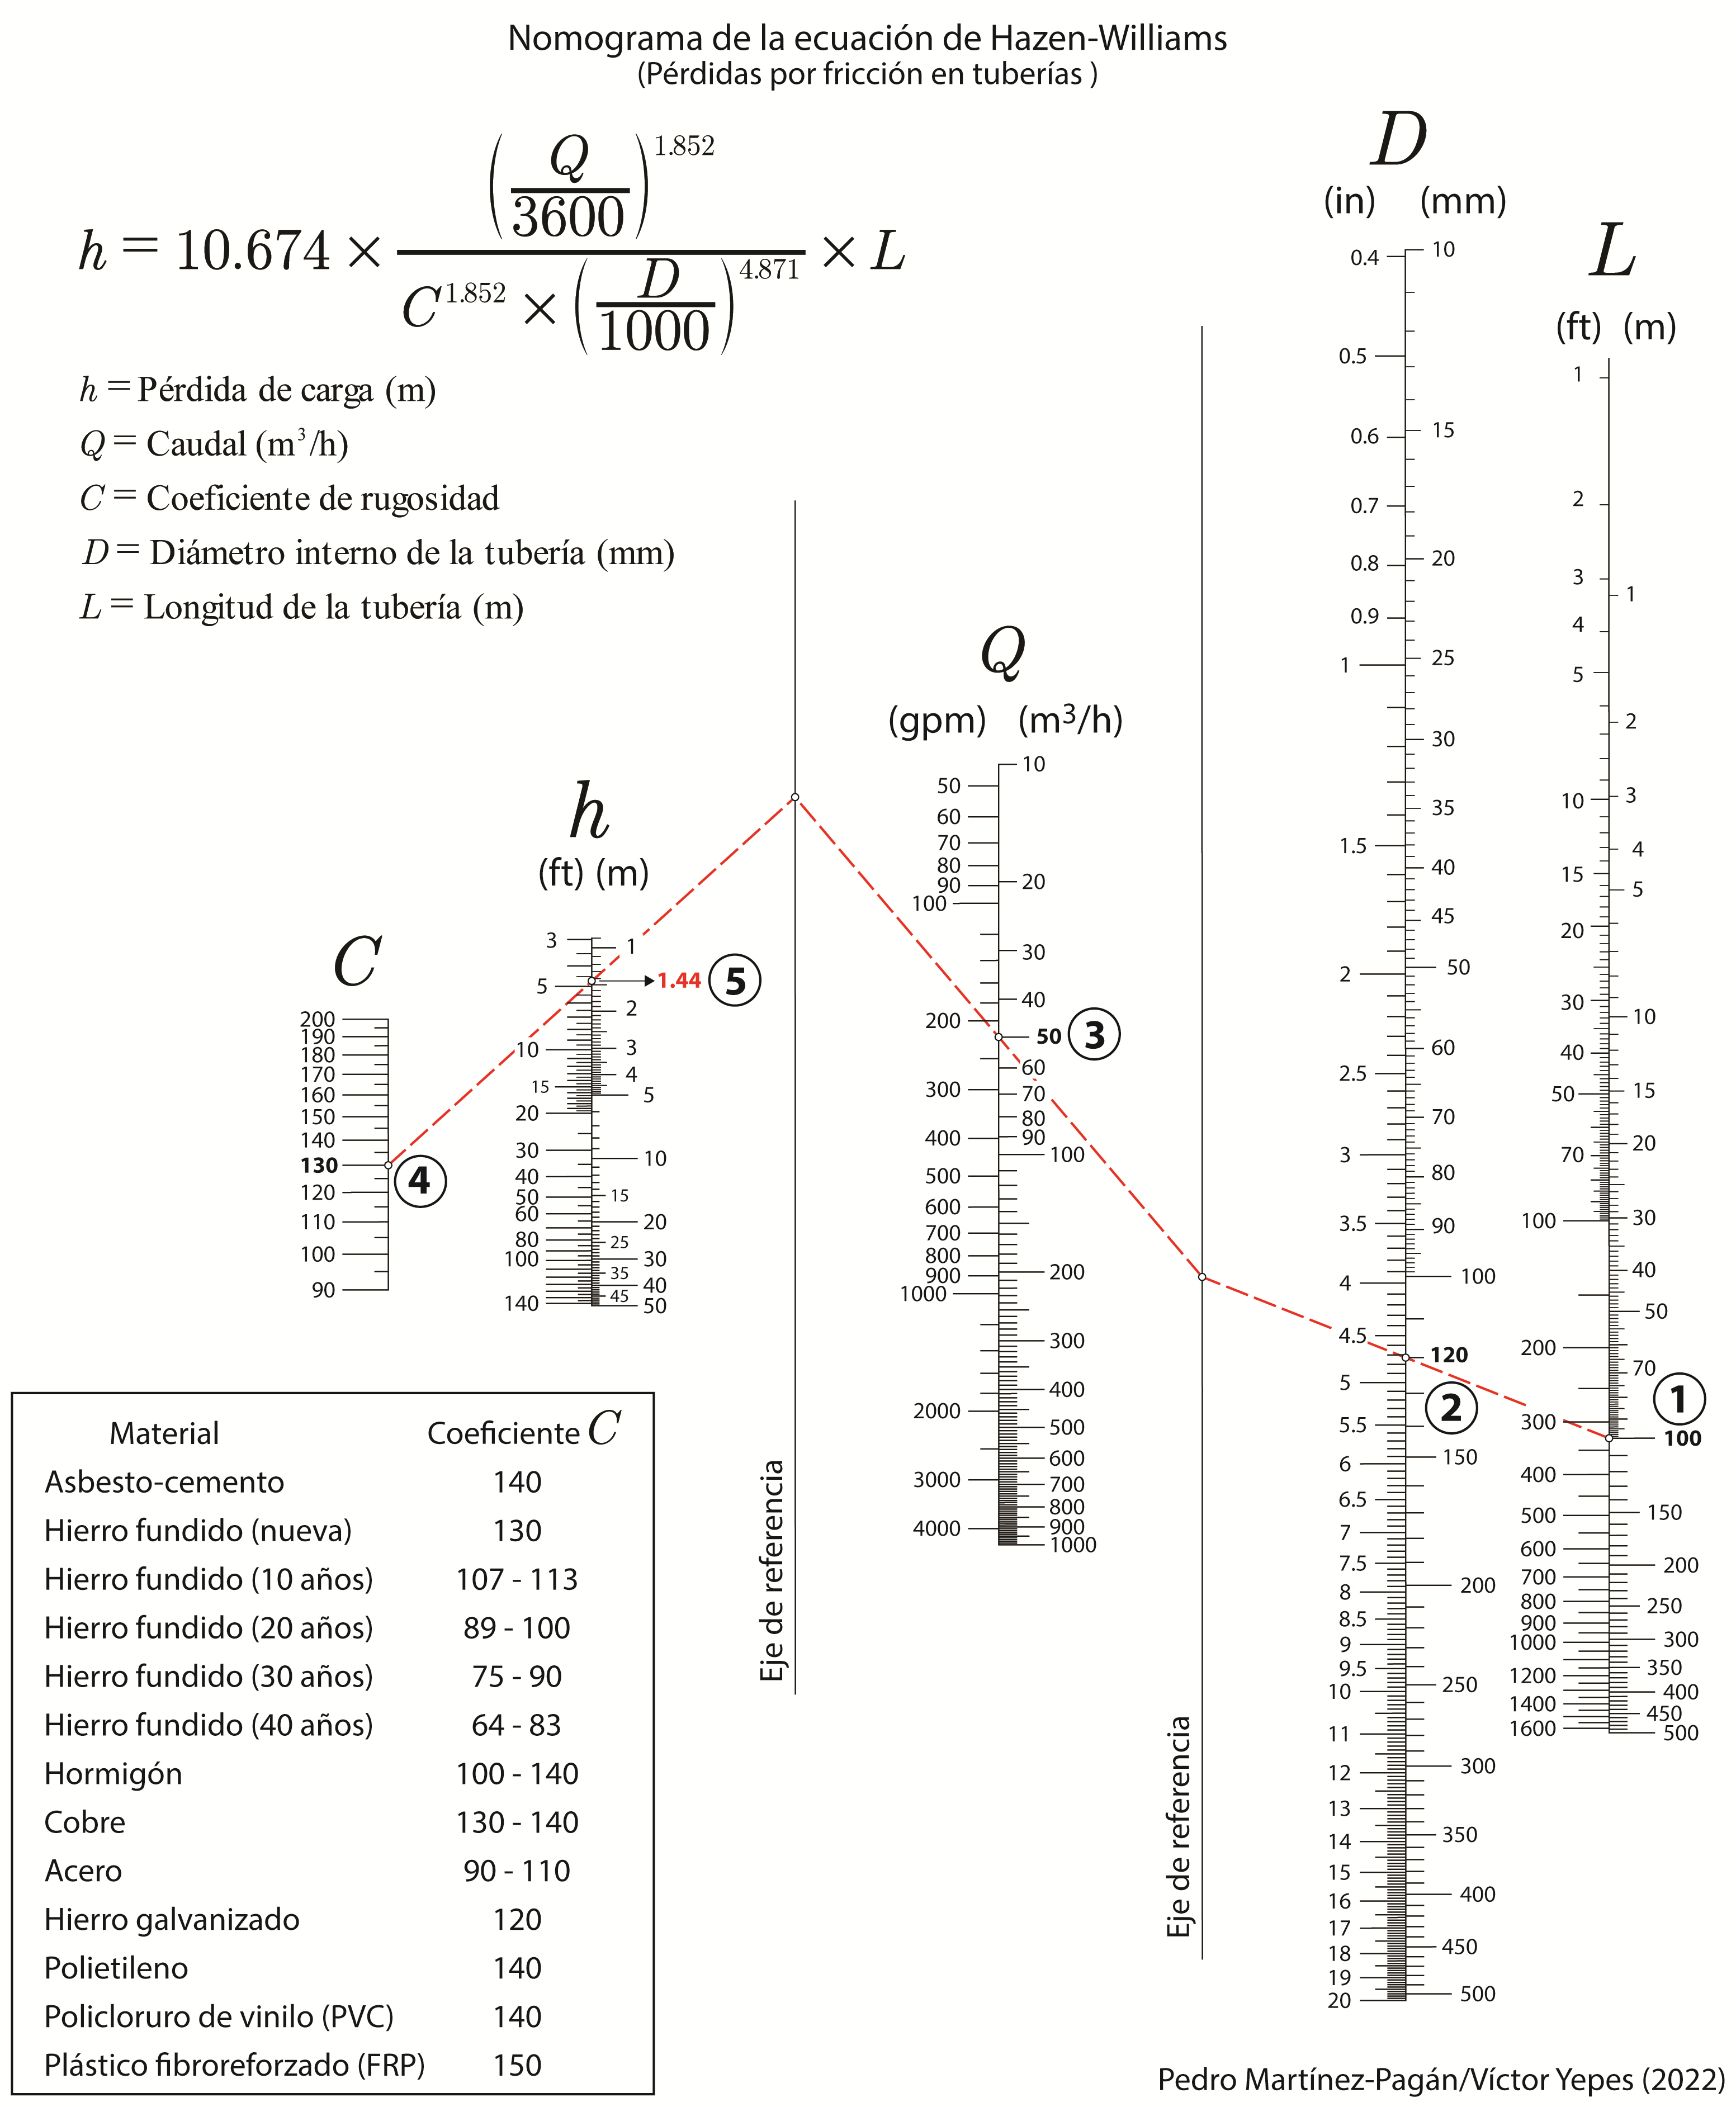
A continuación, os dejo un nomograma que he elaborado junto con el profesor Pedro Martínez Pagán. En este caso, en la fórmula, la pérdida de carga se expresa en m, el caudal en m³/h, el diámetro de la tubería en mm y la longitud de la tubería en m, que son medidas habituales. Es posible en el nomograma usar medidas anglosajonas, pues hemos colocado una escala también para esas unidades. Espero que os sea útil.
También os dejo un problema resuelto que, espero, os resulte interesante.
YEPES, V.; MARTÍ, J.V. (2017). Máquinas, cables y grúas empleados en la construcción. Editorial de la Universitat Politècnica de València. Ref. 814. Valencia, 210 pp.
Figura 1. Planta de áridos. https://www.sotecma.es/maquinaria-planta-aridos/
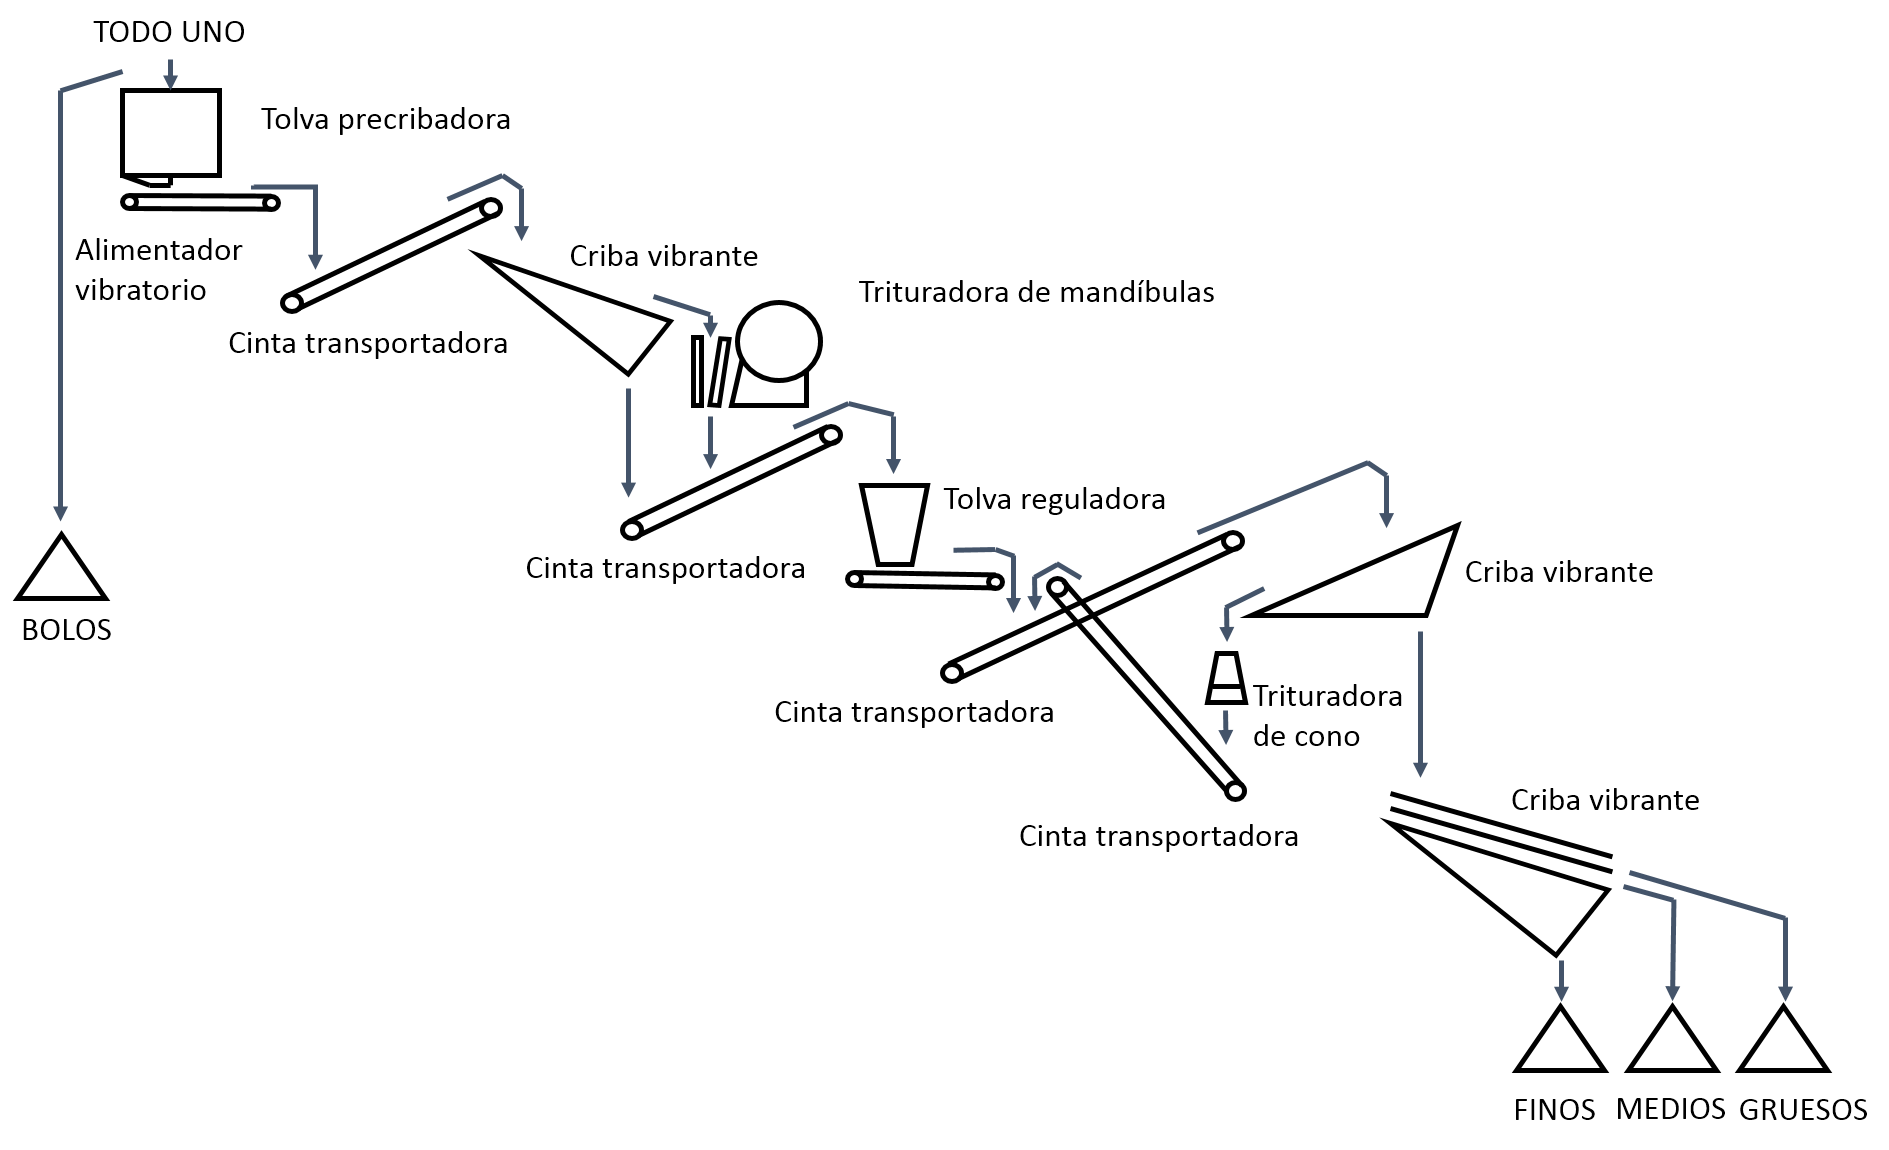
Una instalación de procesado de áridos es una planta encargada de producir las distintas fracciones granulométricas necesarias para la construcción civil y otros sectores, como la cerámica, el vidrio y las fundiciones (Figura 1).
Existen dos tipos de plantas de procesamiento de áridos: de vía seca y de vía húmeda. Las plantas de vía húmeda suelen mejorar la finura y la calidad del material, mientras que las de vía seca son más económicas y se utilizan en aplicaciones que no requieren una calidad excesiva de las materias primas. En este artículo nos centramos en las plantas de áridos por vía seca.
Las plantas de áridos por vía seca tienen la ventaja de ser sencillas y flexibles, de tener un bajo costo de inversión y de operación, una alta productividad y un ritmo de trabajo elevado. Además, no requieren agua para su funcionamiento, lo que las hace fáciles de ubicar en cualquier terreno, y ocupan poco espacio. Sin embargo, su desventaja es la falta de capacidad para producir materiales finos bien clasificados y la escasa eficiencia en la limpieza de los materiales más finos. Por lo tanto, deben tratar materiales secos con poca arcilla (como los de cantera).
En este tipo de plantas se pueden distinguir tres procesos básicos: trituración, clasificación y otras operaciones auxiliares, como la alimentación, el transporte y el almacenamiento.
Se pueden distinguir varios tipos de plantas de áridos por vía seca (Vázquez García, 1998):
Tipo 1: Planta de clasificación.
Tipo 2: Trituración primaria y clasificación.
Tipo 3: Trituración primaria y secundaria, y clasificación.
Tipo 4: Trituración primaria, secundaria, terciaria y clasificación.
A continuación, veremos algunos ejemplos de este tipo de plantas. No obstante, los procesos requeridos pueden hacer que estos esquemas varíen según el tipo de necesidades.
Tipo 1. Planta de clasificación.
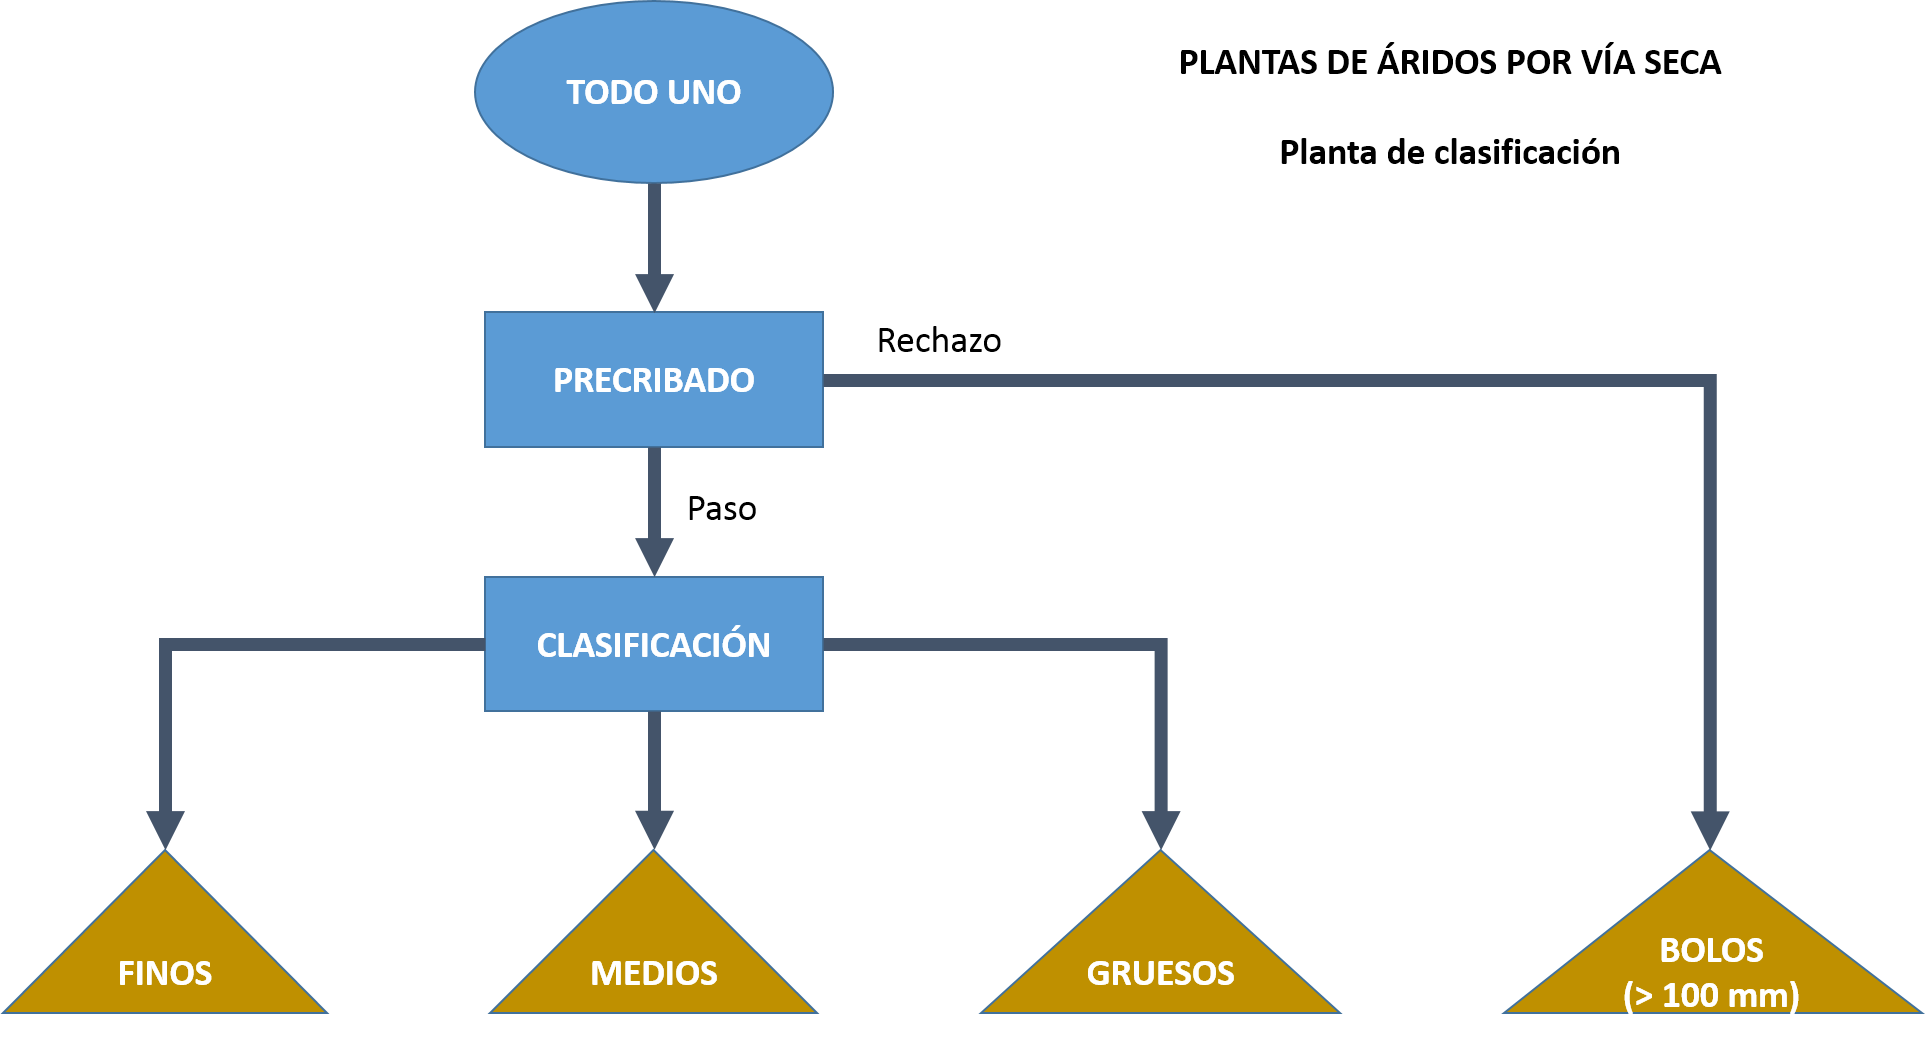
Este tipo de planta se utiliza fundamentalmente para producir áridos para hormigones de obra, zahorras para subbases de carreteras y gravas para rellenos. Se alimenta con materiales procedentes de canteras con baja proporción de arcilla y material suelto. Los materiales de mayor tamaño (superiores a 100 mm) generalmente se descartan como estériles. Las Figuras 2 y 3 muestran los correspondientes esquemas y diagramas de flujo.
Figura 2. Esquema de una planta de clasificación por vía seca. Elaboración propia, basada en Vázquez García (1998).
Figura 3. Esquema de flujos de una planta de clasificación en seco. Elaboración propia, basada en Vázquez García (1998).
Tipo 2. Planta de trituración primaria y clasificación.
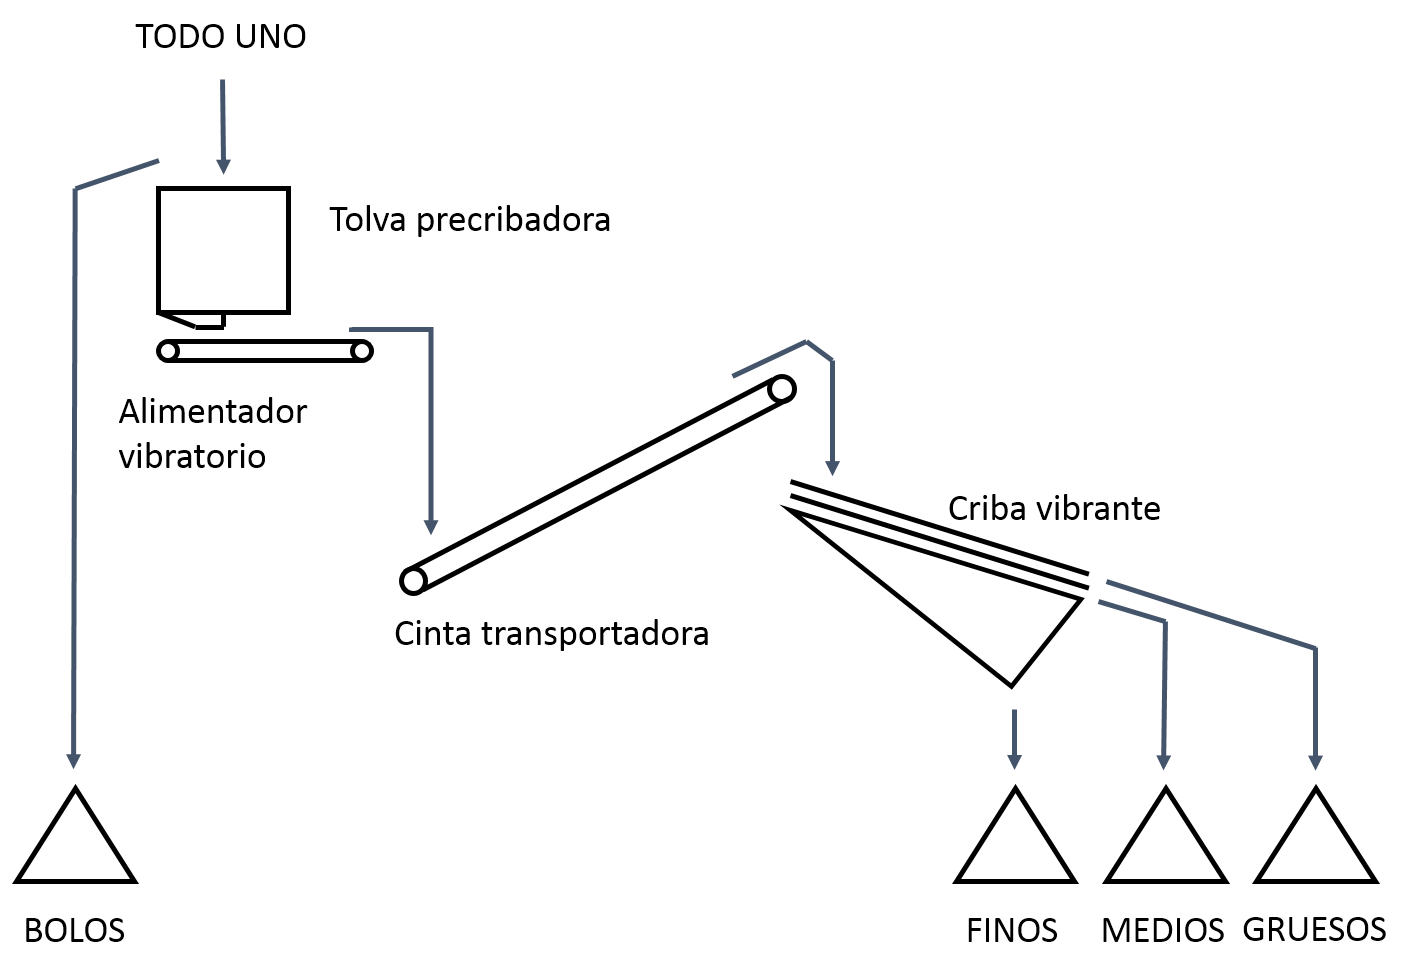
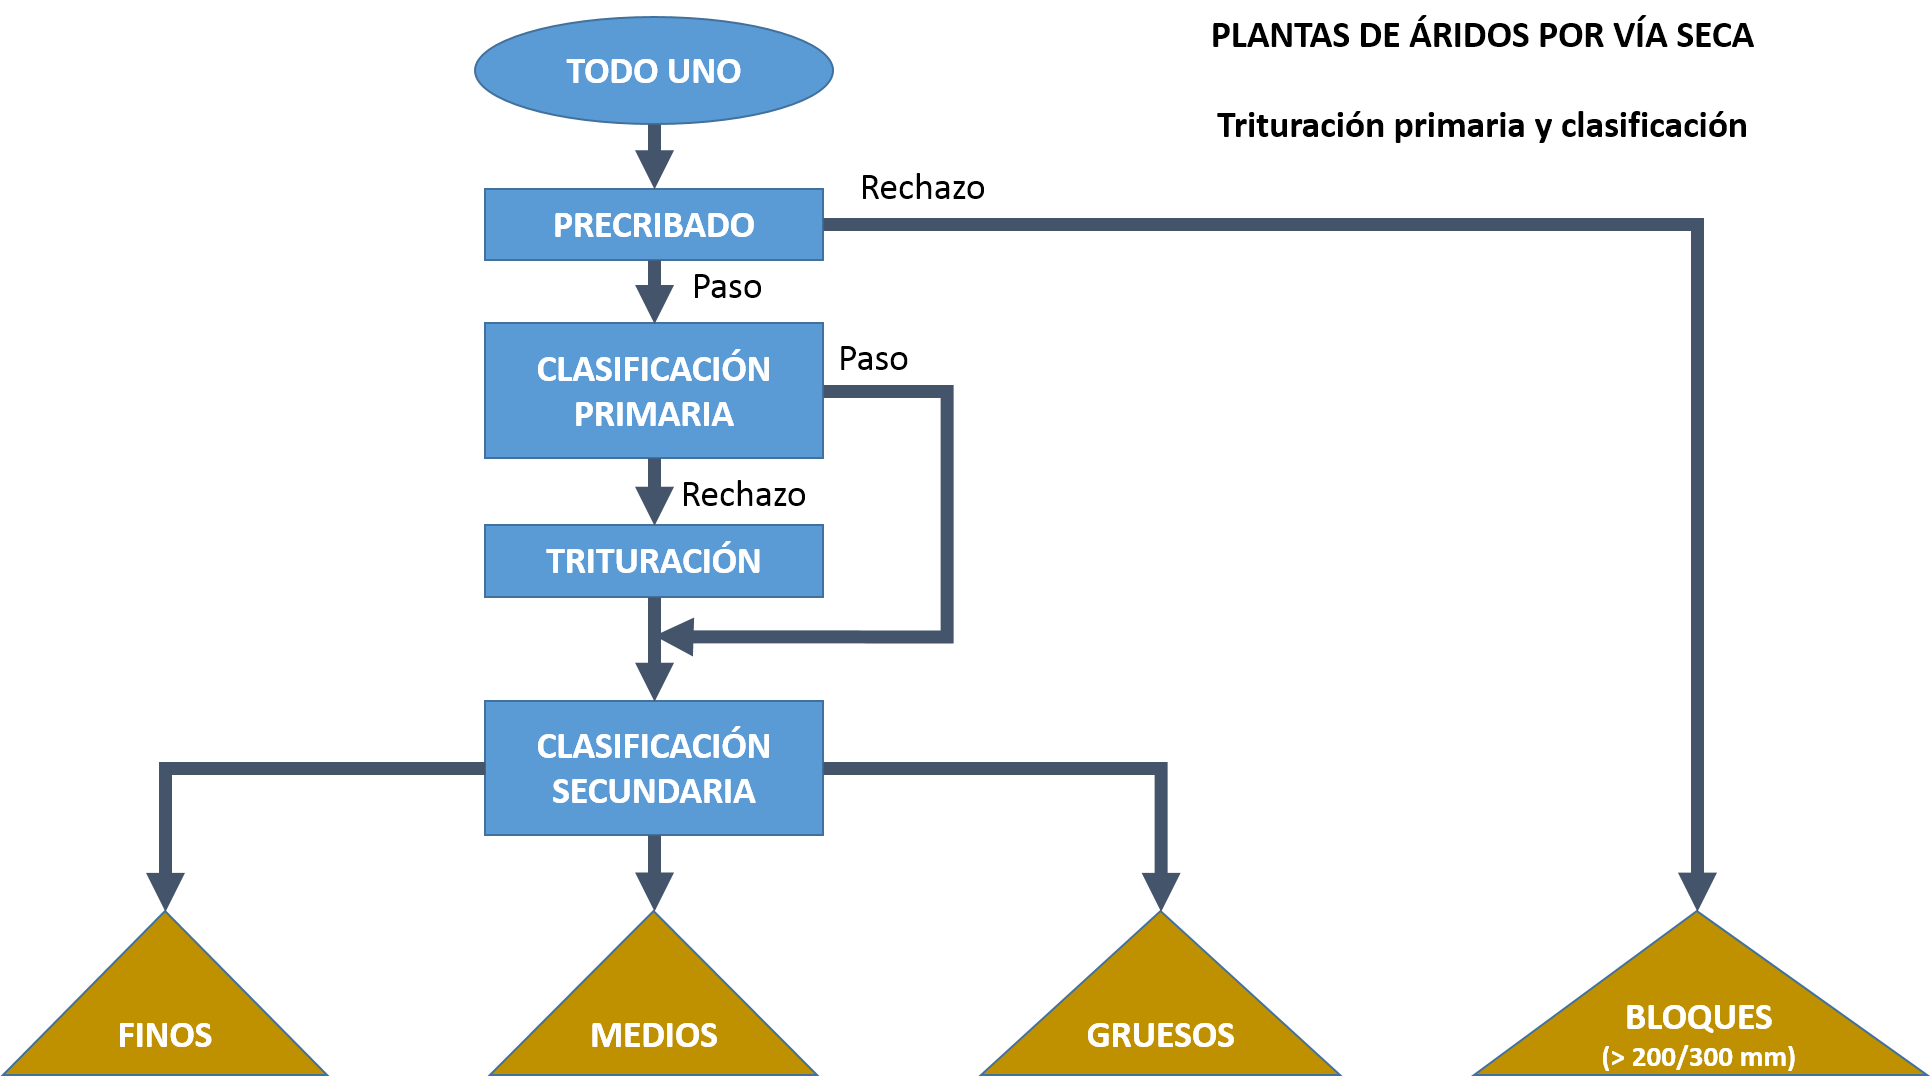
Las aplicaciones de este tipo de planta son similares a las del tipo 1, pero incorporan trituración, siempre que sea rentable. Se utilizan en zahorras para subbases y bases de carreteras, así como en suelos cementados y gravas cementadas. Las Figuras 4 y 5 muestran los esquemas de esta planta en circuito abierto. No obstante, la trituración podría diseñarse en circuito cerrado, interponiendo una criba mediante cintas transportadoras.
Figura 4. Esquema de una planta de trituración primaria y clasificación en seco (circuito abierto). Elaboración propia, basada en Vázquez García (1998).
Figura 5. Esquema de flujos de una planta de trituración primaria y de clasificación en seco (circuito abierto). Elaboración propia, basada en Vázquez García (1998).
Tipo 3. Planta de trituración primaria, secundaria y de clasificación.
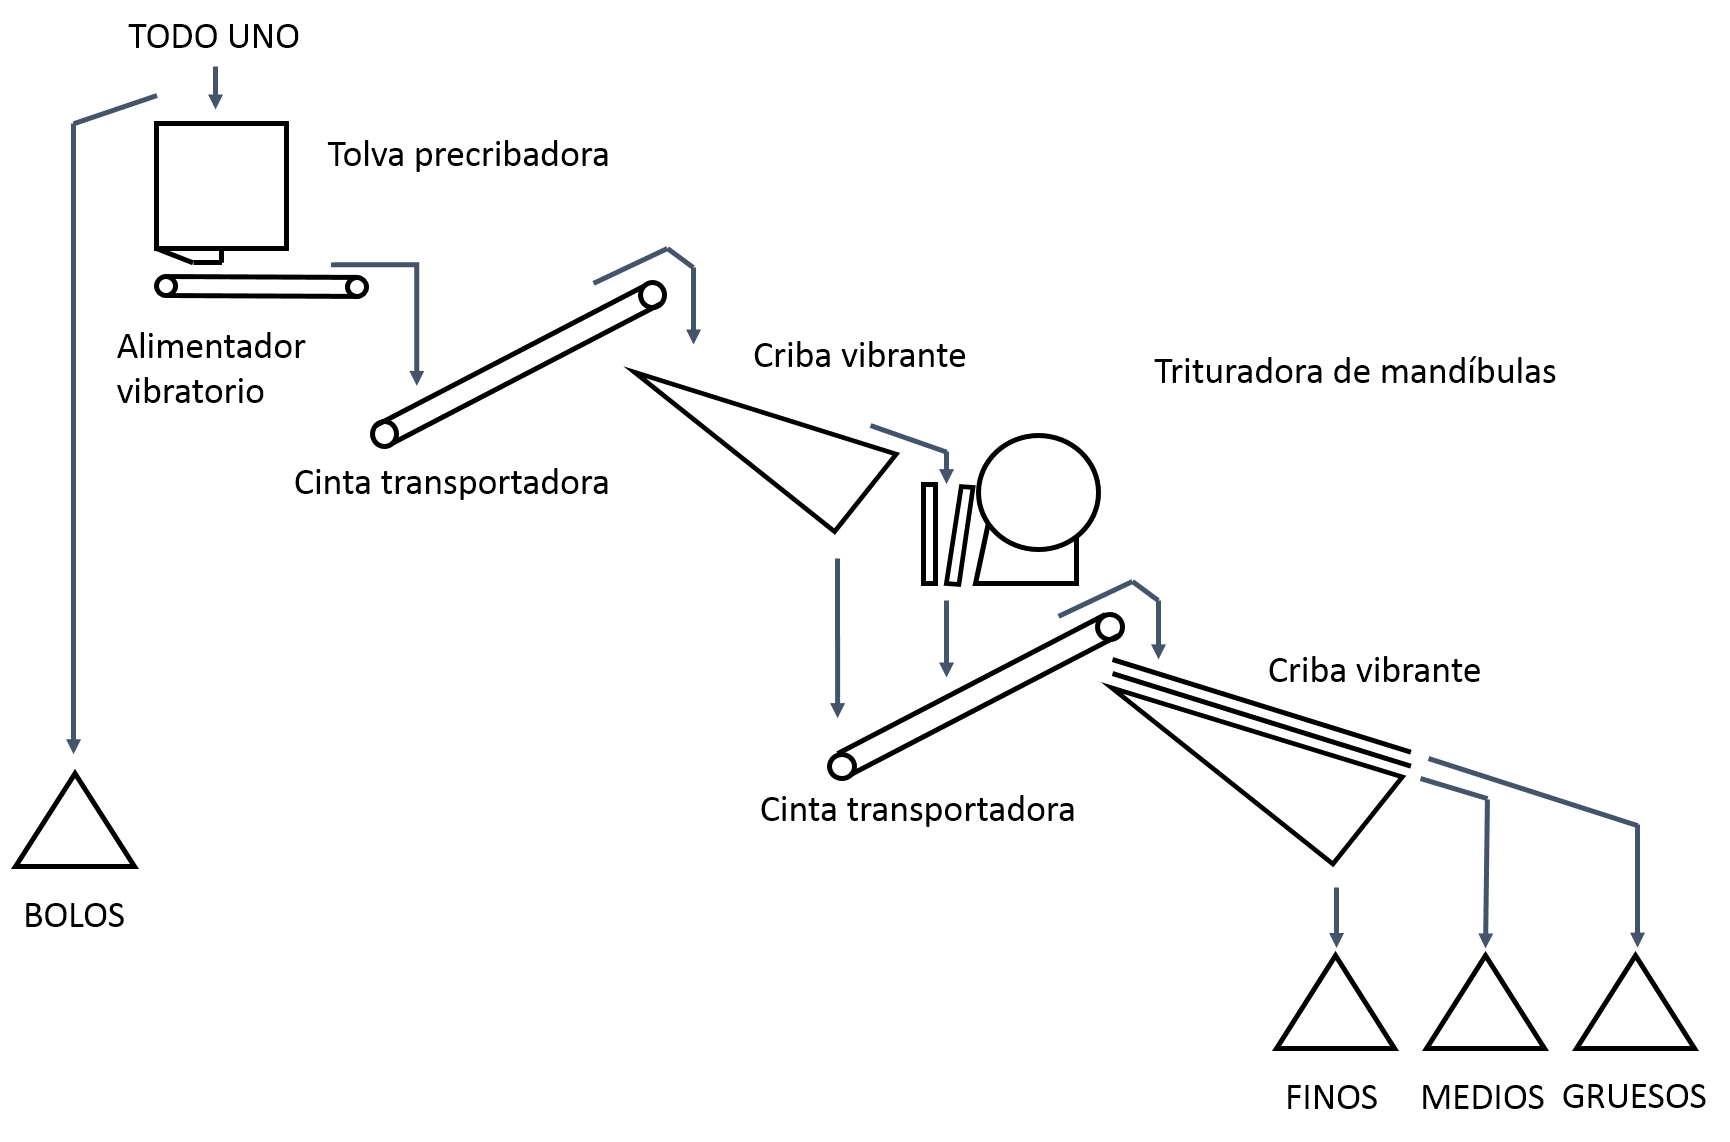
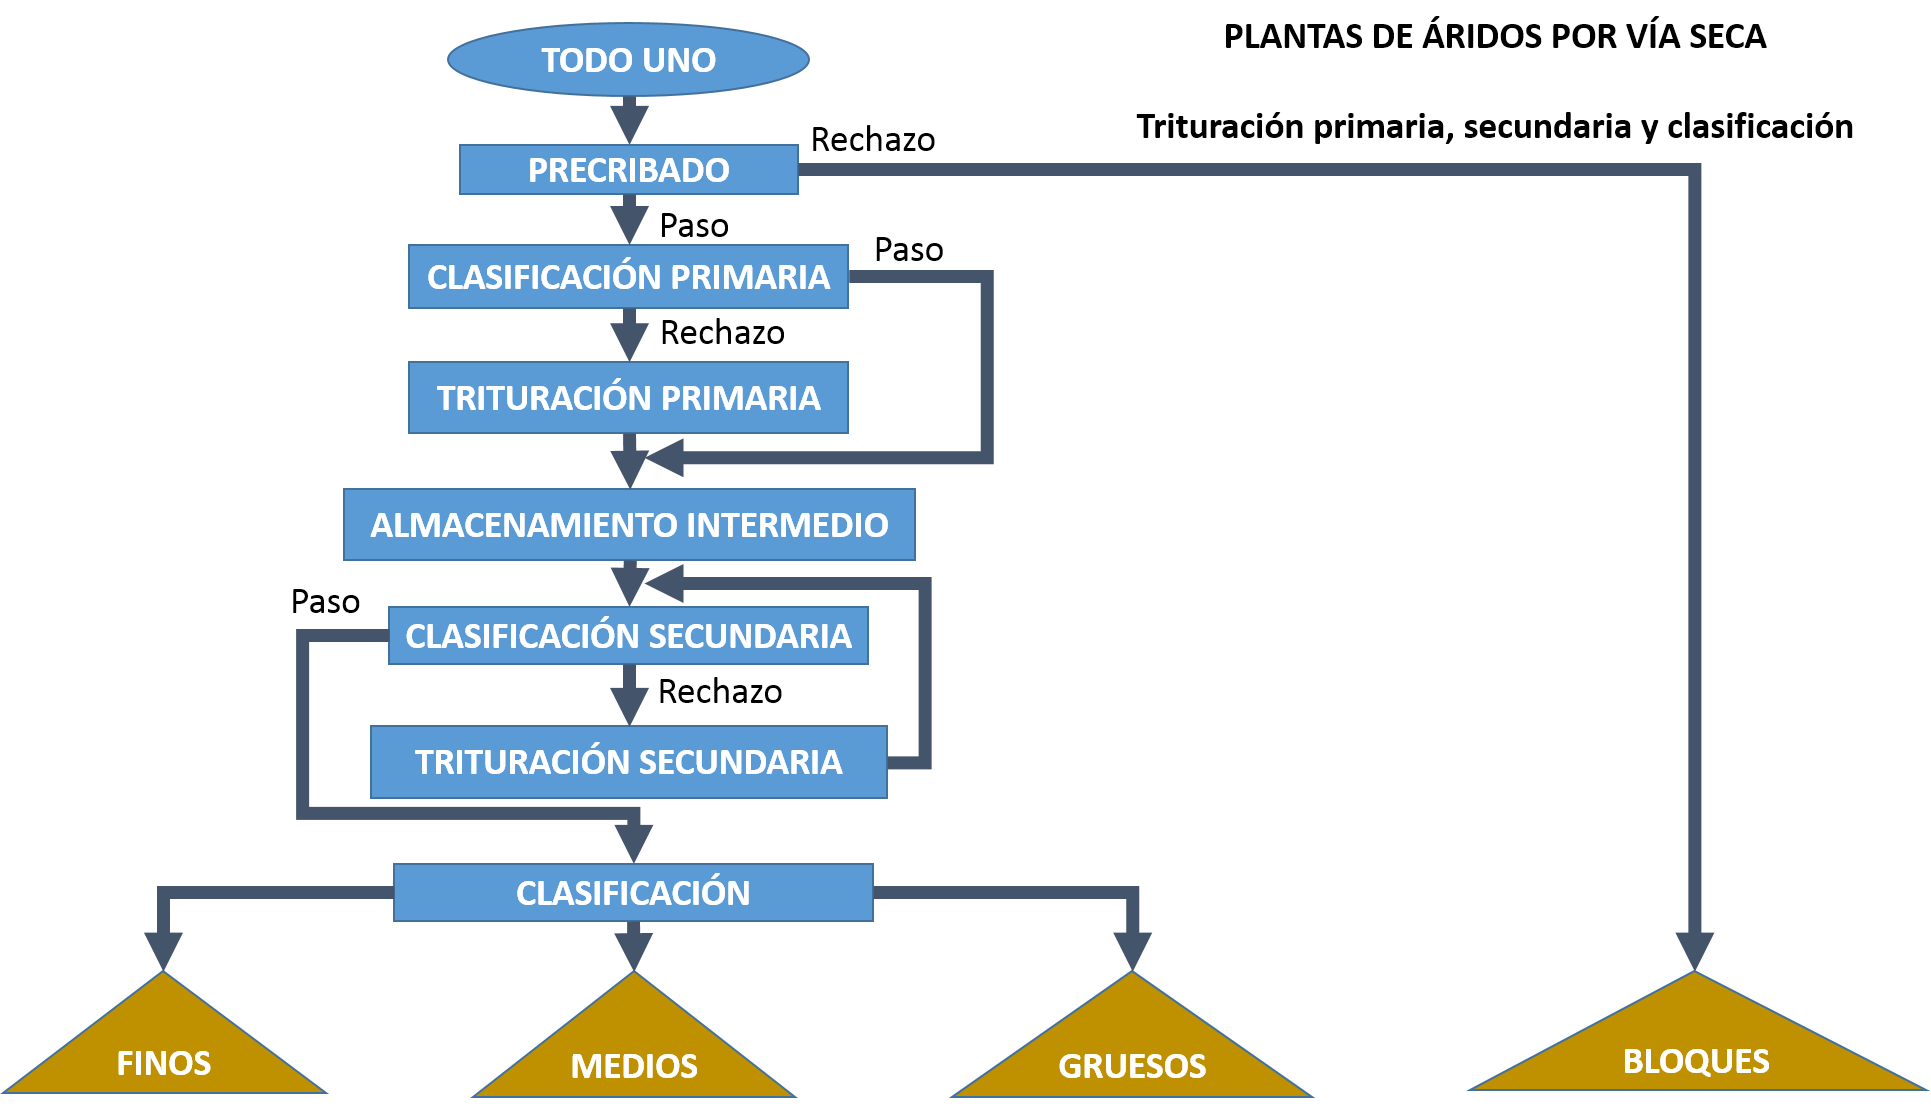
Se trata del sistema más utilizado en la producción de áridos. Sus aplicaciones habituales son subbases y bases para carreteras, grava-cemento y suelo-cemento, aglomerados asfálticos y hormigones. Consiste en someter la planta tipo 2 a una trituración secundaria. Esta trituración adicional permite aprovechar bloques de gran tamaño y obtener fracciones de gravilla (30/40 mm) con un triturador de cono. Suelen intercalarse silos o depósitos intermedios, ya que la producción de la trituración primaria suele ser mayor que la de la secundaria. La trituración primaria se realiza en circuito abierto y la secundaria, en circuito cerrado (Figuras 6 y 7).
Figura 6. Esquema de una planta de trituración primaria, secundaria y clasificación en seco (circuito cerrado). Elaboración propia, basada en Vázquez García (1998).
Figura 7. Esquema de flujos de una planta de trituración primaria, secundaria y clasificación en seco (circuito cerrado). Elaboración propia, basada en Vázquez García (1998).
Tipo 4. Planta de trituración primaria, secundaria, terciaria y clasificación.
Se trata de una planta similar al tipo 3, en la que se realiza una trituración terciaria con conos, molinos de impacto o martillos para la producción de arenas. Es útil para la producción de materiales de granulometría fina. La trituración secundaria y terciaria se realiza en circuito cerrado.
Os he grabado un vídeo sobre este tema que espero que sea de vuestro interés.
Referencias:
MARTÍ, J.V.; GONZÁLEZ, F.; YEPES, V. (2005). Temas de procedimientos de construcción. Extracción y tratamiento de áridos. Editorial de la Universidad Politécnica de Valencia. Ref. 2005.165. Valencia, 74 pp.
VÁZQUEZ GARCÍA, A. (1998). Plantas fijas para el tratamiento de áridos, en LÓPEZ JIMENO (ed.): Manual de áridos. Prospección, explotación y aplicaciones. 3.ª edición, E.T.S. de Ingenieros de Minas de Madrid, pp. 313-331.
Para definir el tamaño máximo de la galería estable frente a roturas en masa o completas, se pueden emplear métodos empíricos, el método de las curvas de confinamiento, el método de convergencia y el método de cálculo numérico con programas informáticos (por ejemplo, Plaxis o Abaqus, entre otros). No obstante, antes de comenzar los cálculos, sería interesante estimar el tamaño de la galería estable en función del sostenimiento (Gallo et al., 2016).
A continuación os paso un problema resuelto que utiliza el índice Q de Barton y relación con el RMR (Rock Mass Rating) para estimar la longitud de pase (longitud de avance sin sostenimiento). Además, os explico cómo estimar la carga de roca o presión sobre el sostenimiento y cómo se puede predimensionar el tipo de excavación y sostenimiento a realizar. Espero que os sea de utilidad.
BIENIAWSKI, Z. T. (1989). Engineering rock mass classifications: a complete manual for engineers and geologists in mining, civil, and petroleum engineering. Wiley-Interscience, pp. 40–47.
GALLO, J.; PÉREZ, H.; GARCÍA, D. (2016). Excavación, sostenimiento y técnicas de corrección de túneles, obras subterráneas y labores mineras. Universidad del País Vasco. Bilbao, España, 277 pp.
MARTÍ, J.V.; YEPES, V.; GONZÁLEZ, F.; ALCALÁ, J. (2012). Técnicas de voladuras y excavación en túneles. Apuntes de la Universitat Politècnica de València. Ref. 530, 165 pp.
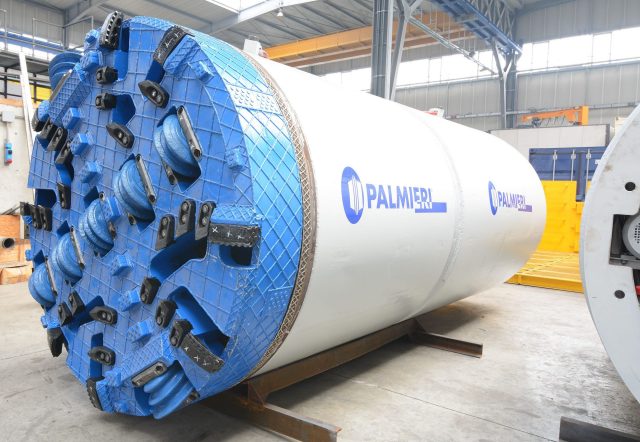
Figura 1. Cabeza de una microtuneladora. https://sinducor.es/productos/marca/microtuneladoras-2/
Las máquinas de excavación mecánica de túneles, como las microtuneladoras, utilizan cabezales equipados con útiles de corte como rascadores, picas y discos de corte. Para evaluar el rendimiento del corte en la excavación mecánica de un túnel, necesitamos conocer la penetración específica (cociente entre la penetración y el empuje). De esta forma, el desgaste de un cortador se mide como el recorrido, en km, de un disco cortador o como el consumo de discos cortadores por m³ de material excavado.
En su tesis doctoral (Gallo, 2011), Javier Gallo propuso un modelo empírico para estimar la fuerza de arranque en este tipo de excavación. La ventaja de esta propuesta es que puede aplicarse a todo tipo de útiles de excavación, tanto en suelos como en rocas. Permite obtener la fuerza normal que hay que aplicar sobre el útil para romper un fragmento, denominada penetración, que coincide con el avance de la máquina por la revolución del cabezal. La ecuación se obtuvo empíricamente para túneles excavados con diámetros entre 2 y 2,5 m, utilizando útiles de corte tipo disco de 280 y 305 mm de diámetro y rascadores de 60 mm de ancho. Una de las ventajas es que no es necesario conocer el área de contacto entre el útil y el terreno. El método se ajusta a una ecuación que el autor denomina función T:
Donde
F Fuerza (kN)
P Penetración (mm)
RC Resistencia a compresión (MPa)
RT Resistencia a tracción (MPa)
De esta forma, conocida la resistencia a la tracción y a la compresión del macizo rocoso y la penetración que se pretende realizar durante el avance, podemos determinar la fuerza que debe resistir el filo del cortador. Así, podemos seleccionar el cortador más adecuado según los datos del fabricante. Del mismo modo, si conocemos la fuerza, podemos determinar la penetración máxima con la que avanzaría la tuneladora. La penetración aumenta cuanto menor es la resistencia del terreno (Gallo et al., 2016).
Os paso un problema resuelto que espero os sea de interés.
GALLO, J. (2011) Definición de un modelo para la estimación de la fuerza de arranque en la excavación mecánica de túneles en suelos y rocas. Tesis doctoral. Universidad del País Vasco. Bilbao, España.
GALLO, J.; PÉREZ, H.; GARCÍA, D. (2016). Excavación, sostenimiento y técnicas de corrección de túneles, obras subterráneas y labores mineras. Universidad del País Vasco. Bilbao, España, 277 pp.
INSTITUTO TECNOLÓGICO Y GEOMINERO DE ESPAÑA (1994). Manual de perforación y voladura de rocas. Serie: Tecnología y Seguridad Minera. Segunda edición, Madrid, 541 pp.
MARTÍ, J.V.; YEPES, V.; GONZÁLEZ, F.; ALCALÁ, J. (2012). Técnicas de voladuras y excavación en túneles. Apuntes de la Universitat Politècnica de València. Ref. 530, 165 pp.
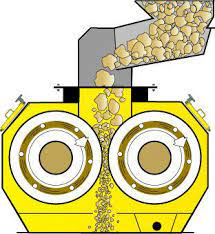
Figura 1. Trituradora de cilindros. https://m.spanish.alibaba.com/p-detail/2015-Baichy-hot-selling-double-roller-60189900655.html
Las trituradoras de cilindros son equipos que fragmentan materiales mediante compresión entre dos cilindros paralelos y de igual diámetro, con una pequeña separación que permite ajustar la máquina. Antes de la aparición de las trituradoras de cono, estas eran muy comunes, pero presentaban dos desventajas importantes: una baja capacidad y un rápido desgaste de la superficie del cilindro al triturar rocas abrasivas.
Los cilindros giran en direcciones opuestas, lo que facilita el transporte del material hacia la zona de trituración. Están controlados por motores eléctricos independientes para cada cilindro, conectados entre sí mediante una rueda dentada. Uno de los cilindros está montado sobre un buje fijo y el otro sobre un buje deslizante ajustable. Por lo general, este bloque deslizante utiliza muelles de compresión, lo que proporciona un sistema de seguridad contra sobrecargas o materiales intriturables. Los cilindros pueden ser lisos, estriados o dentados.
El tamaño de la salida está limitado por la separación entre los cilindros, mientras que la intensidad de la fragmentación depende principalmente del diámetro y la velocidad de giro de estos. Al igual que todas las trituradoras que funcionan de manera continua, las trituradoras de cilindros ofrecen un buen rendimiento y pueden alcanzar fácilmente una producción de 1000 t/h, aunque suelen tener bajas relaciones de reducción, generalmente de 5:1. Si los cilindros tienen dientes, son eficaces con rocas blandas y pegajosas.
Trituradoras de cilindros dentados
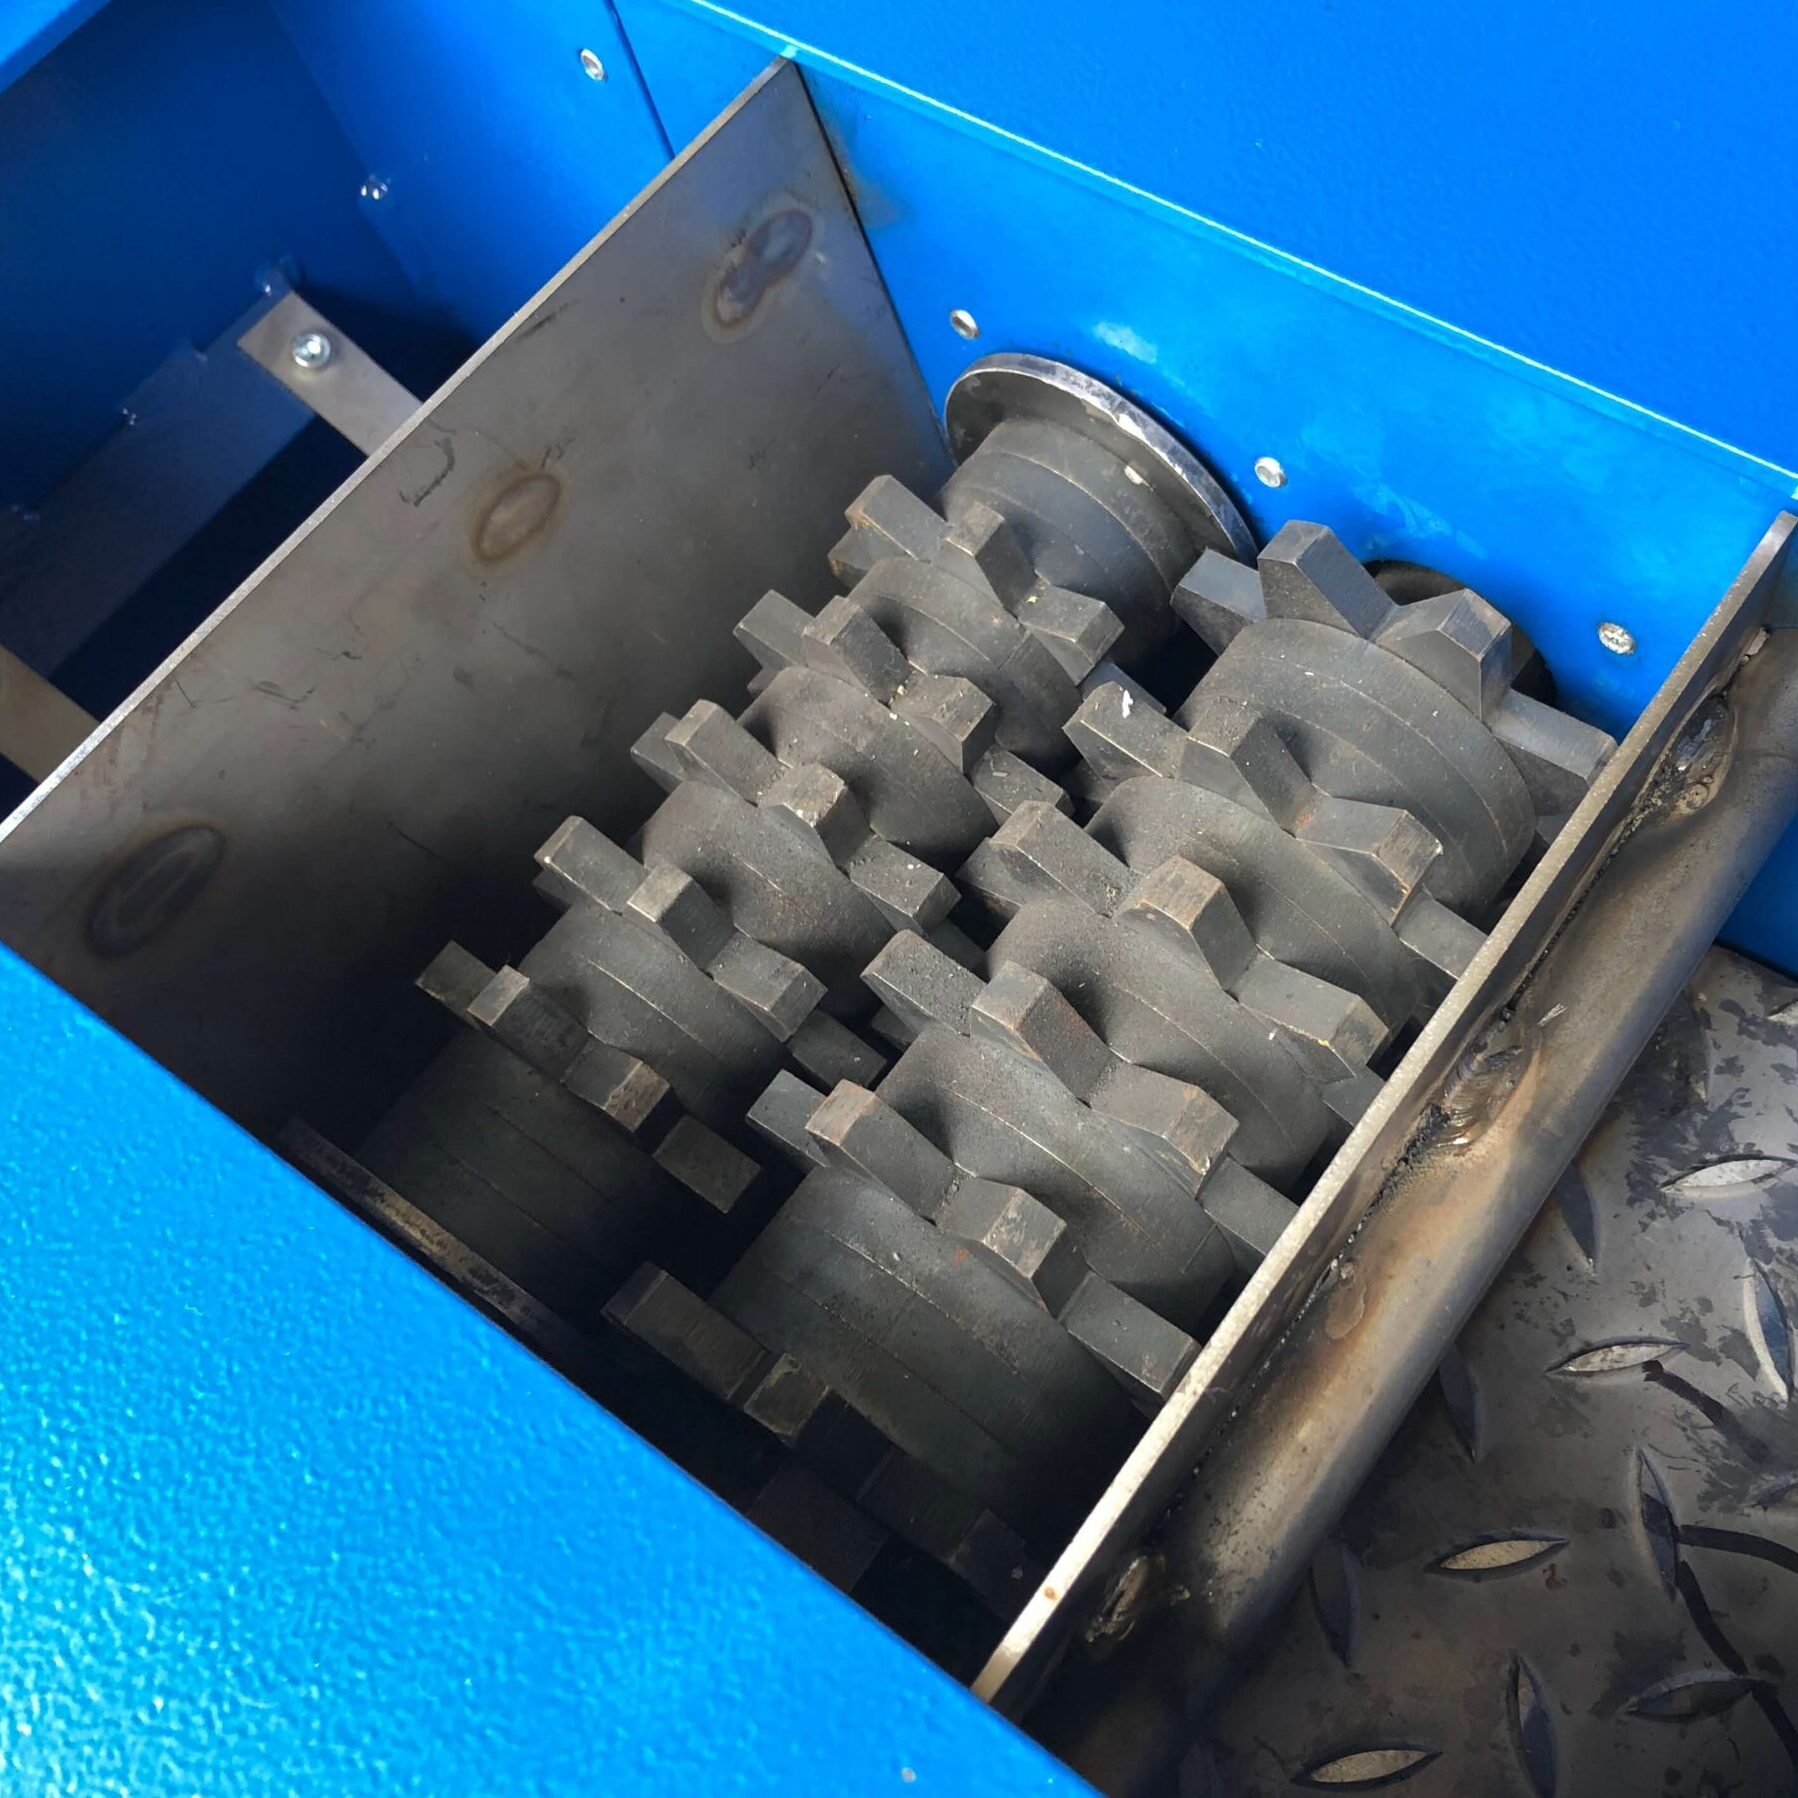
Los dientes de los cilindros provocan un corte en el material, lo que contribuye a su fragmentación junto con la compresión. Estas trituradoras se utilizan comúnmente en canteras a cielo abierto para la trituración primaria de «todo-uno», pero también se emplean en etapas secundarias o terciarias. En estas últimas, producen tamaños de producto inferiores a 50 mm. Tienen una capacidad de producción de entre 50 y 5000 t/h y pueden procesar bloques de hasta 1700 mm en los equipos más grandes. La relación de reducción varía entre 3:1 y 6:1. Normalmente, entre el 80 % y el 85 % de la producción pasa a través de una criba con un tamaño de abertura igual al reglaje.
Figura 2. Trituradora de rodillos dentados. https://litech-eu.com/es/roll-crusher/
Las trituradoras de cilindros dentados destacan por su robustez, simplicidad y facilidad de mantenimiento. Son más económicas que las trituradoras de mandíbulas y pueden procesar materiales húmedos, pegajosos y frágiles, sin problemas. Además, son equipos de altura reducida y cuentan con un dispositivo de seguridad eficaz. Proporcionan granulometrías regulares y generan muy poco polvo.
No obstante, no se recomiendan para materiales muy duros o abrasivos. La baja razón de reducción (aproximadamente 4:1) requiere varias etapas de trituración, y el sistema de alimentación no permite que se acumule material sobre los cilindros, lo que puede provocar problemas de ahogamiento y dificultar la producción de material fino. Para obtener buenas razones de reducción, se requieren cilindros de mayor diámetro en relación con el tamaño de las partículas de alimentación.
Trituradoras de cilindros lisos
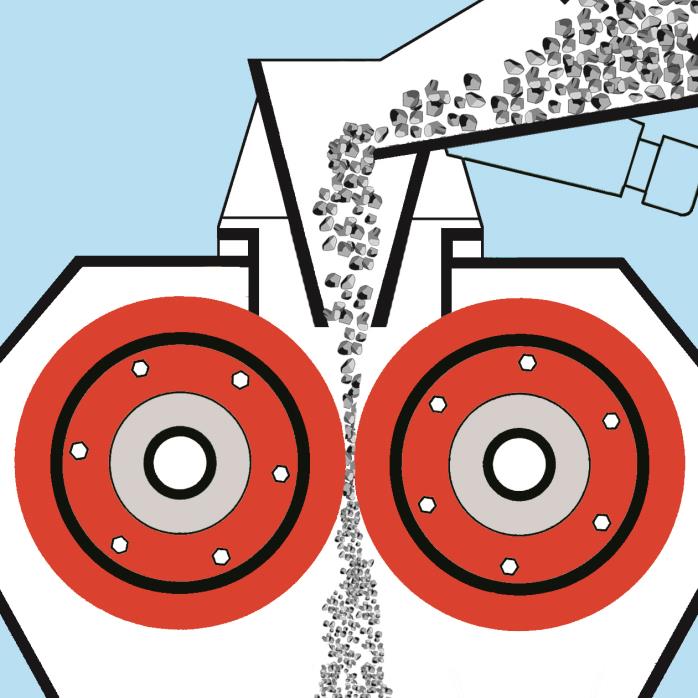
La trituradora de rodillos presenta una estructura similar a la de la trituradora de cilindros dentados. A veces, el cilindro presenta acanaladuras que aumentan la fricción y facilitan el desplazamiento del material hacia la zona de compresión y trituración. La alimentación puede ser a tragante lleno, de modo que siempre quede material sobre los rodillos. De esta forma, el equipo trabaja a su máxima capacidad, con el inconveniente de generar una mayor cantidad de finos. Si se alimenta en una capa (Figura 3), la compresión del material es casi pura entre los cilindros y se reduce la cantidad de finos, aunque entonces la producción es menor.
Figura 3. Alimentación en una capa. https://ocw.bib.upct.es/course/view.php?id=178&topic=3
Los trituradores de rodillos son eficientes en la reducción de materiales blandos o de dureza media, con una razón de reducción de 5:1 y una capacidad de hasta 250 t/h. Se utilizan en etapas secundarias y terciarias, así como en la molienda gruesa (2-3 mm). Compiten con los molinos de martillos en materiales blandos y con los conos en materiales duros y abrasivos. Normalmente, el paso del producto obtenido será del 85 % por la criba de abertura igual al reglaje.
Sin embargo, debido a su razón de reducción de aproximadamente 6:1 al trabajar a tragante lleno, estos equipos generan una cantidad excesiva de partículas finas, por lo que no se recomiendan para materiales muy duros o abrasivos. No obstante, ofrecen granulometrías regulares y sin fragmentos grandes ni finos si la alimentación es a una sola capa y en circuito cerrado.
Os dejo un par de vídeos que creo que os pueden dar una visión de este tipo de trituradoras. Espero que os gusten.
Referencias:
LÓPEZ JIMENO, C. (ed.) (1998). Manual de áridos. Prospección, explotación y aplicaciones. E.T.S. de Ingenieros de Minas de Madrid, 607 pp.
MARTÍ, J.V.; GONZÁLEZ, F.; YEPES, V. (2005). Temas de procedimientos de construcción. Extracción y tratamiento de áridos. Editorial de la Universidad Politécnica de Valencia. Ref. 2005.165. Valencia, 74 pp.
Figura 1. Nomograma para el cálculo del peso específico saturado de un suelo. Pesos específicos en kN/m³. Elaborado por Pedro Martínez Pagán.
El otro día estuve hablando con el profesor Pedro Martínez Pagán (Universidad Politécnica de Cartagena) sobre la utilidad actual de los nomogramas para el cálculo en la ingeniería. Un nomograma, ábaco o nomógrafo, es un instrumento gráfico de cálculo, un diagrama bidimensional que permite el cómputo gráfico y aproximado de una función de cualquier número de variables. Permite representar las ecuaciones que rigen un problema y el rango de soluciones.
La nomografía se define como la rama de las matemáticas que estudia los métodos de representación gráfica de las dependencias funcionales. A lo largo del siglo XX, esta disciplina experimentó un gran desarrollo y una amplia aplicación en diversos contextos para ayudar a científicos e ingenieros a realizar cálculos exactos y rápidos de fórmulas complejas con una precisión práctica. Sin embargo, la nomografía decayó a finales del siglo XX con el desarrollo y la popularización de ordenadores personales y calculadoras más potentes. A pesar de ello, la nomografía sigue siendo atractiva por su potencial para realizar cálculos gráficos rápidos y precisos que contribuyen a una mejor comprensión de fórmulas complejas. No obstante, la repetición de un cálculo en numerosas ocasiones o el aprendizaje de un tema determinado por los estudiantes puede hacer interesante su uso.
De hecho, pueden desempeñar un papel importante en la aplicación práctica de las ciencias y la ingeniería en actividades de aprendizaje atractivas y creativas. Además, los estudiantes de ciencias e ingeniería podrían beneficiarse de la capacidad de los nomogramas para analizar los efectos de las distintas variables de una fórmula. Estos nomogramas son útiles para realizar estudios preliminares de sensibilidad y para proporcionar las habilidades necesarias para interpretar los nomogramas que aún se utilizan.
A continuación, os muestro la fórmula que permite determinar el peso específico saturado de un suelo en función del índice de huecos y del peso específico de las partículas sólidas. También os adjunto un ábaco (Figura 1), elaborado por el profesor Martínez-Pagán, que permite resolver fácilmente este tipo de problemas. Espero que os resulte interesante.
MARTÍNEZ-PAGÁN, P.; ROSCHIER, L. (2022). Nomography: A renewed pedagogical tool to sciences and engineering high-education studies. Heliyon, 8(6):e09731. https://doi.org/10.1016/j.heliyon.2022.e09731
YEPES, V. (1995). Maquinaria de movimiento de tierras. Servicio de Publicaciones de la Universidad Politécnica de Valencia. SP.UPV-264. 144 pp.
Es habitual encontrarnos con equipos que, aunque trabajen de forma aislada, deban realizar varios tipos de trabajo consecutivos para completar una tarea. Además, la producción de cada uno de estos trabajos es diferente. El problema radica en calcular la producción conjunta. Uno de los ejemplos usuales es la producción de un buldócer (bulldozer, en inglés), que primero debe escarificar un terreno y luego debe empujarlo hasta una distancia de transporte determinada.
Una criba perfecta solo dejaría pasar las partículas de tamaño igual o inferior a la apertura de la malla. Sin embargo, este proceso de separación se ve entorpecido por la probabilidad de que el movimiento de una partícula la lleve finalmente a enfrentarse a la apertura de la criba sin verse afectada por otras partículas en su trayectoria. Por tanto, se hace necesario definir la eficiencia de una criba.
Para determinar la eficiencia de una criba, se deben conocer las características del material que alimenta la criba, del material pasante y del rechazo. Considerando el material de rechazo, la eficiencia de cribado (ηr) sería la relación entre el peso de material total presente en la alimentación que debería recuperarse en el rechazo y el peso del material que es rechazado a la salida de la criba. Pero si tenemos en cuenta el material pasante, entonces la eficiencia de cribado (ηp) sería el cociente entre el peso del material total presente en la alimentación que debería recuperarse como pasante y el peso del material que finalmente se obtiene como pasante a la salida de la criba.
Además, las cribas no son perfectas. Pueden estar deformadas o rotas, por lo que podrían obtenerse partículas gruesas en el pasante. Por tanto, para obtener la eficiencia del cribado, se debe hacer un balance de materia.
A continuación os paso un problema resuelto sobre la eficiencia de una criba. Espero que os resulte interesante.
FUEYO, L. (1999). Equipos de trituración, molienda y clasificación: tecnología, diseño y aplicación. Editorial Rocas y Minerales. 1ª edición. Fueyo Editores. Madrid, 371 pp. ISBN: 84-923128-2-3.
LÓPEZ JIMENO, C. (ed.) (1998). Manual de áridos. Prospección, explotación y aplicaciones. E.T.S. de Ingenieros de Minas de Madrid, 607 pp.
MARTÍ, J.V.; GONZÁLEZ, F.; YEPES, V. (2005). Temas de procedimientos de construcción. Extracción y tratamiento de áridos.Editorial de la Universidad Politécnica de Valencia. Ref. 2005.165. Valencia.
MARTÍNEZ PAGÁN, P. (2021). Ejercicios resueltos de plantas de tratamiento de recursos minerales. Universidad Politécnica de Cartagena, CRAI Biblioteca, Cartagena, 211 pp.
TIKTIN, J. (1994). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.