Rehabilitación de conducciones mediante Spray Lining

1. Introducción

El Spray Lining es una técnica de rehabilitación de conducciones existentes que permite recuperar las condiciones de servicio de una tubería mediante la formación de un nuevo revestimiento en su interior. Se integra en las tecnologías sin zanja y está especialmente orientado a redes de abastecimiento y a otras conducciones sometidas a presión. Su desarrollo comenzó a finales de la década de 1970 y principios de la década de 1980, y la evolución de los procedimientos ha permitido mejorar aspectos relacionados con la facilidad de aplicación, la durabilidad y la capacidad estructural del revestimiento. El material también se utiliza en conducciones destinadas al transporte de agua potable.

La finalidad de la intervención puede estar relacionada con distintos procesos de deterioro de la conducción original. Entre ellos se encuentran las grietas, las fugas, la corrosión y la presencia de poros. La rehabilitación mediante revestimiento permite intervenir en el interior de la conducción, manteniendo la tubería existente como parte del sistema rehabilitado. Por ello, antes de seleccionar y dimensionar la solución, es necesario conocer las condiciones reales de la tubería y determinar qué función estructural continuará desempeñando tras la intervención.

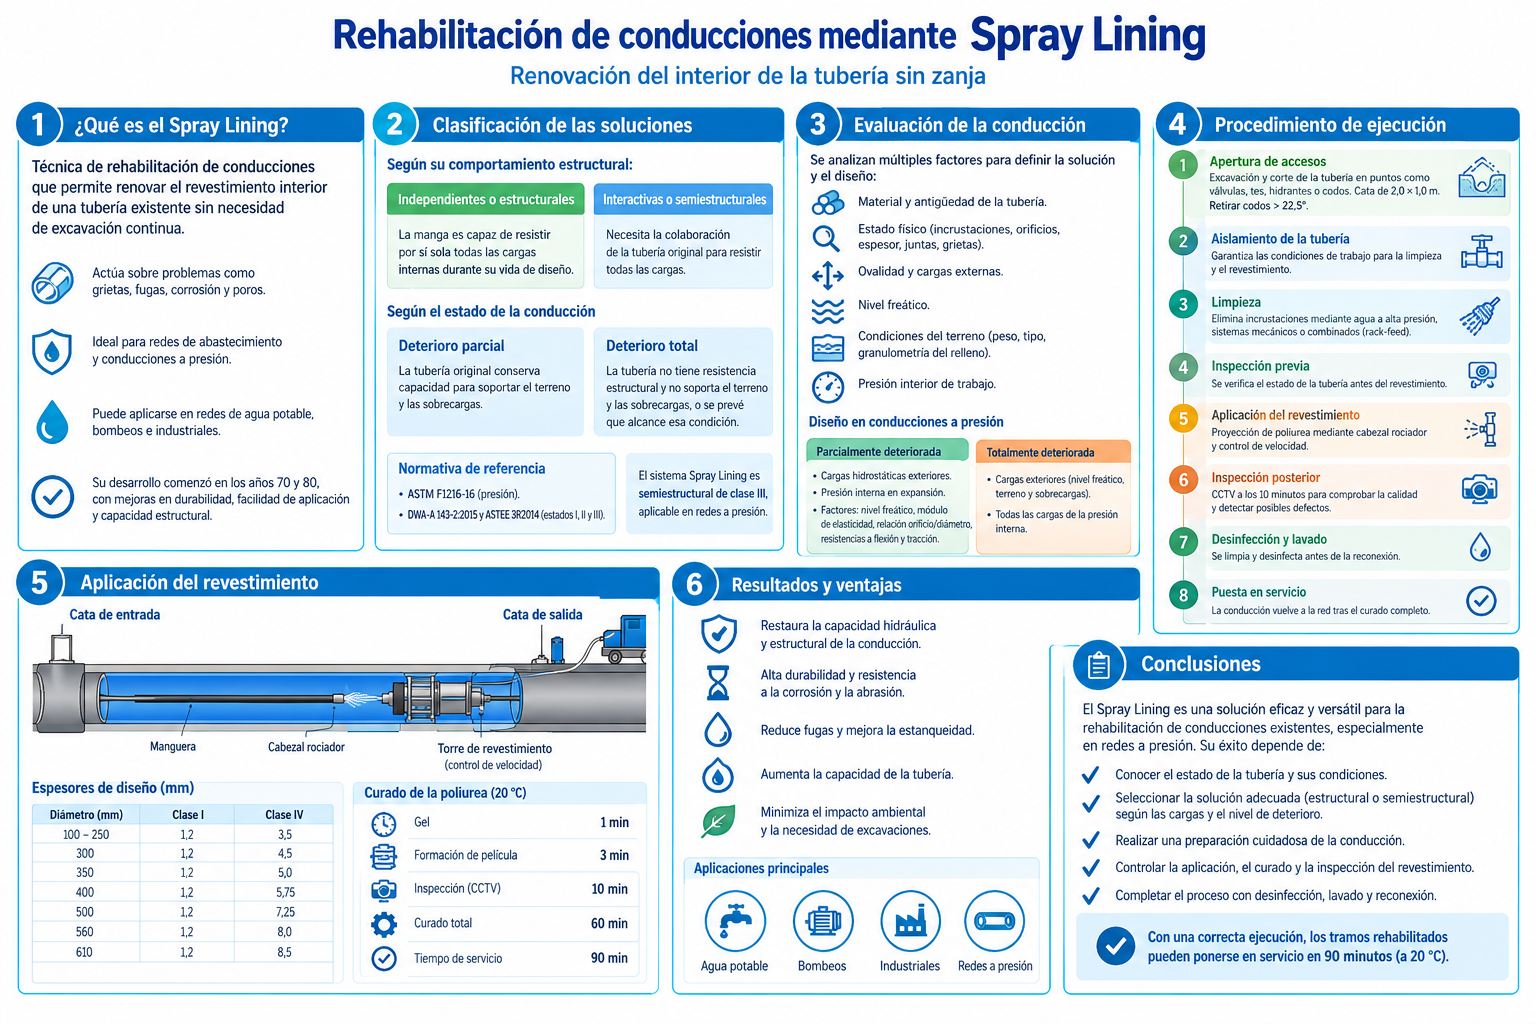
El procedimiento no consiste únicamente en proyectar un material sobre la pared interior. La intervención comprende una sucesión de operaciones que comienza con la apertura de accesos y el aislamiento de la conducción, continúa con su limpieza e inspección, prosigue con la aplicación controlada del revestimiento y termina con la inspección, desinfección, reconexión y puesta en servicio. Cada una de estas fases condiciona a la siguiente, por lo que la calidad final depende tanto del revestimiento como de la correcta preparación y del control de la conducción existente.
2. Clasificación de las soluciones y evaluación del estado de la conducción

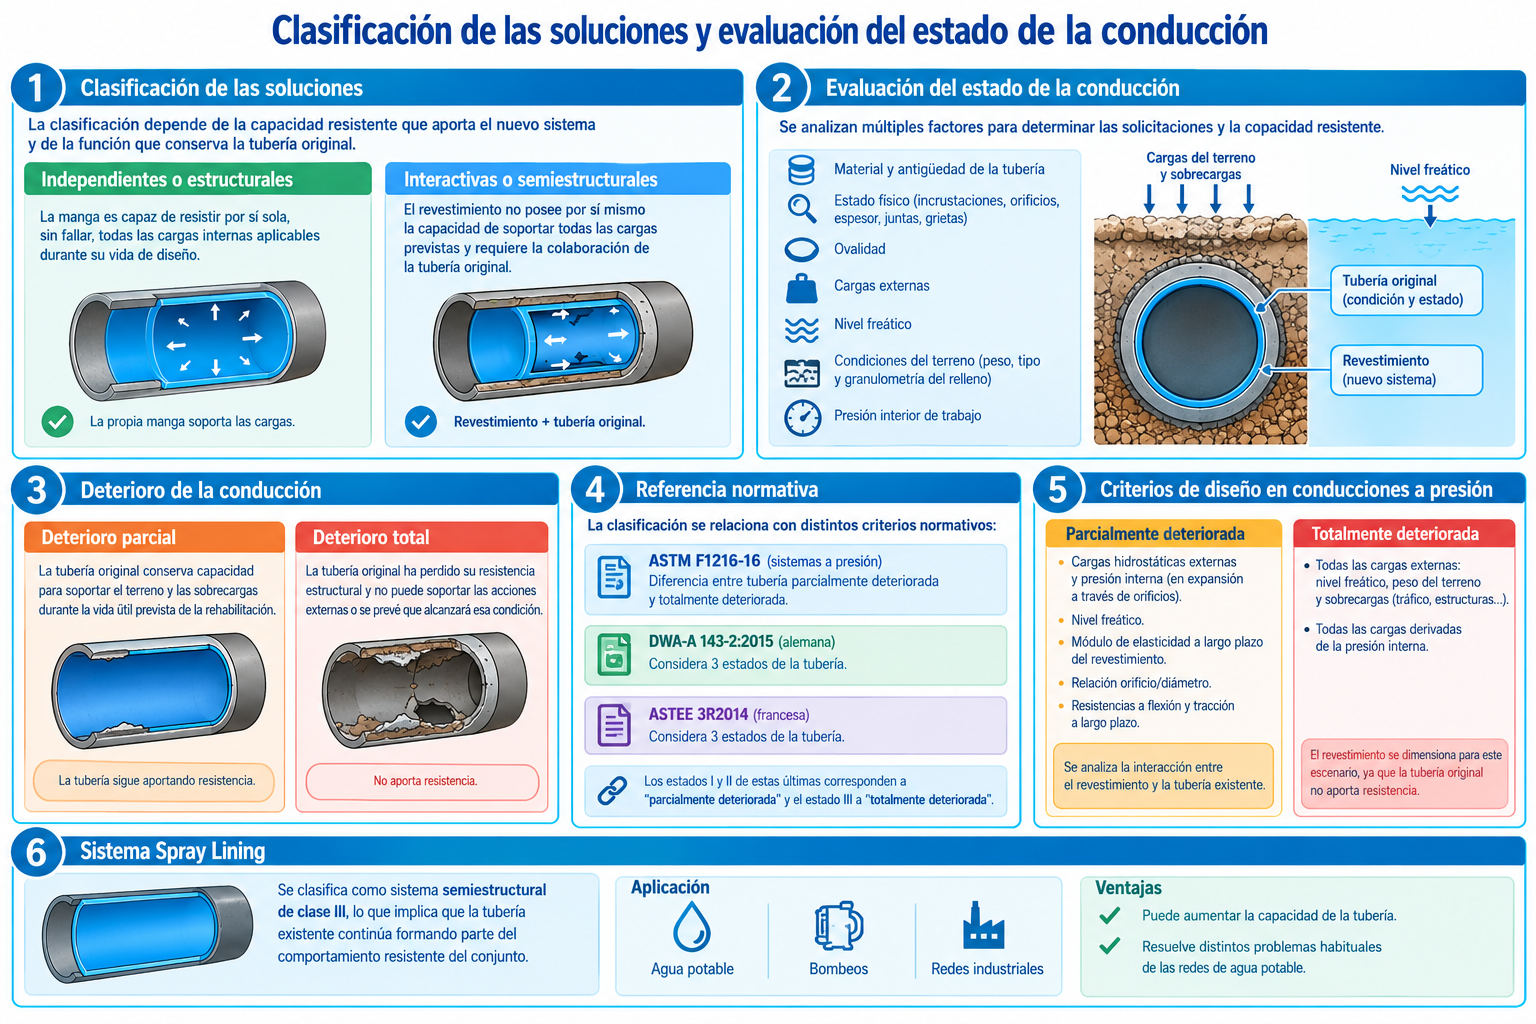
La clasificación de una solución de rehabilitación debe relacionarse con la capacidad resistente que aporta el nuevo sistema y con la función que conserva la tubería original. La documentación distingue entre dos conceptos fundamentales: las soluciones independientes o estructurales y las soluciones interactivas o semiestructurales. En una solución independiente o estructural, la manga es capaz de resistir por sí sola, sin fallar, todas las cargas internas aplicables durante su vida de diseño. En una solución interactiva o semiestructural, el revestimiento no posee por sí mismo la capacidad de soportar todas las cargas previstas y requiere la colaboración de la tubería original.

Esta distinción guarda una relación directa con el estado de deterioro de la conducción. La evaluación previa debe considerar el material y la antigüedad de la tubería, su estado físico, las incrustaciones, los orificios, el espesor de la pared, las juntas y las grietas. También deben analizarse la ovalidad, las cargas externas y el nivel freático. A ello se añaden las condiciones del terreno, incluyendo el peso, el tipo y la granulometría del relleno, así como la presión interna de trabajo. La finalidad es determinar qué solicitaciones inciden en la conducción rehabilitada y qué capacidad resistente puede seguir aportando la tubería original.

Se puede diferenciar entre deterioro parcial y deterioro total. En el deterioro parcial, la tubería original conserva capacidad suficiente para soportar el terreno y las sobrecargas durante la vida útil prevista de la tubería rehabilitada. En el deterioro total, la conducción original ha perdido su resistencia estructural y no puede soportar las acciones externas del terreno y las sobrecargas, o se prevé que alcance esa condición durante la vida prevista de la rehabilitación. Esta clasificación permite determinar el papel que puede desempeñar la tubería existente en el sistema rehabilitado.

La documentación relaciona estas categorías con distintos criterios normativos. Para el diseño de sistemas a presión, se indica el uso de la norma ASTM F1216-16, que diferencia entre tubería parcialmente deteriorada y totalmente deteriorada. También se citan las normas alemanas DWA-A 143-2:2015 y francesa ASTEE 3R2014, que consideran tres estados de la tubería. Los estados I y II de estas últimas corresponden al concepto de «parcialmente deteriorada» según ASTM, mientras que el estado III equivale al concepto de «totalmente deteriorada».

Para una conducción a presión parcialmente deteriorada, el diseño debe evaluar las cargas hidrostáticas externas y las cargas asociadas a la presión interna que actúan en expansión a través de los orificios. Entre los factores que intervienen se encuentran el nivel freático, el módulo de elasticidad a largo plazo del revestimiento, la relación entre el tamaño del orificio y el diámetro de la conducción, así como las resistencias a la flexión y a la tracción a largo plazo. El comportamiento del sistema se analiza, por tanto, teniendo en cuenta la interacción entre el revestimiento y la tubería existente.

La situación cambia cuando la conducción se considera totalmente deteriorada. En este caso, el diseño debe contemplar todas las cargas externas, incluidas las producidas por el nivel freático, el peso del terreno y las sobrecargas del suelo, como las asociadas al tráfico o a estructuras situadas sobre la conducción. También deben considerarse todas las cargas derivadas de la presión interna. El revestimiento debe dimensionarse considerando este escenario de solicitación, dado que la tubería original ya no aporta la resistencia estructural necesaria.

El sistema Spray Lining se clasifica como un sistema semiestructural de clase III. Esto significa que su concepción corresponde a una solución en la que la tubería existente continúa formando parte del comportamiento resistente del conjunto. Se aplica en redes a presión, incluidas las de agua potable, los sistemas de bombeo y las redes industriales. Asimismo, el sistema puede aumentar la capacidad de la tubería y resolver diversos problemas habituales en las redes de agua potable.
3. Preparación, acceso, aislamiento y limpieza de la conducción

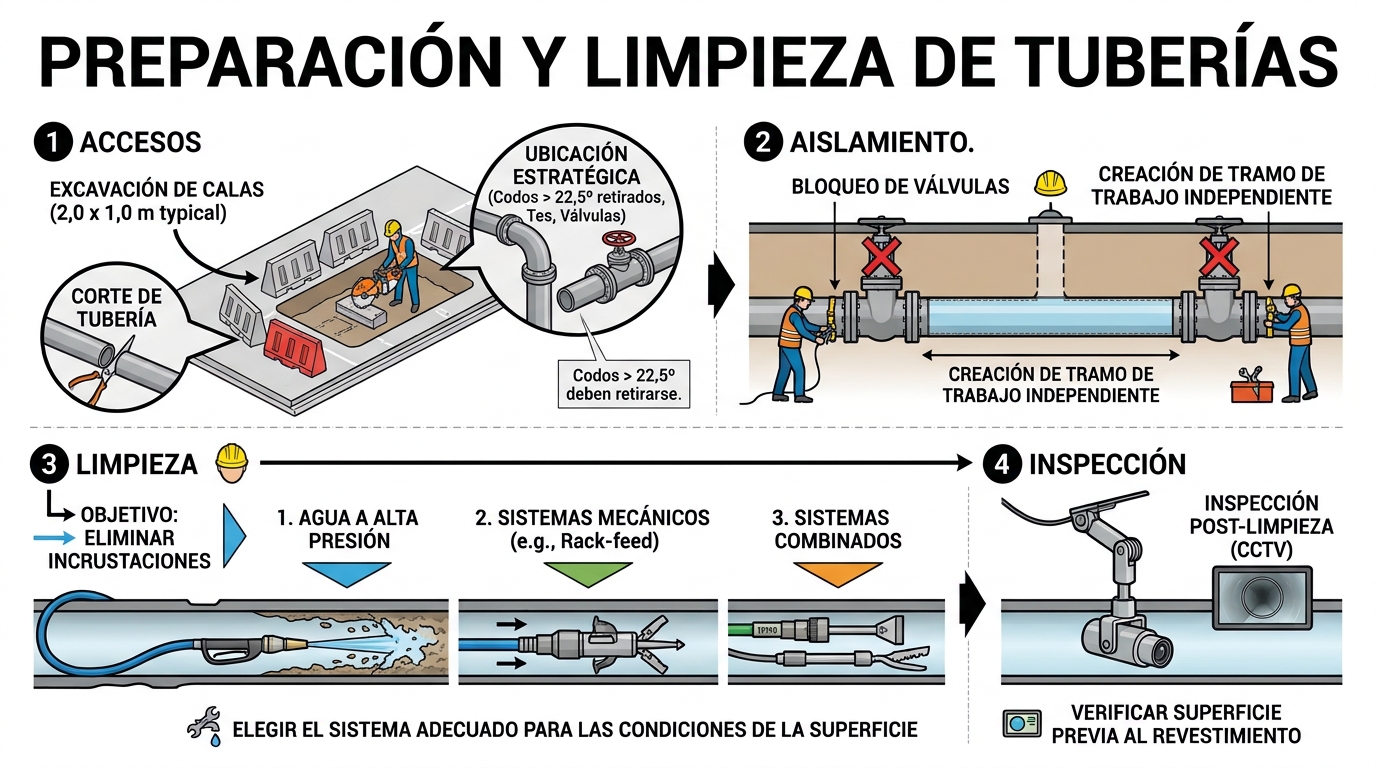
La ejecución del Spray Lining comienza con la creación de los accesos necesarios para intervenir en la tubería existente. El procedimiento contempla la excavación de accesos y el corte de la conducción original. La ubicación del acceso se selecciona en un punto que facilite la intervención, pudiendo situarse en elementos como válvulas, tes, hidrantes o codos. La cata puede tener dimensiones de referencia de 2,0 × 1,0 m, con una profundidad acorde con la posición de la tubería. También indica que los codos con un ángulo superior a 22,5° deben retirarse.

La apertura de estos accesos permite disponer de los puntos necesarios para introducir los equipos y realizar las operaciones posteriores durante la conducción. Su posición está directamente relacionada con la geometría de la tubería y la configuración de los elementos existentes. Por ello, la fase inicial no debe entenderse como una actuación independiente, sino como la preparación física que permite ejecutar las operaciones de aislamiento, limpieza, inspección y revestimiento.

Una vez disponibles los accesos, la conducción debe quedar aislada antes de iniciar las operaciones interiores. El aislamiento permite trabajar en la tubería en las condiciones requeridas por el procedimiento y preparar su superficie para la aplicación del revestimiento. La secuencia del sistema sitúa esta operación inmediatamente antes de la limpieza, seguida de una inspección de la conducción.

La limpieza tiene como finalidad eliminar las incrustaciones acumuladas en el interior de la tubería. La documentación contempla tres posibilidades principales: equipos de agua a alta presión, sistemas mecánicos y sistemas combinados. En los sistemas mecánicos se identifica el uso de equipos de tipo rack-feed. La elección del sistema de limpieza forma parte de la preparación necesaria para lograr las condiciones adecuadas de la superficie interior antes de aplicar el revestimiento.

La limpieza adquiere especial relevancia porque el revestimiento se aplica directamente sobre la superficie interior existente. Por ello, las incrustaciones y otros elementos presentes en la pared deben eliminarse antes de continuar con la intervención. Tras esta operación se realiza una inspección de la tubería, incluida en la secuencia del procedimiento, que permite comprobar las condiciones de partida antes de ejecutar el revestimiento.
4. Aplicación del revestimiento mediante Spray Lining

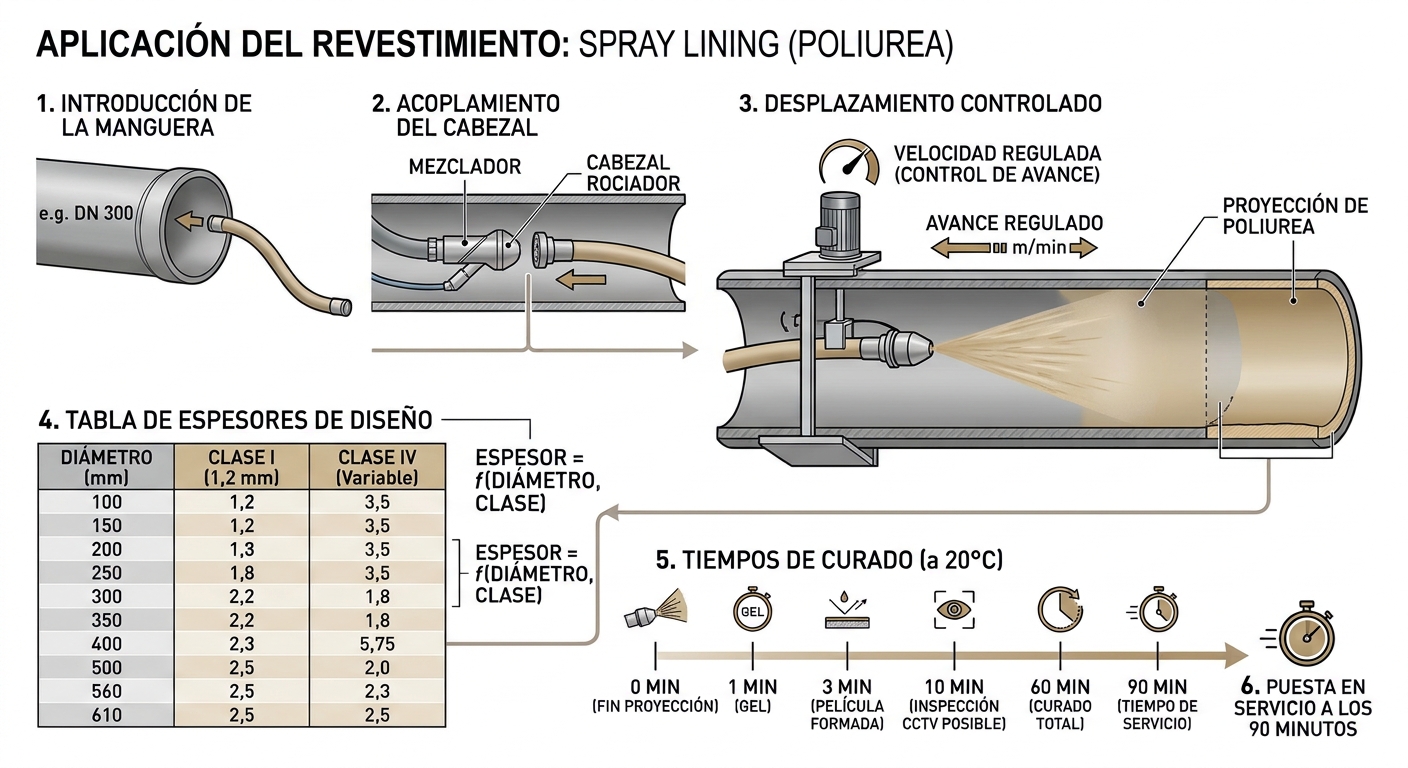
Con la tubería preparada se inicia propiamente la operación de revestimiento interior. El procedimiento comienza con el posicionamiento del equipo y la introducción de una manguera en el interior de la conducción hasta alcanzar la cata de salida. Una vez situada la manguera, se realiza el acoplamiento del mezclador y del cabezal rociador, que constituye el elemento encargado de proyectar el material sobre la superficie interior de la tubería.

El cabezal se desplaza posteriormente a lo largo del interior de la conducción hacia la cata de entrada. Este desplazamiento se realiza mediante una torre de revestimiento que permite controlar la velocidad de avance. Mientras el cabezal se desplaza, se proyecta poliurea sobre la superficie interior. El control de la velocidad forma parte del procedimiento, ya que el revestimiento debe alcanzar el espesor de diseño previsto para la solución.

Existen distintos valores de referencia de espesores de diseño para diferentes diámetros y clases. Para la clase I, el espesor indicado es de 1,2 mm para los diámetros comprendidos entre 100 y 610 mm incluidos en la tabla. Para la clase IV, el espesor aumenta con el diámetro: 3,5 mm para diámetros de 100, 150, 200 y 250 mm; 4,5 mm para 300 mm; 5,0 mm para 350 mm; 5,75 mm para 400 mm; 7,25 mm para 500 mm; 8,0 mm para 560 mm y 8,5 mm para 610 mm.

Estos valores muestran que el espesor del revestimiento forma parte de la concepción técnica del sistema y no constituye una magnitud independiente ni del diámetro ni de la clase considerada. El procedimiento de proyección debe permitir alcanzar el espesor previsto de forma controlada, por lo que el movimiento del cabezal se realiza a una velocidad regulada.

Una vez finalizada la proyección, se inicia el curado de la poliurea. A una temperatura de secado y curado de 20 °C, el tiempo mínimo indicado para alcanzar el gel es de un minuto, y el correspondiente a la formación de la película, de tres minutos. A los diez minutos, se contempla la posibilidad de realizar la inspección mediante CCTV, mientras que el curado total se sitúa en sesenta minutos y el tiempo de servicio, en noventa minutos.

Los tiempos de curado permiten organizar las operaciones posteriores. No debe confundirse el momento en que se dispone de una película formada con el curado total con el tiempo establecido para la puesta en servicio. Se deben diferenciar expresamente estos estados y fijar noventa minutos como tiempo de servicio bajo las condiciones de temperatura indicadas. El resumen del sistema confirma que los tramos revestidos pueden ponerse en servicio una vez transcurridos 90 minutos.
5. Control del revestimiento, desinfección y puesta en servicio

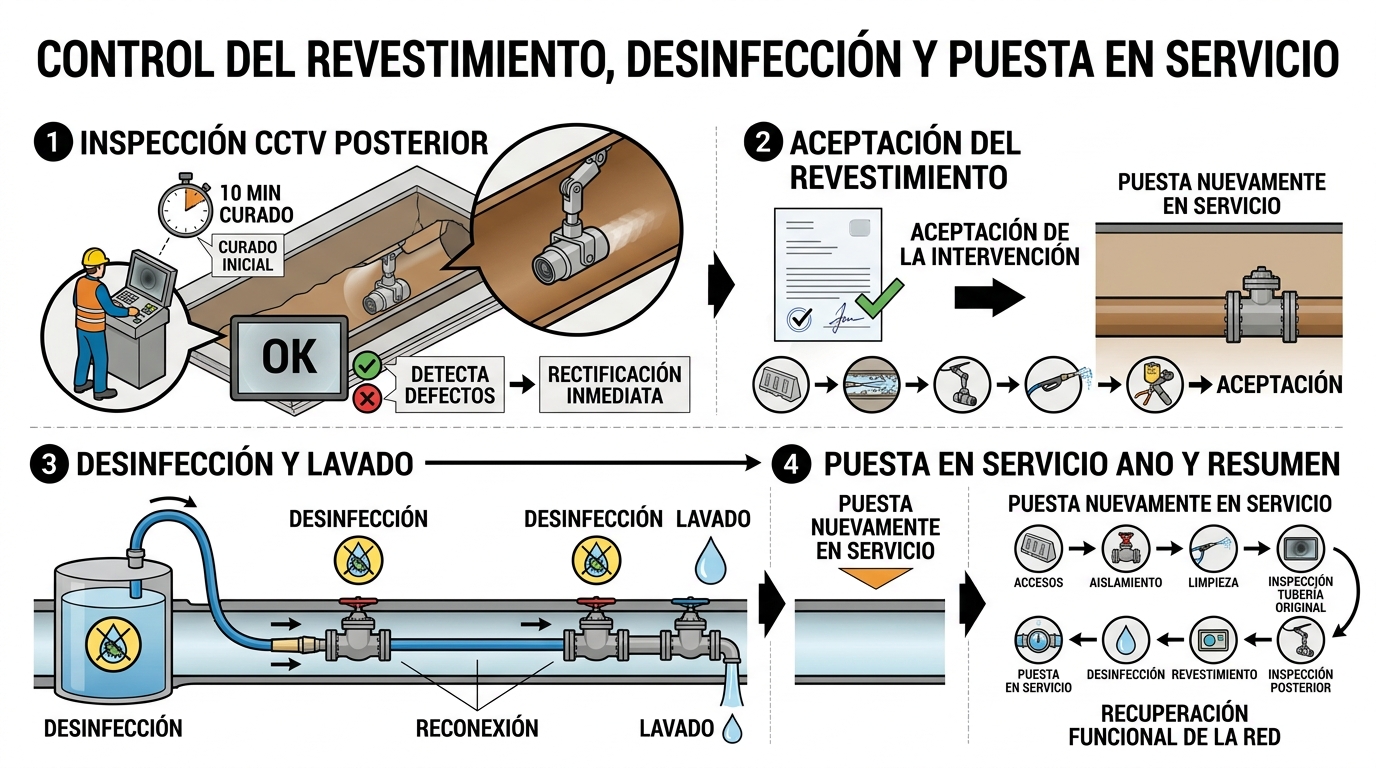
La inspección posterior constituye una fase de control de calidad del revestimiento ejecutado. Se recomienda realizar una inspección mediante CCTV una vez transcurridos 10 minutos desde el curado inicial de la resina. El objetivo es comprobar el estado y la calidad del revestimiento y detectar posibles problemas. Una ventaja de realizar esta comprobación en la fase temprana indicada por el procedimiento es que los defectos identificados pueden rectificarse en ese momento.

La inspección debe entenderse como la comprobación del resultado de las operaciones anteriores. Hasta este punto se han producido varias transformaciones sucesivas: se ha aislado la conducción, se han eliminado las incrustaciones, se ha inspeccionado la tubería original, se ha proyectado el revestimiento y se ha iniciado su curado. La inspección mediante CCTV permite comprobar visualmente el estado final del revestimiento antes de aceptar la intervención y avanzar hacia las operaciones de puesta en servicio.

Una vez que el revestimiento ha sido aceptado, comienza la fase final del procedimiento. La conducción se desinfecta y se lava antes de su reconexión. Después de completar estas operaciones, la tubería puede ser reconectada y puesta nuevamente en servicio. El procedimiento, por tanto, no termina con la proyección ni con el curado del revestimiento, sino con la recuperación de las condiciones necesarias para que la conducción vuelva a formar parte de la red.

La secuencia completa puede resumirse en una cadena de ocho operaciones: apertura de accesos, aislamiento de la tubería, limpieza, inspección de la tubería, revestimiento, inspección posterior, desinfección y puesta en servicio. Esta secuencia ordena el proceso desde la preparación física para la conducción hasta la recuperación funcional. Cada etapa tiene una finalidad concreta y prepara las condiciones para la siguiente.
6. Conclusiones

El Spray Lining es una técnica de rehabilitación sin zanja que permite intervenir en conducciones existentes mediante la formación de un revestimiento interior. Su aplicación exige conocer previamente el estado de la tubería, sus condiciones geométricas y las solicitaciones que soporta. La clasificación entre soluciones estructurales y semiestructurales permite determinar si el nuevo sistema debe asumir por sí mismo las cargas consideradas o si requiere la colaboración de la conducción existente como elemento resistente.

La clasificación del estado de la tubería como parcialmente o totalmente deteriorada condiciona el análisis de las acciones que deberá soportar el sistema rehabilitado. En el primer caso, se considera que la conducción original mantiene la capacidad de soportar el terreno y las sobrecargas; en el segundo, esa capacidad estructural se ha perdido o se prevé que se pierda durante la vida útil prevista. Para las conducciones a presión, el análisis incorpora tanto las acciones externas como las derivadas de la presión interna, con distintos factores de diseño según el estado de deterioro.

La ejecución de una solución semiestructural de clase III requiere una preparación cuidadosa de la conducción, que comienza con los accesos y el aislamiento y continúa con la limpieza para eliminar las incrustaciones. Posteriormente se introduce el equipo de proyección, se desplaza el cabezal a velocidad controlada y se aplica la poliurea sobre la superficie interior hasta alcanzar el espesor previsto.

El control posterior completa el proceso. La inspección mediante CCTV permite comprobar el revestimiento y detectar posibles problemas, que pueden rectificarse en la fase indicada por el procedimiento. Una vez aceptado el resultado, la conducción se desinfecta, se lava y se reconecta. Bajo las condiciones de curado indicadas en la documentación, el tiempo de servicio establecido es de 90 minutos. De este modo, la técnica combina la rehabilitación del interior de la conducción con una secuencia controlada de preparación, aplicación, curado, inspección y recuperación del servicio.

Os dejo algunos vídeos que explican esta técnica.

Referencia:

Álvarez de Miguel, A. (2026). Rehabilitación de conducciones mediante Spray Lining [Material docente del módulo M3-7, XI edición del Curso Especialista en Tecnologías sin Zanja].

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
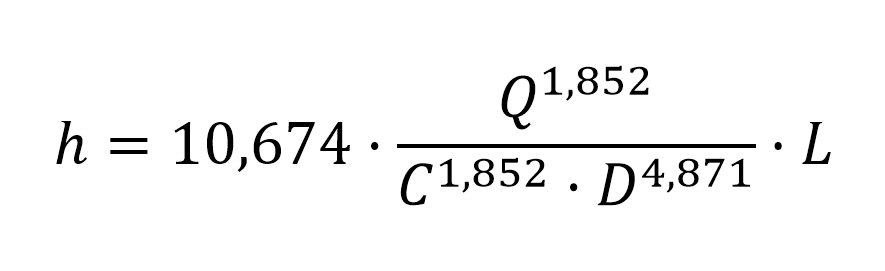
Fórmula de Hazen-Williams para calcular las pérdidas por fricción en tuberías

Ecuación de Hazen-Williams. Pérdida de carga en m, caudal en m³/s, longitud y diámetro interno de la tubería en m.

La ecuación de Hazen-Williams formulada a comienzos del siglo XX (en torno a 1905), se basa en resultados experimentales obtenidos por Allen Hazen y Gardner S. Williams para el flujo de agua en tuberías. Es una relación empírica de uso muy extendido porque presenta una forma sencilla y dimensional, lo que facilita el cálculo de la pérdida de carga y del caudal sin necesidad de iterar sobre el número de Reynolds ni sobre los factores de fricción. En su formulación clásica se adopta un coeficiente de rugosidad C que, en la práctica de la ingeniería, se considera independiente de la velocidad y del diámetro dentro del rango de aplicación de la ecuación, aunque diversos estudios han analizado su sensibilidad a las condiciones de flujo y al estado de la tubería.

El método se recomienda exclusivamente para agua en condiciones ordinarias de temperatura, aproximadamente entre 5 °C y 25 °C, donde la viscosidad y las propiedades del fluido son coherentes con los ensayos originales. Habitualmente se utiliza en conducciones con diámetros comprendidos entre 2 pulgadas (50,8 mm) y 6 pies (1.828,8 mm), si bien muchos autores amplían el intervalo admitido siempre que se mantenga un flujo plenamente desarrollado y las condiciones de diseño sean similares a las de las redes de distribución de agua.

Además, se recomienda aplicarla a velocidades de circulación moderadas, típicamente inferiores a 3 m/s (aprox. 10 ft/s), evitando tanto velocidades muy bajas como muy elevadas, en las que la coherencia con los datos experimentales se reduce. La ecuación de Hazen-Williams está concebida para flujo turbulento en tuberías que conducen agua; no es adecuada para el régimen laminar y su precisión puede disminuir fuera del rango de turbulencia moderada para el que fue calibrada.

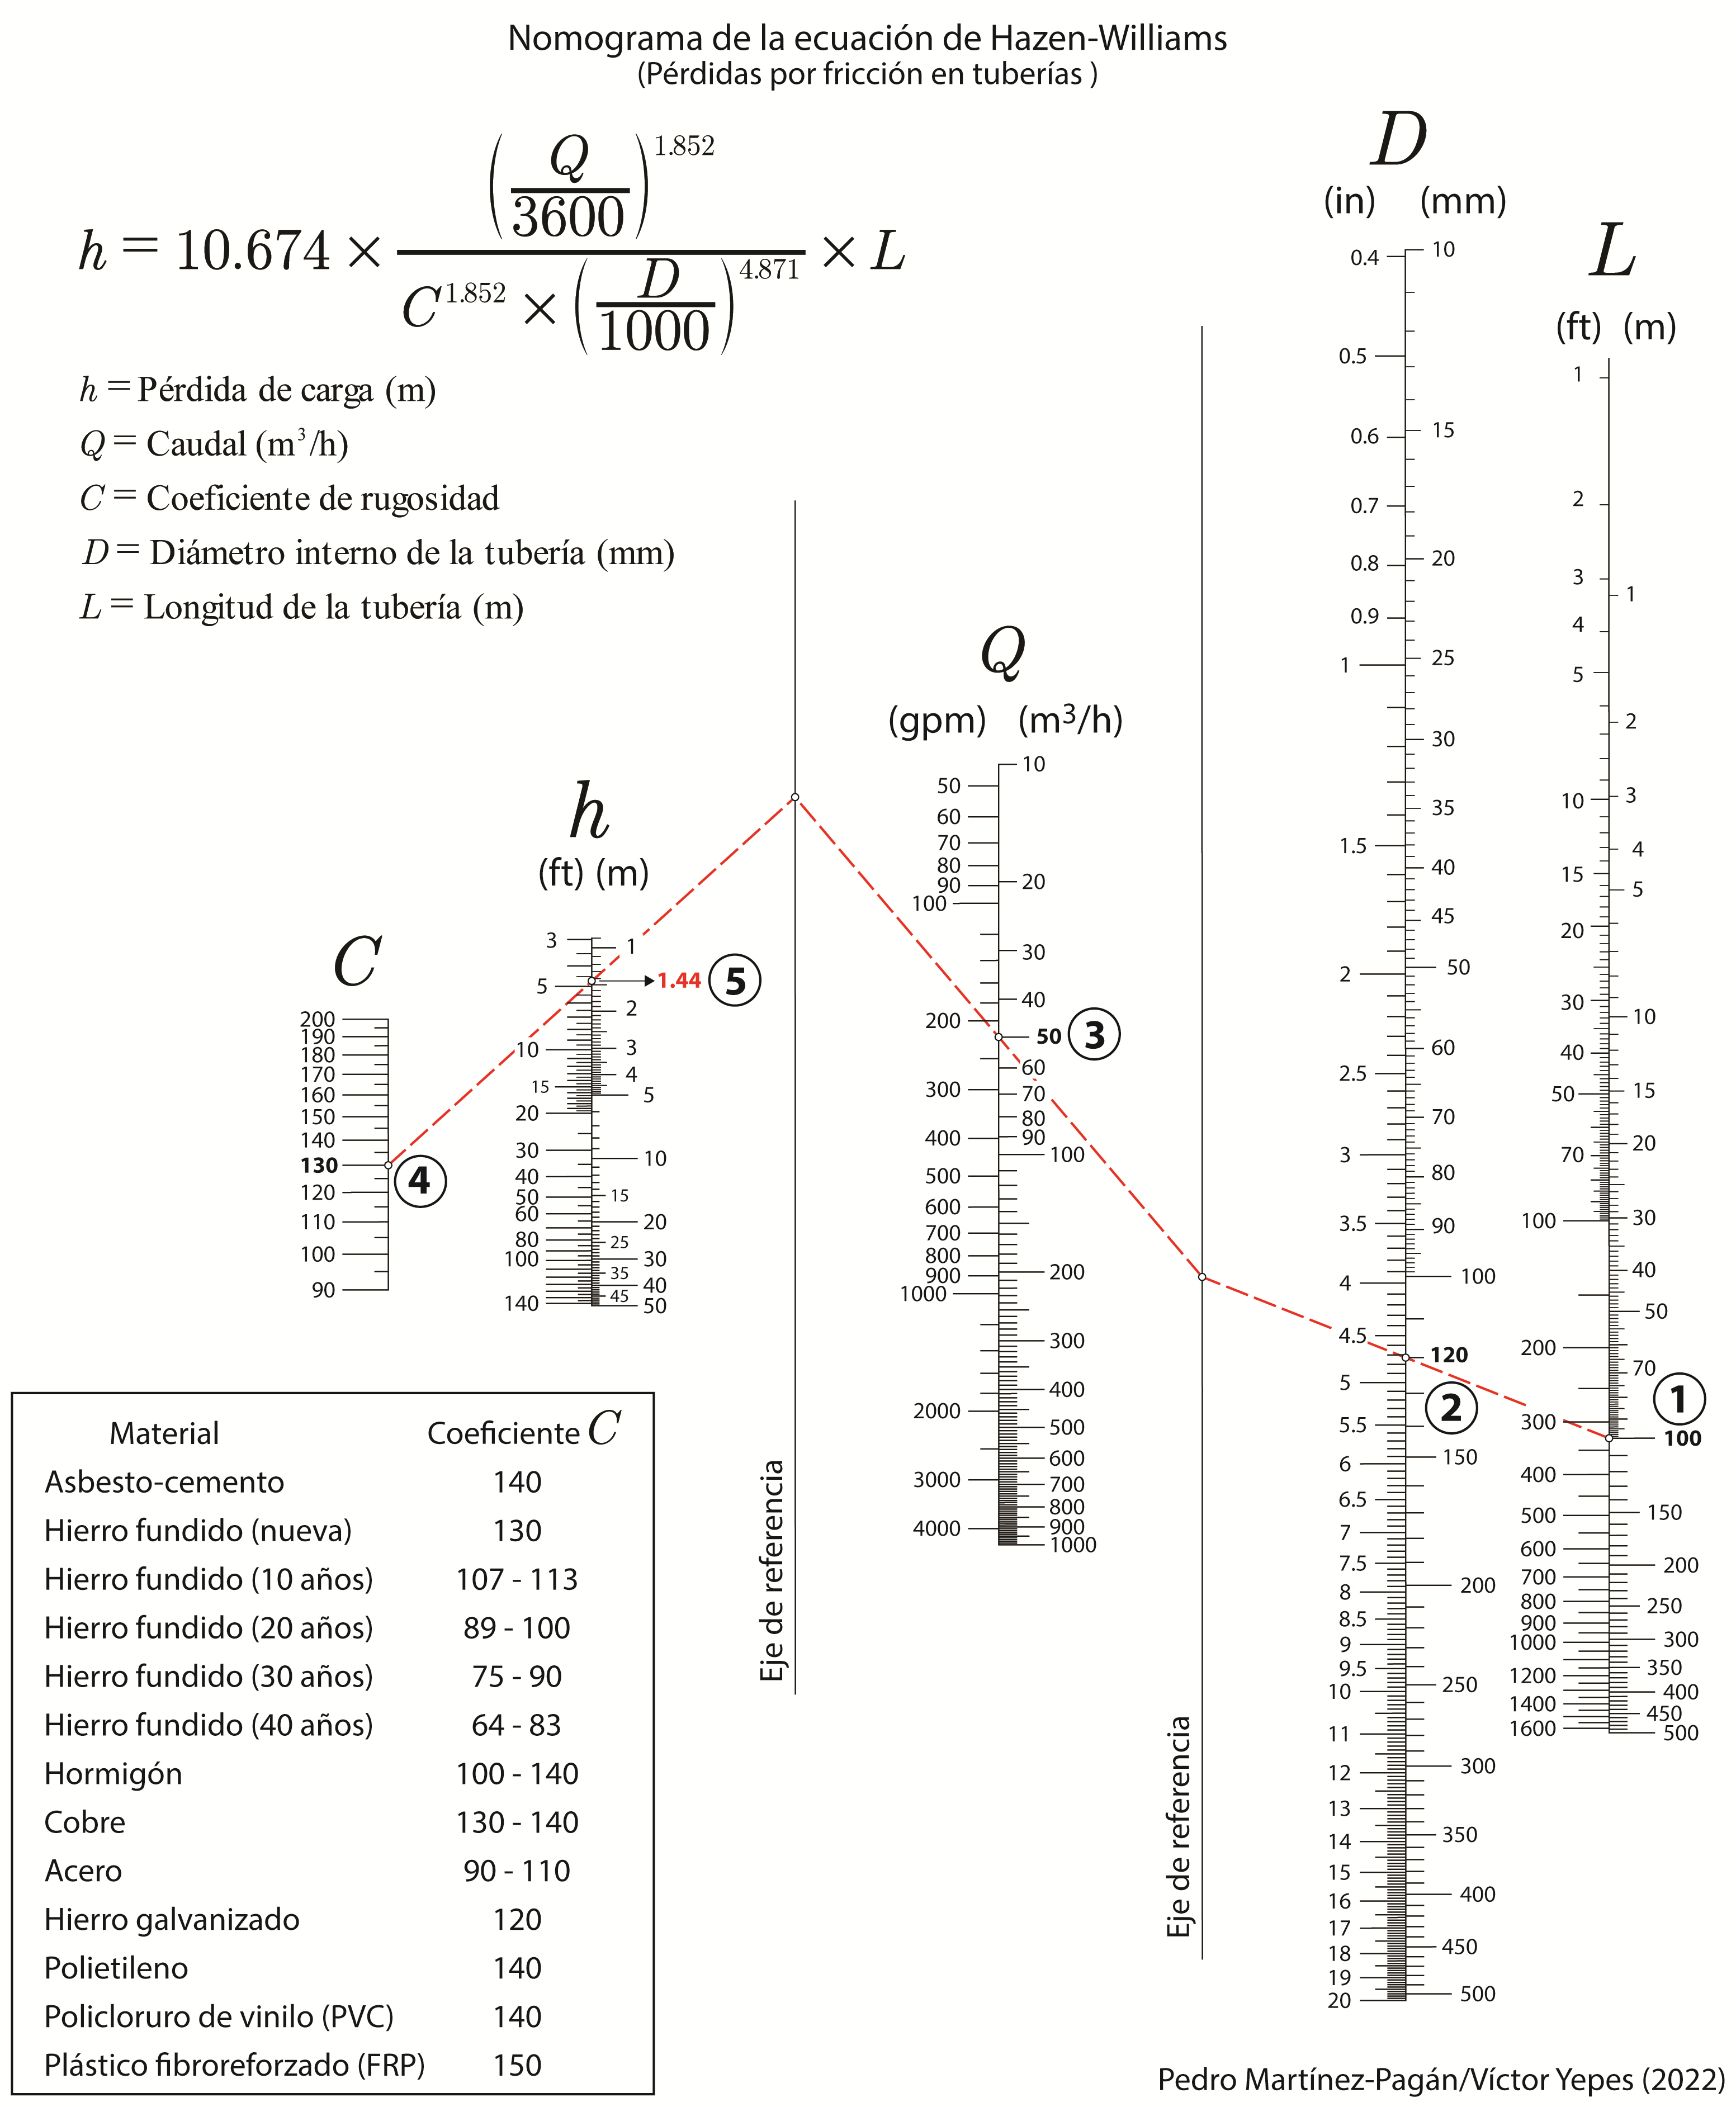
A continuación, os dejo un nomograma que he elaborado junto con el profesor Pedro Martínez Pagán. En este caso, en la fórmula, la pérdida de carga se expresa en m, el caudal en m³/h, el diámetro de la tubería en mm y la longitud de la tubería en m, que son medidas habituales. Es posible en el nomograma usar medidas anglosajonas, pues hemos colocado una escala también para esas unidades. Espero que os sea útil.


También os dejo un problema resuelto que, espero, os resulte interesante.

FÓRMULA DE HAZEN

Referencias:

YEPES, V.; MARTÍ, J.V. (2017). Máquinas, cables y grúas empleados en la construcción. Editorial de la Universitat Politècnica de València. Ref. 814. Valencia, 210 pp.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Relleno de la zanja en la instalación de tuberías

Figura 1. Colocación de tubería. Gadea Hermanos.

Podemos definir la instalación de una tubería como el conjunto de acciones que hay que realizar para colocarla en su posición definitiva, garantizando el cumplimiento de la función hidráulica y mecánica para la que ha sido diseñada. Una vez realizada la excavación a la profundidad y anchura necesarias, hay que asegurar que el fondo de la excavación se encuentra exento de elementos gruesos, se debe rasantear y nivelar y, en condiciones especiales como un nivel freático alto, se deben colocar geotextiles, material granular y otros elementos.

El relleno de zanja tiene como misión la de garantizar la solidez en la zona de los riñones y los laterales del tubo. La calidad del material de relleno, así como su correcta ejecución, son aspectos que influir en el comportamiento y funcionalidad a lo largo del tiempo de la tubería instalada. La tubería, aunque se haya fabricado y dimensionado correctamente, puede fallar si no se instala adecuadamente, pues debe soportar los esfuerzos de todo tipo.

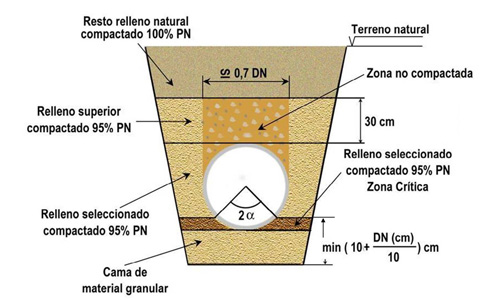
Según las Normas UNE EN 805 y UNE EN 1610, en una zanja para instalación de tuberías se distinguen las siguientes partes (Figura 2):

  • Cama de apoyo: es el relleno que se extiende en el fondo de la zanja para eliminar desigualdades en su base.
  • Asiento: parte del relleno que proporciona a la tubería el ángulo de apoyo previsto en proyecto.
  • Apoyo: conjunto formado por la cama de apoyo y el asiento del tubo.
  • Relleno lateral: es la zona del relleno lateral de la tubería, comprendida entre el asiento y la generatriz superior de la tubería.
  • Relleno inicial: son los 30 cm de relleno sobre la clave de la tubería.
  • Recubrimiento: zona de relleno alrededor y hasta 30 cm sobre la generatriz superior del tubo.
  • Relleno principal: es la altura de relleno por encima del relleno inicial, hasta alcanzar la rasante del terreno, incluyendo la posible calzada.
  • Altura de relleno: zona que cubre el tubo, desde su generatriz superior hasta la superficie de rodadura de la calzada.
Figura 2. Ejemplo de instalación de zanja (UNE-EN 805)

El apoyo debe realizarse de forma que los tubos reposen a lo largo de toda su caña. En caso necesario, deberá excavarse alojamiento en la capa de apoyo para acomodar a las uniones. El tendido de la cama de arena o material granular debidamente compactado es imprescindible para que la tubería no descanse sobre salientes o piedras que pudieran existir en la base de la zanja. Si el fondo no satisface las condiciones de apoyo de los tubos, deberá sobreexcavarse y rellenar con un material seleccionado adecuado, colocado siguiendo correctamente el perfil longitudinal, y compactado. Solo se puede prescindir de la cama cuando el material del terreno natural de la zanja tenga la calidad y granulometría adecuadas (arenas, zahorras naturales, etc.) según la normativa. También se debe cuidar el ángulo de apoyo previsto en proyecto, soportándose mejor las cargas externas cuando mayor sea el ángulo de apoyo. Para ello es preciso retacar el material de relleno que proporciona el apoyo en la zona inferior de la tubería, asegurando que se consigue el ángulo de apoyo buscado.

Figura 3. Sección tipo de instalación de tubería. https://www.aristegui.info/caracteristicas-de-las-zanjas-para-tuberias-plasticas-enterradas/

La altura del relleno será tal que se impida la congelación de los tubos; si ello no fuera posible, deberán emplearse otros dispositivos alternativos de protección antihielo. El relleno de la zanja, desde la cama de apoyo hasta 30 cm sobre la clave del tubo, se debe hacer por tongadas de 15-20 cm, compactadas hasta alcanzar el grado de compactación considerado en proyecto, no menor del 95% del Proctor Normal. Debe compactarse por debajo de la tubería y a ambos lados simultáneamente, para impedir movimientos de la tubería. El resto del relleno hasta alcanzar la superficie del terreno natural se debe hacer por tongadas de 30 cm como máximo, con un grado de compactación del 100% del Proctor Normal.

En la compactación del relleno de la zanja, desde la cama hasta 30 cm sobre la generatriz superior del tubo, se deben usar pisones vibradores mecánicos ligeros (peso máximo en funcionamiento de 0,30 kN), o placas vibratorias ligeras (peso máximo en régimen de funcionamiento de 1 kN), y con los espesores adecuados de las capas de tierra a compactar. También se pueden utilizar compactadores específicos como la rueda compactadora de zanjas. Las características del material de relleno serán las siguientes:

  • Que no existan componentes de piedra de granulometría mayor de 50 mm.
  • Para tuberías de diámetro nominal entre 200 y 600 mm, la granulometría máxima será de 30 mm.
  • El material tendrá capacidad portante suficiente y no será cohesivo.
  • Una compactación del 92% del Proctor Normal, por ejemplo, debe garantizar una rigidez de 3 N/mm2.
Figura 4. Instalación con solera de hormigón. https://www.obrasurbanas.es/buenas-practicas-tubos-hormigon/

En el relleno sobre la clave del tubo no se deben utilizar elementos de compactación pesados hasta alcanzar una altura de, al menos, 1 m.

El relleno de las zanjas se debe realizar en dos etapas. La primera es un relleno parcial antes de las pruebas en obra, y la segunda etapa corresponde al terraplenado definitivo después de dichas pruebas.

El material utilizado para el relleno parcial debe situarse uniformemente en la zanja. Hasta una altura de 30 cm por encima de la clave del tubo, el material de relleno debe colocarse en capas de 15 cm muy bien consolidadas lateralmente y asegurando la ausencia de coqueras bajo los riñones del tubo. Las juntas deben quedar libres hasta el relleno definitivo tras las pruebas de obra.

Siempre que el terreno natural tenga la calidad adecuada, se empleará en el relleno el mismo material procedente de la excavación debidamente seleccionado, evitando la caída de piedras u otros objetos que pudieran dañar al golpear los tubos durante el vertido. Cuando las pruebas de presión en obra sean satisfactorias, se procederá al relleno de las juntas descubiertas para completar el relleno de la zona del tubo, cuidando el relleno y retacado en los riñones de manera que no queden coqueras al objeto de que el tubo quede perfectamente apoyado en el ángulo de apoyo previsto en proyecto.

Para terminar el relleno hasta la rasante del suelo, se pueden utilizar materiales ordinarios en los que se hayan eliminado los terrones y piedras gruesas. Este relleno será completado por capas de alrededor de 30 cm de espesor, niveladas y cuidadosamente apisonadas, utilizando pisones mecánicos ligeros o placas vibratorias ligeras.

Los compactadores pesados se permiten a partir de una altura de relleno igual o mayor a 1 m sobre la generatriz superior de la tubería. En tanto las obras no hayan terminado se deberán evitar cargas mayores (por ejemplo, tránsito de vehículos pesados, incluidos los de obra). Estas sobrecargas no están contempladas normalmente en los cálculos de proyecto.

Si por necesidades de obra deben pasar camiones de obra u otro tráfico no previsto o no calculados e proyecto, se deberán realizar cálculos complementarios para comprobar que las tuberías de proyecto son válidas para esas hipótesis de cargas.

Os dejo a continuación algunos vídeos que espero sean de vuestro interés.

Referencias:

AENOR (2000). UNE-EN 805. Abastecimiento de agua. Especificaciones para redes exteriores a los edificios y sus componentes. 

AENOR (2016). UNE-EN 1610. Construcción y ensayos de desagües y redes de alcantarillado.

YEPES, V. (2014). Maquinaria de movimiento de tierras. Apuntes de la Universitat Politècnica de València, Ref. 204. Valencia,  158 pp.

YEPES, V. (2021). Procedimientos de construcción para la compactación y mejora del terreno. Colección Manual de Referencia, 1ª edición. Editorial Universitat Politècnica de València, 426 pp. Ref. 428. ISBN: 978-84-9048-603-0.


Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

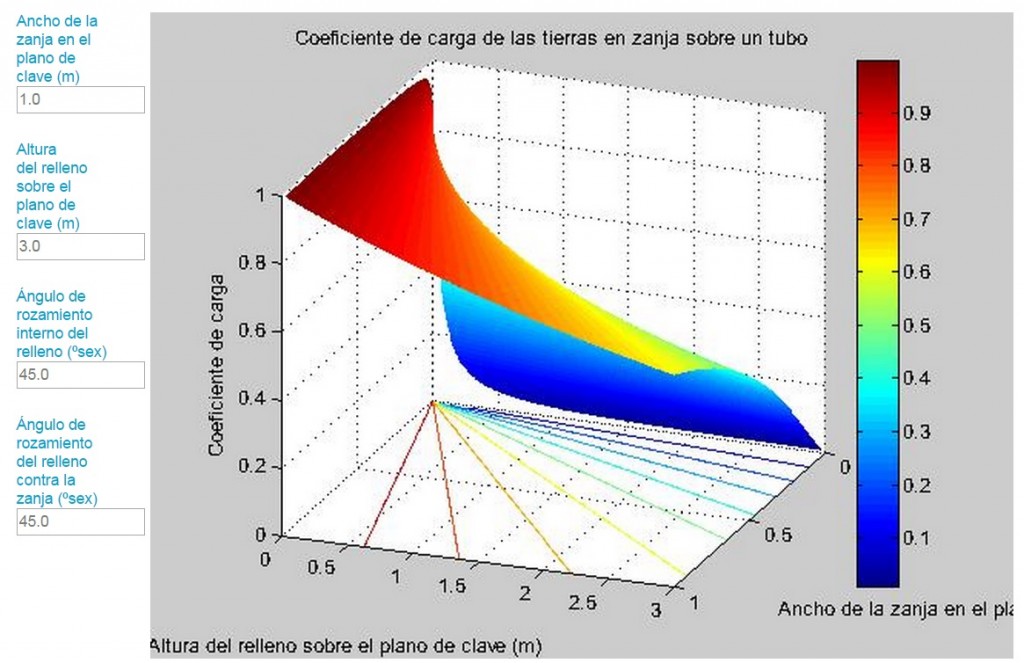
Coeficiente de carga de las tierras sobre tubo instalado en zanja

80a
http://blogplastics.com/

El empuje de las tierras sobre un tubo instalado en zanja influye decisivamente en su dimensionamiento. Su magnitud depende tanto de las características geométricas de la zanja y del tubo como de las características propias del terreno. A continuación os dejo un enlace a una página donde podéis entender cómo varía el coeficiente de carga de las tierras sobre un tubo instalado en zanja, en función de las características del terreno, las dimensiones del tubo y la geometría de la propia zanja. Para ello se debe seleccionar: el ancho de la zanja (hasta un máximo de 5 m), la altura de relleno (hasta un máximo de 10 m), el ángulo de rozamiento interno del relleno y el ángulo de rozamiento del relleno contra la zanja (ambos en grados sexagesimales, hasta 50º). No se admiten valores negativos.

El enlace es el siguiente: https://laboratoriosvirtuales.upv.es/eslabon/TierrasZanja/default.aspx

Zanaja


Renovación de tuberías mediante el entubado ajustado (close-fit)

Entubado ajustado. http://www.sinzatec.es/

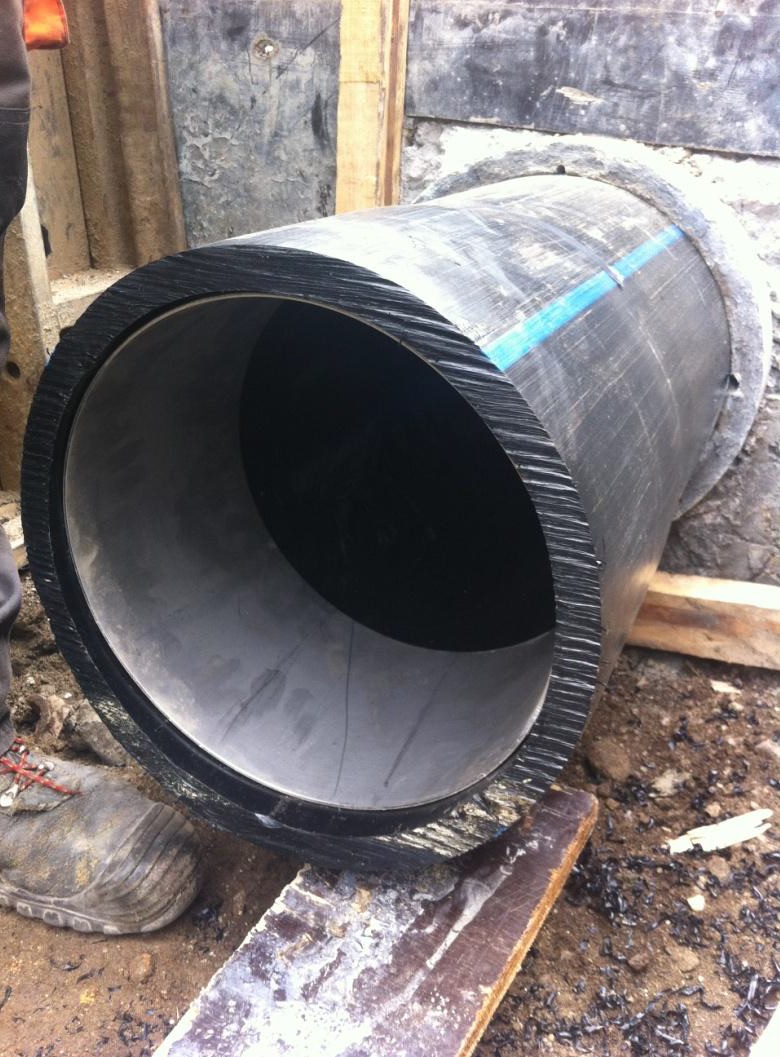
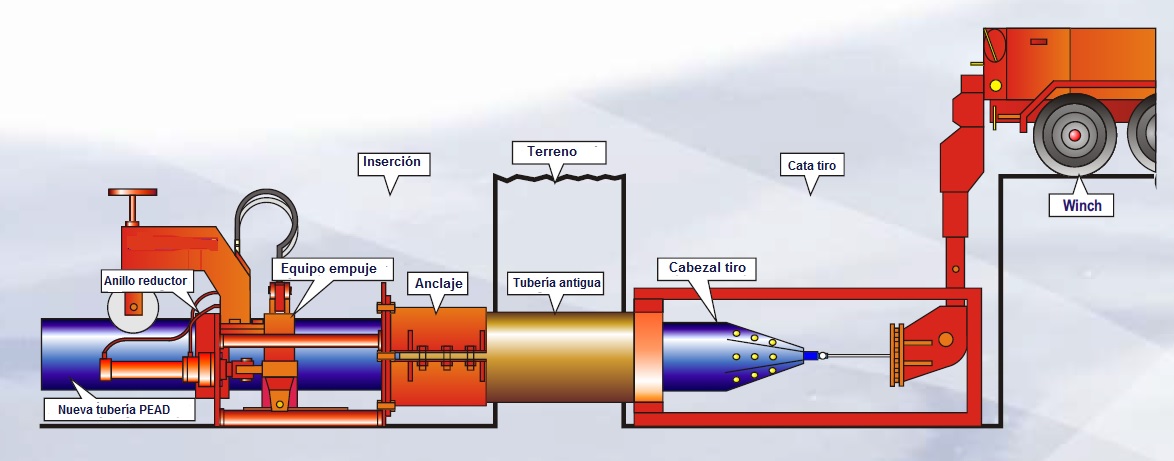
El sistema de entubado ajustado (Close-Fit) consiste en la renovación de tuberías de redes urbanas mediante tecnología sin zanja con una nueva tubería el polietileno de alta densidad (PEAD) con un diámetro exterior completamente ajustado a la tubería que se pretende renovar y sin necesidad de rellenar el espacio anular entre ambas. Esta técnica se desarrolló por British Gas a principios de los años 90. Se utiliza en agua potable, saneamiento, petróleo, gas, minería, industria, etc.

La nueva tubería tiene forma de U y reduce su sección un 40 %, por lo que resulta mucho más fácil de transportar e instalar. Es aplicable a tramos largos (típicamente de 500 m) o cortos (50 m en cruces de puentes), con un rango de aplicación de 100 a 1200 mm de diámetro. El nuevo tubo puede ser estructural, semiestructural o de revestimiento. Utiliza una tubería estándar de PEAD con un diámetro ligeramente mayor que el de la tubería antigua.

Entubado ajustado 4


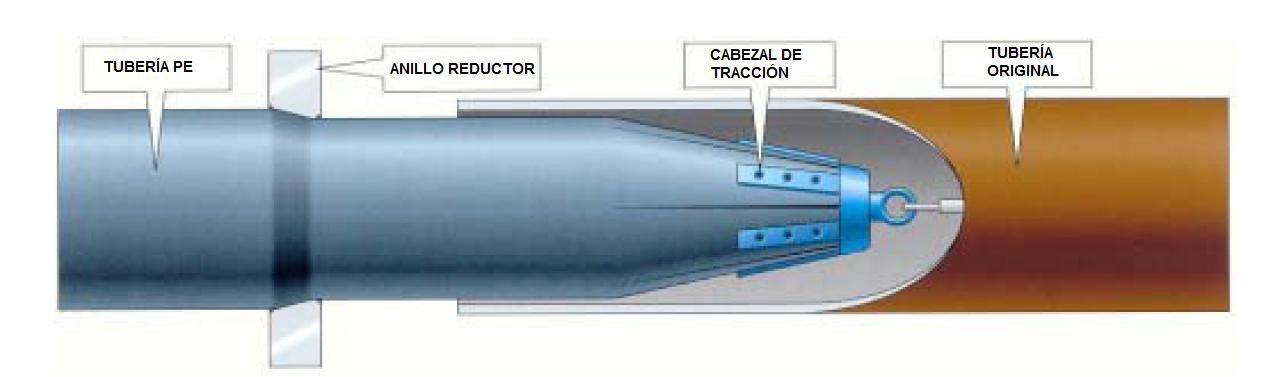
Para instalar la nueva tubería, se coloca un equipo de reducción al principio y un cabestrante de tiro en el punto final, deslizando el cable de tiro por toda la longitud. La nueva tubería se hace pasar por el aro de reducción, lo que genera una reducción de diámetro que permite instalarla dentro de la antigua. Una vez instalada la tubería, se retira la tracción del cabrestante y esta vuelve a su estado original, ajustándose completamente a la existente.

Entubado ajustado 6


Entubado ajustado 2


Os dejo a continuación un vídeo de la empresa Sinzatec. Espero que os guste.

Referencias:

UNE-EN ISO 11295:2011. Clasificación e información sobre el diseño de sistemas de canalización en materiales plásticos utilizados en la renovación. (ISO 11295:2010)

Sustitución de tuberías con torpedo rompedor (pipe bursting)

https://sewerex.com/services/trenchless-pipe-bursting/

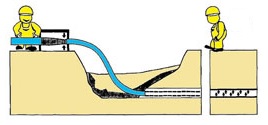
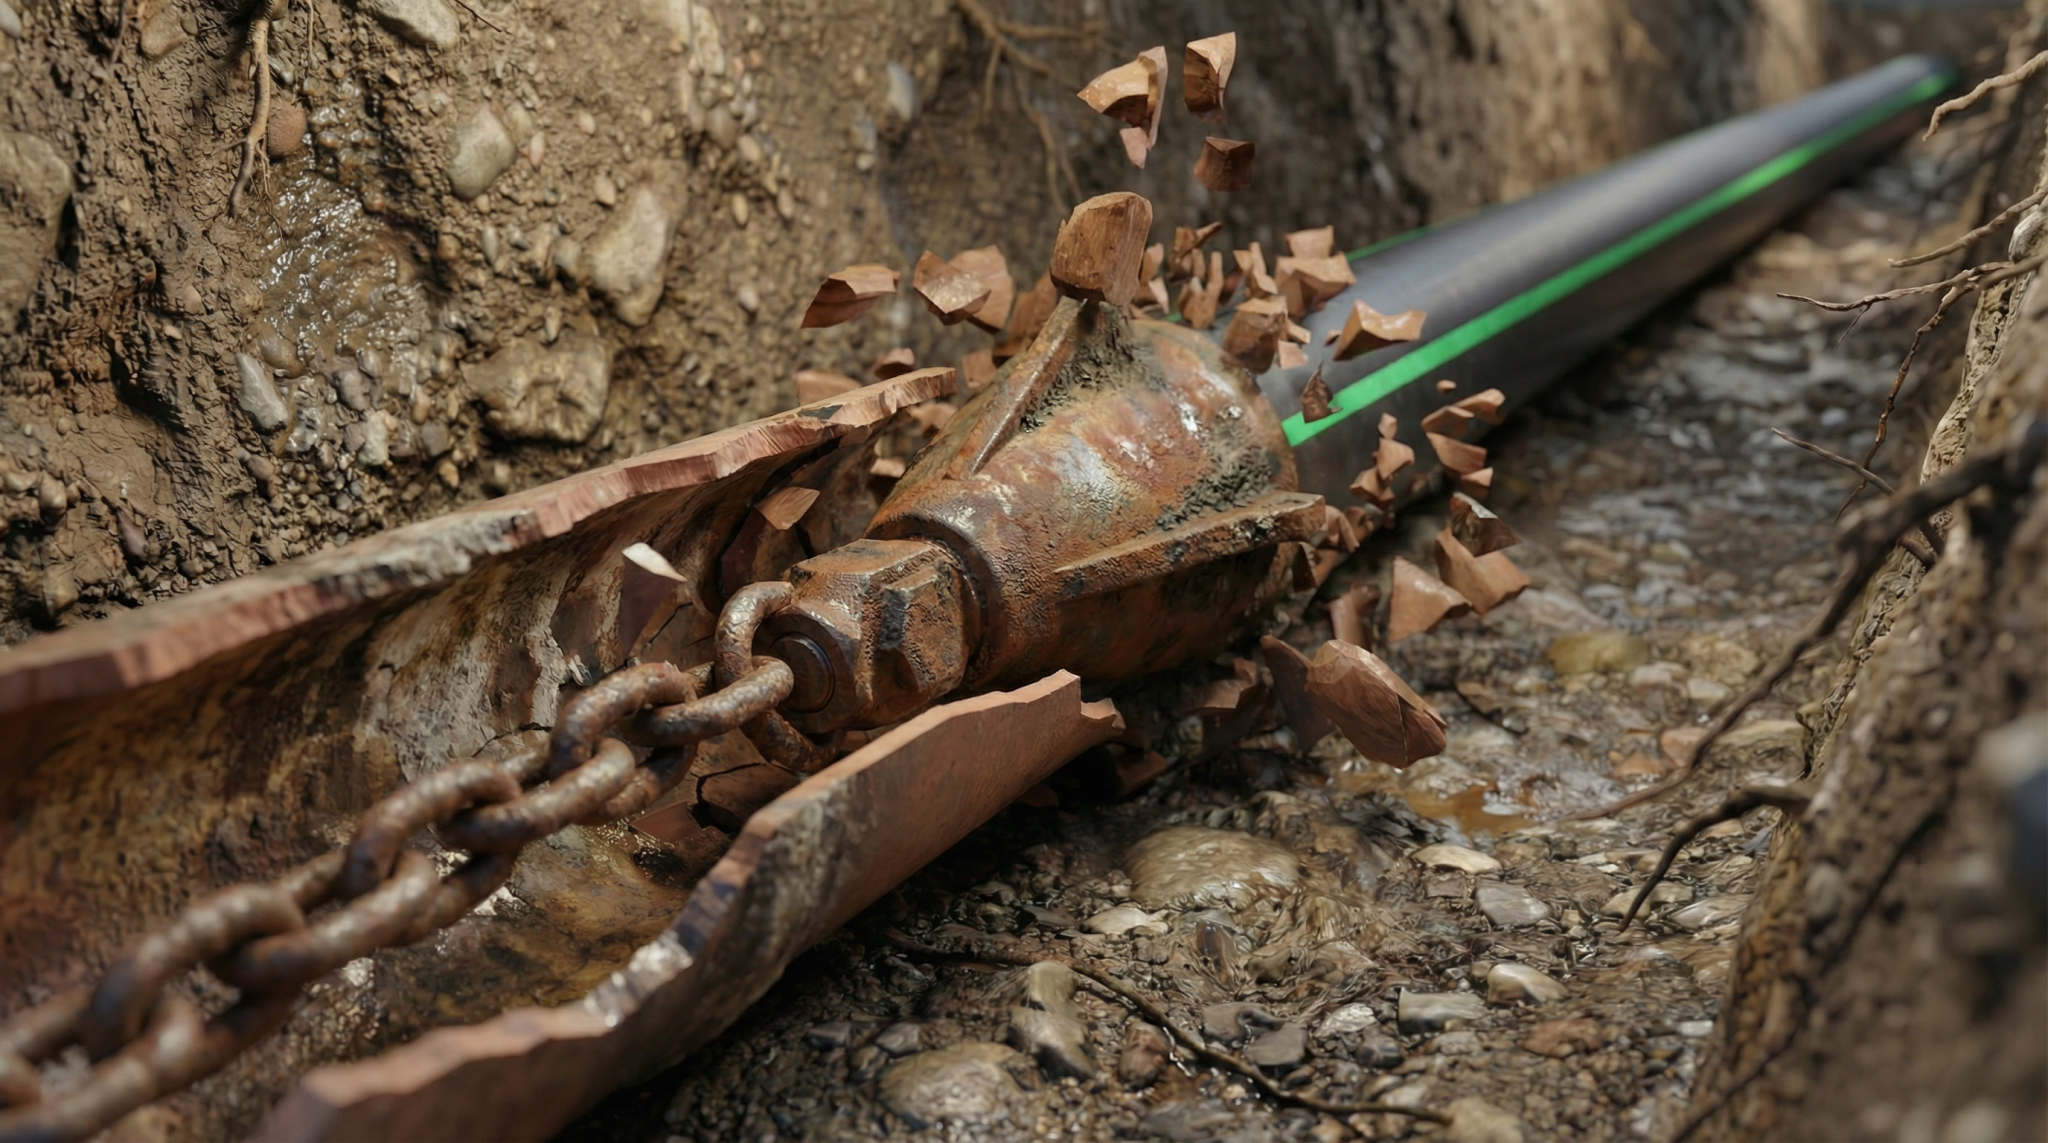
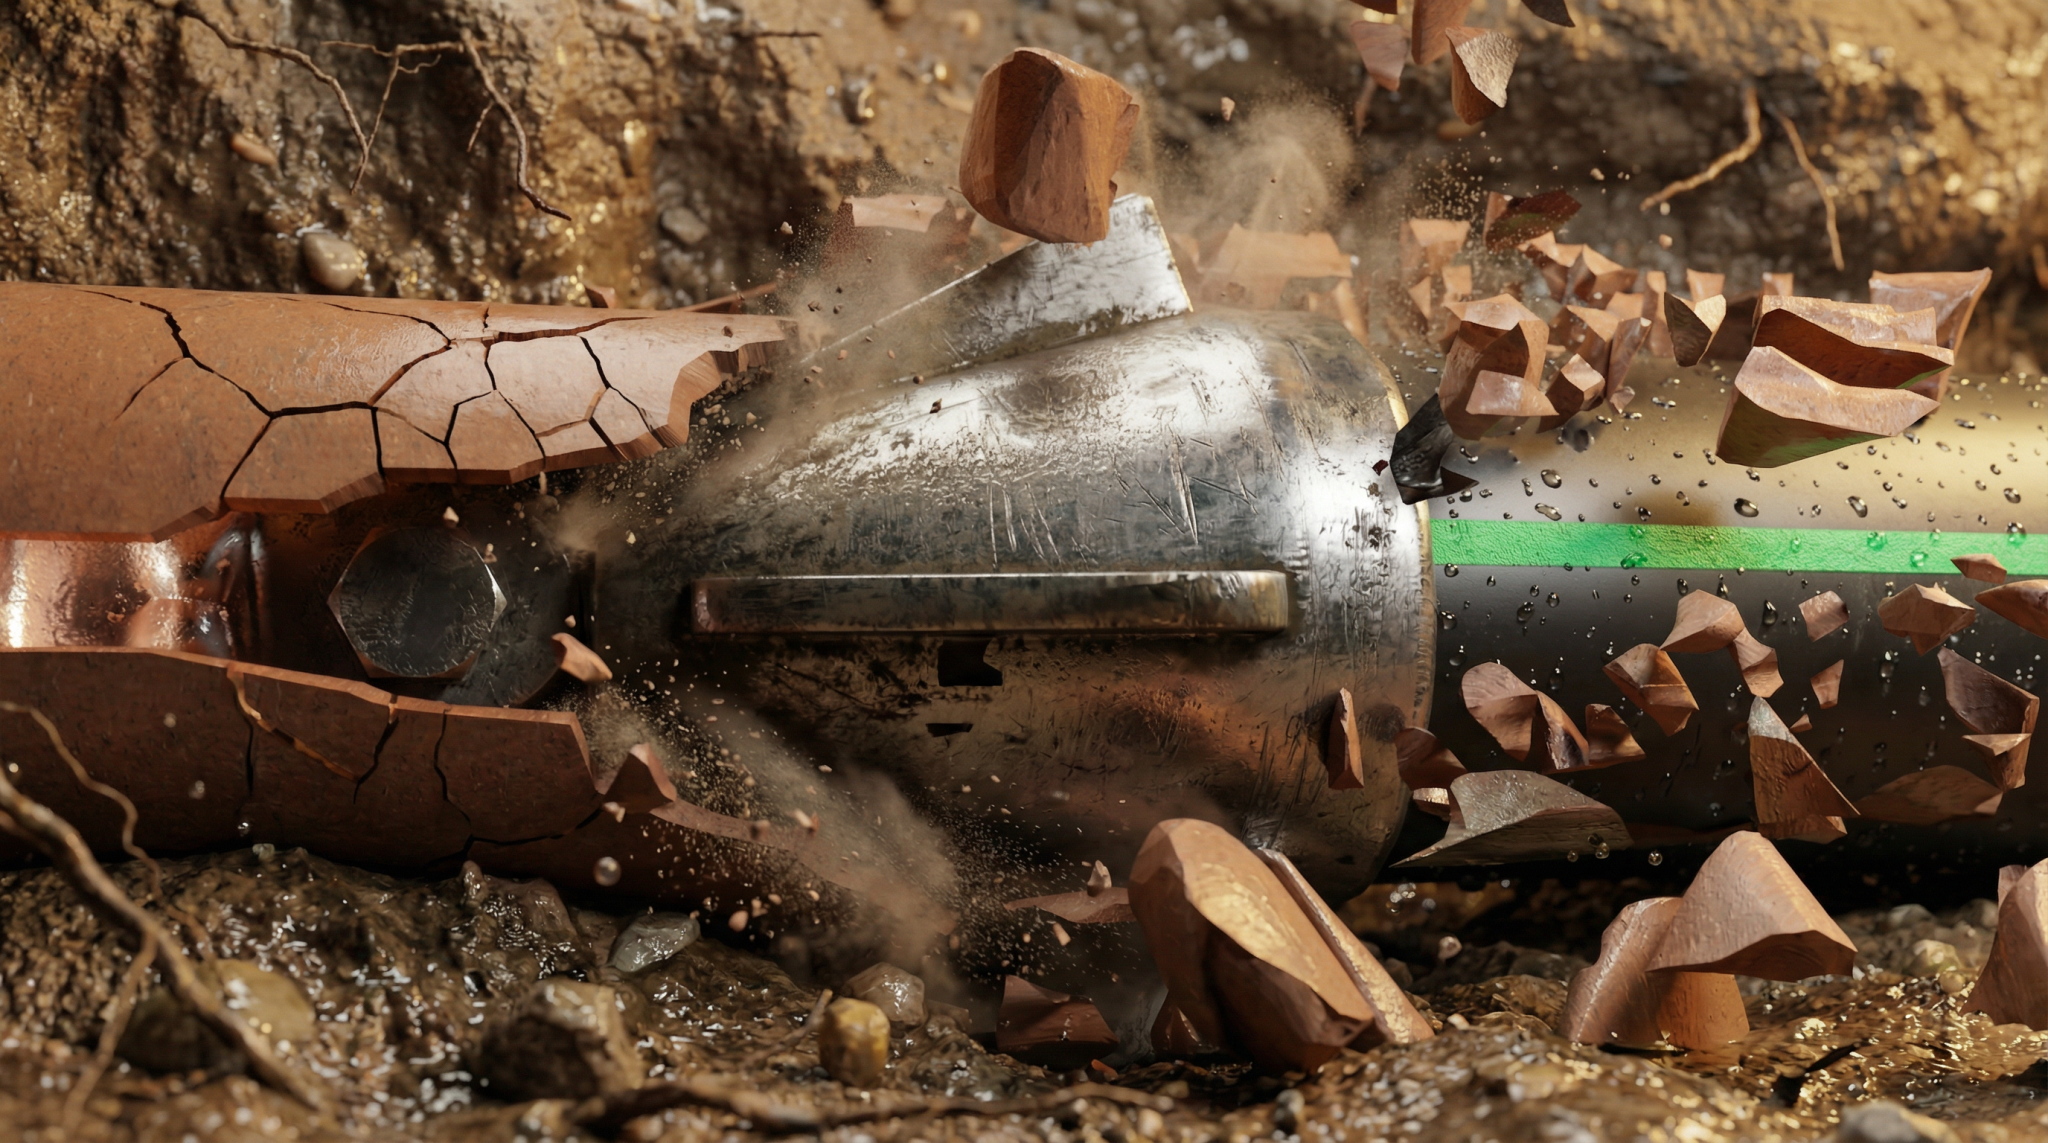
La fractura de tubería por tiro con barras, reventamiento de tuberías,  (pipe bursting) consiste en la instalación de una tubería nueva en el espacio ocupado por el tubo antiguo, el cual es destruido previamente e incorporado al suelo circundante. Es una tecnología sin zanja (trenchless) recomendada para la sustitución de líneas de agua potable y gas en suelos sensibles, donde otras canalizaciones subterráneas o edificios se encuentran cercanos (diámetros posibles de entre 50 y 1200 mm). Es capaz de sustituir tuberías de hormigón, acero o fundición dúctil sin disminución de sección, permitiéndose incluso ciertos incrementos de sección.

Las barras articuladas de tiro son empujadas desde el pozo de tiro a través de la tubería vieja hasta el pozo de inserción de la nueva tubería. Una vez que llegan las barras a este pozo, se acoplan una cuchilla de corte, un cono expansor y la nueva tubería, normalmente de polietileno. Los equipos presentan entre 40 y 400 toneladas de capacidad de tiro.

https://trenchlesstoday.com/services/pipe-bursting/

La tubería a reemplazar se rompe con una cabeza de ruptura o se corta con un rodillo de corte. Los fragmentos ocasionados se desplazan hacia el terreno circundante y la cavidad se amplía, de modo que un nuevo tubo pueda introducirse en ella. La tubería de sustitución puede tener el mismo diámetro que la antigua o incluso mayor. En caso de que tenga un diámetro menor, la técnica de relining sería una alternativa a considerar.

El equipo de trabajo consiste en un cabezal rompedor en forma de cuchilla capaz de seccionar la tubería existente e instalar la nueva. Una estación hidráulica de unas 40 toneladas de tiro, situada en el pozo de llegada, es la artífice del proceso. Si los pozos de registro tienen una profundidad suficiente, puede realizarse la sustitución desde ellos, sin necesidad de excavaciones.

Para realizar la sustitución se procede a la excavación de las catas de tiro e inserción. Los trabajos de instalación de maquinaria, sustitución y retirada tienen una duración aproximada de 3 horas, por lo que la sustitución completa de un tramo de 150-200 m puede realizarse en una sola jornada.
https://trenchlesstoday.com/services/pipe-bursting/

Procedimiento

  • Excavaciones para: máquina, entrada de tubería y acometidas
  • Corte y retiro de las secciones del tubo para instalación de la máquina y entrada de tubería
  • Colocación de equipo en la zanja
  • Introducción de barras en la tubería antigua
  • Instalación de accesorios de corte y expansión
  • Halado e instalación de la tubería
  • Retiro de equipo y herramientas
  • Ejecución de empates y acometidas
A continuación os dejo un mapa conceptual del procedimiento de sustitución de tuberías:
Pipe bursting
Os paso algunos vídeos en los que se describe este método constructivo.
Referencias:
UNE-EN ISO 11295:2011. Clasificación e información sobre el diseño de sistemas de canalización en materiales plásticos utilizados en la renovación. (ISO 11295:2010)

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Zanjadora de ruedas de cangilones

Zanjadora de ruedasSon excavadoras sobre orugas, sobre las cuales se monta una rueda rígida con cangilones dotados de picas. Al comenzar el giro de la rueda, se inicia la excavación; los materiales extraídos por los cangilones se vierten sobre una cinta transportadora transversal. En la parte delantera de la rueda lleva el apoyo-guía, que descansa sobre el fondo de la zanja y sirve para perfilar las paredes y el fondo y para arrastrar los materiales finos hacia los cangilones. Tiene mayor velocidad de excavación que las de brazo inclinable, pero presenta el inconveniente de requerir grandes radios en las curvas.

Os paso un vídeo para que veáis cómo trabaja esta máquina.

Referencias:

YEPES, V. (2014). Maquinaria de movimiento de tierras. Apuntes de la Universitat Politècnica de València, Ref. 204. Valencia,  158 pp.

Curso:

Curso de gestión de costes y producción de la maquinaria empleada en la construcción.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Montaje de tubos prefabricados de hormigón

Colocación de tubería. Gadea Hermanos.

Una de las unidades de obra más habituales en obras de ingeniería civil es la instalación de tubos prefabricados de hormigón. Para ello se realizan zanjas de una profundidad mínima que permita la protección de las tuberías de los efectos del tránsito y de las cargas exteriores, así como de las variaciones térmicas. La anchura de la zanja será la necesaria para que los operarios trabajen en buenas condiciones. Como norma general, se dejará un espacio mínimo de 0.30 m. a cada lado del tubo, medido entre la intersección del talud con la solera y la proyección sobre ésta del riñón del tubo. El talud de las paredes de la zanja depende del tipo de terreno. El valor mínimo, propio de terreno rocoso, será el talud 1/10, y se recomienda para terrenos normales, el talud 1/5. Los tubos no se apoyarán directamente sobre la rasante de la zanja, sino sobre camas. Para la ejecución de la cama de hormigón de extenderá una solera de hormigón pobre, de 0.10 a 0.15 m de espesor, según los diámetros de los tubos, sobre el fondo de la zanja, y sobre esta solera se situarán los tubos,  convenientemente calzados. Posteriormente los tubos se bajan al fondo de la zanja.

Podéis leer con detalle cómo se pueden montar dichas tuberías en el siguiente enlace de Prefabricados Alberdi  o bien en este otro de Prefabricados Delta. Algunos manuales técnicos de cómo montar este tipo de tubos los podéis descargar de las siguientes empresas: Borondo,Prefabricados Alberdi o ANDECE.

En este vídeo se pueden observar los pasos fundamentales a la hora de montar los elementos de los que consta un pozo de hormigón amado prefabricado.

Instalación de tuberías mediante la técnica Rocket Plough

https://www.pe100plus.com/PE-Pipes/Technical-guidance/Trenchless/Methods/Installation/Mole-Ploughing-i1303.html

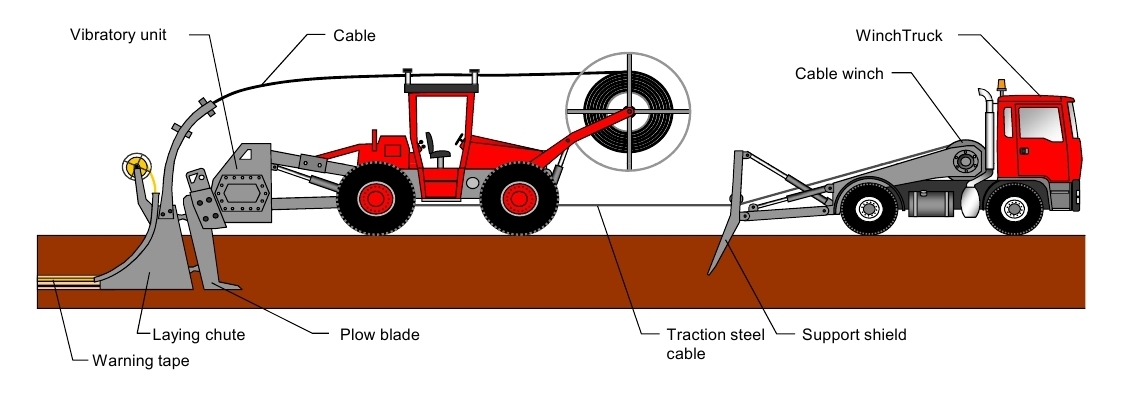
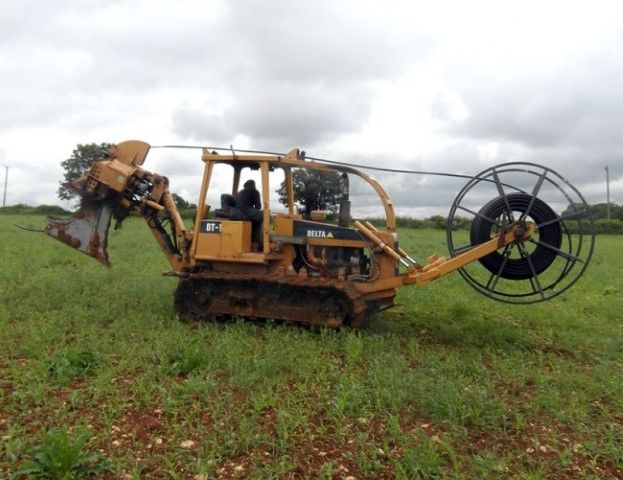
La técnica Rocket Plough es un procedimiento de instalación de tuberías que utiliza un arado preparado como máquina de tracción. De este modo, se abre un surco en la tierra a través del que se tracciona una tubería premontada en el exterior. El uso habitual es la instalación de tuberías a presión, normalmente de fundición, de hasta 300 mm de diámetro nominal.

Este procedimiento constructivo tiene gran interés cuando existe una gran longitud de tubería a instalar y muy pocas conexiones. Sería el caso de una zona poco poblada donde existan pocas infraestructuras y obstáculos a sortear.

Lo más impresionante es la rapidez con la que se extraen los tubos, con sólo una grieta el 5-10 cm de ancho en la tierra se pueden instalar más de 400 m de tubería en sólo tres horas.

En la figura siguiente se puede observar cómo se realiza la instalación de la tubería. Los componentes del proceso son básicamente el vehículo de tracción, cabestrante del cable y un arado. Se conecta al vehículo de tracción mediante un cable de acero. La brecha inicial, que se inclina descendentemente, conduce el tubo hasta la profundidad de instalación apropiada y una vez la alcanza se conecta a la paleta del arado. Durante este proceso la paleta desplaza el material de excavación al terreno circundante gracias a la fuerza de arrastre del cabestrante del cable, creando una cavidad que se rellena de inmediato con el tubo a instalar.

https://www.pe100plus.com/PE-Pipes/Technical-guidance/Trenchless/Methods/Installation/Mole-Ploughing-i1303.html


En esta técnica, es especialmente importante considerar la protección exterior de las tuberías debido a que  éstas habitualmente se entierran sin ningún tipo de lubricantes (bentonita o similares). El desconocimiento de las condiciones exactas del suelo aconsejan que esta protección exterior sea capaz de soportar las cargas e impactos exteriores.

Os dejo algunos vídeos para que veáis este procedimiento de instalación de tuberías.

Referencias:

YEPES, V. (2014). Maquinaria para sondeos y perforaciones. Apuntes de la Universitat Politècnica de València, Ref. 209. Valencia.