Una pregunta que suelen hacerme es saber si resulta más económico compactar un terreno con un compactador pesado con pocas pasadas o un compactador menos pesado, pero con más pasadas. Es conocido que el número de pasadas y la profundidad de la capa de terreno a compactar dependerá no solo de las características de la máquina, sino también de la naturaleza del suelo y su humedad. La determinación de estos parámetros se puede realizar mediante un tramo de prueba. Sin embargo, en esta entrada quiero centrarme en el aspecto energético del problema. En efecto, voy a contar qué ocurre con los ciclos de carga-descarga sobre un terreno al que se le aplican deformaciones remanentes progresivas.
Si se consideran varios ciclos de carga y descarga, es interesante comprobar cómo los módulos de deformación de cada lazo de histéresis van aumentando progresivamente hasta alcanzar un valor de equilibrio. La densificación del terreno va provocando deformaciones remanentes progresivas, que llegan a un límite, en cuyo rango de presiones el suelo se comporta elásticamente (esto es cierto salvo en terrenos muy plásticos y con gran humedad).
En la Figura 2 se observa la variación de la deformación residual con el número de ciclos de carga-descarga.
Figura 2. Número de ciclos de carga-descarga con respecto a la deformación residual
Estos mismos ciclos de carga y descarga ocurren al pasar un compactador por encima de una capa que se desea compactar. Cada pasada constituye un ciclo completo de carga y descarga, con un terreno que se encuentra en una situación intermedia entre el confinamiento horizontal total y el libre, que son los dos experimentos descritos.
El proceso provoca deformaciones residuales cada vez menores, hasta llegar a una situación en el límite, donde las tensiones y deformaciones son lineales, y donde una carga mayor rompe el suelo, subiendo éste alrededor del compactador. Veamos en la Figura 3 las sucesivas relaciones entre tensiones y deformaciones que se producen en cada pasada de compactador. El área formada por los puntos OA1B1 es proporcional a la energía necesaria para obtener la deformación remanente OB1. Por tanto, cuanto mayor sea la carga del compactador, menos pasadas serán necesarias para llegar a la deformación remanente deseada, es decir, al grado de densidad especificado. Ahora bien, dicha carga debe ser inferior a la de rotura del material.
Figura 3. Relación entre tensión y deformación con ciclos de cargas y descargas sucesivas
Se presentan dos formas de llegar a la deformación remanente necesaria: o bien con muchas pasadas de un compactador menos pesado, o bien con pocas pasadas de un compactador más pesado. En el límite la energía necesaria con una sola pasada sería proporcional a la curva OAB, mientras que con muchas pasadas sería proporcional aproximadamente a OANBN. Ello podría hacer pensar que sería más económico muchas pasadas con un compactador pequeño que pocas con uno más grande. Esto no es del todo cierto ya que también se consume energía por rozamiento al trasladarse los equipos. Bajo una perspectiva energética, lo óptimo se encuentra en una situación intermedia.
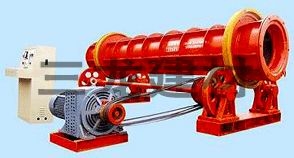
El sistema de compactación por centrifugación se basa en el aprovechamiento de la fuerza centrífuga a la que los propios componentes del hormigón son sometidos al aplicarse un movimiento de rotación. Por su fundamento físico, el sistema de centrifugación resulta adecuado para fabricar piezas huecas de hormigón de sección cilíndrica (tubos, pilotes huecos, etc.).
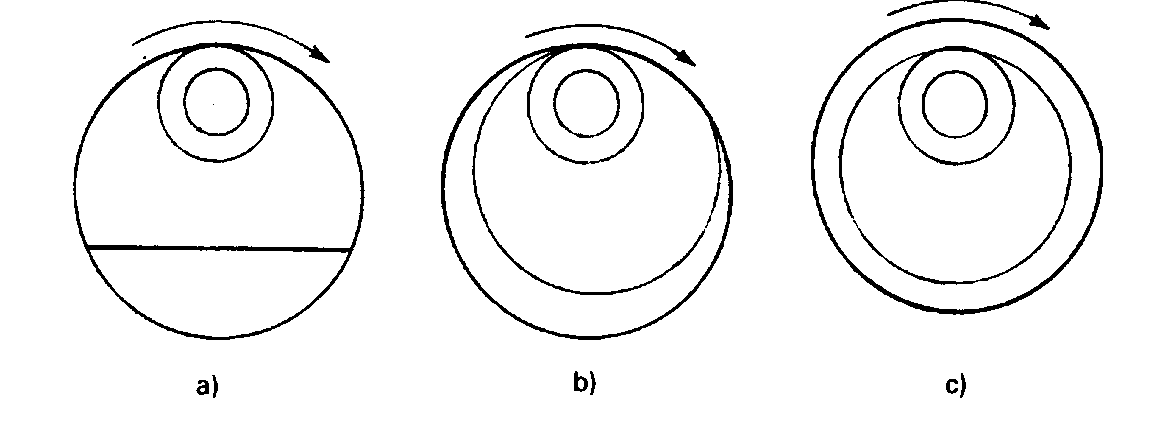
Para ello, se utilizan moldes giratorios completamente impermeables, en cuyo interior se introduce el hormigón. Los moldes giran horizontalmente, bien solidariamente a un eje horizontal, o apoyados sobre un sistema de rodillos, con una velocidad proporcionada a la dimensión del tubo y progresivamente mayor a medida que avanza el proceso.
a) Masa de hormigón introducida en el cilindro, b) arrastre de la masa, c) la masa de hormigón queda adherida a la superficie interior del cilindro
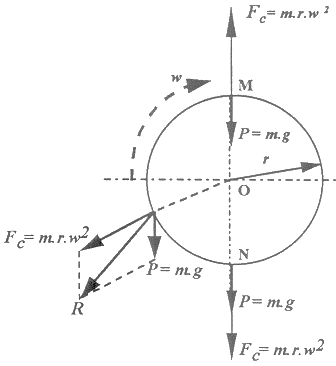
Durante el giro (ver figura) sobre cada punto actúan el peso del material P = mg y la fuerza centrífuga Fc = m rω2
En el caso en que m rω2< mg en la posición M el propio peso del material lo hará caer hacia la parte inferior del molde, de manera que solo se producirá la compresión del hormigón, cuando:
m rω2> m g
Así, el cuadrado de la velocidad de rotación debe ser inversamente proporcional al radio de la pieza y, además, para que el proceso de compactación sea efectivo, su valor ha de ser estrictamente mayor que el mínimo g/r.
Fuerzas que actúan sobre el hormigón
Como se observa en la figura anterior, la resultante de las fuerzas que actúan sobre el material es variable en función de su posición: máxima en N y mínima en M. Sin embargo, en la práctica esto no afecta a la compactación, dada la velocidad de giro, que desplaza al material durante el proceso de fabricación a una velocidad lineal de 10 a 25 m/s.
Durante todo el tiempo que la pieza gira, especialmente en piezas de gran tamaño, la velocidad no se mantiene constante. Al principio, mientras se carga el hormigón, la velocidad se reduce (≈ l/10 de Vmáx) y, una vez terminada la distribución del material, se va acelerando poco a poco hasta alcanzar la máxima velocidad. El tiempo de giro de la pieza (entre 2 y 20 minutos) debe ajustarse al espesor del tubo, sin excederlo, para evitar la segregación en el hormigón. Con este fin, si los tubos son de gran espesor, la compactación suele realizarse en capas sucesivas.
La impermeabilidad del molde debe ser la máxima posible para evitar la fuga del agua de amasado durante la centrifugación. Con la pérdida de agua se pierde también una parte de finos que puede afectar a la estanqueidad y al buen acabado superficial que es característico de las piezas compactadas por este sistema.
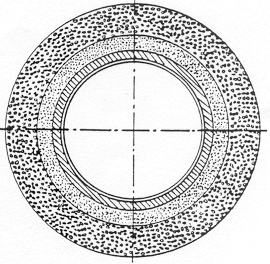
Distribución de los áridos por efecto de la fuerza centrífuga
Los áridos deben ser de la misma composición y tener un tamaño inferior a 15 mm. La propia fuerza centrífuga, proporcional al peso de los áridos, da lugar a su clasificación en capas: los más gruesos son impulsados con mayor fuerza hacia el exterior, mientras que los más finos se sitúan en el interior. El efecto de este reparto es que, en el exterior del tubo, el hormigón adquiere una mayor resistencia, mientras que, en el interior, la abundancia de finos proporciona una excelente impermeabilidad.
El hormigón debe verterse en el molde antes de iniciar su fraguado, con una consistencia plástica o blanda; no conviene que sea más fluido, ya que, además de reducir la resistencia, la compresión del material durante la centrifugación es menor. Al final del proceso, la consistencia es seca.
La impermeabilidad del molde debe ser la máxima posible para evitar la fuga del agua de amasado durante la centrifugación. Con la pérdida de agua también se pierde una parte de finos, lo que puede afectar la estanqueidad y el buen acabado superficial característico de las piezas compactadas con este sistema.
Os dejo algunos vídeos explicativos sobre el tema.
También os dejo un vídeo en el que se explica la fabricación de pilotes de sección circular.
[politube2]65098:450:358[/politube2]
Referencia:
YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8
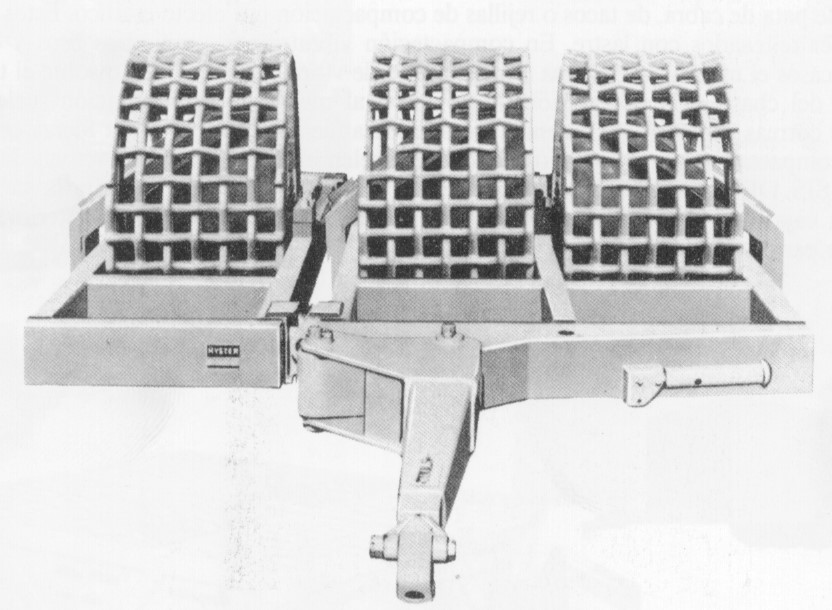
El rodillo de rejas constituye un compactador estático, es decir, que produce la densificación del suelo fundamentalmente por su peso propio. Esta máquina, poco habitual, se ha venido utilizando en materiales pétreos que requieren disgregación, pero en realidad también da buen resultado en una gran variedad de terrenos, incluyendo arcillas homogéneas o mezclas de arenas, limos y arcillas, con abundancia de finos. La superficie del cilindro está formada por una malla similar a una criba o una parrilla fabricada con barras de acero, que forman una cuadrícula, disminuyendo la superficie de contacto alrededor de un 50% y aumentando la presión de contacto de 1,5 a 6,0 MPa. Por lo común se fabrican con alto peso (más de 14 toneladas, lastrados). Los hay estáticos y con vibración. Es útil para compactar suelos rocosos, gravas y arenas, sobre todo si se trituran rocas blandas o terrenos finos secos. También permite triturar los firmes viejos de carreteras y compactarlos, dejándolos en condiciones de recibir una nueva capa de asfalto. La altura de la tongada puede llegar hasta 25 cm y la velocidad que alcanza es la del tractor que lo arrastra. No obstante, su utilización actual es escasa.
Los compactadores habituales de zanjas consisten en un vehículo con una rueda vibrante adosada. La rueda compacta el fondo de la zanja a medida que el vehículo se desplaza. Las ruedas pueden ser lisas o de patas apisonadoras. Normalmente, son accesorios que se adaptan a excavadoras, aunque hay máquinas específicas al efecto.
La rueda compactadora apisona superficies después de instalar líneas de corriente o conductos de agua y otras zanjas poco profundas en patios, campos de golf, etc. Este compactador con ruedas comprime la superficie de zanjas de 10 a 30 cm de ancho y de hasta 122 cm de profundidad. La caja de vibración aislada ofrece un doble engranaje bañado en aceite para que su vida útil sea larga y no presente problemas.
A continuación podéis ver un vídeo de una rueda compactadora con patas apisonadoras.
Una de las tareas más delicadas e importantes de la puesta en obra del aglomerado asfáltico es su compactación, pues de ella depende en gran parte la calidad final del firme. Se trata de alcanzar una alta densidad que garantice la durabilidad prevista e impida irregularidades superficiales. La compactación debe llegar a la densificación marcada por el Pliego de Prescripciones Técnicas Particulares, normalmente entre el 95 y 98 % de la densidad Marshall de referencia, todo ello conservando la geometría superficial dada por la extendedora.
La compactación se realizará siempre que la trabajabilidad de la mezcla sea la suficiente. En las mezclas en caliente se debe comenzar a compactar con la temperatura más alta posible (superior a 120ºC), siempre que se pueda soportar la carga del compactador sin arrollamientos ni agrietamientos. En frío debe existir la suficiente presencia de fluidificantes en las mezclas abiertas o de la propia agua de la emulsión en las mezclas densas.
Los factores que influyen en la compactación de un aglomerado asfáltico son, entre otros, los siguientes:
Tipo de firme: Cada tipo de mezcla presentará diferente dificultad para ser compactado, por ejemplo, la fracturación, tamaño y forma de los áridos.
Acabado superficial: Según la calidad del acabado requerido la compactación deberá realizarse de forma diferente.
Contenido de betún: El betún actúa como lubricante entre las partículas, aunque no debería ser excesivo para evitar la inestabilidad de la mezcla.
Proporción y tipo de fíller: A mayor contenido de fíller, mayor dificultad de compactación, puesto que actúa como estabilizante del betún.
Espesor de capa: Si bien un mayor espesor de capa produce más rendimiento, el espesor suele estar marcado por el proyecto.
Temperatura: La temperatura de compactación de la mezcla en caliente siempre es muy superior a la del ambiente, por lo que se enfría rápidamente, impidiendo la compactación posterior. Pero tampoco es acertado pasarse en temperatura, pues provoca la inestabilidad de la mezcla. Se pueden dar los siguientes valores a efectos prácticos:
Temperatura a la salida de la planta 135 – 180º
Temperatura a la salida de la extendedora 120 – 150º
Temperatura durante la compactación 85 – 150º
La primera compactación la realiza la propia extendedora, llegando con su vibración a conseguir un 80% de la densidad teórica Marshall. Aunque esta cifra parece elevada, es lo suficientemente baja como para tener que compactar con maquinaria específica.
Las primeras zonas a compactar son las juntas transversales, las longitudinales y el borde exterior, por este orden. En el caso de las transversales la compactación se realiza perpendicularmente al eje de la calzada. Una vez compactadas juntas y borde, la compactación de la calle se iniciará por la zona más baja progresando hacia la más alta mediante solapes de las sucesivas pasadas. En zonas de difícil acceso, hay que emplear pequeños compactadores mecánicos o incluso pisones manuales.
En cuanto al tipo de compactador necesario, éste dependerá del tipo de mezcla y su espesor. En algunos casos se exige un tramo de prueba que determine las características de los compactadores y el número de pasadas necesario. Lo habitual es el uso de compactadores de neumáticos con alta o media presión y rodillos lisos con o sin vibración.
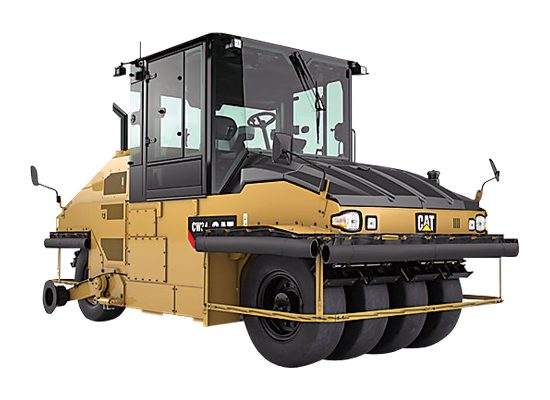
La compactación se realiza normalmente combinando diferentes equipos. Lo más habitual es combinar un compactador de neumáticos, que cierra la mezcla por efecto de amasado, y un compactador de llanta metálica, que corrige las posibles marcas o roderas del anterior equipo. También es muy útil el uso de rodillos mixtos neumáticos-vibrantes que reúnen las ventajas de ambas máquinas.
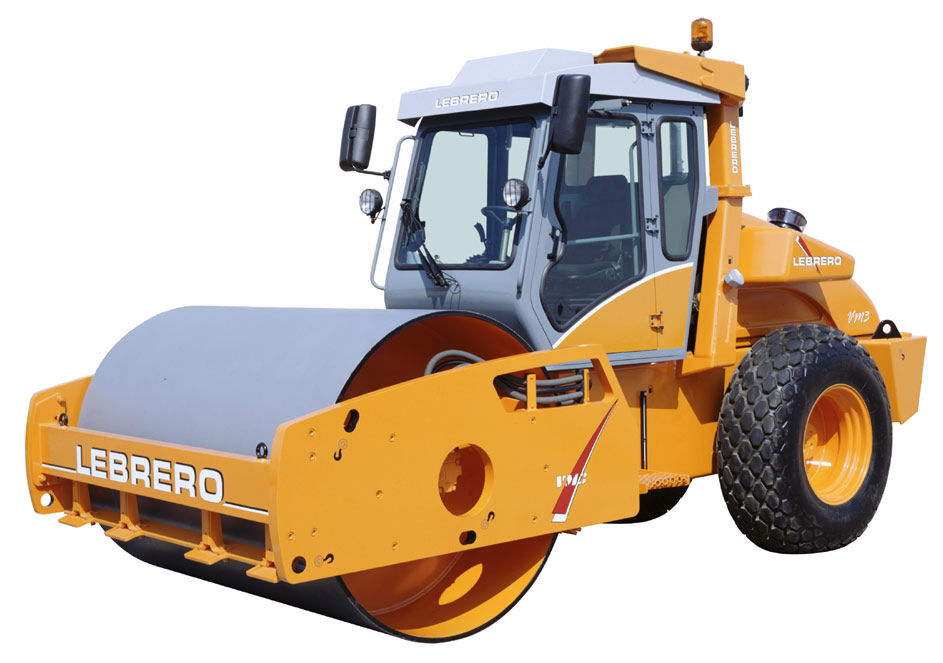
Los compactadores de rodillo liso sin vibración sólo se emplean en mezclas de pequeño espesor para dar un buen acabado superficial, siempre que se hayan utilizado previamente compactadores de neumáticos. Deben ser compactadores ligeros y con baja presión lineal. Suelen ser compactadoras vibratorias tándem de 8 a 18 t que trabajan sin vibración.
Con los compactadores de neumáticos se debe trabajar con presiones no muy elevadas al principio para acabar la compactación con mayores presiones. Además, tendrán ruedas lisas, en número, tamaño y disposición que permitan el solape de las ruedas delanteras y trasera, con faldones de lona protectores para evitar el enfriamiento de los neumáticos. La compactación dependerá de la carga total por rueda, de la presión y rigidez del neumático, lo cual provoca la presión de contacto. Existe un efecto de amasado y el efecto compactador en profundidad es mayor que el de rodillos metálicos.
Los compactadores vibratorios se usan ampliamente, excepto para capas delgadas, combinando adecuadamente las amplitudes y frecuencias. Estos compactadores trabajan a frecuencias mayores que los usados en suelos, por encima de las 2000 r.p.m., del orden de 2500 a 3000 r.p.m., pues si son inferiores su eficacia baja mucho; con masas excéntricas más pequeñas para cumplir las exigencias de terminación y compactación. Las primeras pasadas suelen realizarse a frecuencias bajas. Para capas gruesas suelen emplearse amplitudes altas y frecuencias bajas y para las capas delgadas lo contrario.
A continuación os dejo un vídeo del profesor Miguel Ángel del Val, de la Universidad Politécnica de Madrid, donde se explica la compactación de las mezclas asfálticas. Espero que os sea de utilidad.
También os dejo un artículo de Andrés Costa sobre buenas prácticas en la compactación de mezclas bituminosas.
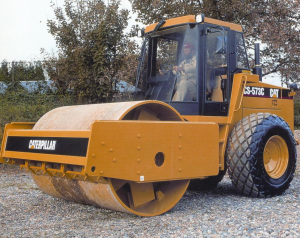
¿Por qué es habitual compactar con el primer compactador que tenemos en obra? Grandes errores y pérdidas económicas han sufrido más de una obra de movimiento de tierras por no acertar con el equipo de compactación adecuado. No es un tema fácil, pues requiere conocer con cierto detalle no solo las características del compactador, sino también el tipo de suelo, su humedad, su granulometría, etc., y, además, las condiciones de trabajo que vamos a imponer a esta unidad de obra. Vamos, pues, a intentar divulgar algunas ideas en torno a este tema para complementar otros posts anteriores como el que dedicamos a la curva de compactación o al tramo de prueba.
La elección de un equipo compactador y la forma de usarlo están condicionadas por multitud de circunstancias y factores, de modo que la solución adoptada no es biunívoca para unas condiciones determinadas. Al final, la elección será fundamentalmente un asunto económico, ya que existen amplios solapes entre los distintos tipos de máquinas y sus campos de aplicación. Los casos que pueden presentarse son variados y cada uno requiere procedimientos específicos. No es lo mismo construir un terraplén nuevo que consolidar un terreno natural o trabajar en un terreno anegado. En las situaciones habituales, donde se forma un terraplén compactando tongadas sucesivas del terreno, la naturaleza del material empleado será determinante. El material empleado determinará la aplicabilidad de los equipos. El siguiente factor a considerar será el estado en que se encuentre (humedad, espesor de la capa, etc.). También decidirá la forma y las dimensiones de la zona a compactar.
Por último, se deberá atender al volumen total de material. Se eligen las máquinas de tamaños que proporcionen mayores rendimientos, pero sin romper los suelos. Suelen emplearse equipos que presenten mayores capacidades de producción que los equipos de excavación y transporte, para no convertirse en «cuellos de botella» de las actividades. Cuando se emplean varios equipos en la compactación, con frecuencia trabaja una máquina de elevadas producciones y otra la que termina la superficie. Se seleccionará el equipo de compactación en función de la naturaleza del relleno, considerando tres grandes grupos de materiales, los finos, los de grano grueso y los pedraplenes.
Elección del compactador en suelos finos
Los suelos finos (más del 35% de limos y arcillas, es decir, de la fracción inferior a 80 micras) se caracterizan, a efectos de la compactación, por la dificultad que presentan para variar su humedad. Si ésta es próxima a la óptima del Proctor Normal, pueden utilizarse desde los equipos de neumáticos, a los de patas apisonadoras e incluso los vibrantes lisos. Ante un defecto de humedad, antes de adicionar agua, se aconseja el uso de compactadores autopropulsados con patas apisonadoras que trabajen con tongadas de poco grosor. Arcillas muy cohesivas con bajo porcentaje de humedad precisan una presión muy fuerte que rompa los terrones para que después la compactación sea completa; por su naturaleza química, suelos muy arcillosos precisan una presión unitaria muy alta para poder compactarse. Con exceso de humedad sólo podemos apisonar con reducidas energías, para evitar que el terreno pierda estabilidad, aconsejándose la compactación en capas gruesas (40 a 60 cm) con equipos remolcados vibratorios con patas apisonadoras con peso superior a las 10 t.
Elección del compactador en suelos de grano grueso con finos
Estos suelos (proporción de finos superior al 5%, pero inferior al 35%) son muy sensibles a los cambios de humedad, lo que influye en el porcentaje de gruesos y en la plasticidad de la fracción fina. Son adecuados los rodillos vibratorios o los compactadores de neumáticos pesados, con espesores de capa de hasta 50 y 70 cm. Son menos apropiados los compactadores de patas apisonadoras.
Elección del compactador en suelos de grano grueso sin finos
Son suelos de escasa cohesión (porcentaje de finos inferior al 5%), hundiéndose en ellos los compactadores de alta presión de contacto, debiéndose precompactar el terreno, por ejemplo, con neumáticos de baja presión de inflado. En terrenos arenosos son muy útiles los equipos vibratorios y los de neumáticos, llegándose a apisonar tongadas de hasta 1 m. Con proporciones de gruesos más importantes, se recurre a rodillos vibratorios de alta carga lineal unitaria, con espesores menores. La vibración puede descompactar la parte superficial de la capa, que puede cerrarse con un compactador estático, o puede corregirse con la compactación de la capa siguiente.
Las arenas de granulometría uniforme pueden compactarse con abundante agua y con neumáticos de baja presión de inflado o con vibratorias de reducida carga unitaria. Una arena sin finos es difícil de compactar, sobre todo si es monogranular. Un 5% de finos arcillosos facilita la operación y confiere consistencia al conjunto. El tipo de finos debe ser plástico, ya que un limo empeoraría la mezcla.
Elección del compactador en pedraplenes
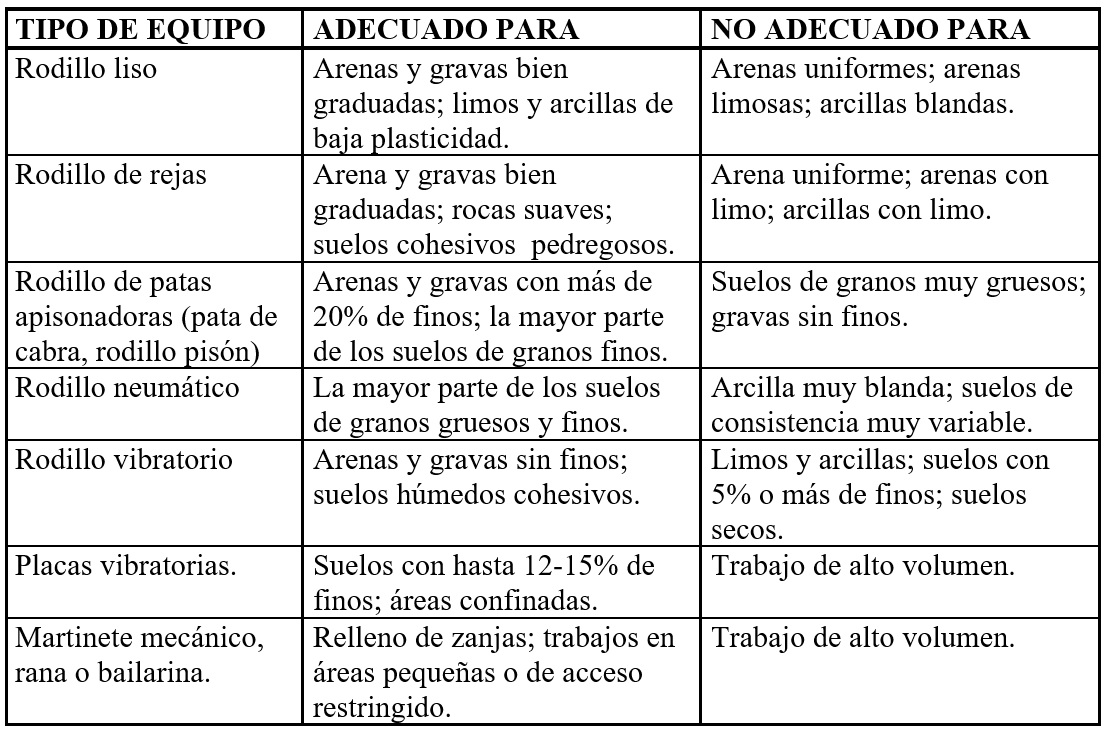
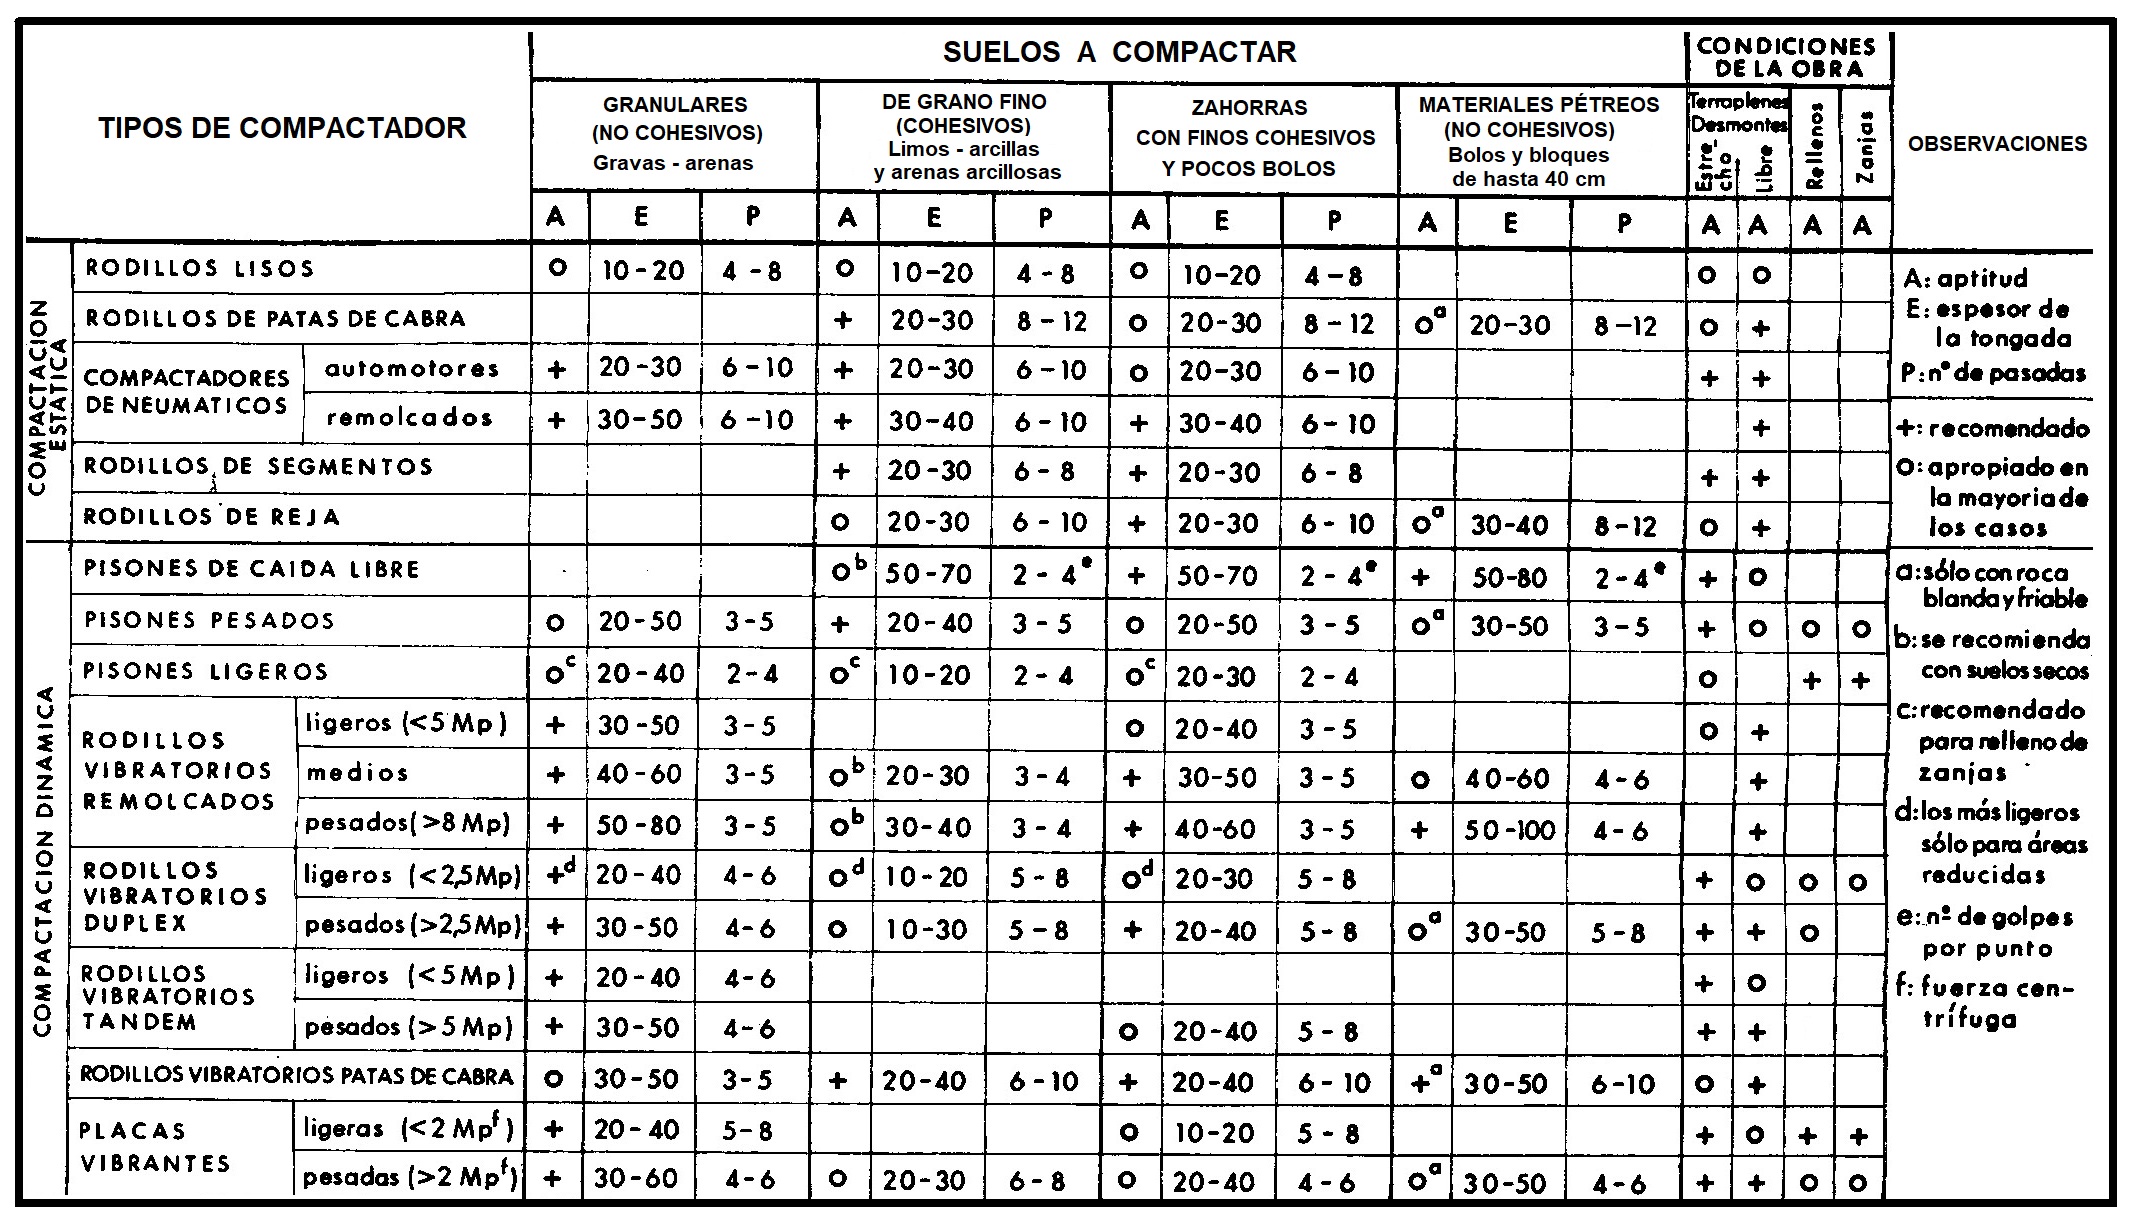
El espesor de las capas deberá ser superior en un 50% del tamaño máximo de los elementos. Si los elementos se disgregan, se compacta como un suelo de grano grueso con finos; si no, debe existir contacto entre los elementos gruesos, limitándose el contenido de finos al 30% del total. Se compactan con equipos vibratorios pesados —en cuyo caso deben pesar más de 10 t, con tongadas de 0,50 a 1,50 m—, y a veces también se usan los supercompactadores de neumáticos de más de 50 t. Por lo general, en carreteras, el pedraplén sin finos no se moja durante la compactación. La Tabla 1 recoge una recomendación sobre la elección del equipo de compactación.
Tabla 1. Selección del equipo de compactaciónTabla 2. Recomendaciones sobre el empleo de compactadores (Strassenwesen, 1972)
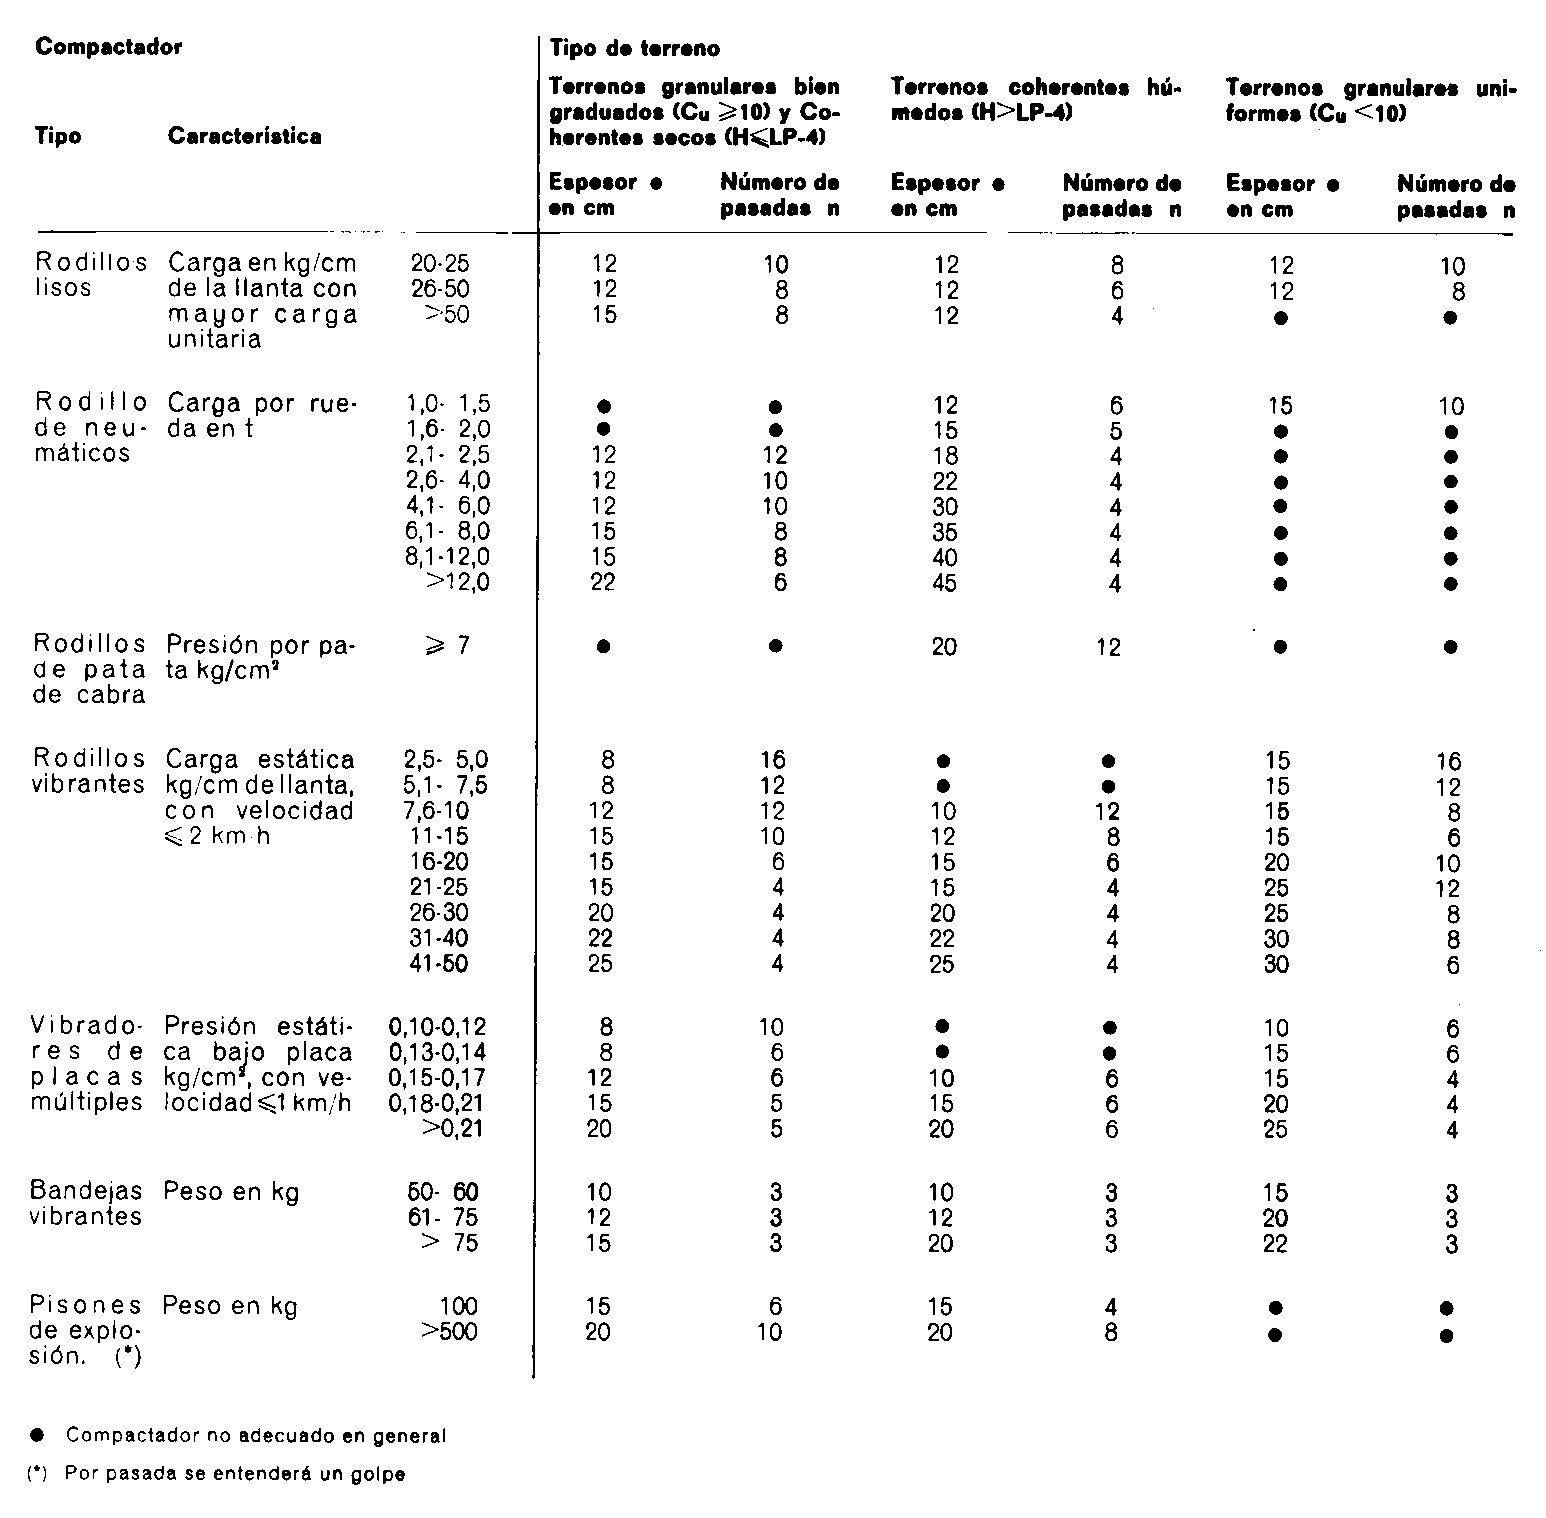
La Norma Tecnológica de Edificación NTE-ADE de explanaciones proporciona, con carácter orientativo, el espesor de tongada e, en cm, a compactar y el número de pasadas n, en función del tipo de terreno y del compactador empleado. En la Tabla 3, H es la humedad en %, LP es el límite plástico y Cu el coeficiente de uniformidad de Hazen.
Tabla 3. Compactación de terraplenes según NTE-ADE
En caso de utilizarse una combinación de compactadores diferentes, se tomará como espesor máximo de tongada compactada y como número mínimo de pasadas, los correspondientes a los compactadores que requieran el valor menor y mayor respectivamente.
Os paso el siguiente Polimedia para repasar estos conceptos, aunque hay libros e información adicional que podéis consultar fácilmente para ampliar el tema. Espero que os guste.
Referencias
ABECASIS, J. y ROCCI, S. (1987). Sistematización de los medios de compactación y su control. Vol. 19 Tecnología carreteras MOPU. Ed. Secretaría General Técnica MOPU. Madrid, diciembre.
ROJO, J. (1988): Teoría y práctica de la compactación. (I) Suelos. Ed. Dynapac. Impresión Sanmartín. Madrid.
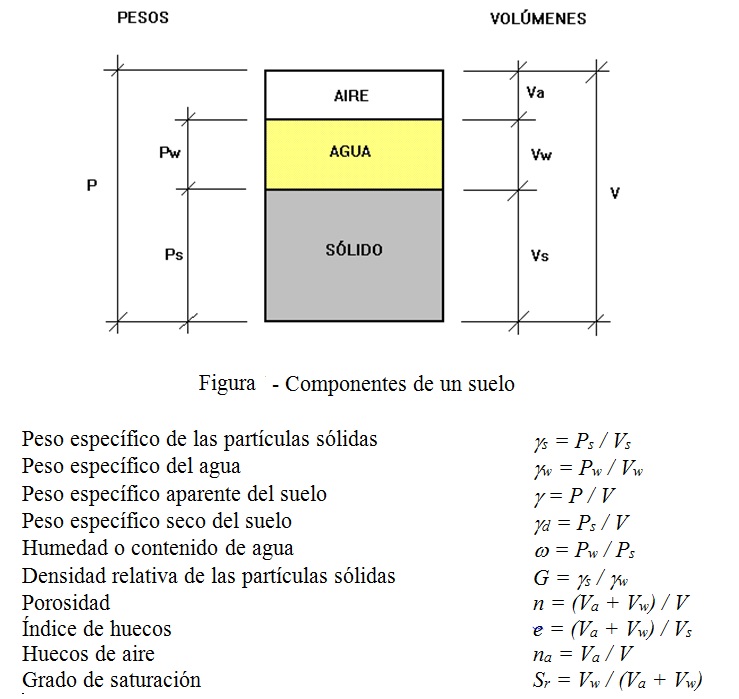
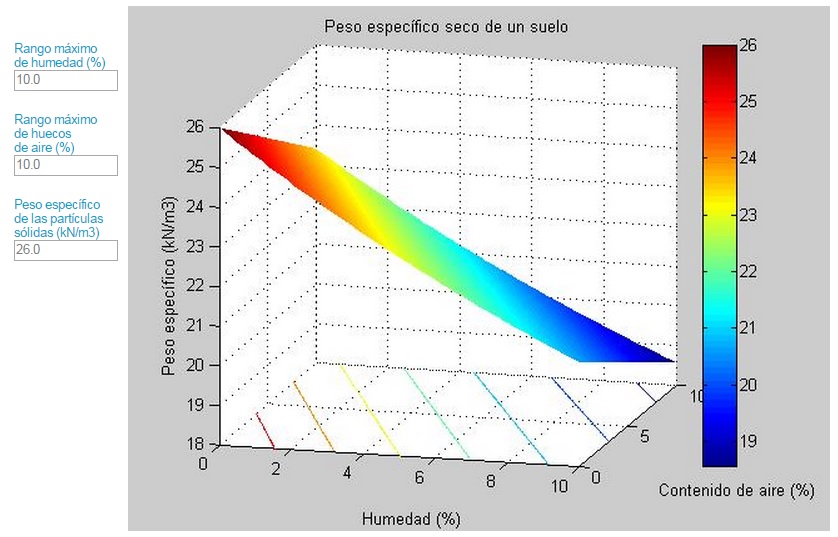
Se entiende por suelo al seudosólido formado por un conjunto de partículas sólidas que forman una estructura en cuyo seno existen huecos ocupados por agua y aire en proporciones variables. El «peso específico de un suelo«, como relación entre el peso y su volumen, es un valor dependiente de la humedad, de los huecos de aire y del peso específico de las partículas sólidas. Para evitar confusiones, las determinaciones de los ensayos de laboratorio facilitan por un lado el «peso específico seco» y por otro la humedad. Fijémonos que este término es diferente de la «densidad del suelo«, que establece una relación entre la masa y el volumen. También suele utilizarse un valor adimensional denominado, “peso especifico relativo”, definido como el cociente entre el peso específico del suelo y el peso específico del agua a una temperatura determinada. Los valores típicos de gravedades específicas para los sólidos del suelo son entre 2.65 y 2.72. En la figura que sigue se observan los componentes de un suelo, con las notaciones sobre sus pesos y volúmenes, lo cual permite definir parámetros que caracterizan el estado físico de dicho suelo.
Estos conceptos son básicos y muy conocidos para los alumnos de cursos de geotecnia de grados de ingeniería civil. Sin embargo, para facilitar el proceso de aprendizaje, os facilito a continuación un enlace a un pequeño laboratorio virtual donde el alumno puede comprobar por sí mismo cómo varía el peso específico seco en función de la humedad y del peso específico de las partículas sólidas. Las instrucciones son muy sencillas: se debe seleccionar el rango máximo de humedad y del contenido de huecos de aire, en tanto por cien, con valores comprendidos entre 0 y 100, y también el peso específico de las partículas sólidas en kN/m³. No se admiten valores negativos.
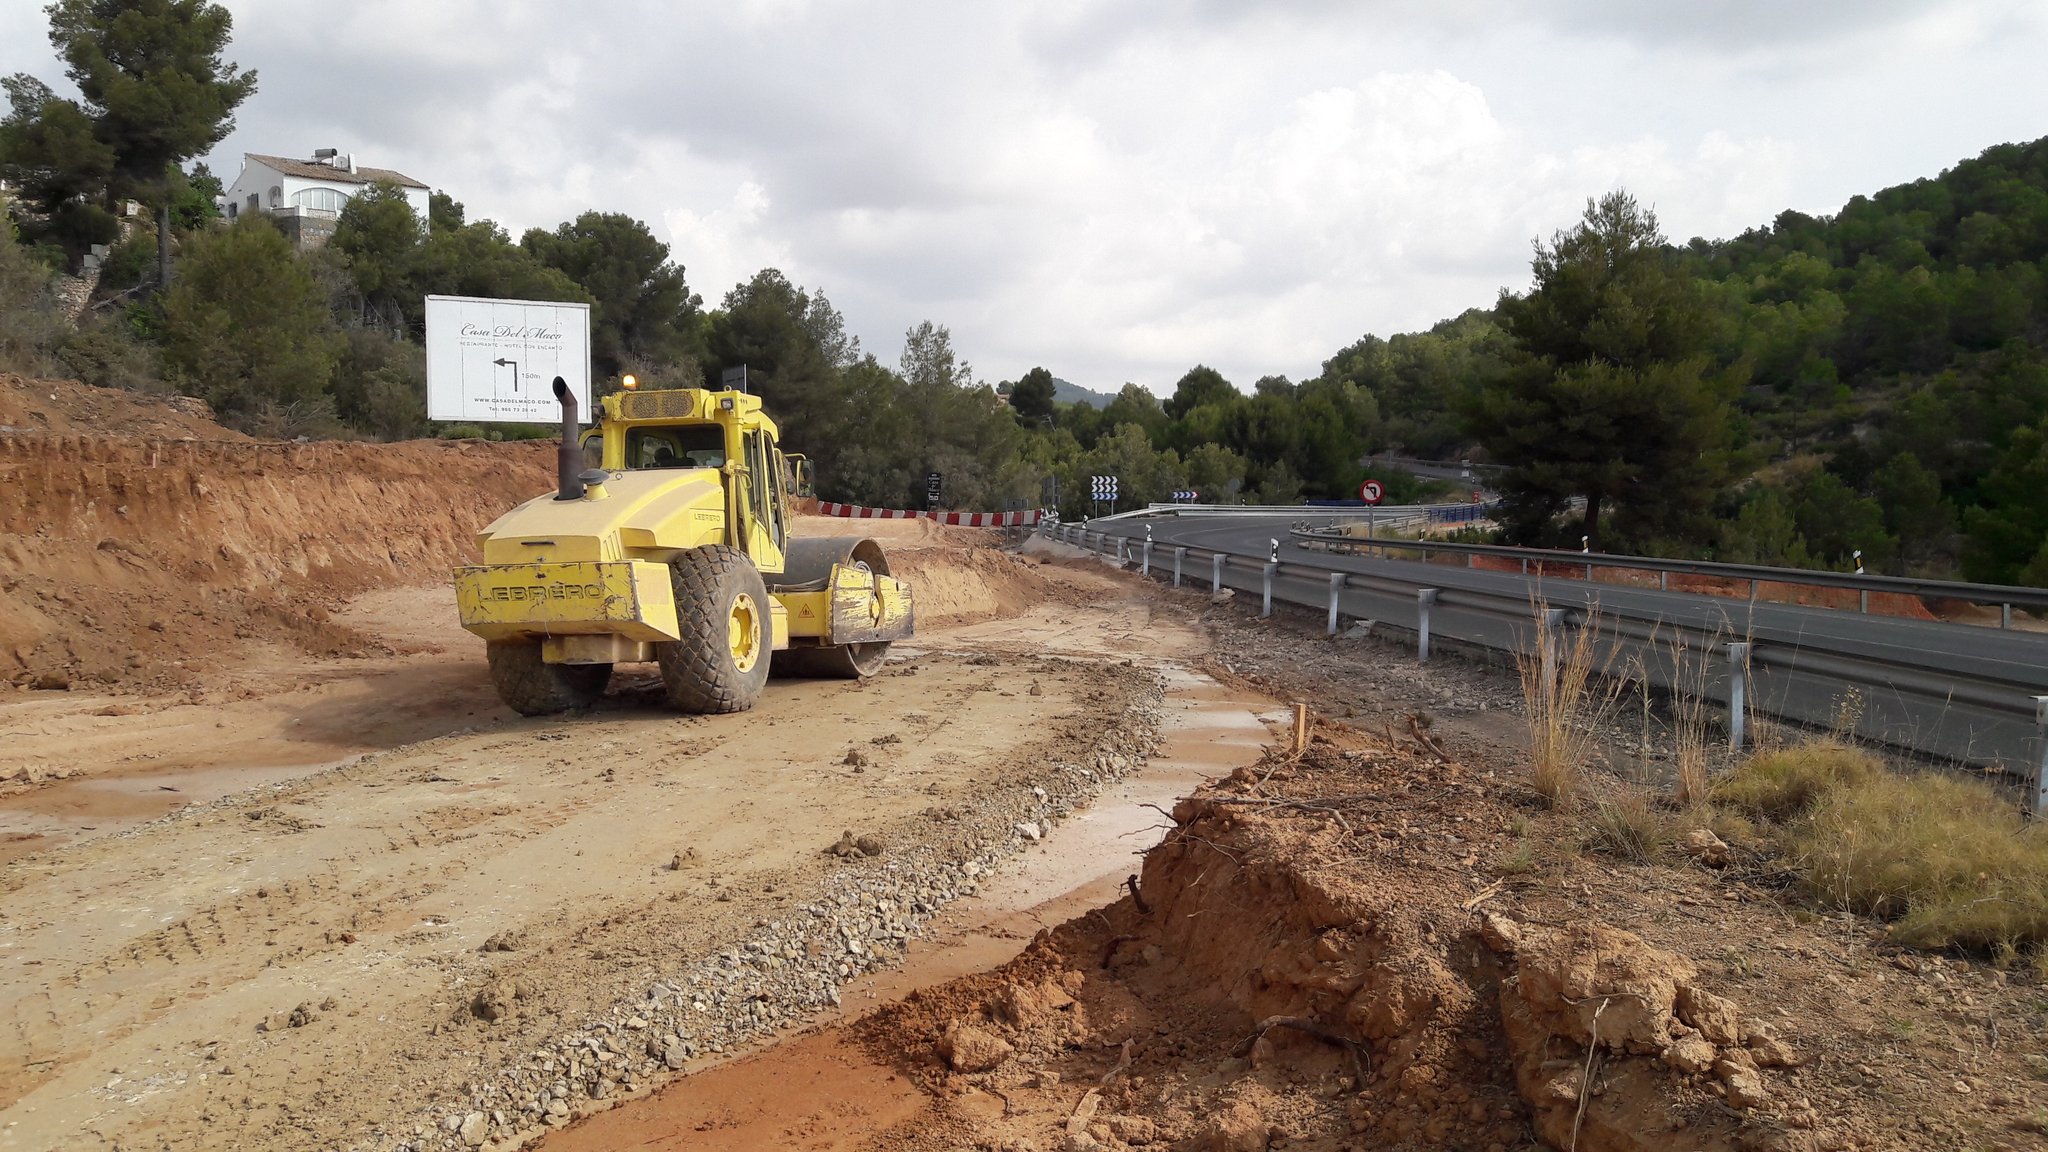
Figura 1. Tramo de prueba de suelo seleccionado. https://twitter.com/cytemsl/status/888377967256244224/photo/1
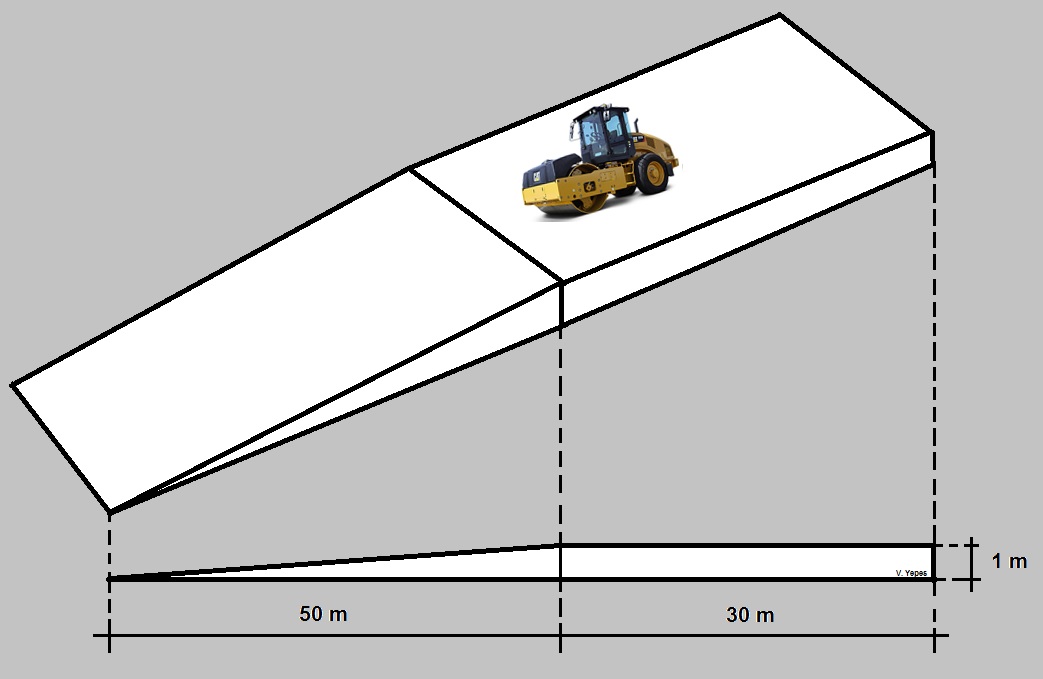
La compactación de suelos suele ser uno de los procedimientos constructivos en los que las patologías se presentan por su mala ejecución. Debido a la multitud de factores que influyen en la compactación, para grandes volúmenes de obra se aconseja realizar tramos de prueba, en los que se pueden establecer los criterios que, bajo la perspectiva económica, resulten óptimos para alcanzar la compactación especificada. Los tramos de prueba no suelen estar justificados en el caso de que los materiales sean suficientemente homogéneos y siempre resulta interesante cuando nos encontramos ante yacimientos importantes. En otro caso, no resulta económica su ejecución. Estos tramos de prueba están formados por una cuña, cuyo espesor llega hasta el máximo que se considere para el equipo empleado. Veamos brevemente cómo determinar el espesor de tongada y el número óptimo de pasadas.
Figura 2. Esquema de tramo de prueba (Rojo, 1988)
La humedad y la naturaleza del suelo, el espesor de compactación, el equipo seleccionado para la compactación, la velocidad de trabajo y el número de pases, entre otros, están relacionados entre sí y, junto con ellos, se puede alcanzar la densidad exigida para cada caso. Esta propiedad es cambiante con la profundidad de la capa, con una variación que depende del equipo de compactación, por lo que consideraremos una densidad media de capa. Los pliegos de condiciones pueden exigir que la compactación media de la capa sea superior a un valor determinado, según su densidad especificada, o bien que la compactación en cualquier punto sea superior a un valor determinado. Hoy en día se tienen en cuenta no solo los valores medios, sino también su dispersión.
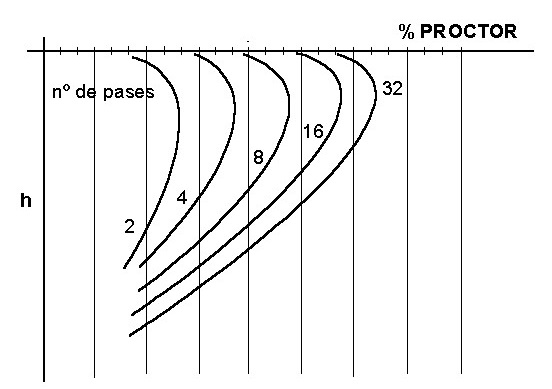
La densidad es, en general, débil en los primeros centímetros; alcanza su máximo a los 10 o 20 cm y disminuye con rapidez, de forma variable según los materiales y el compactador utilizado. Sin embargo, el efecto de compactación de capas sucesivas produce un aumento de la densidad, de modo que la densidad media de la capa se aproxima a la obtenida mediante el método de ensayo.
Figura 3. Distribución de la compactación en profundidad
Los máximos de las curvas de compactación, con el número de pases, se sitúan cada vez más profundos en la compactación vibratoria; en cambio, se acercan a la superficie en la compactación por amasado (pata de cabra). Se dice en este último caso que la compactación es de “abajo hacia arriba”, tal y como vimos en un punto anterior.
El contenido de agua tiene un valor decisivo en la elección del grosor de la tongada, ya que para cada grosor existe una humedad óptima y ambas variables crecen de forma conjunta. A mayor humedad, más efectiva es la acción del compactador en profundidad. Esta consideración es de gran importancia económica, puesto que se puede elegir un grosor de capa en función de la humedad natural previa a la corrección. También es decisivo, a la hora de calcular rendimientos, tener perfectamente establecido el número de pases, que disminuye con el espesor de la capa.
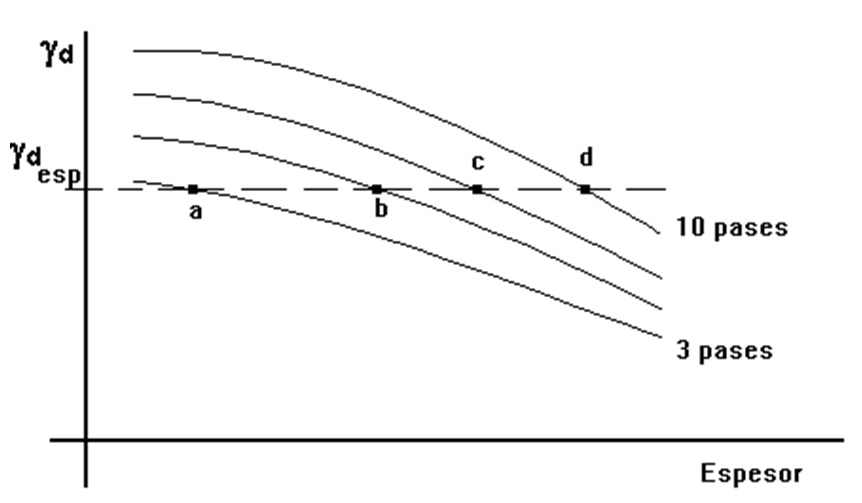
Estos tramos de prueba están formados por una cuña, cuyo espesor llega hasta el máximo que se considere para el equipo empleado. Se miden las densidades obtenidas en función del grosor de capa y del número de pases, lo que da lugar a curvas como las mostradas en la Figura 3.
Figura 4. Curvas de resultados del tramo de pruebas
Una vez obtenido el conjunto de puntos “a”, “b”, etc., se elige el par formado por el número de pases y el espesor de tongada de mayor producción horaria.
El Pliego de Prescripciones Técnicas Generales para Obras de Carreteras y Puentes establece en su artículo 330 que «cuando lo indique el Proyecto o lo aconsejen las características del material o de la obra, y previa autorización del Director de las Obras, las determinaciones «in situ» de densidad, humedad, y módulo de deformación se complementarán por otras, como los ensayos de huella ejecutados según NLT 256 o el método de «Control de procedimiento» a partir de bandas de ensayo previas. En estas últimas deberán quedar definidas, para permitir su control posterior, las operaciones de ejecución, equipos de extendido y compactación, espesores de tongada, humedad del material y número de pasadas, debiendo comprobarse en esas bandas de ensayo que se cumplen las condiciones de densidad, saturación, módulo de deformación y relación de módulos que se acaban de establecer. En estas bandas o terraplenes de ensayo el número de tongadas a realizar será, al menos, de tres (3)”.
A continuación, os dejamos un Polimedia con una somera explicación sobre la realización de estos tramos de prueba.
Referencias:
ROJO, J. (1988): Teoría y práctica de la compactación. (I) Suelos. Ed. Dynapac. Impresión Sanmartín. Madrid.
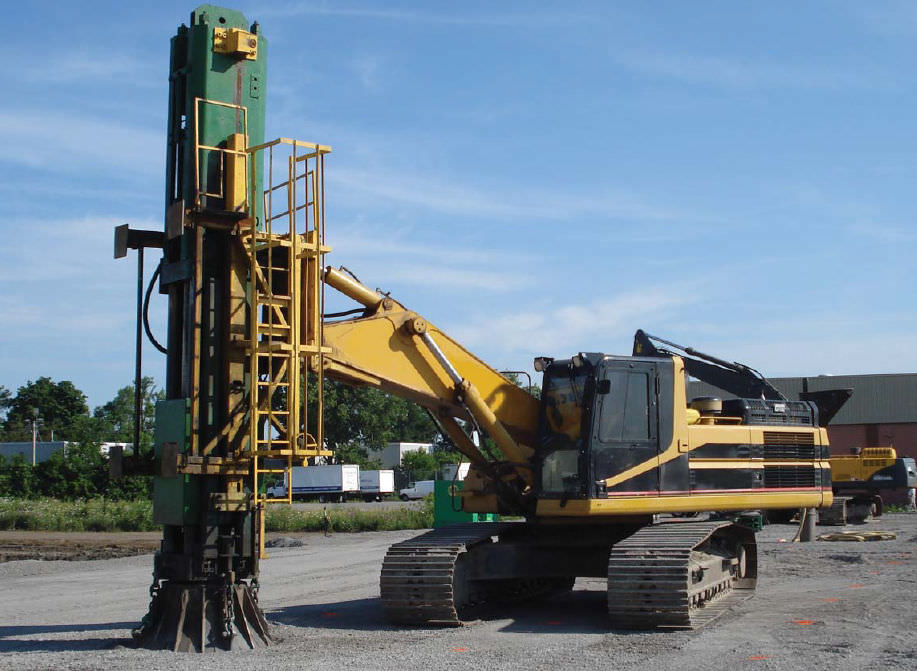
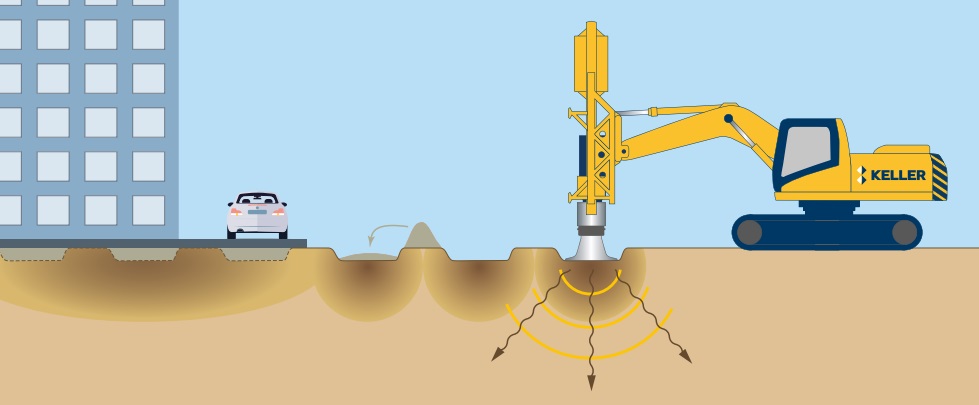
La compactación dinámica rápida (“rapid impact compaction”, RIC) es una técnica de mejora del terreno que se desarrolló en Inglaterra en los años 90. La técnica densifica suelos granulares sueltos a poca profundidad utilizando un martillo hidráulico que golpea una placa de impacto. Se trata de generar impactos mediante un elevador hidráulico con pesos de 7 a 16 toneladas que cae desde una pequeña altura de 1 a 2 m, sobre una placa de 1,5 m en contacto con la superficie del terreno a una velocidad de 40 a 80 golpes por minuto. En condiciones adecuadas se podría compactar capas un espesor entre 4 y 7 m, aunque se han compactado capas de hasta 10 m. Los puntos de impacto se distribuyen en mallas de 2 a 3 m de lado..
Figura 1. Compactación dinámica rápida
La energía se transfiere por impacto directo en la superficie, pero también por transmisión de ondas de «choque» dinámicas que se desplazan en el suelo, al igual que en la compactación dinámica (Figura 2). Se ha conseguido una capacidad portante de 190 kPa con este método en capas de 6 m de un relleno heterogéneo. No obstante, la compactación depende de las condiciones del suelo y es más efectiva para materiales granulares que contengan menos de un 15% de finos.
Una de las ventajas de la compactación dinámica rápida es que la placa permanece siempre en contacto con el terreno, lo que asegura el control de la compactación. Además, la baja altura y el tamaño relativamente pequeño del equipo permiten acceder a lugares difíciles en los que otras técnicas de compactación profunda pueden no ser apropiadas o posibles. Es una buena alternativa a la retirada de 4-5 m de suelos naturales o rellenos existentes para rellenar y compactar dicho material en capas de 15 a 30 cm con un compactador de rodillos convencional.
Figura 2. Efecto de la compactación dinámica rápida. Cortesía de Keller.
A continuación os dejo un folleto explicativo de Menard.
MARTÍ, J.V.; GONZÁLEZ, F.; YEPES, V. (2004). Temas de procedimientos de construcción. Mejora de terrenos.Editorial de la Universidad Politécnica de Valencia. Ref. 2004.844. Valencia
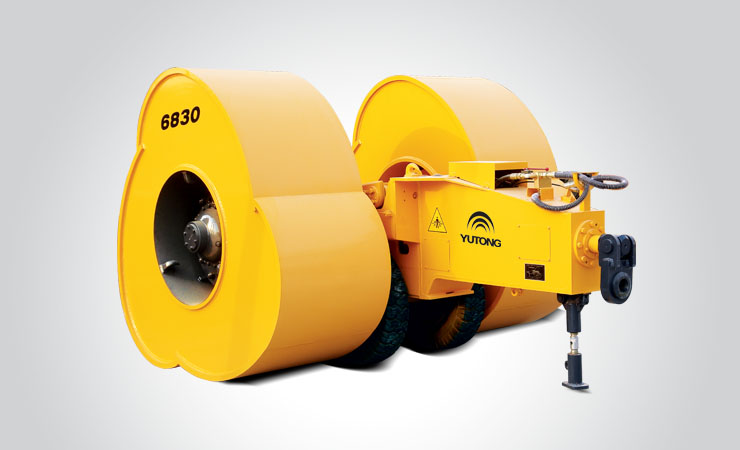
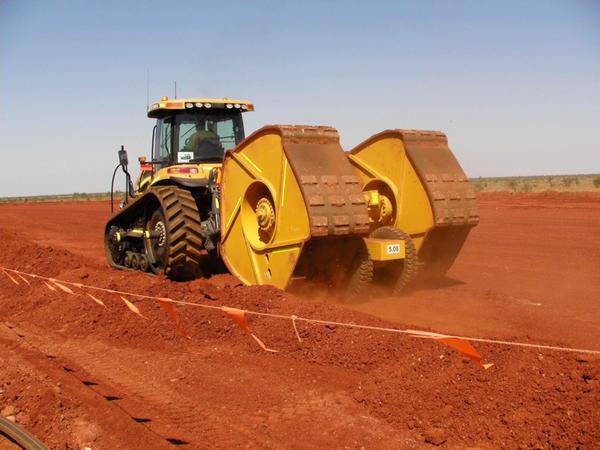
Últimamente, se han desarrollado algunos sistemas de compactación de intensidad mayor a la de los rodillos vibratorios, pero menor a la compactación dinámica. Se trata del sistema denominado HEIC (High Energy Impact Compaction), que es un sistema de compactación con rodillos por impactos de gran energía.
Se trata de unos rodillos de perfil irregular y de pesos del orden de 12 a las 25 t que se arrastran por un tractor a una velocidad entre 10 y 15 km/h. Ello implica de 90 a 130 impactos por minuto.
Debido a la forma de los rodillos, durante la elevación del eje del rodillo la carga unitaria sobre el suelo va aumentando por la disminución de la zona de contacto con el suelo. Al bajar bruscamente se produce un impacto, lo que facilita el movimiento y evacuación del aire y agua contenidos en el suelo. Las presiones de contacto pueden alcanzar los 300 kPa a 1,2 MPa. Los efectos pueden alcanzar hasta los 4-5 m, en función del suelo tratado y del tamaño del compactador.
La máxima resistencia del suelo se alcanza por debajo de la superficie, puesto que la zona superficial se descompacta por efecto de los impactos. La curva de compactación conseguida se sitúa por encima de la del Proctor modificado, por lo que la humedad óptima es menor que la correspondiente a dicho Proctor.
Os paso un par de vídeos de un compactador remolcado caracterizado por generar golpes mediante la circulación de un rodillo con perfil triangular. Cada vez que gira, se produce un impacto sobre el terreno. Espero que os gusten.