Efectos del calor en el fraguado del hormigón fresco

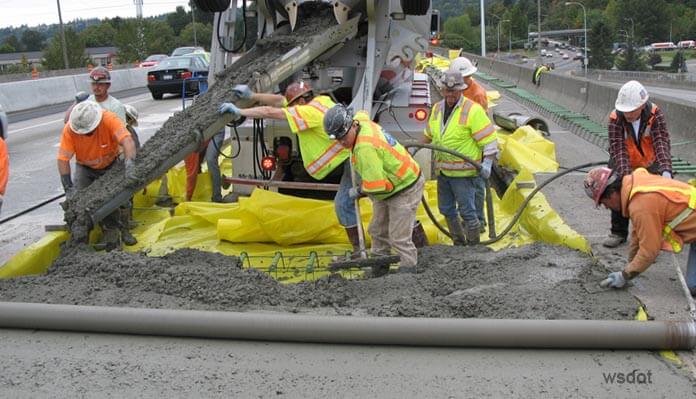
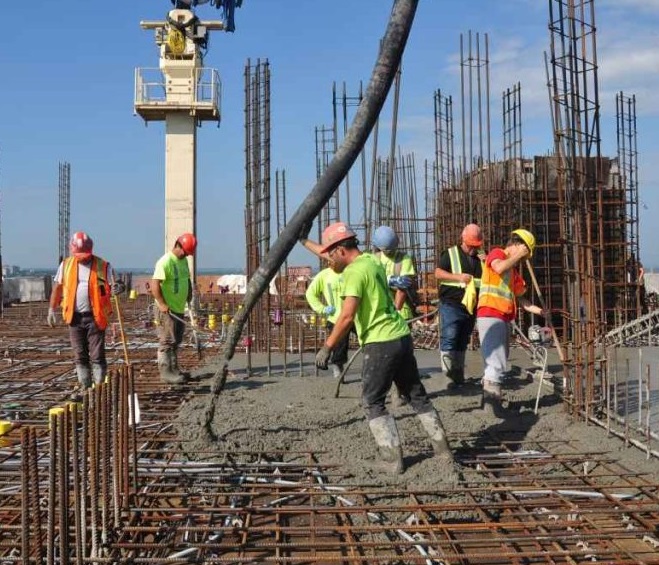
Figura 1. Hormigonado en tiempo caluroso. https://hormigonaldia.ich.cl/recomendaciones-tecnicas/hormigonado-en-tiempo-caluroso/

Una temperatura elevada del hormigón fresco acelera la reacción de fraguado y aumenta la velocidad de hidratación, lo que incrementa la demanda de agua para lograr una consistencia determinada. Un aumento de aproximadamente 10 °C en la temperatura del hormigón requiere unos 7 litros de agua adicionales por metro cúbico para mantener la misma consistencia. Además, si se desea aumentar el asentamiento del cono de Abrams en 25 mm, se debería incrementar en un 2 % la cantidad de agua necesaria; sin embargo, a 40 °C, sería necesario un 3,5 % adicional de agua (ver Calavera et al., 2004). Esto reduce la fluidez del hormigón, que disminuye rápidamente con el tiempo, lo que dificulta su puesta en obra.

Otro efecto de las altas temperaturas es la rápida pérdida de consistencia del hormigón. A temperatura normal, el hormigón puede perder alrededor de 25 mm de asentamiento en media hora. Sin embargo, a temperaturas elevadas, esta pérdida aumenta significativamente debido a la evaporación y al mayor consumo de agua durante la rápida reacción química inicial del cemento.

Dado que no es posible aumentar la cantidad de agua en la mezcla sin comprometer la resistencia y durabilidad del hormigón, es necesario añadir plastificantes o cambiar a superfluidificantes para mantener las condiciones de trabajabilidad previstas, o reducir los tiempos de puesta en obra. En el caso del hormigón premezclado, puede ser necesario añadir estos aditivos en obra mediante un nuevo mezclado, lo que supone una operación de control complejo. Por otro lado, la eficacia del superfluidificante disminuye rápidamente a medida que aumenta la temperatura, aunque los productos derivados de copolímeros vinílicos pueden mitigar este problema.

Los hormigones fabricados, colocados y curados a temperaturas más altas desarrollan su resistencia más rápidamente. Se ha observado que el hormigón se endurece el doble de rápido a 35 °C que a 20 °C. Sin embargo, debido a un curado deficiente, estos hormigones suelen presentar resistencias inferiores a los 7 y a los 28 días. De hecho, tras 28 días, su resistencia puede reducirse entre un 15 % y un 20 % (ver Calavera et al., 2004). Esta pérdida de resistencia se explica por la formación de productos de hidratación más porosos, resultado de un proceso de hidratación acelerado e imperfecto.

Las altas temperaturas ambientales suelen ir acompañadas de bajas humedades relativas, lo que aumenta la evaporación del agua del hormigón fresco y reduce la cantidad disponible para la correcta hidratación del cemento. Asimismo, la rápida pérdida de agua del hormigón en la superficie, superior al aporte por difusión desde el resto del hormigón, provoca la formación de fisuras superficiales debido a la retracción plástica. Estos efectos se agravan con la presencia de viento y la exposición al sol (véase el nomograma de Menzel). El secado superficial comienza cuando la velocidad de evaporación supera la de ascenso del agua a la superficie recién formada por exudación. Además, si las condiciones de sequedad son suficientes, puede formarse una costra superficial seca que bloquea el agua de exudación, impidiendo que llegue a la superficie. Esta agua queda almacenada debajo de la capa seca, lo que puede provocar una descamación posterior.

El rápido endurecimiento del hormigón incrementa la velocidad de generación de calor durante la hidratación del cemento, lo que provoca altas temperaturas y mayores diferencias térmicas debido a la lenta disipación del calor. Las altas temperaturas alteran el proceso de hidratación y generan compuestos como la etringita, que perjudican la durabilidad del hormigón.

Las diferencias térmicas entre el núcleo y la periferia de las piezas generan tensiones de tracción que el hormigón en proceso de endurecimiento no puede soportar, lo que provoca fisuras que reducen su durabilidad. En secciones delgadas, de menos de 150 mm, es crucial evitar la formación de fisuras de retracción plástica, ya que estas pueden afectar a una porción significativa de la sección. En elementos masivos, el problema radica en el riesgo de fisuración térmica debido a las altas temperaturas que el hormigón puede alcanzar. Las fisuras pueden aparecer tanto durante la fase de aumento de temperatura (fisuras internas) como durante el enfriamiento (fisuras superficiales). Para prevenirlo, la temperatura de colocación del hormigón no debe superar los 15 °C, siendo preferible que esté alrededor de los 5 °C. Además, la diferencia de temperatura entre dos puntos de la sección no debe exceder los 20 °C, lo que requiere el uso de protección térmica durante el curado.

En elementos protegidos de grandes cambios de humedad, como las cimentaciones de estructuras interiores, la temperatura máxima durante el proceso de fraguado no debería superar los 80 °C. Si se trata de estructuras exteriores no protegidas frente a cambios de humedad, la temperatura no debería superar los 70 °C. Para elementos especialmente expuestos a ciclos de hielo-deshielo, la temperatura no debería superar los 65 °C, e incluso menos en algunos casos. Esta temperatura máxima generalmente se alcanza entre las 12 y las 24 horas después del amasado.

Para evitar los efectos perjudiciales del calor sobre el hormigón fresco, se pueden adoptar dos tipos de medidas: utilizar hormigón más frío y diseñar una mezcla adecuada en cuanto a componentes y dosificación. Pero este tipo de precauciones las estudiaremos en detalle en otro artículo.

Referencias:

AA. VV. (2002). Hormigones de ejecución especial (seis tipos). Colegio de Ingenieros de Caminos, Madrid, 114 pp.

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Carretillas manuales o a motor para la colocación del hormigón

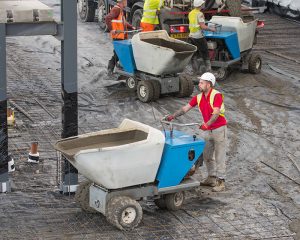
Figura 1. Buggy para colocación de hormigón. https://www.concretehireandsales.com/hire-old/concrete-power-buggies/

Las carretillas manuales o motorizadas (buggies) se utilizan habitualmente en obras pequeñas debido a su rendimiento limitado y a la alta demanda de mano de obra que requieren. Deben circular sobre superficies rígidas y lisas para evitar la segregación del hormigón y hay que prestar atención al tipo de mezcla (volumen de finos, relación agua/cemento y aditivos) para minimizar la pérdida de homogeneidad durante el transporte.

La guía ACI 304R proporciona directrices específicas y recomienda que los buggies circulen sobre pasarelas rígidas y lisas con entablado empalmado (no solapado) para minimizar la segregación durante el movimiento. Establece distancias horizontales máximas de 60 m para carretillas manuales y de 300 m para buggies motorizados, según las condiciones operativas. Advierte que los vibradores no deben usarse para desplazar el hormigón lateralmente, sino que deben insertarse verticalmente para lograr una consolidación efectiva. También sugiere asegurar una descarga controlada para evitar el desplazamiento lateral del hormigón y homogeneizar las cargas del tambor de las mezcladoras con al menos 30 revoluciones antes de vaciarlas.

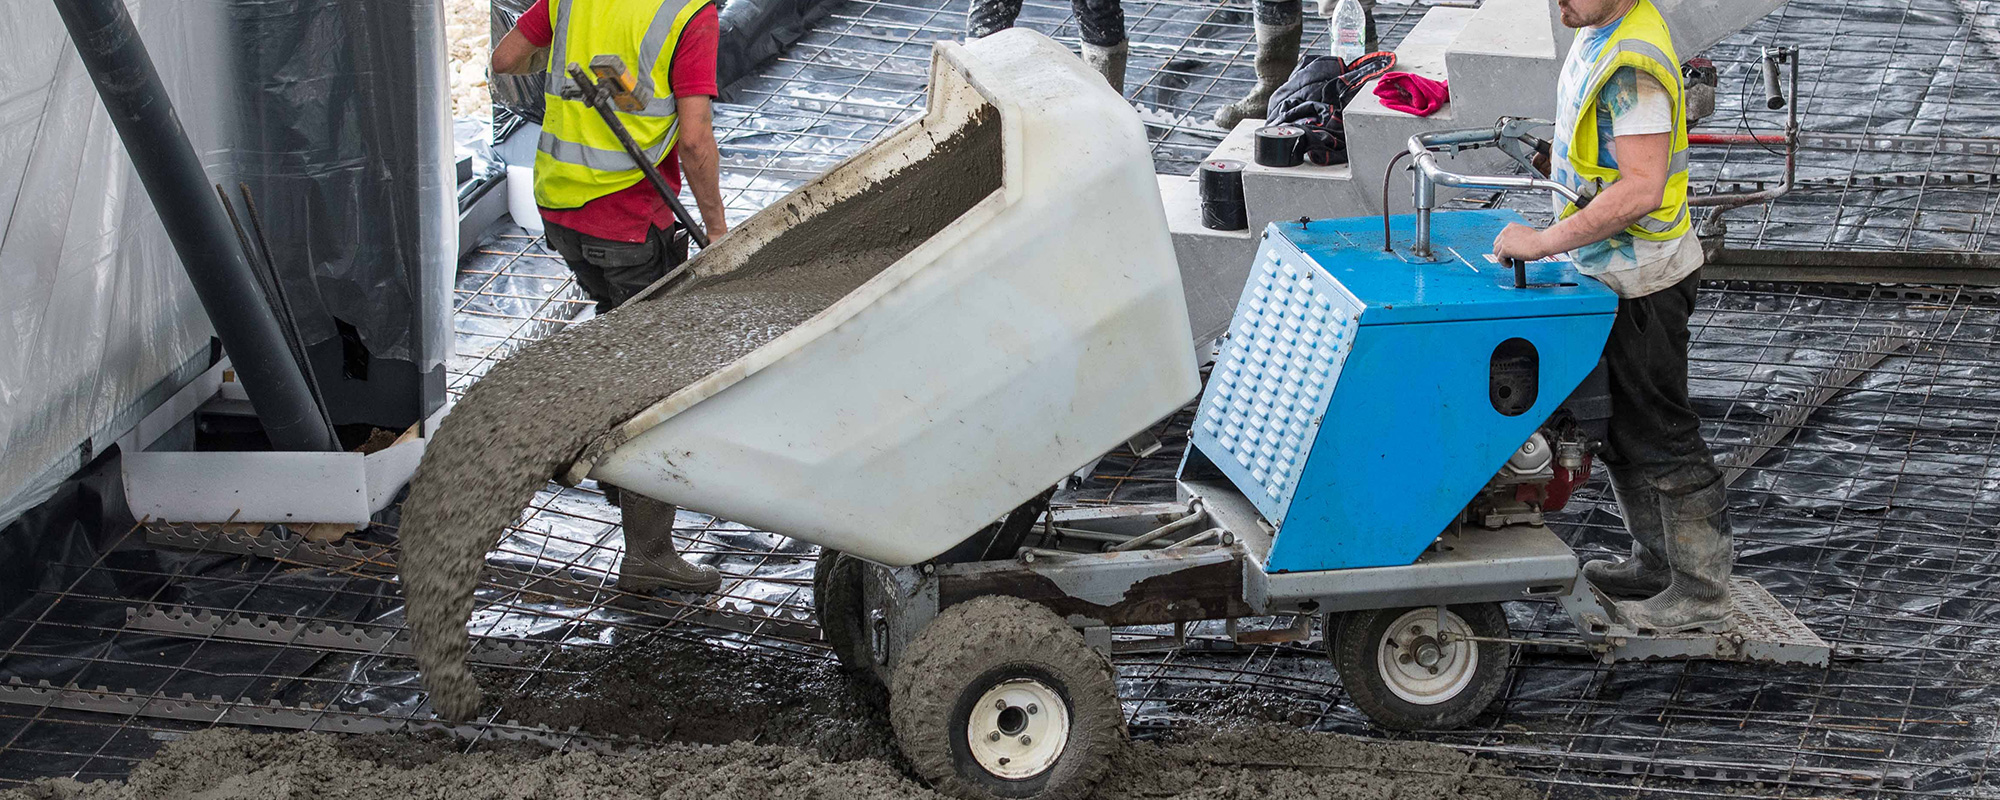
Figura 2. Carretilla a motor para colocar hormigón. https://www.concretehireandsales.com/hire-old/concrete-power-buggies/

Una ventaja significativa de estas carretillas es su capacidad para acceder a lugares muy estrechos a los que otros medios (bombas, cintas, etc.) no pueden llegar sin obras adicionales. Para realizar la descarga, deben situarse por encima de las armaduras y respetar las condiciones de seguridad y de separación indicadas en la normativa aplicable. En cuanto a las distancias prácticas, las recomendaciones varían según la fuente: mientras algunas guías prácticas citan distancias horizontales máximas de hasta 60 m en determinados casos, otras referencias y fabricantes recomiendan distancias mucho menores para carretillas manuales (por ejemplo, 7 m en trayectos con frecuentes manipulaciones) o mayores para buggies motorizados, siempre y cuando se cumplan las condiciones de consistencia del hormigón y posibilidad de reposicionamiento rápido.

Las carretillas manuales tradicionales tienen una capacidad aproximada de 80 litros. No obstante, las carretillas manuales comerciales tienen una capacidad de entre 50 y 80 litros y un rendimiento práctico muy bajo (aproximadamente 0,5 m³/h, dependiendo del terreno y la frecuencia de descarga), por lo que están indicadas para obras pequeñas o maniobras puntuales.

En el caso de los carros de dos ruedas, la capacidad oscila entre 0,20 m³ y 0,30 m³, con una capacidad de colocación que varía entre 3 m³/h y 5 m³/h. Se recomienda que las ruedas sean de goma o neumáticas de baja presión, ya que así se amortigua el movimiento durante el transporte y, por tanto, se reduce la segregación. Los fabricantes especifican neumáticos que «no dejan marcas» para superficies delicadas y aconsejan modelos con suspensión o amortiguación al trabajar con mezclas muy fluidas.

Un buggy para hormigón es un vehículo motorizado (de ruedas u orugas) diseñado para transportar hormigón y otros materiales de construcción, con tolvas de entre 0,30 y 0,45 m³ de capacidad. Está equipado con una gran cuchara o tolva montada sobre un chasis, lo que facilita el traslado de grandes volúmenes sin esfuerzo manual. Según las fichas técnicas de los fabricantes, las capacidades de las tolvas oscilan entre 0,30 y 0,45 m³, las cargas máximas entre 900 y 1100 kg, las potencias motoras entre 6 y 15 kW, y los límites de pendiente entre el 7 % y el 15 %, dependiendo del modelo.

Los carritos motorizados están disponibles en tamaños de 0,30 a 0,40 m³ y tienen una capacidad de colocación que puede variar entre 14 y 18 m³/h en condiciones óptimas y con trayectos relativamente cortos y continuos. No obstante, estas cifras dependen en gran medida de la configuración de la obra (distancia, maniobras, pendientes y tiempo de carga/descarga). Para distancias largas o en obras con elevadas restricciones de accesibilidad, se recomiendan medios alternativos, como bombas o cintas transportadoras, ya que el coste operativo y el tiempo por metro cúbico pueden ser mayores.

En condiciones muy particulares (mezcla fluida, transporte continuo y control de reposición), la distancia horizontal máxima recomendable para el transporte con buggies motorizados puede llegar a 300 m, pero la práctica habitual en obra impone distancias mucho menores o el uso de medios de transporte alternativos si se supera cierto umbral (por ejemplo, el uso de bombas si hay transporte horizontal continuo y la distancia supera 100 o 200 m). En cualquier caso, conviene contrastar siempre con la normativa del proyecto y con las recomendaciones de la dirección facultativa.

Los buggies de hormigón están diseñados para su uso en obra y cuentan con características como cucharas de gran capacidad para manipular el material de forma eficaz, neumáticos que no dejan marcas para su uso en superficies delicadas, control de velocidad variable para conducir con precisión, mandos sencillos de utilizar y una estructura resistente que garantiza un rendimiento duradero. Muchos fabricantes también ofrecen opciones adicionales, como cucharas basculantes con control hidráulico, cubetas de polímero para evitar adherencias, sistemas de rascado y limpieza, protecciones de emergencia y sistemas antipolvo, que facilitan la logística y el mantenimiento, y conviene evaluarlas según las condiciones de la obra.

Os dejo algunos vídeos al respecto.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1994). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Silos fijos de cemento

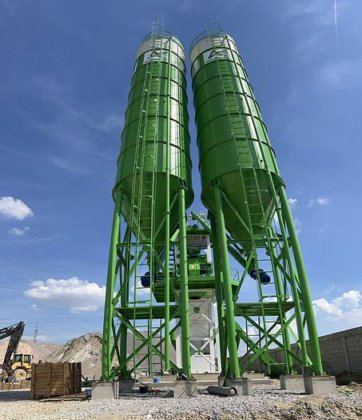
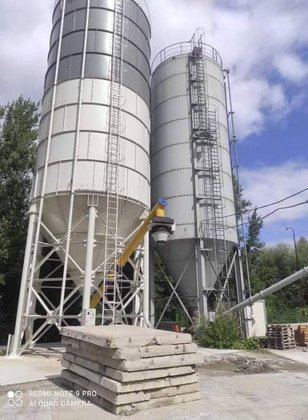
Figura 1. Silo de cemento atornillado. https://www.machinio.es/anuncios/80213364-silo-de-cemento-vertical-de-200-toneladas-silo-de-hormigon-en-esmirna-turquia

Durante mucho tiempo, el cemento se ha suministrado en sacos de papel. Sin embargo, en la actualidad, en la mayoría de los casos, se transporta a granel en camiones cisterna y se almacena en silos herméticos que forman parte integral de las centrales. Los silos se pueden clasificar según su movilidad en fijos y móviles. En este artículo se describen las principales características de los silos fijos.

Los silos fijos de cemento suelen ser depósitos cilíndricos metálicos que terminan en la parte inferior con un cono en el que se encuentra la base de salida. La extracción en los silos de cemento se realiza por gravedad, con un ángulo de inclinación del cono inferior de aproximadamente 50 grados. Este diseño asegura un flujo eficiente del material, lo que permite que el cemento se desplace de forma constante y sin obstrucciones hacia la salida del silo. El conjunto se apoya en una estructura de perfiles de altura variable, por lo que es muy importante construir cimientos sólidos para evitar la caída de silos.

Estas instalaciones ofrecen varias ventajas en comparación con el almacenamiento tradicional en sacos, especialmente cuando la producción horaria de hormigón debe superar los 10 m³:

  • Ahorro en la compra de cemento: se puede obtener una reducción de costes del 10 % al 15 %.
  • Reducción de pérdidas de material: se evita el desperdicio de cemento por sacos rotos o mojados.
  • Dosificación precisa: permite dosificar en cualquier cantidad, incluidos múltiplos de 50 kg e incluso de 25 kg.
  • Incremento de la productividad: el cemento está disponible de inmediato, lo que mejora la eficiencia operativa de la planta.
  • Reducción de los costes de manipulación: se reducen los costes de descarga, almacenamiento y manipulación del cemento.

Los inconvenientes son relativamente pocos. Aunque los silos suelen tener un costo inicial bajo, su precio aumenta considerablemente cuando se les equipan con los dispositivos necesarios para su funcionamiento (chimenea filtrante, sistemas antibóveda, indicadores de nivel, etc.). No obstante, las ventajas económicas y la eficiencia operativa que ofrecen superan con creces estas desventajas frente al método de almacenamiento en sacos.

El material principal para fabricar el silo de cemento es el acero de diversos grados, adecuado a las condiciones del área de instalación, y está recubierto con un compuesto protector anticorrosivo. El espesor de las partes del silo varía entre 6 y 10 mm. En las áreas con bajas temperaturas invernales, el silo se aísla externamente para mantener el cemento en condiciones óptimas.

Para capacidades entre 25 y 40 t, los silos se construyen de una sola pieza, con un diámetro máximo de 2,50 m, lo que permite su transporte por carretera en camión. También pueden fabricarse con un diseño telescópico, de modo que una sección del silo se inserta dentro de otra, lo que permite su transporte en un solo camión y alcanzar capacidades de hasta 60 t. Para capacidades superiores, el transporte supone un problema, por lo que los silos se construyen de forma desmontable. Estos silos están divididos en secciones ensambladas longitudinalmente mediante bridas y se atornillan en su ubicación en la obra. De esta manera, se pueden alcanzar capacidades de 200, 500 y hasta 1000 t.

La carga se realiza a través de un tubo de 3 o 4 pulgadas para el llenado neumático y cuenta con un respiradero o un filtro en la parte superior que permite la salida del aire durante el vaciado o el llenado. Los silos suelen estar equipados con un sistema de fluidificación para evitar la formación de bóvedas en su interior. Este sistema consta de boquillas que inyectan aire a una presión no superior a 200 kPa.

En la parte inferior, los silos disponen de un cierre de tajadera o de mariposa que permite cerrar la salida de cemento cuando sea necesario realizar una reparación.

Es obligatorio que los silos estén equipados con una escalera con protecciones para acceder a la parte superior, y que también cuenten con barandillas de seguridad. En algunos casos, los silos de cemento están equipados con indicadores de nivel que muestran su grado de llenado. Además, es importante tener en cuenta que cada tipo de cemento debe almacenarse en silos separados, designados específicamente para un tipo y una procedencia determinados. Se deben tomar las precauciones necesarias para evitar cualquier tipo de mezcla.

Os dejo algunos vídeos que, espero, os resulten de interés.

También os paso algunas instrucciones de seguridad para los silos.

Pincha aquí para descargar

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MORILLA, I. (1992). Plantas de fabricación de hormigón y grava-cemento. Monografías de maquinaria. Asociación Española de la Carretera, Madrid.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Trompas de elefante para la colocación del hormigón

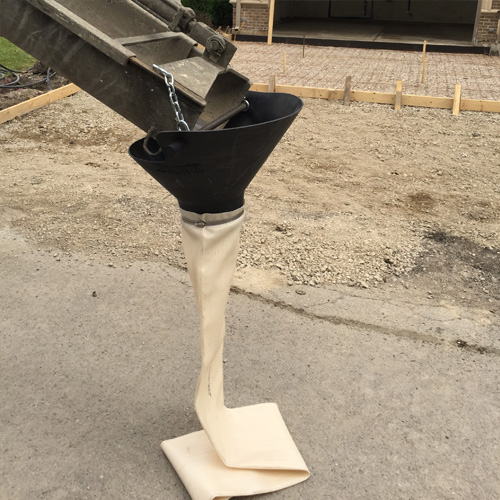
Figura 1. Trompa de elefante.

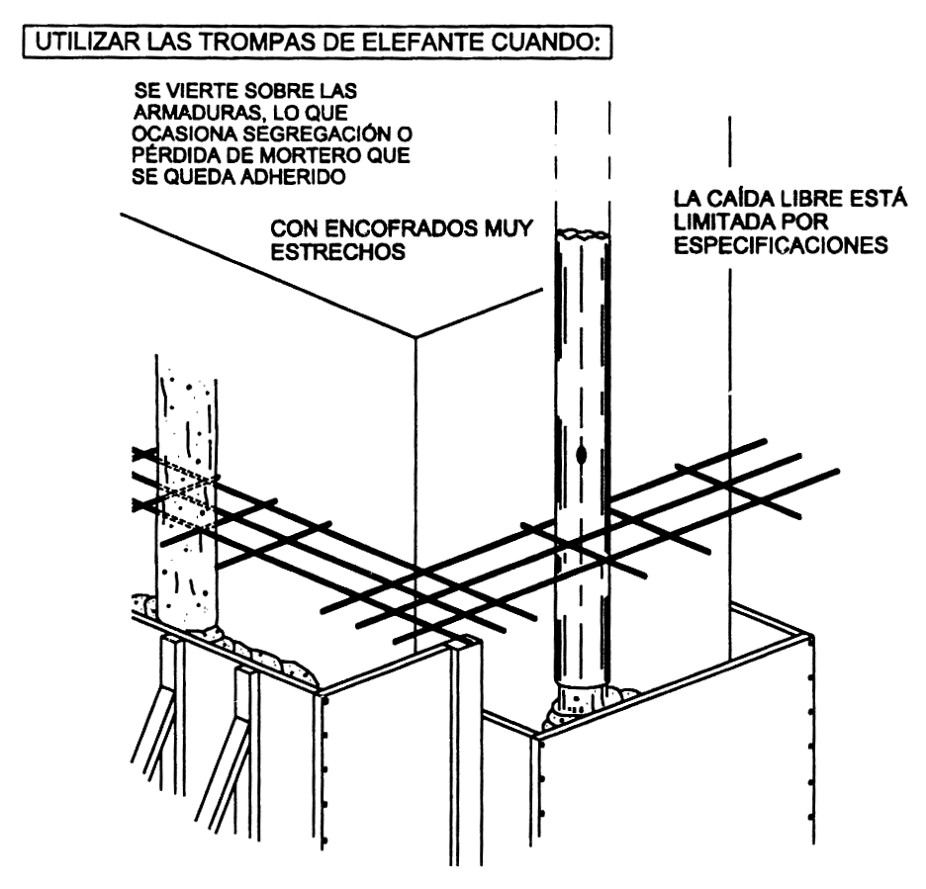
Las trompas de elefante, también denominadas tubos de caída, son conducciones de sección circular que se alimentan mediante un embudo y están concebidas para transferir el hormigón en dirección vertical, evitando así la segregación que se produciría si la mezcla impactara directamente contra las armaduras, los encofrados u otros elementos de la estructura. Se utilizan principalmente cuando es necesario descargar hormigón a distintos niveles. Deben instalarse de forma firme y perfectamente alineada para garantizar que la caída sea estrictamente vertical. Estas tuberías resultan especialmente útiles en proyectos de edificación en altura, en hormigonados bajo el agua y en estructuras de pequeño espesor y gran desarrollo vertical, como muros y pilares, donde es esencial evitar que la caída libre del hormigón supere los 2 m.

Las velocidades de colocación habituales oscilan entre 0,5 y 3 m de altura de hormigonado por hora y se recomienda colocar una tubería cada 30 m² de superficie o con un radio de influencia de entre 4 y 5 m. En casos de baja congestión de armaduras, estas distancias pueden aumentarse, siempre que se garantice una distribución adecuada de la mezcla.

Las trompas pueden fabricarse en acero, caucho o materiales plásticos resistentes y están compuestas por tramos ensamblables, lo que permite variar su longitud con facilidad y adaptarlas a las condiciones de la obra. Para los vertidos subacuáticos o de gran profundidad (método tremie), se prefieren los tubos metálicos rígidos por su estanqueidad y resistencia, mientras que para los vertidos en altura en edificaciones, son frecuentes los tramos flexibles, ya que son más sencillos de maniobrar.

En cuanto a su dimensionamiento, se recomienda que el diámetro interior de la trompa sea, al menos, ocho veces el tamaño máximo del árido en la parte superior. En la parte inferior, esta relación puede reducirse a 6 veces, siempre que se eviten los atascos. En la práctica, se recomiendan diámetros interiores mínimos de 150 mm, que pueden alcanzar los 300 mm en aplicaciones de gran volumen o de gran profundidad.

Es fundamental mantener las trompas en posición vertical y sujetas correctamente, para que el vertido se realice con precisión y seguridad. Las uniones deben ser estancas y resistentes para evitar fugas de mortero o infiltraciones de agua en el caso de los hormigonados subacuáticos. En el caso de las trompas flexibles, se recomienda tensarlas y anclarlas para reducir las vibraciones y los desplazamientos que puedan interferir con las armaduras.

Figura 2. Trompa de elefante. https://shop.kuhlman-corp.com/deslauriers-8-wide-concrete-mini-hopper-with-6-long-elephant-trunk-and-chains/p3517/

El embudo que alimenta estas tuberías debe ser amplio y tener paredes inclinadas para facilitar una descarga continua y sin obstrucciones. Se recomienda mantener un flujo constante de hormigón para evitar interrupciones en la alimentación que podrían provocar segregación. La coordinación con camiones hormigonera o bombas de impulsión es fundamental para garantizar una descarga homogénea.

En vertidos a gran altura, cuando la caída vertical excede los límites recomendados, es preciso emplear trompas o canales que reduzcan la altura libre de caída. En casos extremos, se debe disponer de un cojín inicial de lechada de cemento o aplicar técnicas de descarga escalonada.

En aplicaciones subacuáticas, como cimentaciones profundas o pilotes, el procedimiento tremie exige que el extremo de descarga permanezca siempre sumergido en la masa de hormigón ya colocada para impedir el contacto con el agua y evitar el lavado de la pasta. El vertido suele iniciarse con un tapón o culote que impide la entrada de agua en el interior del tubo y, posteriormente, se mantiene un flujo continuo hasta la finalización de la colocación.

Figura 3. Cuándo se utiliza una trompa de elefante

Os dejo algunos vídeos ilustrativos.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1994). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2.ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Curado de pavimentos y otras losas de hormigón sobre tierra

Figura 1. Losa de hormigón sobre tierra. https://ich.cl/unidad/05-uso-del-hormigon-en-obra/

Las losas en el terreno tienen diversas aplicaciones, que incluyen la pavimentación de carreteras y aeropuertos, el revestimiento de canales, aparcamientos, entradas de cocheras, aceras y losas niveladas en edificaciones. Debido a su alta relación entre el área superficial y el volumen de hormigón, si no se adoptan medidas adecuadas, la evaporación de la humedad puede ser rápida y significativa, lo que puede provocar la aparición de grietas por contracción. Esto puede afectar negativamente a la resistencia, así como a la capacidad de soportar la abrasión y las heladas.

Un problema que surge en la ejecución de las losas de hormigón es la formación de un gradiente considerable de humedad entre sus caras superior e inferior. Cuando la pérdida de humedad ocurre en la cara superior, se produce una retracción que provoca la curvatura de la losa. Por otro lado, si la base de tierra está seca, puede absorber agua del hormigón, generando un gradiente de humedad opuesto al que se produce cuando la superficie está húmeda, lo que también provoca la curvatura de la losa en sentido contrario.

Para prevenir este inconveniente, es crucial garantizar condiciones de humedad uniformes en ambas caras de la losa. Esto implica humedecer previamente la base y minimizar la pérdida de humedad de la superficie mediante un proceso de curado inicial, intermedio y final. Además, si se coloca una lámina impermeable debajo de la losa, es fundamental mantener la cara superior húmeda para evitar que se curve. La instalación de un relleno de drenaje compactado de 100 mm sobre la lámina ayuda a secar la base de la losa y a reducir el problema.

Otro factor importante a considerar en estos elementos es el riesgo de fisuración por retracción plástica. La rápida pérdida de humedad por evaporación desde la superficie puede aumentar este riesgo. Es esencial aplicar el curado inmediatamente después del acabado para evitar daños en la superficie. Se pueden utilizar diferentes métodos para reducir la evaporación, como reductores de evaporación, nebulización o compuestos de curado. Cuando se interrumpe el proceso de curado, es fundamental evitar una rápida pérdida de humedad, por ejemplo, sustituyendo las arpilleras por láminas de plástico. Además, se recomienda utilizar techado y cortavientos para proteger la losa y mantener las condiciones óptimas de curado.

El método más efectivo para el curado de losas es el uso de agua, ya sea mediante aspersores o mediante inmersión. Esta técnica no solo proporciona hidratación al hormigón, sino que también ayuda a enfriarlo, lo que reduce el riesgo de fisuración térmica. No obstante, el método más simple y práctico consiste en aplicar compuestos de curado mediante pulverización. Estos compuestos pueden aplicarse inmediatamente después del acabado y no requieren ninguna intervención adicional. En caso de que la temperatura ambiente supere los 25 °C, se recomienda utilizar compuestos pigmentados en blanco.

Para temperaturas ambientales superiores a 5 °C, se recomienda mantener la humedad y la temperatura del hormigón durante un período mínimo de 7 días o, al menos, hasta que se alcance el 70 % de las resistencias especificadas a la compresión o a la flexión, eligiendo el período más corto entre ambas condiciones. En caso de que el hormigón se vierta a temperaturas ambientales iguales o inferiores a 5 °C, se deben tomar precauciones adicionales para prevenir daños por congelación.

Referencias:

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

MENZEL, C.A. (1954). Causes and Prevention of Crack Development in Plastic Concrete. Proceedings of the Portland Cement Association, Vol. 130:136.

LERCH, W. (1957). Plastic shrinkage. ACI Journal, 53(8):797-802.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Compactación del hormigón con regla vibrante

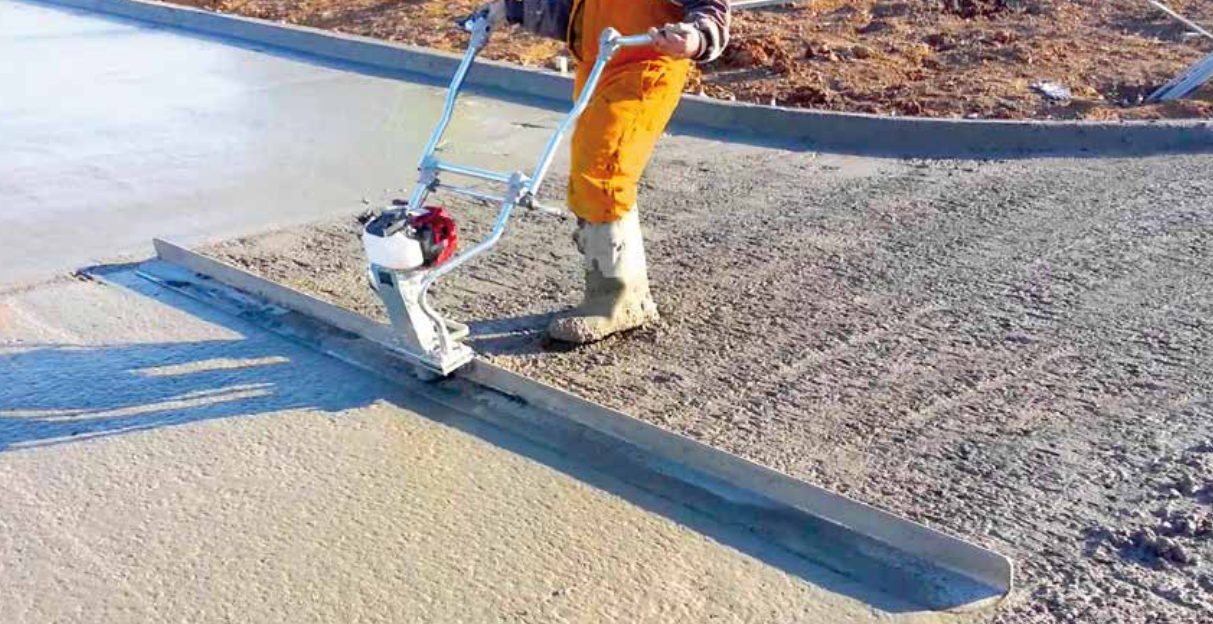
Figura 1. Regla vibrante. https://esfactory.mennofolk.org/content?c=regla+vibradora+para+hormigon&id=27

Las reglas o maestras vibrantes son máquinas diseñadas para alisar o dar acabado a superficies de hormigón, lo cual resulta especialmente útil en la construcción de soleras y pavimentos. Principalmente, constan de un elemento vibrador acoplado a una regla metálica de 3 a 5 m de longitud. Esta regla tiene, en cada uno de sus extremos, dos elementos de arrastre desmontables, entre los cuales suele ubicarse el interruptor de arranque y de parada del vibrador. El vibrador suele ser rotatorio y de contrapesos, accionado por motor eléctrico o de combustión en los equipos más ligeros y por neumático en los más pesados. Las vibraciones se transmiten a través del entramado o de la placa mientras se desliza sobre el hormigón, lo que permite la compactación y el alisado simultáneos de la superficie.

Estas máquinas se utilizan para nivelar el hormigón en superficies extensas, como locales industriales, aceras, garajes, calles y carreteras. A excepción de algunos equipos autoportantes más pesados, el entramado suele ser ligero para facilitar su manejo y reducir la presión sobre el hormigón. Además, la vibración vertical se amortigua rápidamente. Por lo tanto, cuando el espesor de la solera supera los 20 cm, es necesario realizar una compactación previa mediante vibradores de inmersión.

Su uso elimina el trabajo manual pesado de las maestras y aumenta la eficiencia sin requerir esfuerzo adicional. La acción vibratoria corrige las irregularidades superficiales, dejando el suelo perfectamente liso.

Existen dos tipos principales de reglas vibrantes: las de un solo larguero y las de dos largueros. Las reglas vibrantes de doble larguero constan de un conjunto vibrante y de dos largueros o vigas. El conjunto vibrante está equipado con un motor, ya sea eléctrico o de gasolina, que acciona un vibrador con amplitud de vibración variable. Este vibrador está montado en un bastidor provisto de grapas que permiten fijar los largueros o vigas de tubo rectangular, ajustándose a las longitudes requeridas según el ancho de la solera, con un máximo de 4 m. Para anchos mayores, se pueden montar dos elementos vibrantes sobre las vigas. La frecuencia de vibración oscila entre 50 y 100 Hz, con aceleraciones de 5 a 10 g.

Figura 2. Regla vibradora. https://emaresarental.cl/wp-content/uploads/2020/06/ficha-alisadora-regla-vibradora.pdf

El esfuerzo de compactación transmitido por la regla vibrante al hormigón es directamente proporcional a la carga estática, a la amplitud y a la frecuencia de vibración, e inversamente proporcional a la velocidad de desplazamiento. La experiencia ha demostrado que es más favorable combinar una alta amplitud con una baja frecuencia que combinar una baja amplitud con una alta frecuencia.

La mayor popularidad de la regla vibratoria doble frente a la de una sola se debe principalmente a su capacidad para ajustar la amplitud de vibración. Esta característica permite seleccionar entre amplitudes bajas, medianas y altas, adaptándose de manera óptima a la profundidad de hormigón que se desee vibrar: 5, 10 y 15 cm, respectivamente. Otra de las características importantes de esta regla es que la primera de las barras recibe dos tercios de la vibración, por lo que vibra en profundidad y nivela el hormigón, y la segunda, que recibe un tercio de la vibración, permite terminar la superficie, expulsando el aire y el agua.

El hormigón no debe tener una cantidad elevada de agua, porque generaría charcos y provocaría desigualdades. Una consistencia demasiado rígida impide una compactación suficiente y deja una superficie porosa; debe ser plástica y presentar un asiento de cono de Abrams entre 5 y 7,5 cm. Cuando se trabaja con mezclas secas, también es posible utilizar reglas vibratorias; sin embargo, en estos casos, se requieren estructuras más pesadas para generar la energía necesaria y compactar el espesor adecuado de la masa de hormigón.

Existen algunos modelos con vibradores múltiples. En este caso, los vibradores están separados por intervalos muy próximos, de unos 50 cm, lo que produce una superficie más plana. La velocidad de desplazamiento debe estar comprendida entre 0,5 y 1 m/min. La regla puede desplazarse mediante tracción desde ambos lados o mediante un cabrestante, cuyo cable está anclado al extremo de la trayectoria de la regla. El cabrestante puede accionarse manualmente o mediante un motor.

Se pueden utilizar varios tipos de reglas de forma secuencial para cumplir funciones complementarias. Por ejemplo, la primera regla puede ser una regla con o sin hélice extendedora, la segunda puede ser una regla para aplicar productos de curado o endurecedores metálicos y la tercera puede ser otra regla para el acabado final. En algunos casos, se prescinde de la segunda regla y se utiliza la tercera para realizar un revibrado. Esta función de revibrado se puede llevar a cabo con la primera regla, realizando una segunda pasada y vibrando en la misma dirección que en la primera ocasión.

Cuando la regla vibrante se automatiza por completo, se desplaza sobre raíles mediante ruedas, que también pueden servir como guías laterales del encofrado, o sobre durmientes. Es crucial mantener un cuidado especial del estado de las ruedas, ya que su estado afecta la uniformidad de la superficie del hormigón una vez compactado. Aunque pueden alcanzar longitudes de hasta 20 m, lo habitual es no exceder los 10 m. La frecuencia de vibración típica es de 60 Hz, con aceleraciones de hasta 6 g. La velocidad de avance suele oscilar entre 0,3 y 2,4 m/min, y el rendimiento de estas máquinas puede superar los 75 m³/h, dependiendo de las condiciones específicas de uso.

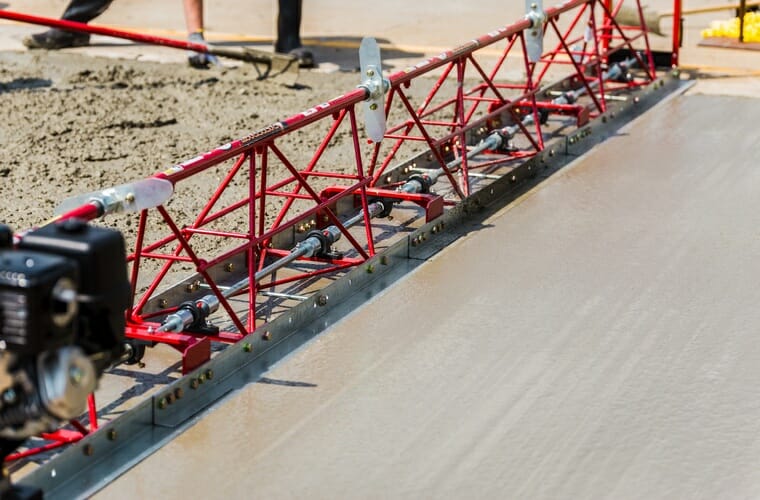
Para longitudes mayores, se requieren reglas vibrantes en celosía, que cuentan con elementos metálicos desmontables que permiten alcanzar extensiones de hasta 25 m. Estas reglas están equipadas con sistemas de vibración externa para garantizar un compactado adecuado del hormigón en toda la superficie.

Figura 3. Regla vibrante en celosía. https://interconex.us/es/reglas-vibratorias/

En situaciones donde el uso de reglas vibrantes totalmente automatizadas resulte costoso, también se puede considerar el manejo de reglas vibrantes manuales. Estas reglas suelen consistir en una viga de madera encastrada en un perfil metálico, con vibradores dispuestos cada 2 m aproximadamente. Cuando se utilizan para compactar losas, se colocan transversalmente junto a los costeros laterales que facilitan la nivelación de la losa. Normalmente, son operadas por dos personas, una en cada extremo de la viga, y su longitud típica no supera los 5,5 m. Cuando no están en contacto con el hormigón, estas reglas pueden alcanzar frecuencias de alrededor de 70 Hz, aceleraciones de 5 g o 6 g y amplitudes de aproximadamente 0,35 mm. Sin embargo, al entrar en contacto con el hormigón, tanto la aceleración como la amplitud disminuyen. Por lo general, se utilizan en losas de hasta 20 cm de espesor.

Os dejo algunos vídeos explicativos. Espero que os sean de interés.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

TIKTIN, J. (1994). Procesamiento de áridos: instalaciones y puesta en obra de hormigón. Universidad Politécnica de Madrid. Escuela Técnica Superior de Ingenieros de Caminos, Canales y Puertos. Madrid, 360 pp. ISBN: 84-7493-205-X.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Indicadores de nivel en los silos de cemento

Figura 1. Silos de cemento. https://www.machinio.es/anuncios/72938606-silo-de-cemento-en-esmirna-turquia

En grandes instalaciones, los silos de cemento se vacían con rapidez, por lo que es necesario monitorizar constantemente el volumen de su contenido para realizar pedidos y consumir el cemento según una programación predefinida. Al almacenar productos de cemento, la tecnología también debe abordar los desafíos asociados a la humedad. Esta tiende a aglutinar los materiales, lo que provoca problemas como una baja densidad y una constante dieléctrica reducida. Además, en invierno, se puede producir condensación, lo que potencialmente afecta a las mediciones. Para medir el nivel de llenado de los silos, se emplean diversos tipos de indicadores de nivel, como los mecánicos, ultrasónicos y electrónicos, entre otros.

Existe una amplia gama de estos dispositivos, algunos de los cuales son muy sofisticados. Se pueden clasificar en dos categorías principales: los que ofrecen una indicación continua del nivel de llenado y los que operan en un modo de «todo o nada». Estos últimos, además de no proporcionar una medida continua, requieren al menos dos dispositivos para ofrecer dos informaciones clave: si el silo está vacío o lleno. Se pueden colocar en diversas ubicaciones dentro del silo, ya sea en la parte superior, en la inferior, en el cono o en ambas. Los dispositivos de «todo o nada» pueden ser útiles en instalaciones con múltiples silos que contienen el mismo producto (se activa el segundo cuando el primero está vacío), donde el nivel exacto de llenado no es esencial.

Hasta hace algunos años, los procedimientos más comunes eran los dispositivos mecánicos o electromecánicos. Sin embargo, actualmente, estos han ido siendo reemplazados cada vez más por procedimientos electrónicos. Ya sea que se trate de dispositivos mecánicos o electrónicos, todos operan mediante dos métodos: por contacto o sin contacto con el material.

Los dispositivos mecánicos pueden ser los siguientes:

  • De paletas, aletas y semiesferas giratorias: Estos dispositivos constan de pequeños motores ubicados cerca de las paredes de los silos, que accionan un eje equipado con paletas. Cuando el material desciende y libera las paletas previamente bloqueadas por el cemento, el motor se activa y se enciende un piloto luminoso como aviso.
  • De contrapeso o palpador: Consiste en un torno que permite descender un peso hasta el nivel del cemento, emitiendo una señal al alcanzar dicho nivel y deteniendo el motor del torno. La longitud del cable proporciona información sobre el nivel de cemento. Una vez conocido, se enrolla nuevamente el cable y se repite el proceso según intervalos programados periódicamente.
  • De diafragmas presiométricos: En este tipo de dispositivo, el circuito eléctrico permanece abierto cuando el cemento ejerce presión sobre el diafragma. Cuando el nivel de cemento desciende y la presión disminuye, el circuito se cierra, activando un piloto luminoso como indicador.
  • De péndulo: Estos dispositivos constan de un péndulo de corta longitud que, al entrar en contacto con el cemento durante el llenado del silo, se inclina, abriendo un circuito eléctrico. De manera similar, al vaciarse el silo, el circuito se cierra y se activa un indicador luminoso de nivel, ubicado ya sea en el propio silo o en el panel de control del puesto de mando.

Los dispositivos electrónicos principales comprenden:

  • Detectores de láminas vibrantes: Estos dispositivos generan vibraciones en horquillas de acero inoxidable mediante una corriente eléctrica. La frecuencia de vibración varía según si las horquillas están libres o están cubiertas de cemento, lo que indica si el nivel del cemento ha superado la altura de las láminas.
  • Medidores de conductividad: Consisten en una columna vertical en el centro del silo con emisores de impulsos eléctricos distribuidos uniformemente en altura. En la pared del silo, los receptores miden la conductancia o la capacitancia del medio (aire o cemento), lo que permite conocer en todo momento la altura del cemento en el silo.
  • Medidores de ondas: Estos dispositivos se basan en la propagación y la medición de ondas sónicas, infrasónicas o de isótopos radioactivos. Aunque son precisos, son más costosos y delicados que los electromecánicos, que son menos precisos pero más robustos.
  • Medidores de ultrasonidos: Utilizan parejas de emisores-receptores ubicados a diferentes alturas en la misma horizontal. Comparando las velocidades ultrasónicas en el aire y en el cemento, es posible determinar la altura del material.
  • Medidores de ondas sónicas: Funcionan según el mismo principio que los anteriores y pueden tener una disposición similar. También pueden situarse en la parte superior del silo, midiendo el tiempo que tarda la onda sónica emitida por el aparato en reflejarse en el cemento y ser captada nuevamente, lo que proporciona una indicación precisa del nivel de cemento.
  • Detectores de nivel de ondas radioactivas: Estos dispositivos se basan en la emisión de rayos gamma desde una fuente en la parte superior del silo y en detectores (contadores Geiger) que se activan cuando no están bajo la presión del cemento, lo que indica su nivel.

Os dejo varios vídeos explicativos que, espero, sean de vuestro interés:

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MORILLA, I. (1992). Plantas de fabricación de hormigón y grava-cemento. Monografías de maquinaria. Asociación Española de la Carretera, Madrid.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.

Homogeneidad en la fabricación del hormigón

Figura 1. Homogeneidad del hormigón. https://ingeniero-de-caminos.com/hormigon-homogeneidad/

Se considera que un hormigón es homogéneo cuando su composición es uniforme en todos sus puntos. Esto implica que el principio, la parte media y el final de la amasada mantienen la misma calidad. De esta manera, las amasadas sucesivas pueden considerarse idénticas. La homogeneidad se consigue mediante un buen amasado, un transporte cuidadoso y una colocación adecuada.

Un hormigón homogéneo implica que debe ser uniformemente heterogéneo, es decir, que sus componentes deben estar perfectamente mezclados y en las proporciones previstas en la dosificación de la mezcla en cualquier parte de su masa. Las mezclas bien diseñadas y adecuadamente amasadas proporcionan una manejabilidad uniforme y óptima, independientemente de la ubicación de la muestra tomada en la mezcla, lo que permite obtener hormigones con resultados consistentes y poco dispersos.

Para garantizar la homogeneidad, es crucial mantener una proporción adecuada entre agua y cemento, así como asegurar una mezcla completa de los componentes para lograr la consistencia deseada. Tal y como indica el Código Estructural en su Artículo 51.3.3, los componentes se amasarán de forma que se consiga su mezcla íntima y homogénea, de modo que el árido quede bien recubierto con pasta de cemento. La mejor forma de conseguirlo es introducir los componentes en una hormigonera o máquina amasadora, que se encarga de mezclarlos y de que estén listos para su aplicación en la obra.

Figura 2. https://ich.cl/unidad/05-uso-del-hormigon-en-obra/

La calidad uniforme de los componentes y la precisión de los dosificadores son aspectos críticos para lograr la homogeneidad del hormigón. Si los componentes iniciales son uniformes y los dosificadores proporcionan las cantidades precisas, la variabilidad del hormigón se determina por la calidad del proceso de mezclado. Por ello, es fundamental elegir adecuadamente el equipo de mezclado, ya que este garantiza la homogeneidad de los productos finales. El Código Estructural, en su artículo 51.3.2.1, indica que la dosificación de cemento, de los áridos y, en su caso, de las adiciones se realizará en peso. Además, se deberá vigilar la dosificación para garantizar una homogeneidad adecuada entre las amasadas.

La gravedad y las fuerzas de rozamiento obstaculizan el movimiento de los materiales en la fase inicial del amasado. Se producen rozamientos superficiales entre la masa y las paredes, rozamientos internos debidos a la rugosidad de los áridos y rozamientos complejos causados por la variabilidad de la viscosidad en diferentes partes de la mezcla. Por tanto, para obtener un hormigón homogéneo, es esencial no solo reducir la influencia de estas fuerzas, sino también romper las fuerzas de unión que mantienen los granos unidos por el agua de la mezcla. Esto requiere un aporte significativo de energía, que debe distribuirse de manera óptima entre los componentes de mezclado. En este sentido, los fabricantes investigan qué tipo de perfiles son los más adecuados para las paletas, así como su número y su disposición en el equipo de amasado. Para lograr mezclas de calidad, es fundamental que los medios mecánicos empleados sean lo suficientemente potentes como para permitir el desplazamiento de los componentes entre sí, sin favorecer a ciertos elementos por su tamaño o densidad.

El Código Estructural, en su Artículo 51.4.1 relativo al transporte del hormigón, indica que no deberán presentar desperfectos o desgastes en las paletas o en su superficie interior que puedan afectar a la homogeneidad del hormigón. Asimismo, el transporte podrá realizarse en amasadoras móviles, a la velocidad de agitación, o en equipos con o sin agitadores, siempre que tales equipos tengan superficies lisas y redondeadas y sean capaces de mantener la homogeneidad del hormigón durante el transporte y la descarga.

En la prefabricación de piezas de hormigón, se deben desmoldar lo antes posible, por lo que es importante contar con equipos de mezclado que garanticen una cohesión perfecta y una plasticidad constante en los hormigones producidos.

En ciertos tipos de equipos, como las hormigoneras, la densidad desempeña un papel fundamental, pues los componentes del hormigón son elevados y luego vuelven a caer en la mezcla. En el caso de las amasadoras, un exceso de energía contribuye a mejorar las propiedades de la mezcla.

La dislocación de la mezcla de hormigón, que es un error que afecta a la homogeneidad, puede ocurrir incluso cuando la mezcla inicial es adecuada. Durante el transporte, el vertido o el fraguado, los elementos del hormigón tienden a separarse y decantarse según su densidad y tamaño.

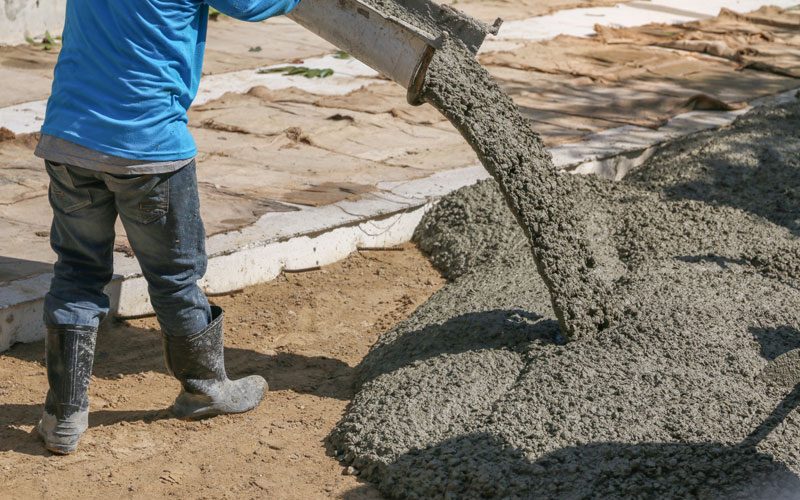
La segregación del hormigón consiste en que sus componentes se separan, lo que provoca una superficie de mala calidad con grietas o fisuras o un exceso de mortero que afecta a su resistencia y durabilidad. Por otro lado, si la mezcla es demasiado líquida, los áridos gruesos tienden a caer al fondo del molde o del encofrado, mientras que el mortero queda en la superficie, lo que implica una pérdida de homogeneidad por decantación. La probabilidad de que ocurran estos fenómenos aumenta con el contenido de agua, el tamaño máximo del árido, las vibraciones o sacudidas durante el transporte y la colocación en obra en caída libre. Es importante señalar que un hormigón poco manejable tiende a segregarse, lo que provoca resistencias mecánicas inferiores a las previstas y superficies poco estéticas al retirar el encofrado.

La exudación del hormigón es otro tipo de segregación en la que el agua tiende a ascender hacia la superficie de la mezcla debido a la incapacidad de los áridos para retenerla durante la compactación. Esta agua forma una capa delgada, débil y porosa en la superficie del hormigón, que carece de resistencia y durabilidad.

La homogeneidad del hormigón se ve comprometida cuando se ve afectada la cohesión entre sus componentes. Esto puede deberse a una proporción inadecuada de los ingredientes, como en el caso de un hormigón demasiado seco o con exceso de agua. El hormigón seco con poca agua y componentes finos tiende a separar los áridos más gruesos, mientras que un exceso de agua aumenta el riesgo de segregación, de modo que el mortero se separa de los áridos. Por tanto, hay que controlar la proporción de materiales y la humedad durante el mezclado para evitar la segregación y garantizar la homogeneidad.

La pérdida de homogeneidad en el hormigón está estrechamente ligada a su cohesividad: cuanto menor sea esta última, mayor será la pérdida de homogeneidad. Esto se debe a una relación inadecuada entre arena y grava, un tamaño máximo de los áridos excesivo, un contenido de agua excesivo, entre otros factores. Un hormigón debe ser manejable sin presentar segregación, lo que implica una cohesión adecuada.

Las mezclas más propensas a la segregación son las poco manejables o ásperas, extremadamente fluidas o secas, o las que contienen una gran cantidad de arena. Además, incluso un hormigón muy manejable puede presentar segregación si ha sido sometido a un tratamiento inadecuado o a operaciones mal ejecutadas.

Os dejo un vídeo explicativo al respecto.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

CORMON, P. (1979). Fabricación del hormigón. Editores Técnicos Asociados, Barcelona, 232 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Hormigón de limpieza en fondos de excavación

Figura 1. Hormigón de limpieza. https://www.paviconj-es.es/noticias/hormigon-de-limpieza/

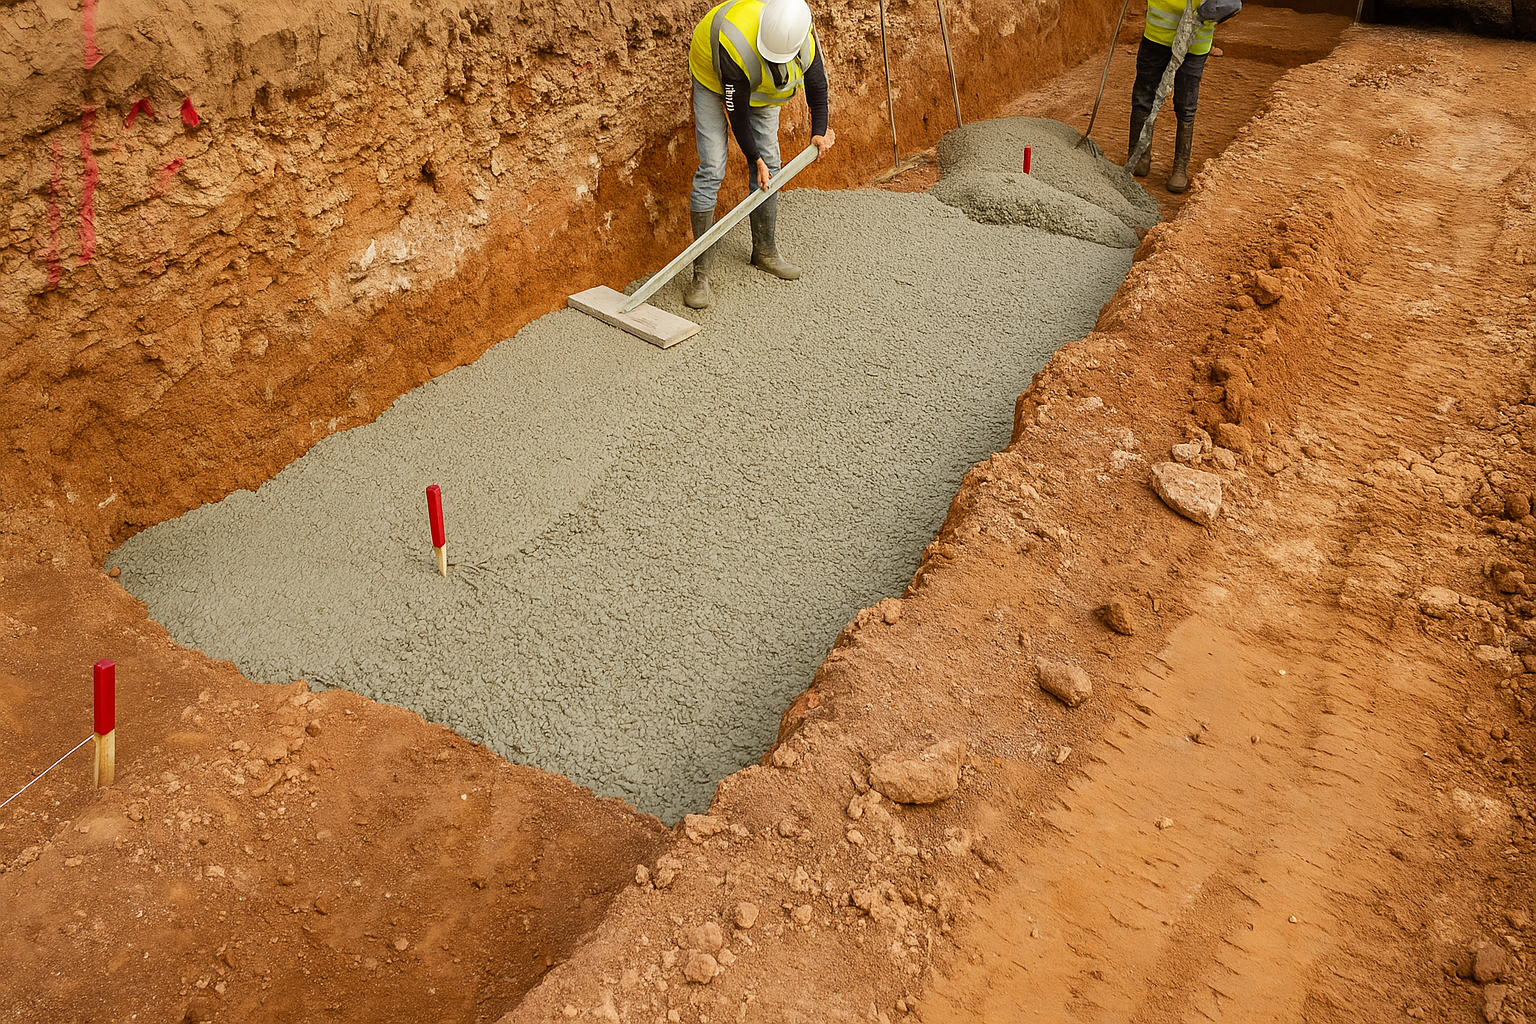
El hormigón de limpieza (HL) tiene como objetivo evitar la desecación del hormigón estructural durante su vertido, así como una posible contaminación del hormigón en las primeras horas de su hormigonado. El Anejo 10 del Código Estructural detalla el alcance, los materiales y las especificaciones de este tipo de hormigón. Para esta aplicación, se debe usar el hormigón HL-150/C/TM, es decir, tal y como se indica en su identificación, con una cantidad mínima de cemento de 150 kg por metro cúbico. Se sugiere que el tamaño máximo del árido sea inferior a 30 mm para mejorar la manejabilidad durante su aplicación. Estos hormigones tienen una baja proporción de cemento, por lo que se aconseja incorporar aditivos reductores de agua para minimizar la porosidad en su estado endurecido.

Lo habitual en obra es extender una capa de hormigón de regularización sobre la superficie del fondo de la excavación. Según el Código Estructural, los hormigones de nivelación o de limpieza de excavaciones no se consideran de naturaleza estructural y, por tanto, no están sujetos a los requisitos de resistencia mínima establecidos para otros tipos de hormigón, ya sea en masa, armado o pretensado. Sin embargo, cuando las piezas estructurales están en contacto directo con el terreno y no se ha aplicado una capa de limpieza, el recubrimiento mínimo requerido es de 70 mm, según lo establecido en el Artículo 44.2.1.1.

La finalidad de esta solera es proporcionar una base plana y horizontal para la zapata y, en suelos permeables, evitar que la lechada de hormigón estructural penetre en el terreno, dejando los áridos de la parte inferior sin recubrimiento, lo que daría lugar a un hormigón poroso que facilita la entrada de agua. Se recomienda un espesor mínimo de 10 cm para la solera de hormigón pobre, y que su superficie se nivele de modo que el canto del cimiento se ajuste adecuadamente en cada punto, con una discrepancia menor de 20 mm respecto al valor teórico indicado en los planos.

Figura 2. Hormigón de limpieza. https://www.lesterrassesresidencial.es/proceso/hormigon-de-limpieza/

Dado su espesor reducido y su función como hormigón de sacrificio, es necesario aplicar un proceso de curado para minimizar la desecación que pueda sufrir al entrar en contacto directo con el terreno. La altura máxima del hormigón de limpieza será la misma que la prevista en el proyecto para la base de las zapatas o de las vigas riostras.

En resumen, el hormigón de limpieza ofrece varias ventajas:

  • Previene que el hormigón estructural que se vierte posteriormente para el arriostrado entre en contacto con el suelo.
  • Aunque no tiene una función estructural en la obra, mejora la calidad y la durabilidad del hormigón.
  • Contribuye a conformar el volumen geométrico requerido para un propósito específico.
  • Se puede elaborar in situ, lo que elimina la necesidad de fabricarlo en planta.
  • Proporciona un nivelado excelente, lo que facilita las tareas posteriores de levantamiento de muros de carga u otros elementos de construcción.
  • Evita la contaminación de las armaduras y las protege.
  • Previene la deshidratación del hormigón estructural durante el vertido.

A continuación, les dejo el Anejo 10 del Código Estructural, en el que se definen el alcance y las especificaciones que deben cumplir los hormigones de limpieza.

Pincha aquí para descargar

Aquí tenéis varios vídeos al respecto. Espero que os sean de interés.

Referencias:

ACI COMMITTEE 304. Guide for Measuring, Mixing, Transporting, and Placing Concrete. ACI 304R-00.

CALAVERA, J. et al. (2004). Ejecución y control de estructuras de hormigón. Intemac, Madrid, 937 pp.

GALABRU, P. (1964). Tratado de procedimientos generales de construcción. Obras de fábrica y metálicas. Editorial Reverté, Barcelona, 610 pp.

MONTERO, E. (2006). Puesta en obra del hormigón. Exigencias básicas. Consejo General de la Arquitectura Técnica de España, Madrid, 750 pp.

YEPES, V. (2020). Procedimientos de construcción de cimentaciones y estructuras de contención. Colección Manual de Referencia, 2ª edición. Editorial Universitat Politècnica de València, 480 pp. Ref. 328. ISBN: 978-84-9048-903-1.

YEPES, V. (2023). Maquinaria y procedimientos de construcción. Problemas resueltos. Colección Académica. Editorial Universitat Politècnica de València, 562 pp. Ref. 376. ISBN 978-84-1396-174-3

YEPES, V. (2026). Fabricación y puesta en obra del hormigón. Colección Manual de Referencia, serie Ingeniería Civil. Editorial Universitat Politècnica de València, 452 pp. Ref. 441. ISBN: 978-84-1396-418-8

Cursos:

Curso de fabricación y puesta en obra del hormigón.

Licencia de Creative Commons
Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.
Evaluación de alternativas para la rehabilitación de pilares de hormigón armado en zona sísmica

Acaban de publicarnos un artículo en el Journal of Cleaner Production, revista indexada en el primer decil del JCR. El trabajo evalúa las alternativas de reacondicionamiento de columnas de hormigón armado en una región de alto riesgo sísmico, comparando, el recrecimiento de la sección de hormigón, el encamisado de acero y el refuerzo con fibra de carbono. El estudio destaca la importancia de tener en cuenta todas las etapas en la evaluación del ciclo de vida a la hora de rehabilitar edificios, incluidas las consideraciones de diseño, pruebas, construcción, uso y final de la vida útil. El trabajo se enmarca dentro del proyecto de investigación HYDELIFE que dirijo como investigador principal en la Universitat Politècnica de València.

Las contribuciones de este trabajo de investigación son las siguientes:

  • Evalúa las alternativas de reacondicionamiento de columnas de hormigón armado en una región de alto riesgo sísmico, comparando el recrecido de hormigón, el encamisado de acero y el refuerzo con fibra de carbono.
  • Realiza un análisis exhaustivo para evaluar los impactos económicos y ambientales mediante evaluaciones del ciclo de vida.
  • Presenta una jerarquía estructurada de criterios e indicadores para la evaluación de las opciones de modernización, lo que ayuda a los técnicos y a los responsables de la toma de decisiones.
  • El encamisado de acero se consideran la mejor opción debido a su rendimiento equilibrado en todos los criterios, mientras que los recrecidos de hormigón se consideran menos favorables debido a su elevado impacto ambiental y funcional. La rehabilitación con fibra de carbono es una alternativa viable con un menor impacto medioambiental y una mayor funcionalidad, a pesar de los importantes costes de las materias primas.

Abstract

The critical earthquakes of the last few years highlight the urgent seismic retrofitting of existing buildings due to their aging or inadequate design. This paper aims to evaluate reinforced concrete column retrofit alternatives in a region of high seismic risk. When deciding between various building retrofit options, significant economic, environmental, and functional factors must be considered. The study uses a cradle-to-grave analysis to examine the economic and environmental impacts through life cycle assessments. Specifically, the life-cycle performance of three classic alternatives for rehabilitating columns lacking adequate confinement is compared: concrete jacketing, steel jacketing, and carbon fiber incorporation. The research adopts a holistic approach using multi-criteria decision-making methods, integrating economic, environmental, and functional criteria. A set of criteria and indicators is presented in a structured hierarchy that facilitates the orderly evaluation of alternatives. The results suggest that steel jacketing is preferred, as it presents a balanced performance in most criteria. The incorporation of carbon fiber is viable due to its low environmental and functional impact, although the high production costs of the raw materials limit it. In contrast, concrete jacketing has the highest environmental and functional impacts, making it the least favorable option. The results of this study will provide relevant information for engineers and decision-makers to select the most suitable options for building retrofit when considering several simultaneous perspectives.

Keywords: 

Construction, CFRP, Decision making, Life cycle assessments, MCDM, Retrofit, Sustainable design.

Reference:

VILLALBA, P.; SÁNCHEZ-GARRIDO, A.; YEPES, V. (2024). Life cycle evaluation of seismic retrofit alternatives for reinforced concrete columns. Journal of Cleaner Production, 455:142290. DOI:10.1016/j.jclepro.2024.142290

Os podéis descargar gratuitamente el artículo, pues está publicado en acceso abierto.

Pincha aquí para descargar