 1. Introducción
El Spray Lining es una técnica de rehabilitación de conducciones existentes que permite recuperar las condiciones de servicio de una tubería mediante la formación de un nuevo revestimiento en su interior. Se integra en las tecnologías sin zanja y está especialmente orientado a redes de abastecimiento y a otras conducciones sometidas a presión. Su desarrollo comenzó a finales de la década de 1970 y principios de la década de 1980, y la evolución de los procedimientos ha permitido mejorar aspectos relacionados con la facilidad de aplicación, la durabilidad y la capacidad estructural del revestimiento. El material también se utiliza en conducciones destinadas al transporte de agua potable.
La finalidad de la intervención puede estar relacionada con distintos procesos de deterioro de la conducción original. Entre ellos se encuentran las grietas, las fugas, la corrosión y la presencia de poros. La rehabilitación mediante revestimiento permite intervenir en el interior de la conducción, manteniendo la tubería existente como parte del sistema rehabilitado. Por ello, antes de seleccionar y dimensionar la solución, es necesario conocer las condiciones reales de la tubería y determinar qué función estructural continuará desempeñando tras la intervención.
El procedimiento no consiste únicamente en proyectar un material sobre la pared interior. La intervención comprende una sucesión de operaciones que comienza con la apertura de accesos y el aislamiento de la conducción, continúa con su limpieza e inspección, prosigue con la aplicación controlada del revestimiento y termina con la inspección, desinfección, reconexión y puesta en servicio. Cada una de estas fases condiciona a la siguiente, por lo que la calidad final depende tanto del revestimiento como de la correcta preparación y del control de la conducción existente.
2. Clasificación de las soluciones y evaluación del estado de la conducción
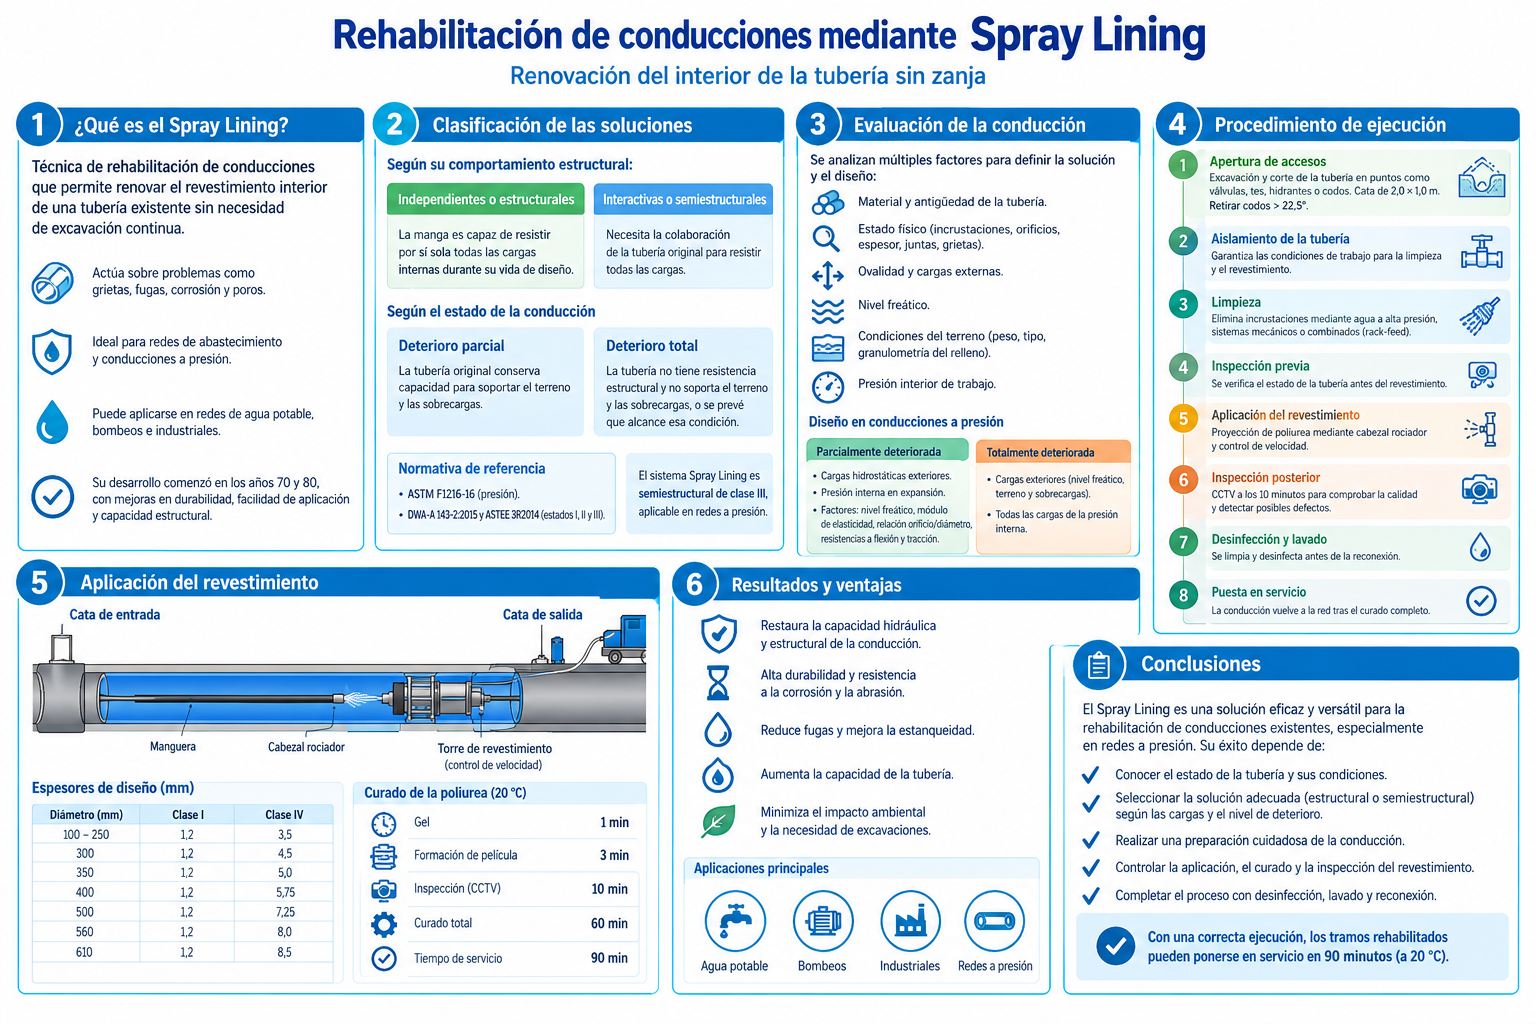
La clasificación de una solución de rehabilitación debe relacionarse con la capacidad resistente que aporta el nuevo sistema y con la función que conserva la tubería original. La documentación distingue entre dos conceptos fundamentales: las soluciones independientes o estructurales y las soluciones interactivas o semiestructurales. En una solución independiente o estructural, la manga es capaz de resistir por sí sola, sin fallar, todas las cargas internas aplicables durante su vida de diseño. En una solución interactiva o semiestructural, el revestimiento no posee por sí mismo la capacidad de soportar todas las cargas previstas y requiere la colaboración de la tubería original.
Esta distinción guarda una relación directa con el estado de deterioro de la conducción. La evaluación previa debe considerar el material y la antigüedad de la tubería, su estado físico, las incrustaciones, los orificios, el espesor de la pared, las juntas y las grietas. También deben analizarse la ovalidad, las cargas externas y el nivel freático. A ello se añaden las condiciones del terreno, incluyendo el peso, el tipo y la granulometría del relleno, así como la presión interna de trabajo. La finalidad es determinar qué solicitaciones inciden en la conducción rehabilitada y qué capacidad resistente puede seguir aportando la tubería original.
Se puede diferenciar entre deterioro parcial y deterioro total. En el deterioro parcial, la tubería original conserva capacidad suficiente para soportar el terreno y las sobrecargas durante la vida útil prevista de la tubería rehabilitada. En el deterioro total, la conducción original ha perdido su resistencia estructural y no puede soportar las acciones externas del terreno y las sobrecargas, o se prevé que alcance esa condición durante la vida prevista de la rehabilitación. Esta clasificación permite determinar el papel que puede desempeñar la tubería existente en el sistema rehabilitado.
La documentación relaciona estas categorías con distintos criterios normativos. Para el diseño de sistemas a presión, se indica el uso de la norma ASTM F1216-16, que diferencia entre tubería parcialmente deteriorada y totalmente deteriorada. También se citan las normas alemanas DWA-A 143-2:2015 y francesa ASTEE 3R2014, que consideran tres estados de la tubería. Los estados I y II de estas últimas corresponden al concepto de «parcialmente deteriorada» según ASTM, mientras que el estado III equivale al concepto de «totalmente deteriorada».
Para una conducción a presión parcialmente deteriorada, el diseño debe evaluar las cargas hidrostáticas externas y las cargas asociadas a la presión interna que actúan en expansión a través de los orificios. Entre los factores que intervienen se encuentran el nivel freático, el módulo de elasticidad a largo plazo del revestimiento, la relación entre el tamaño del orificio y el diámetro de la conducción, así como las resistencias a la flexión y a la tracción a largo plazo. El comportamiento del sistema se analiza, por tanto, teniendo en cuenta la interacción entre el revestimiento y la tubería existente.
La situación cambia cuando la conducción se considera totalmente deteriorada. En este caso, el diseño debe contemplar todas las cargas externas, incluidas las producidas por el nivel freático, el peso del terreno y las sobrecargas del suelo, como las asociadas al tráfico o a estructuras situadas sobre la conducción. También deben considerarse todas las cargas derivadas de la presión interna. El revestimiento debe dimensionarse considerando este escenario de solicitación, dado que la tubería original ya no aporta la resistencia estructural necesaria.
El sistema Spray Lining se clasifica como un sistema semiestructural de clase III. Esto significa que su concepción corresponde a una solución en la que la tubería existente continúa formando parte del comportamiento resistente del conjunto. Se aplica en redes a presión, incluidas las de agua potable, los sistemas de bombeo y las redes industriales. Asimismo, el sistema puede aumentar la capacidad de la tubería y resolver diversos problemas habituales en las redes de agua potable.
3. Preparación, acceso, aislamiento y limpieza de la conducción
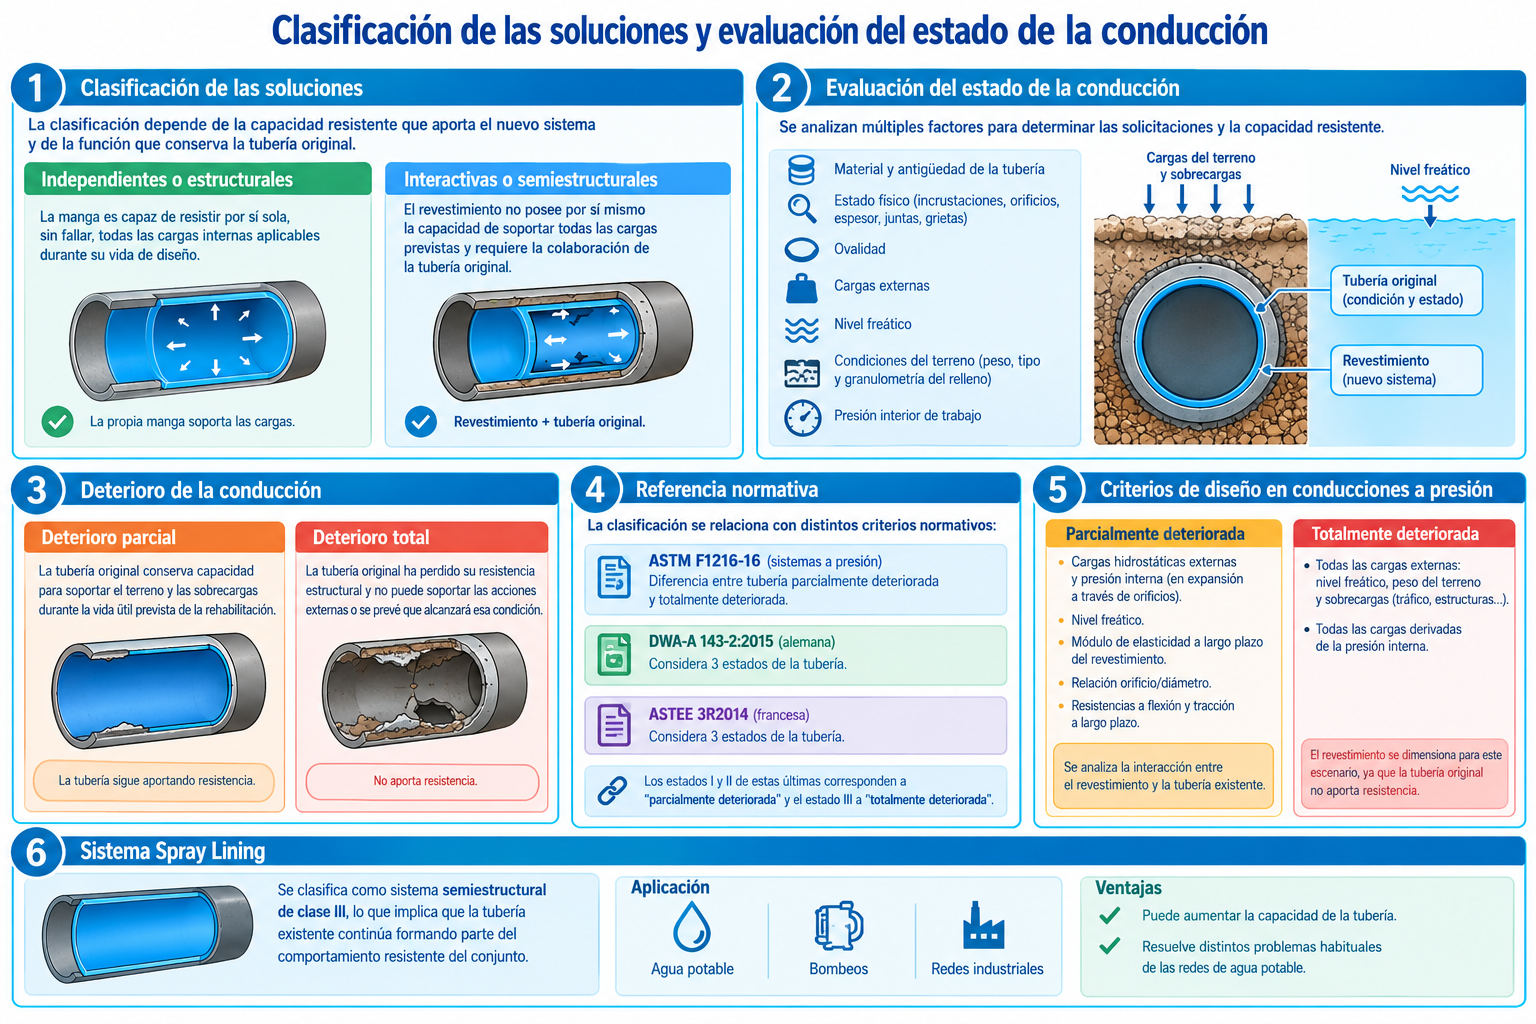
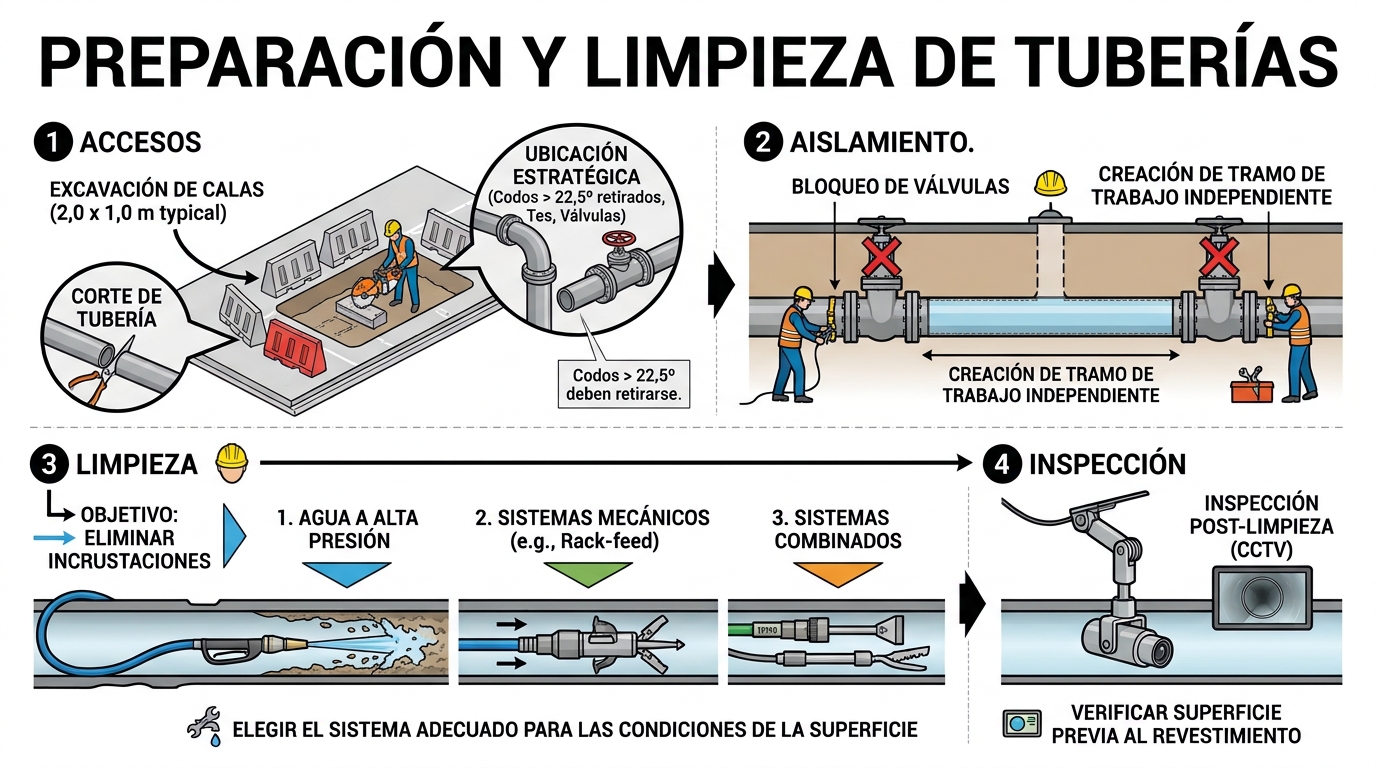
La ejecución del Spray Lining comienza con la creación de los accesos necesarios para intervenir en la tubería existente. El procedimiento contempla la excavación de accesos y el corte de la conducción original. La ubicación del acceso se selecciona en un punto que facilite la intervención, pudiendo situarse en elementos como válvulas, tes, hidrantes o codos. La cata puede tener dimensiones de referencia de 2,0 × 1,0 m, con una profundidad acorde con la posición de la tubería. También indica que los codos con un ángulo superior a 22,5° deben retirarse.
La apertura de estos accesos permite disponer de los puntos necesarios para introducir los equipos y realizar las operaciones posteriores durante la conducción. Su posición está directamente relacionada con la geometría de la tubería y la configuración de los elementos existentes. Por ello, la fase inicial no debe entenderse como una actuación independiente, sino como la preparación física que permite ejecutar las operaciones de aislamiento, limpieza, inspección y revestimiento.
Una vez disponibles los accesos, la conducción debe quedar aislada antes de iniciar las operaciones interiores. El aislamiento permite trabajar en la tubería en las condiciones requeridas por el procedimiento y preparar su superficie para la aplicación del revestimiento. La secuencia del sistema sitúa esta operación inmediatamente antes de la limpieza, seguida de una inspección de la conducción.
La limpieza tiene como finalidad eliminar las incrustaciones acumuladas en el interior de la tubería. La documentación contempla tres posibilidades principales: equipos de agua a alta presión, sistemas mecánicos y sistemas combinados. En los sistemas mecánicos se identifica el uso de equipos de tipo rack-feed. La elección del sistema de limpieza forma parte de la preparación necesaria para lograr las condiciones adecuadas de la superficie interior antes de aplicar el revestimiento.
La limpieza adquiere especial relevancia porque el revestimiento se aplica directamente sobre la superficie interior existente. Por ello, las incrustaciones y otros elementos presentes en la pared deben eliminarse antes de continuar con la intervención. Tras esta operación se realiza una inspección de la tubería, incluida en la secuencia del procedimiento, que permite comprobar las condiciones de partida antes de ejecutar el revestimiento.
4. Aplicación del revestimiento mediante Spray Lining
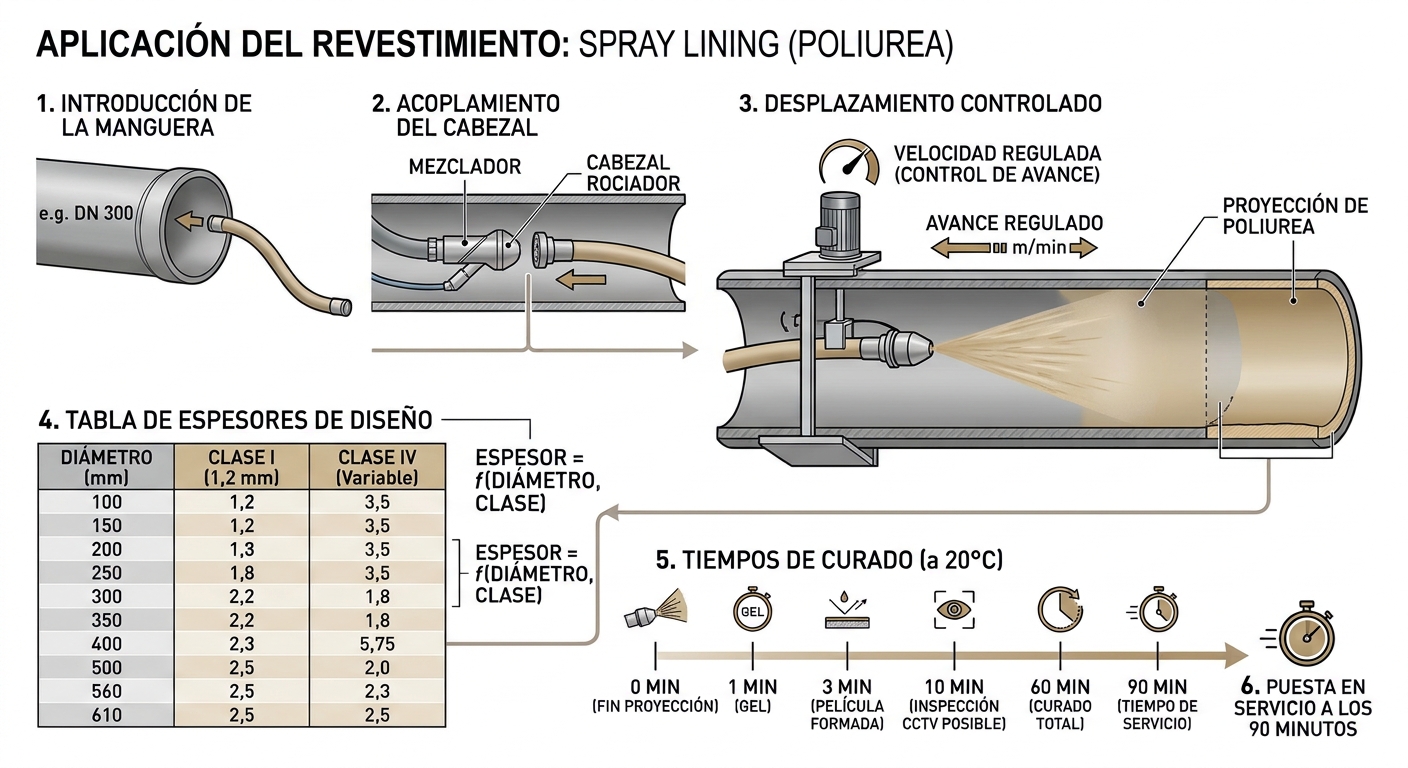
Con la tubería preparada se inicia propiamente la operación de revestimiento interior. El procedimiento comienza con el posicionamiento del equipo y la introducción de una manguera en el interior de la conducción hasta alcanzar la cata de salida. Una vez situada la manguera, se realiza el acoplamiento del mezclador y del cabezal rociador, que constituye el elemento encargado de proyectar el material sobre la superficie interior de la tubería.
El cabezal se desplaza posteriormente a lo largo del interior de la conducción hacia la cata de entrada. Este desplazamiento se realiza mediante una torre de revestimiento que permite controlar la velocidad de avance. Mientras el cabezal se desplaza, se proyecta poliurea sobre la superficie interior. El control de la velocidad forma parte del procedimiento, ya que el revestimiento debe alcanzar el espesor de diseño previsto para la solución.
Existen distintos valores de referencia de espesores de diseño para diferentes diámetros y clases. Para la clase I, el espesor indicado es de 1,2 mm para los diámetros comprendidos entre 100 y 610 mm incluidos en la tabla. Para la clase IV, el espesor aumenta con el diámetro: 3,5 mm para diámetros de 100, 150, 200 y 250 mm; 4,5 mm para 300 mm; 5,0 mm para 350 mm; 5,75 mm para 400 mm; 7,25 mm para 500 mm; 8,0 mm para 560 mm y 8,5 mm para 610 mm.
Estos valores muestran que el espesor del revestimiento forma parte de la concepción técnica del sistema y no constituye una magnitud independiente ni del diámetro ni de la clase considerada. El procedimiento de proyección debe permitir alcanzar el espesor previsto de forma controlada, por lo que el movimiento del cabezal se realiza a una velocidad regulada.
Una vez finalizada la proyección, se inicia el curado de la poliurea. A una temperatura de secado y curado de 20 °C, el tiempo mínimo indicado para alcanzar el gel es de un minuto, y el correspondiente a la formación de la película, de tres minutos. A los diez minutos, se contempla la posibilidad de realizar la inspección mediante CCTV, mientras que el curado total se sitúa en sesenta minutos y el tiempo de servicio, en noventa minutos.
Los tiempos de curado permiten organizar las operaciones posteriores. No debe confundirse el momento en que se dispone de una película formada con el curado total con el tiempo establecido para la puesta en servicio. Se deben diferenciar expresamente estos estados y fijar noventa minutos como tiempo de servicio bajo las condiciones de temperatura indicadas. El resumen del sistema confirma que los tramos revestidos pueden ponerse en servicio una vez transcurridos 90 minutos.
5. Control del revestimiento, desinfección y puesta en servicio
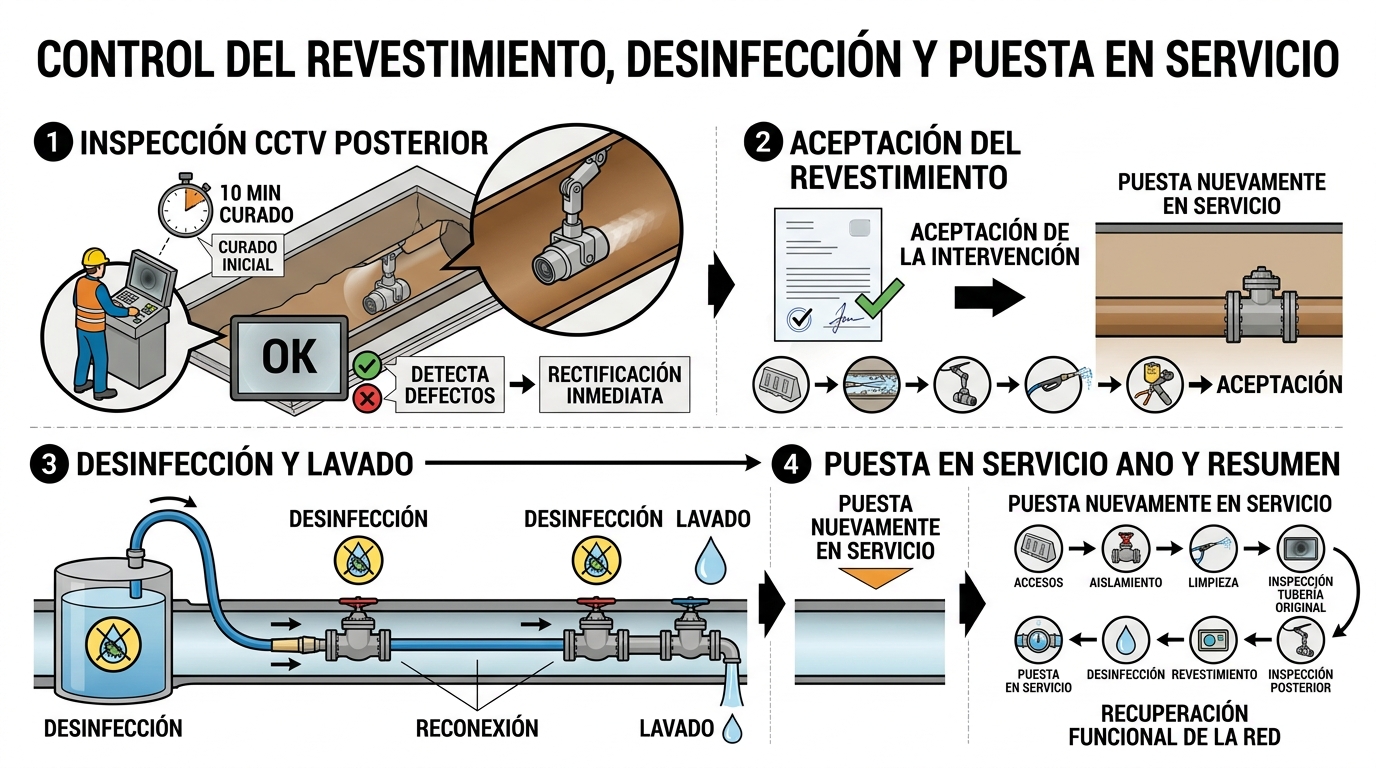
La inspección posterior constituye una fase de control de calidad del revestimiento ejecutado. Se recomienda realizar una inspección mediante CCTV una vez transcurridos 10 minutos desde el curado inicial de la resina. El objetivo es comprobar el estado y la calidad del revestimiento y detectar posibles problemas. Una ventaja de realizar esta comprobación en la fase temprana indicada por el procedimiento es que los defectos identificados pueden rectificarse en ese momento.
La inspección debe entenderse como la comprobación del resultado de las operaciones anteriores. Hasta este punto se han producido varias transformaciones sucesivas: se ha aislado la conducción, se han eliminado las incrustaciones, se ha inspeccionado la tubería original, se ha proyectado el revestimiento y se ha iniciado su curado. La inspección mediante CCTV permite comprobar visualmente el estado final del revestimiento antes de aceptar la intervención y avanzar hacia las operaciones de puesta en servicio.
Una vez que el revestimiento ha sido aceptado, comienza la fase final del procedimiento. La conducción se desinfecta y se lava antes de su reconexión. Después de completar estas operaciones, la tubería puede ser reconectada y puesta nuevamente en servicio. El procedimiento, por tanto, no termina con la proyección ni con el curado del revestimiento, sino con la recuperación de las condiciones necesarias para que la conducción vuelva a formar parte de la red.
La secuencia completa puede resumirse en una cadena de ocho operaciones: apertura de accesos, aislamiento de la tubería, limpieza, inspección de la tubería, revestimiento, inspección posterior, desinfección y puesta en servicio. Esta secuencia ordena el proceso desde la preparación física para la conducción hasta la recuperación funcional. Cada etapa tiene una finalidad concreta y prepara las condiciones para la siguiente.
6. Conclusiones
El Spray Lining es una técnica de rehabilitación sin zanja que permite intervenir en conducciones existentes mediante la formación de un revestimiento interior. Su aplicación exige conocer previamente el estado de la tubería, sus condiciones geométricas y las solicitaciones que soporta. La clasificación entre soluciones estructurales y semiestructurales permite determinar si el nuevo sistema debe asumir por sí mismo las cargas consideradas o si requiere la colaboración de la conducción existente como elemento resistente.
La clasificación del estado de la tubería como parcialmente o totalmente deteriorada condiciona el análisis de las acciones que deberá soportar el sistema rehabilitado. En el primer caso, se considera que la conducción original mantiene la capacidad de soportar el terreno y las sobrecargas; en el segundo, esa capacidad estructural se ha perdido o se prevé que se pierda durante la vida útil prevista. Para las conducciones a presión, el análisis incorpora tanto las acciones externas como las derivadas de la presión interna, con distintos factores de diseño según el estado de deterioro.
La ejecución de una solución semiestructural de clase III requiere una preparación cuidadosa de la conducción, que comienza con los accesos y el aislamiento y continúa con la limpieza para eliminar las incrustaciones. Posteriormente se introduce el equipo de proyección, se desplaza el cabezal a velocidad controlada y se aplica la poliurea sobre la superficie interior hasta alcanzar el espesor previsto.
El control posterior completa el proceso. La inspección mediante CCTV permite comprobar el revestimiento y detectar posibles problemas, que pueden rectificarse en la fase indicada por el procedimiento. Una vez aceptado el resultado, la conducción se desinfecta, se lava y se reconecta. Bajo las condiciones de curado indicadas en la documentación, el tiempo de servicio establecido es de 90 minutos. De este modo, la técnica combina la rehabilitación del interior de la conducción con una secuencia controlada de preparación, aplicación, curado, inspección y recuperación del servicio.
Os dejo algunos vídeos que explican esta técnica.
Referencia:
Álvarez de Miguel, A. (2026). Rehabilitación de conducciones mediante Spray Lining [Material docente del módulo M3-7, XI edición del Curso Especialista en Tecnologías sin Zanja].

Esta obra está bajo una licencia de Creative Commons Reconocimiento-NoComercial-SinObraDerivada 4.0 Internacional.